Produksi Plat Timah dan Baja Bebas Timah: Lembar Baja Terlauri Berkualitas Tinggi
Produksi Plat Timah dan Baja Bebas Timah
Pencaplitan timah adalah proses melapisi lembar baja dengan tipis timah (Sn), dan produk yang dihasilkan dikenal sebagai tinplate. Ini paling sering digunakan untuk mencegah karat. Lembar baja di mana pencaplitan timah dilakukan dikenal sebagai black plate. Ketika kromium (Cr) dan oksida kromium digunakan untuk pelapisan alih-alih timah maka lembar yang dilapisi dikenal sebagai tin free steel.
Tin free steel diproduksi dengan menerapkan perawatan asam kromik elektrolitik pada lembar baja. Pada tin free steel kadang polyethylene terephthalate (PET) atau film polypropylene dilaminasi untuk menghilangkan proses cat dan pembersihan saat menggunakan tin free steel.
Sejarah
Industri tinplate didirikan pada penemuan proses pelestarian makanan sterilisasi untuk jangka waktu panjang oleh Nicolas Appert pada tahun 1810. Proses Appert disesuaikan untuk pelestarian makanan dalam wadah tinplate oleh John Hall pada tahun 1812 di London. Pada tahun 1820-an, makanan kalengan secara luas dijual di UK dan Prancis, dan pada tahun 1839, makanan sedang dikalengkan di USA.
Mulai tahun 1880-an, serangkaian inovasi teknis yang telah terjadi telah mengubah industri tinplate. Ini termasuk penggantian besi tulang dengan black plate baja sekitar tahun 1880, pengembangan continuous cold reduction pada tahun 1927 yang menghilangkan hot pack rolling, perkenalan continuous electro tinning pada skala kecil di Jerman pada tahun 1934 dan pada skala komersial di USA pada tahun 1937 yang menggantikan proses hot dip, penemuan double cold reduction pada tahun 1960, dan penemuan tin free steel pada awal tahun 1960-an di Jepang dan USA.
Saat ini ada dua proses untuk tinning black plates yaitu (i) hot dipping process dan (ii) electroplating process.
Hot dip tinning process
Hot dipping process adalah teknik modern pertama dalam pembuatan tinplate. Ini terdiri dari hot dipping lembar tunggal baja dalam bak timah leleh. Proses ini kini telah dihentikan di banyak negara dan hanya mencakup persentase yang sangat kecil dari produksi tinplate dunia.
Hot strip mills tidak menghasilkan strip baja yang cocok untuk tinning. Oleh karena itu gauge strip gulir panas dikurangi di cold rolling mills sehingga black plate yang cocok untuk tinning diproduksi.
Tinplate yang dibuat oleh hot dip tin plating process terdiri dari cold rolling black plates, acid pickling untuk menghapus skala apa pun, annealing untuk menghapus strain hardening, dan kemudian melapisi dengan lapisan tipis timah. Awalnya ini dilakukan dengan menghasilkan piring individu atau paket kecil, yang kemudian dikenal sebagai pack mill process. Pada akhir tahun 1920-an strip mills mulai mengganti pack mills, karena mereka dapat menghasilkan black plate dalam jumlah yang lebih besar dan lebih ekonomis.
Set tinning terdiri dari setidaknya satu pot timah leleh, dengan flux klorida seng (ZnCl2) di atas, dan bak minyak. Flux mengeringkan piring dan menyiapkannya untuk timah untuk menempel. Jika pot timah kedua digunakan, disebut wash pot, ia mengandung timah pada suhu yang lebih rendah. Ini diikuti oleh bak minyak, yang mengandung minyak dan mesin tinning. Mesin tinning memiliki dua gulungan kecil yang dimuat spring bersama sehingga ketika piring yang telah di-tin dimasukkan gulungan menekan timah berlebih. Spring pada mesin tinning dapat diatur ke gaya yang berbeda untuk memberikan ketebalan timah yang berbeda. Akhirnya, minyak dibersihkan dengan bran halus dan debu bersih.
Proses di atas untuk menghasilkan hot dip tin plates digunakan selama abad ke-20. Prosesnya berkembang sedikit dalam kompleksitas seiring berjalannya waktu, seiring bertambahnya temukan bahwa inklusi prosedur tambahan diperlukan untuk meningkatkan kualitas.
Electrolytic tinning process
Tinplate sekarang sebagian besar diproduksi oleh electroplating timah pada dasar baja dalam proses continuous.
- Continuous electrolytic tinning dikembangkan pada tahun 1930-an dan 1940-an dalam upaya untuk mengurangi jumlah timah yang diperlukan per unit luas, serta untuk mengambil manfaat dari panjang strip yang besar (coils) yang digulir di hot strip mill dan cold rolling mill.
- Lini electrolytic tinning pertama mulai beroperasi di Jerman pada tahun 1934 dan pada skala komersial di USA pada tahun 1937. Kehilangan timah selama Perang Dunia II merangsang kenaikan besar skala electro tinning, yang segera menjadi teknik pembuatan dominan tinplate.
Beberapa faktor yang memberikan electrolytic tinning process keuntungan dibandingkan hot dip tinning process tercantum di bawah ini.
- Proses continuous high speed alih-alih proses sheet by sheet low speed hot dip tinning.
- Kontrol yang sederhana dan akurat atas ketebalan lapisan dalam rentang luas alih-alih ketebalan lapisan minimum yang relatif tinggi yang dapat diperoleh oleh hot dip tinning process, yang tidak diperlukan untuk sebagian besar end uses.
- Kemungkinan untuk menghasilkan tinplate dengan massa lapisan yang berbeda di setiap sisi untuk memenuhi kondisi korosi yang berbeda yang ada di dalam dan di luar kaleng tinplate atau wadah tinplate.
- Konsistensi fungsional dan visual produk yang diperoleh.
Urutan operasi yang terjadi di lini electrolytic tinplating, pada kecepatan hingga 10 meter per detik adalah sebagai berikut.
- Charging of the coil– Gulungan black plate ditempatkan pada mandrel uncoiling dan diumpankan ke bagian entry dari lini tinplating. Ujung kepala gulungan baru kemudian diweld ke ujung ekor gulungan sebelumnya untuk menjalankan fasilitas secara continuous. Looping towers mengumpulkan panjang material yang bervariasi untuk memungkinkan welding dua gulungan tanpa menghentikan operasi di bagian pemrosesan.
- Side trimming– Strip black plate di side trim ke lebar akhir. Scrap secara otomatis dibale, dikeluarkan, dan didaur ulang di pabrik peleburan baja.
- Cleaning and pickling – Strip kemudian di-clean secara elektrolitik, di-pickled, dan di-rinsed dengan melewati serangkaian tank untuk memastikan bahwa permukaan strip black plate bersih dan cocok untuk menerima electro deposition timah.
- Electroplating- Strip melewati tank yang mengandung anode timah di kedua sisi strip dan dalam elektrolit. Timah larut dari anode dan diangkut melalui elektrolit untuk menempel pada strip. Jumlah timah yang menempel pada strip ditentukan oleh jumlah arus listrik yang mengalir antara anode dan strip. Untuk menghasilkan coating diferensial, pengaturan arus yang berbeda digunakan untuk setiap bank anode. Tinplate as plated yang kusam kadang-karang disebut sebagai having a matte finish.
- Melting tower – Di melting tower ini proses tin reflow berlangsung sementara tinplate yang telah di-coat elektrolitik melewati tower. Di bagian melting tower, suhu strip dinaikkan oleh resistance atau induction heating hingga di atas titik leleh timah (231,9 derajat C) dan kemudian strip segera di-quench dengan air dingin. Timah mulai meleleh dan mereflow secara merata di seluruh strip. Produk sekarang memiliki penampilan permukaan bright atau shiny yang lebih umum. Dalam kasus matte (unmelted) tin finish yang diperlukan maka melting tower dimatikan. Saat tinplate yang di-coat diferensial diproduksi maka tanda identifikasi biasanya ditempatkan di setiap sisi strip segera sebelum melting.
- Chemical treatment – Larutan natrium dichromate kemudian diterapkan pada tinplate yang telah di-coat elektrolitik untuk membuat film oksida kromium pelindung ringan. Proses passivation ini melindungi permukaan tinplate dari pembentukan oksida timah, yang mengurangi lacquerability. Dua chemical treatment yang umum digunakan untuk electrolytic tinplate adalah sodium dichromate dip (SDCD) dan cathodic sodium dichromate (CDC). Dalam kasus SDCD ada resistensi sedang terhadap pembentukan oksida timah dengan stabilitas penyimpanan terbatas dan digunakan di mana tin surface yang sangat passivated tidak diperlukan atau berdampingan dengan end use. Sodium dichromate dip memiliki aim tidak melebihi 1,6 miligram kromium/per meter persegi permukaan. Dalam kasus CDC, dengan penambahan arus elektrik katoda, highly passivated surface terhadap pembentukan oksida timah disediakan. Cathodic sodium dichromate treatment biasanya memiliki aim 5,4 miligram kromium/per meter persegi permukaan.
- Oiling – Film minyak yang sangat tipis kemudian diaplikasikan secara elektrostatis pada tinplate yang selesai. Minyak diaplikasikan untuk meminimalkan goresan pada permukaan timah selama transit dan penanganan. Fungsi utama oiling bukan untuk mencegah pembentukan karat seperti pada produk yang tidak terlapis. Minyak yang diterapkan pada tinplate yang di-coat elektrolitik biasanya adalah acetyl tributyl citrate (ATBC). Minyak diaplikasikan secara merata di kedua sisi.
- Recoiling – Strip tinplate yang telah di-coat elektrolitik yang selesai akhirnya di-recoil di akhir exit dari lini tin plating elektrolitik pada take up mandrel yang memiliki inside diameter standar.
- Quality inspection – Seluruh proses dipantau secara otomatis dan manual untuk memastikan bahwa tinplate yang dilapisi sesuai dengan spesifikasi dan memenuhi harapan pelanggan.
Dalam kasus tin free steel, coating kromium dan oksida kromium menawarkan lacquer adhesion yang unggul dan properti penyimpanan yang baik. Coating ini adalah campuran logam kromium dan oksida kromium. Tidak seperti tinplate dengan multi berat coating, hanya satu produk kromium terlapis standar yang biasanya diproduksi. Produksi tin free steel mengikuti urutan pemrosesan yang sama seperti selama produksi electrolytic tinplate. Coating lines secara mekanis mirip. Selama proses elektrolitic deposition, kromium dan oksida kromium di-deposit. Coating kromium logam di setiap permukaan yang diterapkan sekitar 55,0 miligram/per meter persegi luas. Film oksida berkisar dari 7 hingga 22,0 miligram/per meter persegi, tetapi biasanya di sisi bawah dari rentang ini.
Tidak seperti timah, lapisan kromium tidak dapat di-reflow. Oleh karena itu coating line yang khusus untuk tin free steel coating tidak memiliki melting towers seperti yang digunakan pada lini coating elektrolitic timah untuk mereflow timah menjadi keadaan bright.
Produk juga di-oil secara elektrostatis sebelum keluar dari coating line. Secara historis, butyl stearate oil (BSO) digunakan untuk tujuan ini. Minyak ini dikembangkan untuk lubricitynya untuk mencegah goresan. Dalam beberapa kasus, telah diperhatikan bahwa acetyl tributyl citrate (ATBC) oil seperti yang digunakan pada electrolytic tinplate lebih kompatibel dengan beberapa sistem lacquering dan paint tertentu. ATBC lebih disukai dalam kasus ini dengan pengorbanan lubricity yang lebih besar dari BSO.
Sebuah typical electrolytic tinplate coating line ditunjukkan dalam Gambar 1.
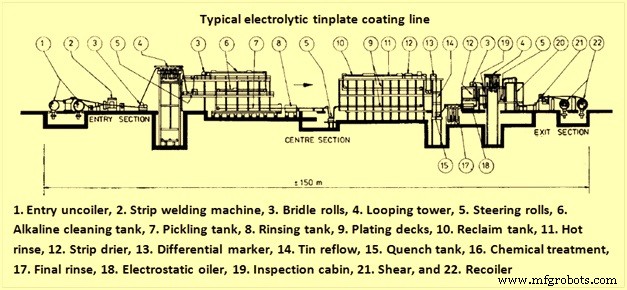
Gambar 1 Typical electrolytic tinplate coating line
Produk plat timah dan tin free steel
Plat timah dan produk tin free steel diproduksi dengan karakteristik produk yang distandardisasi, termasuk terminologi, komposisi, properti mekanis, finishing permukaan, dan berat coating dll. Plat timah dan produk tin free dijelaskan dalam artikel yang link-nya adalah
https://www.ispatguru.com/tinplate/, dan https://www.ispatguru.com/tin-free-steel/.



