Mengoptimalkan Desain Tungku Blast Furnace untuk Performa Unggul dan Ketahanan
Tungku Blast Furnace dan Desainnya
Desain tungku blast furnace (BF) memainkan peran fundamental dalam operasinya yang andal, performa metalurgi, produktivitas tinggi yang berkelanjutan, dan umur kampanye yang panjang.
Desain BF modern umumnya didasarkan pada konsep unit free standing dengan struktur bangunan di sekitarnya, yang menyediakan akses ke tungku dan dukungan untuk sistem gas BF. Desain BF adalah untuk menyediakan optimisasi aliran beban dan gas dengan pertimbangan potensi bahan baku dan kondisi operasi untuk tungku selama kampanyenya.
Desain BF diwajibkan untuk mengintegrasikan properti shell, elemen pendingin, dan lining refraktori untuk memastikan operasi keseluruhan yang seimbang dari kompleks BF. Pemilihan refraktori dan sistem pendingin yang tepat di setiap zona BF sangat penting untuk operasi BF yang sukses, ekonomis, dan di atas semuanya, aman.
Semua peralatan yang diperlukan untuk operasi BF yang lancar harus diintegrasikan saat merancang blast furnace. Peralatan utama ini antara lain peralatan pengisian atas, peralatan cast house (clay guns, tap hole drills, trough cover manipulators, tilting runners untuk besi dan escoria, bar changers, dan jack dam drills, dll.), tuyere stocks, berbagai jenis valve (mis. hot blast valves, snort valve, bleeder valves, equalizing/relief valves, flow control valves, dan isolation valves, dll.), berbagai probe (mis. above burden temperature probes, dan sub-burden gas probes, dll.), mechanical stock line recorders, moveable dan fixed throat armor, stock line ignition lances, dan profile meters, dll.
Desain BF harus menyediakan peralatan yang memiliki reputasi terbukti untuk keandalan, daya tahan, dan performa tinggi dalam kondisi yang sulit lingkungan BF.
Operasi BF modern cukup kompleks dan membutuhkan peralatan otomasi dan kontrol yang diperlukan untuk pemantauan berbagai parameter kontrol. Ini sangat diperlukan untuk mencapai tingkat produktivitas tinggi yang diharapkan dari furnace modern.
Desain BF juga harus mendukung konstruktibilitas yang cepat dan akurat.
Profil BF
Profil BF memiliki konfigurasi kompleks yang terdiri dari silinder yang digabungkan dengan truncated cones dan terdiri dari beberapa zona yaitu hearth, bosh, belly, dan stack. Stack lebih dibagi menjadi lower stack dan upper stack. Di hearth terdapat dead layer logam cair yang dikenal sebagai dead man zone. Di setiap zona terdapat shell, elemen pendingin, dan refraktori. Profil kerja furnace ditetapkan setelah volume tertentu lining aus. Berbagai proses fisikokimia terjadi di dalam zona-zona ini di dalam furnace. Rasio ukuran zona yang berbeda bervariasi dengan volume berguna furnace tetapi biasanya berada dalam kisaran yang dapat diterima.
Rasio tinggi total furnace terhadap diameter belly untuk blast furnace menengah dan besar menurun dari sekitar 3 ke 2,00 seiring dengan peningkatan volume berguna furnace dari 1000 cum ke 5500 cum. Rasio diameter belly furnace terhadap diameter hearth furnace bervariasi dalam kisaran 1,09 hingga 1,13 (ideally harus 1,05 hingga 1,10). Rasio diameter furnace top terhadap diameter belly biasanya bervariasi dalam kisaran 0,62 hingga 0,71.
Demikian pula tinggi zona yang berbeda untuk furnace menengah dan besar bergantung pada volume berguna tetapi biasanya bervariasi dalam kisaran. Tinggi dead layer bervariasi dalam kisaran 600 mm hingga 1700 mm. Tinggi hearth meningkat dengan volume berguna furnace dan berada dalam kisaran 3200 mm hingga 5700 mm. Tinggi bosh biasanya dalam kisaran 3000 mm hingga 4000 mm. Tinggi belly di BF minimum dibandingkan dengan tinggi lain dan biasanya dalam kisaran 2000 mm hingga 3000 mm. Tinggi stack di BF maksimum dan biasanya bervariasi dalam kisaran 15 m hingga 20,7 m. Tinggi bagian silinder atas stack bervariasi dari 2,5 m hingga 3 m. Tinggi total furnace bervariasi dari 26 m hingga 36 m. Tinggi efektif furnace tidak termasuk tinggi bagian silinder atas stack dan biasanya dalam kisaran 23 m hingga 33,5 m.
Sudut kemiringan yang dibuat oleh stack dengan belly dan dibuat oleh bosh dengan belly adalah parameter penting dan biasanya bervariasi dalam kisaran 82,5 hingga 85,5 derajat dan 79,2 hingga 80,5 derajat masing-masing.
Tinggi efektif furnace bergantung pada kualitas (kekuatan) koks yang tersedia. Tinggi BF 33,5 m adalah batas praktisnya dengan mempertimbangkan kekuatan koks yang tersedia. Oleh karena itu, peningkatan volume efektif harus dicapai melalui peningkatan dimensi cross sectional furnace sambil menjaga tinggi furnace tetap sama. Ini berarti pengurangan rasio tinggi total terhadap diameter belly. Ini juga berarti penurunan sudut kemiringan yang dibuat oleh stack dan belly. Sudut kemiringan yang dibuat oleh stack dan belly dapat dikurangi sejauh yang tidak menghambat ekspansi linear bahan beban dengan kenaikan suhu.
Juga area cross sectional hearth bergantung pada intensitas pembakaran karbon. Ini adalah karbon yang terkandung dalam koks (baik BF koks dan nut koks) dan bahan bakar tambahan dan ditentukan oleh kandungan karbon dari total input bahan bakar per hari ke furnace dibagi dengan volume furnace.
Dengan peningkatan diameter furnace, perlu ada peningkatan yang sesuai pada tekanan blast panas untuk memastikan kerja pusat furnace. Ini memerlukan tekanan yang lebih tinggi di atas furnace untuk mempertahankan diferensial tekanan yang wajar di dalam furnace untuk gerakan beban yang lancar.
Jumlah tuyere di BF biasanya dua kali diameter hearth di ujung bawah furnace menengah dan seiring dengan peningkatan volume furnace melebihi dan lebih dari dua kali diameter hearth.
Profil desain beberapa blast furnace Rusia ditunjukkan dalam Gambar 1.
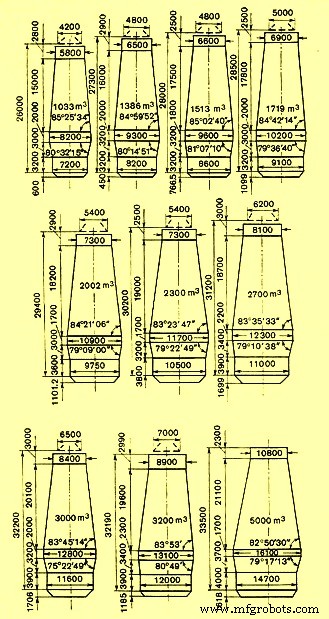
Gambar 1 Profil desain blast furnace Rusia
Karakteristik Zona BF
Karakteristik berbagai zona BF penting dan harus dipertimbangkan saat merancang BF. Karakteristik ini dijelaskan di bawah ini.
- Dead man zone – Suhu dan tekanan tinggi dari produk cair yang dilebur dan gas furnace
- Hearth zone – Suhu lingkungan tinggi, gerakan kontinu produk cair yang dilebur, aktivitas kimia dari produk, tekanan dan aktivitas kimia dari gas, masuknya kelembapan ke hearth
- Bagian bawah zona bosh – Suhu lingkungan tinggi, gerakan kontinu bahan beban, gas, escoria, dan besi cair, aktivitas kimia dari escoria, tekanan dari bahan beban dan gas
- Bagian atas zona bosh – Gerakan kontinu bahan beban dan gas, tindakan seng (Zn) dan senyawa logam alkali, dan suhu tinggi
- Setengah bawah zona stack – Gerakan kontinu bahan beban dan gas, tindakan Zn, senyawa logam alkali, dan suhu tinggi
- Setengah atas zona stack – Gerakan kontinu gas dan bahan beban, tindakan karbon berasap dan Zn.
Desain refraktori BF harus memperhatikan kondisi yang ada di berbagai zona BF.
Blast panas memasuki furnace di dekat batas antara hearth dan bosh dan membentuk zona di mana koks dalam beban mengalami pembakaran. Pembakaran karbon koks terjadi dalam volume terbatas hearth. Sebagian besar panas yang dihasilkan oleh proses ini pada tahap paling intensif berkonsentrasi di dekat dinding furnace. Suhu di wilayah di bawah zona pembakaran koks adalah 1500 derajat C hingga 1650 derajat C di periphery furnace dan hubungannya dengan jumlah besi cair dan escoria yang telah terakumulasi di bagian ini furnace dan waktu yang dibutuhkan untuk transitnya adalah karakteristik penting. Namun, suhu ini sedikit lebih rendah di periphery daripada di pusat furnace, karena efek pendingin dari dasar.
Gas yang keluar dari wilayah tuyere di hearth memiliki suhu hingga 2000 derajat C, sementara bahan yang menurun di atas dan di bawah bosh berada pada sekitar 500 derajat C atau bahkan lebih rendah. Selisih ini adalah alasan transfer panas yang intensif yang terjadi di wilayah ini, dan diiringi oleh perubahan suhu yang tiba-tiba. Pemanasan intensif semacam ini tidak mungkin di bagian atas wilayah bosh dan shaft, karena semua energi yang tersedia digunakan pada reduksi langsung. Sebagai hasilnya, suhu di arah tinggi berubah relatif sedikit di bagian bawah shaft dibandingkan dengan bosh. Wilayah atas di mana pemanasan intensif terjadi adalah di bagian bawah silinder atas furnace dan di atas shaft. Bahan yang dimuat ke dalam furnace memiliki suhu sekitar 30 derajat C, sementara gas yang naik di furnace berlawanan dengan gerakan bahan ini memiliki suhu yang banyak kali lebih besar.
Di baik hearth dan bagian lain blast furnace, suhu gas menurun 100 derajat C hingga 250 derajat C dari dinding ke bagian tengah furnace.
Peningkatan dimensi horizontal furnace di hearth dan bosh memindahkan maksimum kecepatan gas ke pusat furnace dan dengan demikian menurunkan kecepatan gas di wilayah periphery. Sebagai hasilnya, suhu wilayah ini menurun bersama dengan efek gas hearth pada lining.
Selanjutnya agar blast furnace dapat berproduksi dengan lancar, desain dan produktivitas peralatan dan fasilitas peripheral harus cocok dengan persyaratan blast furnace dan harus diintegrasikan dengan itu. Peralatan dan fasilitas peripheral utama mencakup pengolahan bahan beban BF, fasilitas suplai dan pengisian, blower udara dan stove blast panas untuk suplai blast panas pada suhu dan tekanan yang tepat, fasilitas penanganan gas BF dan pembersihannya, cast house untuk evakuasi besi panas dan escoria cair, fasilitas penanganan besi panas, granulasi escoria cair dan penanganan escoria granulat, fasilitas pengolahan air.



