Pembuatan Besi Jepang: Wawasan Tanur Tiang dan Studi Inti
Pendahuluan: Pembuatan Besi dengan Tanur Tiang dan Studi Inti di Jepang
Pembuatan besi dengan tanur tiang (BF) adalah cara yang paling viable untuk menghasilkan logam panas (HM) terutama karena performa yang sudah terbukti dan terjamin, penggunaan bahan baku yang fleksibel, dan kemampuan konservasi energi termal yang tinggi. Tidak ada tanggal pasti yang tersedia untuk awal pembuatan besi dengan tanur tiang. Namun, desain proses penting dan re-engineering mulai diterapkan di tanur pembuatan besi di Eropa sejak abad ke-14. Sejak saat itu, rute BF telah mendominasi sebagai proses pilihan atas metode produksi besi alternatif lainnya.
Sejak awalnya, proses pembuatan besi dengan tanur tiang, untuk bertahan dan tetap viable, telah melalui perkembangan evolusional yang berkelanjutan untuk menjadi proses yang sangat efisien. Perkembangan paling penting hingga saat ini mencakup (i) modernisasi fasilitas, (ii) peningkatan produktivitas tanur, (iii) pengurangan laju coke, (iv) perpanjangan umur kampanye tanur, dan (v) fleksibilitas bahan dan peningkatan. Kemajuan teknologi yang telah dilakukan untuk meningkatkan ekonomi, efisiensi, dan menjadikan proses ramah lingkungan mencakup (i) berbagai praktik manajemen dan kontrol proses, (ii) pengisian coke tengah, (iii) operasi tekanan atas tanur tinggi, (iv) operasi tanur dengan pengayaan oksigen (O2), (v) substitusi coke mahal dengan sumber karbon tambahan alternatif yaitu serbuk batu bara, gas alam, minyak, dan plastik, dan (vi) banyak lagi. Perkembangan teknologi proses pembuatan besi dengan tanur tiang telah membawanya dari unit produksi kecil, yang mengonsumsi kuantitas besar bahan bakar ke keadaan saat ini di mana tanur yang dirancang untuk menghasilkan 10.000 ton HM per hari cukup umum di beberapa negara. Bahkan dengan peningkatan ukuran dan output yang dramatis dari tanur tiang, banyak reaksi yang terjadi di dalam tanur masih belum diketahui.
Tanur tiang modern terutama beroperasi pada sinter, pelet, sinter/bijih besi terukur, atau beban sinter/pelet. Jenis dan kualitas bahan ini tergantung pada filosofi operasi pabrik masing-masing, sehingga karakteristik produksi dan reduksi bahan ini sangat penting untuk proses BF.
Pengembangan Proses BF
Perkembangan yang telah terjadi dalam proses BF diperkenalkan secara bertahap, akhirnya menjadi praktik operasi standar. Dapat mencantumkan perkembangan utama dalam urutan kronologis aproximatif yang terdiri dari (i) penggunaan efektif beban yang disiapkan, (ii) bahan injeksi blast, (ii) tekanan atas tinggi, (iv) suhu blast tinggi, dan (v) kontrol yang ditingkatkan atas distribusi beban. Bersamaan dengan perkembangan ini, telah terjadi peningkatan bertahap ukuran fisik tanur tiang.
Penggunaan Beban yang Disiapkan
Persiapan pertama dari bahan beban hanyalah pengukuran bijih besi yang dimuat ke tanur. Pengukuran yang lebih dekat dari beban meningkatkan permeabilitas tanur, mengizinkan lebih banyak angin ditiup, sehingga meningkatkan output tanur tiang. Secara tambahan efisiensi reaksi reduksi juga meningkat karena pengangkatan bijih lump yang lebih besar, sehingga menurunkan laju coke.
Sintering bijih besi sebelum dimuat adalah langkah penting kedua dalam persiapan beban, tetapi sintering awalnya dikembangkan untuk membuat bahan limbah yang mengandung besi seperti debu asap tanur tiang, skala pabrik, dan halus bijih menjadi umpan tanur tiang yang dapat digunakan. Namun, konsep ini berubah cepat setelah keberhasilan yang dicapai dengan sinter self-fluxing pada pertengahan tahun 1950-an, mengizinkan fluks untuk dihapus dari beban muatan tanur tiang dan diperkenalkan melalui sinter. Ini juga telah mengarah pada pengurangan laju coke sambil meningkatkan produktivitas tanur tiang. Situasi saat ini adalah sinter sekarang merupakan komponen beban yang terbentuk di pabrik tanur tiang modern dan masih sedang diteliti secara berkelanjutan untuk meningkatkan properti lebih lanjut.
Pengurangan bijih besi berkualitas tinggi yang mudah tersedia membuat perlu bagi pemasok untuk meningkatkan produk mereka melalui beneficiation dan produksi pelet bijih besi berkualitas tinggi dari konsentrat. Proses ini menerima penerimaan yang luas sehingga beban yang dimuat ke tanur tiang BF memiliki kandungan besi tinggi dan kandungan gangue rendah, yang pada gilirannya mengarah pada peningkatan produksi yang lebih lanjut ditambah dengan penurunan laju coke. Peningkatan lain yang klaim dengan pelet adalah bahwa permeabilitas beban meningkat karena pengukuran yang lebih dekat. Namun, penggunaan pelet tidak universal dan di beberapa negara tanur tiang BF dioperasikan terutama pada beban sinter dengan pelet dan/atau bijih besi terukur berkontribusi proporsi kecil dari muatan keseluruhan. Memang ada beberapa pendapat bahwa rasio sinter yang tinggi esensial untuk operasi stabil tanur tiang besar karena sinter memiliki properti suhu tinggi yang lebih baik dan properti distribusi yang lebih baik, karena pelet mudah bergulir, membuat kontrol distribusi sulit. Juga karena penggunaan sinter dalam tanur tiang, debu coke yang dihasilkan di pabrik oven coke dikonsumsi dalam pabrik baja.
Bahan Injeksi Blast
Ada tiga injeksi yang biasanya digunakan dalam tanur tiang. Ini adalah (i) uap air, (ii) O2, dan (iii) bahan bakar tambahan. Bahan injeksi mempengaruhi suhu nyala, yaitu suhu nyala di zona combusti tuyere. Uap air dan bahan bakar tambahan menurunkan suhu nyala sementara O2 meningkatkannya. Suhu nyala teoretis dapat dihitung dan sangat penting untuk memastikan operasi yang lancar dan meningkatkan produktivitas dengan kuantitas besar O2 dan bahan bakar tambahan. Suhu nyala rendah mencegah reaksi di dalam tanur dan mengakibatkan pendinginan tanur. Suhu nyala tinggi dapat merusak permeabilitas sebagai akibat perluasan zona peleleh dan penguapan alkali dan silica (SiO2) dalam beban. Untuk memastikan operasi yang lancar, perlu mengontrol suhu nyala teoretis dengan mengubah kuantitas bahan injeksi.
Mempertimbangkan tiga injeksi secara terpisah, uap air bereaksi dengan coke untuk menghasilkan hidrogen (H2) yang meningkatkan tingkat reduksi bahan beban, sehingga menurunkan laju bahan bakar. Bahan bakar tambahan adalah injeksi utama. Jenis bahan bakar tambahan yang digunakan tergantung pada kondisi lokal. Injeksi bahan bakar tambahan menyediakan kuantitas tambahan H2 dan karbon monoksida (CO) dalam tanur tiang, meningkatkan tingkat reduksi beban, yang pada gilirannya menyediakan untuk penurunan laju coke. Penting untuk memastikan combusti lengkap bahan bakar tambahan di tuyere karena combusti yang tidak lengkap dapat mengganggu permeabilitas tanur, menyebabkan efek buruk pada operasi tanur. Combusti yang tidak cukup dapat dikontrol dengan menyediakan O2 berlebih yang cukup dalam blast.
Injeksi oksigen meningkatkan kuantitas O2 berlebih dan meningkatkan suhu nyala, yang menanggulangi penurunan suhu nyala yang disebabkan oleh injeksi uap air dan bahan bakar tambahan. Ini juga berguna untuk mengurangi kuantitas gas bosh, sehingga meminimalkan tingkat saluran gas dalam tanur tiang dan tingkat banjir dan muatan. Banjir menyebabkan operasi tanur yang tidak teratur. Muatan adalah situasi ketika esc cair terhindari untuk menurun karena kecepatan gas ke atas. Akhirnya bobot esc harus cukup untuk mengatasi aliran gas agar dapat menurun. Ketika rasio O2 dalam blast bertambah secara bertahap, volume gas yang dihasilkan per ton HM menurun, menyebabkan penurunan transfer panas dari gas ke padat di tiang, mengakibatkan penurunan suhu tiang. Juga, peningkatan produktivitas melalui pengayaan O2 mempercepat laju penurunan beban, menghasilkan kurang waktu untuk transfer panas. Sebagai hasilnya, bahan beban memasuki zona suhu tinggi tanpa cukup di-panaskan sebelumnya, sehingga mendinginkan tanur dan menyebabkan geseran dan gantungan beban.
Praktik penggunaan injeksi memerlukan kontrol yang hati-hati terkait dengan tiga batas yaitu (i) batas transfer panas di antara gas dan padat, (ii) batas suhu nyala teoretis, dan (iii) batas combusti lengkap bahan bakar tambahan. Kontrol dalam batas-batas ini memberikan laju bahan bakar rendah dan produktivitas tinggi.
Tekanan Atas Tinggi
Manfaat tekanan atas tinggi adalah bahwa ia mengurangi kecepatan gas di dalam tanur sehingga memberikan lebih banyak waktu untuk reduksi gas yang mengakibatkan penurunan laju bahan bakar. Debu hilang juga berkurang karena kecepatan gas yang lebih rendah tidak cukup untuk membawa partikel debu yang lebih kasar. Secara alternatif, lebih banyak angin dapat ditiup dan sehingga produksi dapat ditingkatkan sambil mempertahankan kecepatan gas yang sama di dalam tanur, sehingga mencegah saluran, banjir, dan muatan. Kerugian utama adalah untuk menampung tekanan gas yang meningkat, konstruksi yang kokoh diperlukan di seluruh peralatan tanur tiang dari stove, melalui bustle pipe, dinding tanur, atas tanur, dan pembersih gas, dll., yang jelas mahal. Tentu saja atas tanur saja membutuhkan desain khusus untuk menyamakan tekanan gas dalam sistem pengisian dan mencegah aus peralatan pengisian atas tanur. Kerugian lain adalah kehilangan energi dalam gas atas tekanan tinggi, meskipun turbin recovery gas atas dapat memulihkan sebagian energi ini.
Meskipun ada masalah dengan penerapan tekanan atas tinggi dari aspek teknis, operasi tanur tiang besar memerlukan penggunaannya untuk (i) menurunkan laju bahan bakar, dan (ii) mengizinkan produktivitas tanur yang lebih tinggi.
Suhu Blast Tinggi
Udara yang masuk ke tanur tiang melalui tuyere dipanaskan oleh combusti coke, dan oleh karena itu, semakin panas udara masuk, semakin sedikit coke yang dikonsumsi untuk pemanasan lebih lanjut di wilayah tuyere. Pre-heating udara bukan hal baru. Memang lebih dari satu abad yang lalu stove tanur tiang sudah ada. Namun, baru relatif akhir-akhir ini suhu di atas 1300 deg C telah dicapai. Pencapaian suhu yang lebih tinggi karena modifikasi pada desain stove. Modifikasi ini adalah (i) peningkatan luas permukaan panas dari chequer work dengan perubahan bentuk bata, (ii) penggunaan refraktori berkualitas lebih tinggi yang mampu menahan suhu lebih tinggi, dan (iii) penyediaan ruang combusti eksternal yang juga meningkatkan luas permukaan panas.
Peningkatan dalam Distribusi Beban
Kontrol distribusi bahan beban penting untuk meningkatkan utilizasi gas dan menurunkan laju bahan bakar. Distribusi yang benar juga diperlukan untuk mengontrol bentuk zona kohektif tanur tiang, sehingga memaksimalkan produksi dan meminimalkan aliran gas di dinding tanur tiang, yang terakhir memanjangkan umur tanur.
Seiring dengan peningkatan ukuran tanur, distribusi bahan beban yang diperlukan untuk memberikan distribusi gas yang stabil di dalam tanur tiang tidak dapat dipertahankan dengan peralatan pengisian konvensional karena perbedaan sudut tumpukan, densitas dan bentuk. Masalah ini telah diatasi sebagian dengan pemasangan armor bergerak untuk mengontrol distribusi bahan saat keluar dari lonceng pengisian. Pengembangan sistem pengisian bell-less top dan Gimble top, yang memiliki chute berputar yang mampu mendistribusikan muatan dengan akurat ke setiap posisi pada garis stok tanur, telah membantu secara besar dalam memecahkan masalah ini.
Sinter Bijih Besi
Di banyak tanur tiang, sinter adalah komponen utama dari beban tanur tiang. Komposisi kimia sinter tergantung pada komponen lain yang menyusun beban tanur. Biasanya sinter berkisar dari fluxed (CaO/SiO2 sekitar 1.2) hingga super-fluxed (CaO/SiO2 sekitar 1.7 hingga 2.2). Sinter fluxed umumnya digunakan ketika mayoritas beban tanur adalah sinter. Sinter super-fluxed digunakan ketika sisa beban bersifat asam, sehingga menyeimbangkan kimia esc untuk memberikan komposisi esc yang dapat diterima. Sinter sangat heterogen karena sifat proses sintering.
Struktur sinter – Fluks, yang dicampur dengan bijih besi, bereaksi selama sintering, meleleh dan menyerang partikel bijih. Pengaglomerasi lengkap dari partikel bijih kecil dapat terjadi, tetapi umumnya partikel yang lebih besar hanya mengalami serangan permukaan. Saat pendinginan, presipitasi fase berbeda terjadi dalam matriks esc, hasil akhirnya adalah campuran fase yang jauh dari keadaan kesetimbangan dan bahan heterogen yang fasa-nya tergantung pada segregasi komponen dalam campuran awal, misalnya di mana partikel kapur ada sebelum sintering, wilayah kaya kapur dibentuk. Secara keseluruhan fase yang ada tergantung pada kuantitas agen flux yang ditambahkan. Sinter self-fluxing terutama hematit dan magnetit dengan kuantitas kecil kalium ferrit, yang dihasilkan oleh reaksi antara bijih besi dan kapur. Di sini istilah ‘ferrit’ merujuk pada kuantitas gabungan dari berbagai spesies ferrit yang dapat dihasilkan, tergantung pada basicity dan partikel bijih di zona reaksi. Seiring dengan peningkatan basicity, terdapat peningkatan proporsi ferrit.
Dalam sinter, biasanya, ferter kontaminan dengan SiO2 dan Al2O3 (alumina) dan produk dikenal sebagai SFCA (silico-ferrite of calcium and alumina). SFCA biasanya sesuai dengan rumus umum ‘n1(Fe2O3).n2(SiO2).n3(Al2O3).5CaO’, di mana jumlah n1,n2,dan n3 sekitar 12. Kandungan kalsium cukup konstan sekitar 15 %. Dalam praktik biasanya dalam sinter ferrite yang ditemukan adalah 7 Fe2O3.2SiO2.3AI2O3.5CaO, dan 9Fe2O3.2SiO2.0.5AI2O3.5CaO.
Reduksi sinter – Jenis dan kuantitas ferrit yang ada dalam sinter memainkan peran penting dalam properti reduksi. Reducibilitas ferrit tidak konstan, tetapi bervariasi dari satu ke yang lain. Terlihat bahwa proporsi ferrit meningkat seiring dengan kenaikan basicity sinter. Namun, reducibilitas tidak mengikuti tren yang sama. Di antara rentang basicity 1.0 hingga 1.5, reducibilitas meningkat karena peningkatan ferrit tipe CaO.2Fe2O3 dan CaO.FeO.Fe203. Pada rentang basicity 1.4 hingga 1.5 reducibilitas menurun karena penurunan proporsi hematit yang ada dalam sinter dan hilangnya CaO.2Fe203 bersama dengan munculnya 2CaO.Fe2O3 yang relatif tidak dapat direduksi. Peningkatan basicity di atas 1.5 lagi menunjukkan tren naik karena munculnya CaO.Fe2O3 dan CaO.FeO.Fe2O3.
Perilaku reduksi ferrit kompleks karena mereka harus terdekomposisi agar reduksi oksida besi dapat terjadi. Durante proses reduksi, pertama oksida besi yang lebih tinggi dan ferrit, yang kaya oksida besi, direduksi sampai hanya tersisa ferrit kalsium dua dan wustite. Gas kemudian menyerang ferrit kalsium dua sesuai dengan reaksi reversibel 2CaO.Fe2O3 + 3H2 = 2CaO + 2Fe + 3H2O. CaO yang dibebaskan kemudian segera bereaksi dengan wustite sesuai dengan reaksi reversibel 2CaO + 3FeO = 2CaO.Fe2O3 + Fe. Reaksi kemudian berlanjut sesuai persamaan sebelumnya dan seterusnya. Namun, mikro-foto menunjukkan bahwa wustite tidak ada di batas gas dan oleh karena itu proses difusi di antara dua reaksi harus terjadi. Studi telah menunjukkan bahwa pada permukaan oksida, ferrit kalsium dua direduksi pertama. Besi yang dibebaskan terpisah dalam fase oksida dan kalsium difusi masuk dan bereaksi dengan wustite dan lagi besi baik terpisah atau difusi ke dalam Fe3O4.
Pelet Bijih Besi
Selama proses produksi pelet bijih besi, bijih besi dilakukan beneficiation dengan menghancurkan dan menghapus gangue yang terlepas. Biasanya beberapa kuarsa ditambahkan dalam produksi pelet asam untuk meningkatkan properti pelet. Mayoritas pelet yang diproduksi adalah tipe asam, yaitu tanpa penambahan fluks yang sengaja dan signifikan. Selama produksi pelet asam, pelet basah dipanaskan pada sekitar 1300 deg C dalam atmosfer oksidasi. Ini mempromosikan pengikatan partikel dengan (i) sintering butir hematit, (ii) oksidasi dan sintering selanjutnya butir magnetit, dan (iii) pengikatan esc. Yang terakhir disebabkan oleh pelumpukan jejak kecil gangue dan bentonite, yang digunakan dalam proses pembuatan pelet untuk memastikan kekuatan pelet basah yang cukup. Fase esc ini pada dasarnya terdiri dari kapur, silica, oksida ferrik, dan jejak kecil alkali, magnesia, alumina, dll.
Indikasi komposisi kimia fase esc dapat diperoleh dengan merujuk pada diagram fase CaO-SiO2-Fe2O3. Poin yang perlu diperhatikan adalah bahwa diagram kesetimbangan harus digunakan dengan hati-hati karena dalam mayoritas proses reaksi jarang berada pada kesetimbangan, demikian pula diagram ini adalah alat yang berguna. Sangat sedikit reaksi, jika ada, terjadi di antara butir kuarsa dan hematit selama pemanasan dan oleh karena itu pelet asam terdiri dari hematit, kuarsa, fase esc, dan dalam beberapa kasus, jika pemanasan yang cukup belum terjadi, magnetit, berasal dari bijih magnetit dalam campuran pelet.
Pelet asam digunakan di beberapa tanur tiang dalam beban tanur. Jumlah yang digunakan dalam beban tergantung pada praktik operasi yang diadopsi. Dalam kasus tanur tiang yang beroperasi sepenuhnya pada pelet asam sebagai sumber unit besi, fluks (batu kapur dan dolomit) yang diperlukan untuk proses pembentukan esc dimuat dalam tanur tiang sebagai bagian dari beban.
Pelet Fluksed
– Saat ini penggunaan pelet fluksed disukai. Dalam pelet fluksed, fluks disatukan ke dalam pelet, sehingga menghindari kebutuhan untuk memuatnya secara terpisah ke dalam tanur. Pelet fluksed dapat diproduksi dengan penambahan kapur, sebagai fluks, atau dolomit. Seiring dengan peningkatan basicity pelet dengan penambahan fluks, terjadi perubahan dalam mikrostruktur. Mempertimbangkan pelet fluksed kapur, penambahan kapur memiliki pengaruh pada komposisi dan kuantitas esc, juga kuantitas hematit. Penambahan kapur menciptakan kemungkinan reaksi di antara hematit dan kapur untuk menghasilkan kalium ferrit CaO.Fe2O3 atau 2CaO.Fe2O3 tergantung pada konsentrasi kapur. Dengan pelet fluksed, suhu pemanasan lebih rendah daripada pelet asam untuk menghindari pembentukan esc yang berlebihan.
Dalam kasus pelet fluksed, diharapkan untuk menemukan butir hematit yang dikelilingi oleh kalium ferrit yang disebabkan oleh reaksi kimia oleh kapur. Dalam beberapa kasus, butir hematit asli dapat sepenuhnya dikonversi menjadi kalium ferrit, yang jelas tergantung pada ukuran butir hematit asli. Efek kapur pada fase esc adalah dua kali lipat. Pertama terdapat peningkatan umum kuantitas esc dan kedua perubahan basicity. Komposisi yang tepat secara alami tergantung pada kuantitas fase yang bereaksi, tetapi kemungkinan dapat disimpulkan dari diagram fase CaO-Fe2O3-SiO2. Salah satu masalah dengan pelet fluksed adalah properti reduksi yang relatif buruk. Kekurangan ini dari pelet fluksed kapur telah mengarah pada produksi pelet fluksed dengan dolomit, bukan kapur.
Penambahan magnesia ke oksida besi menghasilkan reaksi keadaan padat di antara keduanya dan peningkatan suhu peleleh. Oleh karena itu dalam pelet fluksed dolomit magnesio-ferrit MgO.Fe2O3 atau (Mg.Fe)O.Fe2O3 dihasilkan. Kuarsa tidak dapat sepenuhnya terserap dalam pelet fluksed dolomit karena peleleh di antara magnesia dan silica tidak terjadi pada suhu pemanasan dan hanya reaksi yang terjadi dalam keadaan padat yang dapat berlangsung.
Mekanisme reduksi yang terkait dengan pelet asam dapat dijelaskan oleh reduksi gas, kinetika reaksi, dan reduksi langsung. Dalam kasus reduksi gas, saat O2 dihilangkan dari oksida besi, pelet asam mengikuti jalur reduksi hematit ke magnetit ke wustite (pada suhu di atas 560 deg C) ke besi logam. Perubahan fase ini direpresentasikan oleh reaksi gas reversibel, menggunakan CO sebagai agen reduksi. Persamaannya adalah 3Fe2O3 + CO = 2Fe3O4 + CO2, Fe3O4 + CO = 3FeO + CO2, Fe3O4 + 4CO = 3Fe + 4CO2, dan FeO + CO = Fe + CO2.
Mekanisme reduksi hematit telah dipelajari secara luas dan telah dicatat bahwa reduksi hematit tidak terjadi dalam langkah diskrit, yaitu ke magnetit, kemudian ke wustite, dll., tetapi reduksi menghasilkan struktur kimia atas ke bawah, asalkan potensi reduksi gas cukup tinggi, yaitu struktur terdiri dari partikel hematit, dikelilingi oleh lapisan magnetit, kemudian wustite dan akhirnya lapisan luar besi logam. Wustite non-stoichiometric, yaitu kurang ion besi. Kekosongan ini adalah defek penting dalam perilaku reduksi oksida besi karena mereka memungkinkan difusi besi melalui jaring oksida besi. Penghapusan O2 dari wustite menghasilkan pengisian kekosongan ion besi di permukaan oksida.
Reduksi permukaan memulai difusi kekosongan dan defek elektron dari dalam oksida menuju antarmuka reaksi. Dengan reduksi wustite aliran ke dalam ion logam bereaksi dengan lapisan magnetit, sehingga mengurangi magnetit. Reaksi kemudian terjadi dan siklus berulang secara bertahap mengurangi magnetit.
Kinetika reduksi oksida besi telah dipelajari secara luas tetapi ada beberapa pandangan yang bertentangan mengenai langkah yang mengontrol laju. Proses reduksi gas oksida besi memerlukan banyak langkah seperti (i) difusi gas reaktif dari fase gas massa melalui lapisan batas, (ii) difusi gas melalui lapisan produk ke antarmuka reaksi, (iii) adsorpsi gas pada antarmuka reaksi, (iv) reaksi kimia pada antarmuka, (v) desorpsi gas produk dari antarmuka reaksi, (vi) difusi produk reaksi gas jauh dari antarmuka reaksi ke permukaan partikel, dan (vii) difusi gas produk melalui lapisan batas ke fase gas massa.
Meskipun ada konflik besar tentang langkah atau langkah-langkah yang membatasi laju, umumnya reduksi oksida besi sesuai dengan persamaan yang dihasilkan oleh McKewan K1 = Kw/do = ro[1 – (1- R1/3)]/t di mana K1 adalah laju kemajuan antarmuka hematit/magnetit dalam mm/menit, Kw adalah konstanta laju dalam g / sq mm / menit, do = densitas bola oksida besi murni dalam g/cu mm, ro adalah radius bola oksida besi dalam mm, R adalah konversi fraksional hematit ke magnetit, dan t adalah waktu reaksi dalam menit. Dikatakan bahwa karena laju reduksi oksida besi sesuai dengan persamaan ini, langkah yang membatasi laju adalah reaksi kimia.
Hills menggunakan prinsip transportasi massa untuk menunjukkan bahwa reaksi yang dikontrol oleh transfer massa dan difusi saja dapat memiliki karakteristik spesifik yang sering digunakan untuk mengidentifikasi reaksi yang dikontrol kimiawi, terutama linearitas dari [1 – (1 – R)1/3)] dengan waktu. Hills mempostulasikan bahwa reaksi dikontrol oleh kedua proses (i) difusi gas melalui lapisan produk dan (ii) transportasi melalui lapisan batas eksternal pada partikel. Bentuk persamaan laju Hills dapat diekspresikan sebagai 3[1 – (1 – R)2/3]- 2R(1- Bm) = C2.t di mana R adalah fraksi reduksi, t adalah waktu reduksi dalam detik, Bm = DE/Kg.ro, Bm adalah modulus untuk transfer massa, yaitu rasio resistensi difusi dalam lapisan produk dan resistensi transfer massa di luar partikel, DE adalah koefisien difusi dalam lapisan produk dalam sq mm/detik, Kg adalah koefisien transfer massa ke permukaan bola yang bereaksi dalam mm/detik dan ro adalah radius bola dalam mm. C2 adalah konstanta untuk reaksi reduksi dan bergantung pada properti bola oksida besi dan kondisi lingkungan.
Dalam kasus reduksi pada suhu 800 deg C dan lebih tinggi, peningkatan suhu reduksi gas mengarah pada kenaikan laju reaksi, asalkan peleleh partikel tidak terjadi. Peningkatan porositas juga menghasilkan kenaikan laju reduksi.
Mekanisme reduksi langsung oksida besi dengan karbon (C) sangat penting dalam tanur tiang dan telah ditemukan bahwa reduksi langsung hanya terjadi dalam kuantitas yang signifikan pada suhu di atas 900 deg C. Reaksi reduksi langsung sebenarnya dapat dibagi menjadi persamaan FexOy + C = FexO(y-1) + CO. Reduksi oleh gas adalah CO + FexOy = FexO(y-1) + CO2. Dalam reaksi ini x = 1, 2 atau 3 dan y = 1, 3 atau 4. Reaksi kehilangan larangan (Boudouard) CO2 + C = 2CO menyediakan CO untuk reaksi gas. Karena, reaksi reduksi langsung sebenarnya terjadi melalui reaksi reduksi tidak langsung, menunjukkan bahwa reduksi langsung oksida padat dalam proses tanur tiang tidak penting dengan relatif terhadap kemajuan reaksi.
Situasi dengan oksida cair yang bereaksi dengan C tentu berbeda karena area kontak di antara oksida cair dan C padat jauh lebih besar dari pada oksida padat dan C padat. Juga, difusi spesies reaktif dan produk dalam cairan jauh lebih cepat dari pada dalam keadaan padat. Efek ini mengarah pada laju reaksi yang jauh lebih tinggi dalam sistem oksida cair / C padat dibandingkan sistem oksida padat / C padat. Semakin tinggi suhu reaksi semakin besar tingkat reduksi. Telah ditemukan bahwa langkah yang membatasi laju untuk reduksi esc kaya FeO berubah seiring dengan tingkat reduksi. Nukleasi besi yang direduksi dan reaksi kimia pada antarmuka C / cair tampaknya merupakan langkah yang membatasi laju hingga tingkat reduksi yang tinggi tercapai. Pada tingkat reduksi yang lebih tinggi langkah terlambat adalah difusi O2 melalui lapisan batas esc.
Pengaruh Alkali terhadap Reduksi
Alkali re-circulate di dalam tanur tiang oleh penguapan di zona suhu tinggi dan penampuran berikutnya pada beban dan coke di daerah lebih dingin. Alkali yang terdeposit kemudian turun dengan beban dan coke untuk akhirnya diuapkan kembali. Sifat efek re-circulating ini sehingga tingkat alkali yang cukup tinggi dapat terakumulasi di dalam tanur tiang yang dapat mempengaruhi reduksi bahan beban. Penambahan alkali ditemukan meningkatkan laju reduksi pelet asam dan basa. Telah diperhatikan bahwa ada tingkat optimal penambahan alkali, di atasnya laju reduksi menurun karena pembentukan esc yang berlebihan. Juga, pelet fluksed dolomit menunjukkan penurunan laju reduksi ketika ada uap alkali dalam gas reduser. Lebih lanjut, jenis alkali penting, yaitu natrium hidroksida (NaOH) adalah promosor reaksi reduksi yang lebih baik dari pada natrium klorida (NaCl) untuk konsentrasi kation natrium yang sama.
Peningkatan laju reduksi yang terjadi ketika alkali ditambahkan ke oksida besi disebabkan oleh pembengkakan yang meningkat yang mengekspos area permukaan yang lebih besar kepada gas reduser. Selain itu alkali menyebabkan reduksi kimia yang tidak terkait permukaan yang berarti permukaan wustite terus terpapar kepada gas reduser daripada dilindungi oleh lapisan besi logam. Reduksi kimia yang tidak terkait permukaan disebabkan oleh inklusi kation alkali ke dalam jaring wustite yang menyebabkan in-homogenisasi aktivitas wustite, memodifikasi perilaku nukleasi besi, sehingga mengarah pada reduksi kimia yang tidak terkait permukaan. Pembengkakan pelet umumnya dianggap sebagai gejala kandungan alkali berlebihan.
Perilaku Beban di dalam Tanur Tiang
Dalam masa proses tanur tiang sejumlah besar pengetahuan tentang karakteristik reduksi oksida besi, pelet dan sinter telah terakumulasi, hingga suhu reaksi sekitar 1000 deg C. Pada suhu di luar ini, sangat sedikit yang diketahui tentang reaksi yang terjadi atau efeknya pada properti bahan beban tanur tiang. Bahkan dengan kuantitas besar informasi yang tersedia tentang perilaku bahan beban pada suhu hingga 1000 deg C, tidak mudah untuk menerapkannya karena alasan sederhana bahwa pemeriksaan internal tanur tiang selama operasi sangat sulit. Alat utama untuk mendapatkan sampel dari tanur tiang yang beroperasi adalah gas probe, temperature probe, dan beban probe, dll. meskipun cakupan yang berguna hanya volume yang sangat kecil dari tanur tiang.
Malah dapat dikatakan bahwa korelasi antara perilaku bahan selama reduksi dan proses tanur tiang telah cukup terbentuk. Sebagai contoh, diketahui bahwa bahan yang menunjukkan derajat besar hancuran ukuran fisik selama reduksi suhu rendah menyebabkan penurunan permeabilitas tanur dalam praktik dan bahan beban yang sangat dapat direduksi menurunkan laju bahan bakar. Juga pelet yang bengkak secara ekstensif selama reduksi mengarah pada kehilangan permeabilitas tanur.
Studi Inti (Dissection Studies)
Perkembangan besar mengenai perilaku bahan di dalam tanur tiang datang dengan quenching air dari beberapa tanur yang beroperasi dan metode disseksi dan studi konten mereka. Distribusi beban di dalam tanur tiang tergantung pada urutan pengisian, bobot muatan, komponen beban, dan operasi tanur dan menghasilkan setiap tanur beroperasi dengan cara yang berbeda. Gambar 1 menunjukkan struktur internal tanur tiang Kukioka no.4. Lapisan bijih dan coke dipertahankan sampai zona peleleh-pengleh atau zona kohektif tercapai. Awal zona kohektif selama prosedur disseksi telah ditentukan oleh peningkatan resistensi fisik terhadap pengeluran bahan oleh cara mekanis. Zona kohektif adalah di mana bahan mulai lembur dan akhirnya meleleh. Penemuan bahwa zona kohektif tidak di satu wilayah tanur, tetapi didistribusikan dalam bentuk geometris yang wajar adalah salah satu wawasan utama tentang reaksi yang terjadi di dalam tanur tiang selama operasinya.
Ditemukan bahwa struktur zona kohektif bervariasi tergantung pada operasi tanur. Sebagai contoh, Gambar 1 juga menunjukkan struktur yang ditemukan di tiga tanur yang berbeda. Tanur tiang Hirohata no. 1 menunjukkan lapisan lembur yang memiliki bentuk ’donat’ yang diatur dalam struktur ’V’ terbalik, sementara tanur tiang Kukioka no.4 memiliki zona kohektif berbentuk ’W’. Tanur tiang Higashida no.5 mengungkapkan ’V’ terbalik yang terdistorsi yang disebabkan oleh operasi tanur yang tidak teratur sebelum operasi quenching.
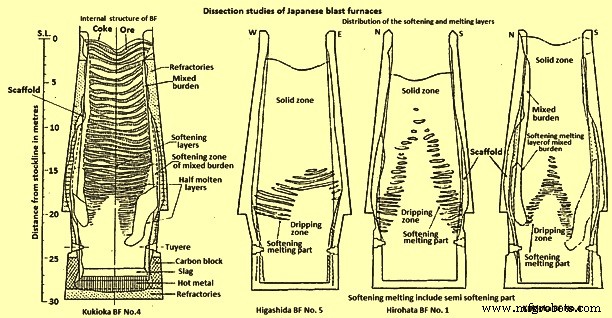
Fig 1 Studi inti tanur tiang Jepang
Tingkat reduksi – Studi tentang tingkat reduksi di setiap lapisan beban tanur tiang Hirohata no. 1 dan Kukioka no.4 telah mengungkapkan fitur menarik. Salah satu fitur menarik adalah fakta bahwa sangat sedikit reduksi terjadi sampai beban mencapai zona kohektif, di mana reduksi berlangsung dengan cepat. Salah satu masalah utama dengan quenching air adalah reoksidasi yang mungkin terjadi pada bahan beban selama periode pendinginan dan tes laboratorium dilakukan untuk menentukan tingkat reoksidasi yang mungkin sedang terjadi. Satu studi dilakukan untuk mengukur reoksidasi sinter, di laboratorium, dalam kondisi pendinginan yang sama yang ada selama quenching tanur tiang, menggunakan serangkaian tingkat reduksi awal yang berbeda. Studi lain menggunakan teknik lain yang menggunakan bahan beban dengan berbagai derajat reduksi yang didinginkan dari tiga suhu berbeda (400 deg C, 800 deg C dan 1000 deg C) pada laju pendinginan 200 deg C per jam dalam atmosfer nitrogen (N2). Dalam studi ini telah ditemukan bahwa meskipun suhu reduksi dan derajat reduksi berbeda, derajat reoksidasi akhir sekitar konstan pada 20 % hingga 25 %, yaitu reoksidasi meningkat proporsional terhadap derajat reduksi awal. Pada suhu di bawah 300 deg C, tidak terjadi reoksidasi. Hasil eksperimen ini adalah bahwa tingkat reduksi perlu ditingkatkan, misalnya, dari 10 % hingga 30 % menjadi 15 % hingga 40 %. Tingkat yang dikoreksi ini setuju dengan tingkat reduksi yang ditemukan dalam studi inti Rusia pada tanur yang di-quench N2.
Profil suhu – Isoterm suhu dalam tanur diperkirakan dengan kombinasi beberapa metode. Dalam satu metode, pelet ‘Tempil’ yang dilapisi dalam banyak pemegang grafit dimuat sebelum meniup tanur. Teknik ini memungkinkan estimasi suhu dalam rentang 200 deg C hingga 1800 deg C, tetapi salah satu masalah dengan teknik ini adalah tidak ada metode untuk mengontrol distribusi pemegang grafit di dalam tanur tiang. Metode lain yang digunakan adalah pengukuran tingkat grafitisasi coke, sehingga mengestimasi suhu antara 1200 deg C dan 1700 deg C. Pengukuran resistansi listrik coke, yang memungkinkan estimasi suhu antara 1100 deg C dan 1700 deg C dan akhirnya derajat fusiasi bijih besi diukur untuk estimasi suhu dalam rentang 900 deg C hingga 1400 deg C.
Membandingkan isoterm dengan distribusi lapisan beban lembur-meleleh (Gambar 1 dan Gambar 2), ditemukan bahwa zona kohektif ada dalam rentang suhu sekitar 1100 deg C hingga 1500 deg C untuk tanur tiang yang beroperasi terutama pada beban sinter.
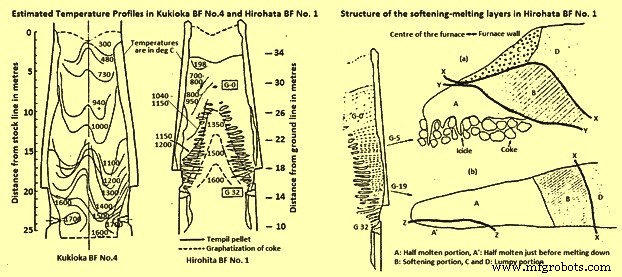
Fig 2 Profil suhu estimasi tanur tiang Kukioka no. 4 dan Hirohata no. 1 dan struktur lapisan lembur-meleleh di tanur tiang Hirohata no. 1.
Struktur lapisan beban di dalam zona kohektif – Tipe struktur lapisan beban individual di zona kohektif tergantung pada posisi lapisan di dalam tanur tiang. Dua lapisan dari tanur tiang Hirohata no.1 ditunjukkan dalam Gambar 2. Lapisan G-5 berada di dekat puncak zona kohektif, sementara lapisan G-19 terletak di dekat dasar zona kohektif. Lapisan G-5 memiliki empat zona berbeda, dua di antaranya adalah bagian lump atau granular (C dan D). Lapisan G-19, di sisi lain, hanya berisi satu bagian lump, D. Selain perbedaan bentuk yang jelas di antara lapisan, perbedaan utama lainnya adalah penggantian ’icicles’ di lapisan G-5 dengan bagian setengah leleh tepat sebelum peleleh, A di lapisan G-19.
Seperti yang telah dilihat sebelumnya sejumlah besar reduksi terjadi di zona kohektif dan ini telah terbukti oleh data reduksi yang diperoleh untuk setiap bagian seperti yang diberikan dalam Tab 1, dan Tab 2. Angkanya di sisi rendah, karena reoksidasi, yang disebabkan oleh tindakan quenching air, tentu telah terjadi. Alasan tingkat reduksi yang tinggi dari bagian C dikaitkan dengan suhu reduksi yang sedikit lebih rendah saat dalam kontak dengan coke.
| Lapisan lembur-meleleh | Bagian* | Tingkat reduksi % |
|---|
| Sinter | Bijih lump | Pelet |
|---|
| G-5 | A | 65.6 | 65 | 79.3 |
| C | 72.8 | 68.2 | 81.2 |
| D | 11.5 | 12.3 | 14.6 |
| G 19 | D | 35.4 | 36.6 | 41.3 |
* B: Bagian lembur, C dan D: Bagian lump
| Lapisan lembur-meleleh | Posisi pengambilan sampel (jarak dari batas*) (m) | Nilai rata-rata reduksi sampel pelet (%) |
|---|
| G3 | 2 | 12.7 |
| 0.2-sekitar 0.3 | 23.1 |
| G10 | 1 | 14.1 |
| 0.2-sekitar 0.3 | (55)** |
| G12 | 1.3 | 13.9 |
| 0.9 | 14.3 |
| 0.5 | 12.3 |
* Di antara bagian lump dan bagian lembur
** Nilai pelet yang direduksi tanpa reoksidasi
Ketebalan lapisan lembur-meleleh di tanur tiang Hirohata no. 1 bervariasi dari 400 mm hingga 500 mm, dalam kasus lapisan atas, hingga 70 mm – 100 mm untuk lapisan di dekat dasar zona kohektif. Penurunan ketebalan disebabkan oleh kompaksi, yang disebabkan oleh tekanan yang diberikan oleh beban bahan di atas lapisan dan juga karena penipisan alami bahan karena peningkatan diameter tanur saat bahan menurun. Di bagian lembur granulat bijih besi digabungkan dalam kontak satu sama lain. Partikel sinter dalam lapisan berubah sangat sedikit, tidak seperti pelet, yang menunjukkan tanda deformasi.
Proses metalisasi pelet dapat terjadi dalam salah satu tiga mode yaitu (i) besi logam terdistribusi secara seragam dalam pelet, (ii) cakaran logam terbentuk, menyisihkan inti wustite, dan (iii) wustite dalam pelet bereaksi untuk membentuk esc dan bergerak menuju cakaran besi logam, menyisihkan rongga pusat. Alasan untuk tiga mode yang mungkin ini tidak terhubung dengan distribusi di dalam lapisan lembur-meleleh, tetapi dapat disebabkan oleh perbedaan di antara pelet atau aliran gas yang tidak merata di lapisan lembur-meleleh.
Telah ditemukan bahwa bagian setengah leleh terdiri dari besi logam yang sangat padat dan kuantitas kecil esc. Batu kapur atau olivine yang ada tetap tidak di-esc. Icicles meleleh ke dalam rongga coke dan terdiri dari cakaran logam dengan interior rongga, dengan titik-titik esc kecil yang menempel pada besi. Semakin tinggi lapisan lembur-meleleh di dalam tanur, semakin panjang icicles, misalnya level G-1 menghasilkan beberapa icicles dengan panjang beberapa ratus milimeter, sementara lapisan bawah menghasilkan icicles hanya 10 hingga 20 milimeter panjang.
Struktur lapisan lembur-meleleh di tanur tiang Kukioka no.4 pada dasarnya identik dengan yang dijelaskan untuk tanur tiang Hirohata no.1, kecuali lapisan beban yang lebih tipis membuat struktur kurang jelas dan icicles lebih kecil.
Perubahan komposisi esc – Perubahan kimia utama dari fase esc di lapisan lembur-meleleh adalah penurunan kandungan FeO saat esc meruncing ke bawah dari bagian peleleh. Meskipun perbedaan besar terdeteksi oleh mikroanalisis x-ray dari esc di bagian A, berkisar dari 2 % hingga 20 % FeO, tergantung pada lokasi, kandungan FeO esc segera sebelum pemisahan dari lapisan lembur-meleleh hanya 2 % hingga 3 %. Jenis esc tidak berbeda secara signifikan dari yang ditemukan dalam produk sinter normal, tetapi dalam granulat bijih sejumlah besar fayalit dihasilkan. Penurunan esc menghasilkan perubahan komposisi secara bertahap. Peningkatan bertahap rasio CaO/SiO2 dikaitkan dengan fluxing menggunakan batu kapur dan penurunan kandungan SiO2, yang disebabkan oleh reduksi SiO2. Peningkatan Al2O3 diciptakan oleh inklusi abu coke ke dalam esc yang menurun.
Perubahan komposisi logam – Mempertimbangkan perubahan komposisi logam saat menurun di dalam tanur; kandungan karbon logam di bagian setengah leleh lapisan lembur-meleleh sekitar 0.2 % di bagian atas dan 0.35 % hingga 0.57 % di bagian bawah. Sumber C di lapisan setengah leleh ini dikaitkan dengan tindakan carburizing CO, kecuali untuk logam dalam kontak dengan coke. Tren serupa terlihat di lapisan yang ditemukan di tanur tiang Kukioka no.4. Peningkatan kandungan C dari icicles dikaitkan dengan logam dalam kontak langsung dengan partikel coke. Dua proses yang berbeda telah diidentifikasi yang beroperasi untuk pemisahan besi logam dari lapisan. Mekanisme pertama adalah melalui icicles yang terbentuk pada 1350 deg C hingga 1400 deg C dan menetes ke dalam ranjang coke. Reduksi oksida besi yang ada di dalam icicles terjadi dengan cepat untuk menghasilkan besi logam. Proses kedua terjadi di lapisan di mana tidak terbentuk icicles. Dalam situasi ini, besi logam di-carburize oleh coke di bawahnya sampai mencapai tingkat C sehingga peleleh dapat terjadi pada suhu yang berlaku. Dalam kasus ini suhu peleleh sekitar 1500 deg C.
Pertanyaan tentang mekanisme penyerapan silikon oleh logam di dalam tanur telah menjadi subjek diskusi yang luas. Studi yang dilakukan di tanur tiang eksperimental di Liege, Belgia yang dilengkapi dengan sampling probe telah menemukan bahwa tingkat silikon meningkat secara bertahap dari zona peleleh ke rahang, sehingga 75 % silikon HM akhir tercapai saat logam mencapai level tuyere. Studi inti Jepang di sisi lain mengungkapkan bahwa tingkat silikon logam pada level tuyere jauh melebihi yang ada di HM yang dicar. Penjelasan untuk ketidaksesuaian ini antara dua grup studi dapat berasal dari penyerapan silikon yang terjadi selama proses quenching air tanur Jepang. Selama eksperimen yang dilakukan untuk menentukan probabilitas penyerapan silikon selama quenching, ditemukan bahwa penyerapan silikon dari esc yang ada mungkin merupakan kemungkinan. Oleh karena itu, ini perlu diingat saat menganalisis data inti Jepang.
Tingkat sulfur (S) logam di dalam zona lembur-meleleh jauh lebih tinggi daripada konsentrasi di HM yang dicar. Di zona granular sangat sedikit peningkatan tingkat S terjadi, yang dapat disebabkan oleh bahan di zona lembur-meleleh menyerap S dari gas yang naik, daripada kurangnya kapasitas serap beban di zona granular. Kurangnya kuantitas besar S dalam gas di tumpukan tanur dapat menjelaskan profil horizontal pada suhu di bawah 800 deg C. Lebih lanjut, seiring dengan peningkatan suhu dan basicity esc, distribusi S di antara esc dan logam meningkat sesuai. Sebuah gambaran tentang bagaimana S re-circulate di dalam tanur tiang dapat dilihat dalam Gambar 3 di mana sirkulasi S di dalam tanur tiang Hirohata no. 1 ditunjukkan.
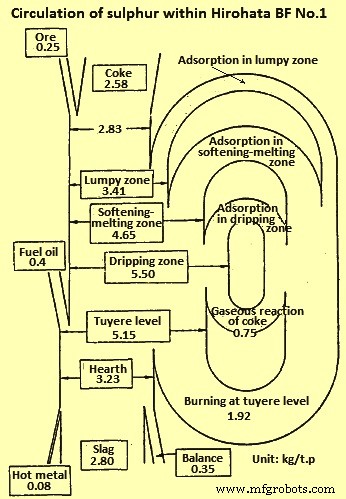
Fig 3 Sirkulasi sulfur di dalam tanur tiang Hirohata no. 1
Distribusi ukuran – Perubahan ukuran fisik komponen beban selama penurunan ditentukan dari data tanur yang di-quench dan salah satu masalah utama dari bagian studi ini adalah bahwa hancuran bahan terjadi selama operasi quenching. Degradasi sinter mencapai maksimum pada suhu 400 deg C hingga 600 deg C dan meningkat seiring waktu retensi. Pada tingkat reduksi di atas 30 %, sangat sedikit degradasi yang terjadi. Estimasi pola pendinginan tanur tiang Kokura no.2 menunjukkan bahwa bahan beban terpapar selama waktu yang lama pada kondisi yang mengakibatkan hancuran yang signifikan. Efek operasi quenching air terhadap degradasi sinter dihitung. Perhitungan ini menunjukkan bahwa degradasi sinter meningkat dengan waktu setelah blow out dan degradasi yang signifikan terjadi di daerah sekitar tengah tiang.
Menerapkan ini ke tanur bekerja pusat (berarti mayoritas aliran gas naik di sumbu pusat tanur), telah diperhatikan bahwa degradasi sinter di zona pusat tanur, di mana derajat reduksi tinggi, terutama disebabkan oleh proses reduksi selama operasi. Situasi di zona perifer adalah derajat reduksi rendah dan dalam situasi ini hancuran terutama disebabkan oleh waktu tinggal yang lama bahan sekitar 500 deg C selama blowing out tanur. Ini diilustrasikan dengan hasil disseksi untuk tanur bekerja pusat Hirohata no.1. Faktor lain dalam mempertahankan ukuran bahan beban adalah bahwa di wilayah pusat tanur tiang Hirohata no. 1, retakan jika dihasilkan menyatu segera karena suhu tinggi dan reduksi yang cepat yang berlangsung. Degradasi umumnya merupakan masalah yang memiliki kekhawatiran maksimum dengan sinter. Pemeriksaan distribusi ukuran pelet mengungkapkan bahwa mereka hampir tidak dihaluskan dan mempertahankan bentuk aslinya.
Pengaruh aliran gas – Untuk membuktikan lebih lanjut bahwa penentuan bentuk zona kohektif adalah oleh aliran gas di dalam tanur, sampel inti diambil dari tanur tiang Hirohata no.1 dan Kukioka no.4 dan permeabilitas mereka ditentukan. Kemudian permeabilitas mereka dikaitkan dengan aliran gas dan profil distribusi kecepatan gas disiapkan. Profil ini dapat secara langsung dikaitkan dengan distribusi lapisan lembur-meleleh. Aliran gas di bagian bawah tanur tiang cepat, 7 m/sec hingga 9 m/sec tetapi melambat secara signifikan di lapisan lembur-meleleh menjadi 2 m/sec hingga 4 m/sec sehingga mengindikasikan permeabilitas buruk dari lapisan lembur-meleleh. Saat gas naik ke atas tiang kecepatannya secara alami menurun karena penurunan suhu gas.
Kontrol zona kohektif
Telah ditunjukkan bahwa bentuk zona kohektif bervariasi dari tanur tiang ke tanur tiang dan perhatian besar perlu diberikan untuk mengontrolnya. Kontrol zona kohektif sangat tergantung pada distribusi beban. Untuk produksi maksimum, dengan mengorbankan laju bahan bakar, profil bekerja pusat yang kuat harus diadopsi, tetapi jika laju bahan bakar ingin diminimalkan, maka praktik bekerja pusat yang kurang harus diikuti. Memang, ini sangat terlihat saat membandingkan tanur bekerja pusat yang kuat, seperti tanur tiang Hirohata no.1 dengan tanur bekerja pusat sedang, seperti tanur tiang Kukioka no. 4. Poin ini dapat dijelaskan dengan baik dengan mengaitkan produktivitas dengan tinggi zona kohektif di atas tuyere (Gambar 4). Semakin tinggi posisi zona kohektif di dalam tanur, semakin besar produktivitas, meskipun dengan mengorbankan peningkatan laju bahan bakar.
Poin lain mengenai kontrol zona kohektif adalah efeknya pada lapisan refraktori. Jika suhu dinding tanur terlalu tinggi, maka aus refraktori signifikan dan seseorang dapat mengharapkan umur tanur tiang yang berkurang. Oleh karena itu, untuk mempertahankan ketebalan refraktori, perlu mengontrol zona kohektif sehingga suhu dinding dipertahankan pada level minimum.
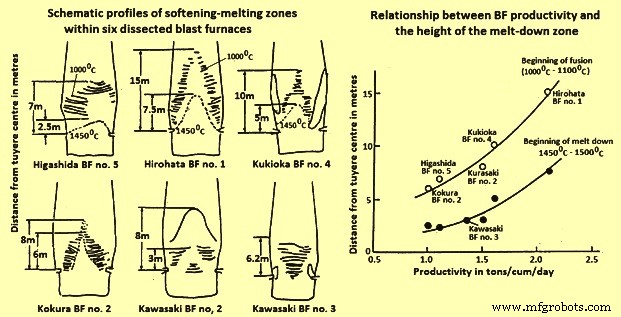
Fig 4 Profil skematik zona lembur-meleleh dan hubungan produktivitas tanur tiang dengan tinggi zona peleleh
Proses peleleh
Peran S dalam proses peleleh diatur oleh diagram fase Fe-S-O. Ada kebutuhan akan reaksi di antara besi logam padat dan wustite dalam beban dengan gas S, di dalam gas yang naik. Fase-fasa ini bereaksi untuk membentuk eutetik dengan komposisi kimia 24 % S, 9 % O2, dan 67 % Fe, yang memiliki titik leleh 915 deg C. Setelah terbentuk cair ini mendapatkan suhu saat menurun di dalam tanur, melelehkan besi logam padat dan wustite yang menyebabkan perubahan komposisi cair sepanjang sebuah jalur sampai pada titik tertentu, cair terbagi menjadi dua fase cair konjugat. Peningkatan suhu lebih lanjut menyebabkan sebagian cair pertama melarutkan lebih banyak besi padat, menggerakkan komposisinya sepanjang jalur sementara bagian kedua cair melarutkan lebih banyak oksida besi dan bergerak entlang jalur komposisi lain. Jadi ada dua fase (i) fase logam cair, dan (ii) fase esc cair. Kehadiran silica dalam sistem tidak mengubah mekanisme ini secara signifikan. Memang itu memindahkan gap miselibilitas. Oleh karena itu pemisahan cair baru menjadi logam cair dan esc cair terjadi pada suhu yang lebih rendah.
Setelah terbentuk kedua cair ini pergi dengan cara mereka sendiri. Logam cair yang melarutkan besi padat, C dan S menjadi fase logam akhir. Esc selama penurunan melarutkan alumina, silica dan kapur dari abu coke, gangue beban dan fluks untuk membentuk fase esc akhir. Studi juga telah menunjukkan bahwa kehadiran sulfida hidrogen, dalam campuran gas CO / N2, menurunkan titik leleh sinter dan pelet bijih besi karena pembentukan fase cair Fe-S-0.
Alkali juga dianggap berkaitan erat dengan proses peleleh awal di dalam tanur tiang. Studi mengenai distribusi alkali, menunjukkan bahwa alkali berkonsentrasi di lapisan lembur-meleleh. Alasannya adalah bahwa senyawa alkali, yang inheren dalam beban dan coke yang dimuat ke dalam tanur direduksi dan pada suhu di atas 800 deg C hingga 900 deg C, alkali menguap, sebagai elemen logam atau sebagai sianida, dan disap ke dalam lapisan lembur-meleleh tempat mereka berkonsentrasi. Saat lapisan lembur-meleleh menurun alkali menguap dan melanjutkan siklus.



