Defek Umum dalam Penyamburan Berkelanjutan Baja: Penyebab dan Pencegahan
Defek pada Baja Penyamburan Berkelanjutan
Continuous casting (CC) adalah proses yang mengonversi baja cair menjadi produk padat terutama dalam bentuk slab (tebal atau tipis), bloom atau billet. Ini adalah salah satu teknologi pembuatan baja progresif yang menghasilkan produk cetak dengan cross section yang diinginkan dalam panjang tak terbatas. Proses CC memerlukan ketatnya kepatuhan terhadap prosedur operasi, norma teknologis, dan teknik produksi serta kontrol yang canggih. Meski demikian, kemunculan defek pada produk CC tidak dapat sepenuhnya dihindari. Pembentukan dan jenis defek bergantung pada status peralatan mesin CC, bentuk dan ukuran produk cetak, grade baja, kondisi teknologis penamburan seperti suhu dan kecepatan penamburan, osilasi mould dan pendinginan, kualitas dan properti casting powder, dll.
Defek dalam produk CC dapat didefinisikan sebagai penyimpangan dalam penampilan, bentuk, dimensi, makrostruktur, dan/atau properti kimia ketika dibandingkan dengan spesifikasi yang diberikan dalam standar teknis atau dokumen normatif lainnya yang berlaku. Defek terdeteksi setelah penamburan dalam produk CC melalui inspeksi visual permukaan di cooling beds, dengan memeriksa kualitas permukaan lagi melalui inspeksi visual di inspection beds, atau dengan memeriksa analisis kimia dan makrostruktur dari sampel uji di laboratorium.
Defek pada produk CC yang dihasilkan selama proses pengesahan dan pendinginan mengakibatkan kehilangan atau dialihkannya bahan prima untuk pemrosesan lebih lanjut atau penjualan. Untuk mencegah kerugian ini, perlu untuk menganalisis penyebab terjadinya defek untuk mengambil tindakan pencegahan dengan mengadopsi teknologi metalurgi pencegahan dan solusi konstruktif. Juga perlu untuk memisahkan dan menghapus produk yang cacat dari bahan prima.
Defek tidak selalu merupakan konsekuensi dari satu penyebab tunggal. Banyak kali, defek adalah hasil dari penyebab yang saling berinteraksi yang bergantung pada sejumlah parameter yang bervariasi. Defek yang serupa mungkin memiliki satu atau lebih alasan yang berbeda, sementara defek yang berbeda mungkin memiliki satu atau lebih penyebab yang sama.
Defek produk CC terbentuk selama proses produksi karena beberapa faktor yang mencakup faktor terkait material, kecepatan dan suhu penamburan, osilasi mould, casting powder, koefisien segregasi elemen solute, transformasi fase, dan stres mekanik dan termal. Stres mekanik diciptakan karena gesekan, tekanan ferro static, operasi bending dan straightening, dan tekanan roll. Stres termal adalah karena pendinginan yang tidak merata di mould dan/atau zona sekunder. Mengontrol flux air yang memantul pada permukaan strand dan meminimalkan pemanasan ulang strand dapat menurunkan stres termal.
Faktor terkait material mencakup transformasi fase delta ke gamma, kandungan sulfur yang tinggi dan rasio mangan/sulfur yang rendah, potensi oksigen yang tinggi dari baja cair, super heat yang tinggi, dan kehadiran inklusi dalam baja cair. Dalam transformasi delta (ferrite) ke gamma (austenite), perubahan volume dan deformasi terjadi, yang menurunkan laju transfer panas dari cangkang yang mengeras ke mould. Ini menghasilkan ketebalan cangkang baja yang mengeras yang tidak merata. Baja dengan kandungan karbon 0,09 persen hingga 0,15 persen, disebut peritectic steels, rentan terhadap pembentukan defek biasanya retakan longitudinal.
Kecepatan penamburan yang tinggi menurunkan ketebalan chill zone, yang dapat pecah dalam kondisi ekstrim. Penurunan chill zone juga didukung oleh kehadiran partikel non-logam kasar dan oscillation marks. Suhu penamburan yang tinggi (super heat yang lebih tinggi) meningkatkan suhu permukaan strand. Kulit yang terbentuk terlalu panas dan kemudian stres termal dan tegangan tercipta, yang menyebabkan pembentukan retakan dan defek pada kulit.
Suhu penamburan baja cair harus dipertahankan di atas suhu liquidus. Selisih antara suhu penamburan dan suhu liquidus disebut superheat. Super heat baja cair memainkan peran penting dalam pembentukan defek dan perlu dikontrol.
Deformasi mekanik terjadi karena pelumas yang tidak cukup dan selama straightening strand. Mereka bertindak dalam arah longitudinal dan transversal. Stres termal bertindak dalam arah transversal ketika strand didinginkan dengan cepat dan ini adalah penyebab pembentukan defek.
Osilasi reguler mould mencegah logam cair menempel pada mould. Pada frekuensi osilasi mould yang rendah, kulit dapat pecah, atau retakan permukaan dan oscillation marks dapat terbentuk. Pembentukan defek dapat dihindari dengan meningkatkan frekuensi osilasi mould dan kecepatan penamburan yang stabil.
Ada beberapa defek yang dapat ditemukan pada produk CC. Defek pada produk CC yang timbul selama proses penamburan berkelanjutan baja dapat diklasifikasikan sebagai (i) defek permukaan, (ii) defek internal, (iii) defek bentuk, (iv) defek mekanik, dan (v) penyimpangan dari komposisi kimia baja yang ditetapkan.
Defek permukaan dapat berupa retakan mids face dan corner longitudinal, retakan mids face dan corner transversal, dan oscillation marks yang dalam. Defek internal dapat berupa retakan tengah, retakan titik tiga, retakan garis tengah, retakan diagonal, segregasi pusat dan porositas, inklusi casting flux, dan blow holes. Defek bentuk adalah rhombodity dan ovalitas depresi longitudinal.
Defek permukaan pada produk CC memerlukan surface grinding yang mahal dan memakan waktu, dan dalam kasus parah, bahkan downgrading atau penolakan. Yard reconditioning sering menjadi bottleneck dalam proses, dan biaya yang terkait dengan menghapus defek ini melalui grinding juga tinggi.
Retakan adalah pembukaan yang ditemukan pada permukaan produk CC dengan panjang dan kedalaman yang bervariasi dan kadang-kadang dapat meluas di seluruh produk CC pada satu strand atau bahkan pada seluruh heat. Retakan tidak selurus lurus. Mereka kadang-kadang terganggu dan melanjutnya lagi dengan cara zigzag. Dengan mengingat arah di mana mereka terbentuk, retakan disebut retakan longitudinal, transversal atau star.
Beberapa defek CC dijelaskan di bawah ini.
- Retakan longitudinal – Mereka terbentuk dalam arah ekstraksi baja. Kehadiran defek ini menyebabkan penolakan produk CC. Retakan longitudinal terutama terjadi karena (i) pendinginan primer yang tidak merata di mould, (ii) aliran turbulen baja cair dan variasi tingkat meniscus di mould, (iii) pendinginan sekunder yang tidak merata atau sangat intensif, (iv) variansi koefisien konduktivitas termal sepanjang panjang mould yang menyebabkan aus yang tidak merata dan lanjutan mould, (v) penamburan baja cair dengan superheat tinggi, (vi) kecepatan penamburan yang tinggi, dan (vii) penggunaan casting powder dengan karakteristik yang tidak tepat.
- Retakan transversal – Retakan ini biasanya muncul karena tegangan pada arah longitudinal strand. Biasanya retakan ini di grind dalam batas yang diizinkan asalkan tidak dalam. Retakan transversal muncul karena (i) stres termal, (ii) variasi tingkat meniscus, (iii) kehadiran segregasi di dasar oscillation mark, dan (iv) gesekan strand di mould.
- Retakan corner – Ini adalah retakan yang ada di tepi produk baja cetak. Mereka muncul karena variasi suhu yang tinggi dalam baja cair, kandungan aluminium yang tinggi dalam baja, tingkat sulfur yang tinggi dalam baja, suhu tepi yang tidak merata, gesekan berlebihan di tepi selama penamburan karena distribusi casting powder yang tidak merata, dan superheat yang rendah dari baja.
- Retakan star – Retakan ini sangat halus dan disebabkan oleh sifat rapuh strand pada suhu tinggi. Mereka hanya terlihat pada permukaan bebas busa. Permukaan biasanya di grind secara lokal untuk menghapus defek. Pendinginan lokal yang intensif dan kehadiran tembaga pada batas butir austenitic menyebabkan retakan star. Untuk menghindari retakan star pada produk cetak perlu untuk memiliki (i) korelasi yang tepat antara aliran spray dan kecepatan penamburan, (ii) lapisan casting powder yang meleleh yang seragam antara strand dan mould, (iii) pendinginan sekunder yang moderate pada strand untuk menghindari peningkatan stres termal.
- Depresi – Ini adalah deformasi lokal pada permukaan cetak. Depresi dapat longitudinal atau transversal. Depresi longitudinal terlihat seperti parit dangkal yang berorientasi sepanjang produk cetak. Mereka terjadi karena transfer panas yang tidak merata di mould. Depresi ini dapat dikontrol dengan pendinginan yang merata di mould, dengan centering jet baja cair di mould, dengan mengontrol fluktuasi tingkat baja mould, penggunaan casting powder dengan viskositas dan karakteristik meleleh yang sesuai, dan dengan memantau secara teratur tingkat dan keseragaman aus mould. Depresi transversal mungkin terjadi secara siklus along panjang strand. Peritectic steels dengan karbon rendah dan kandungan mangan tinggi dan stainless steels sensitif terhadap defek ini. Depresi transversal dapat disebabkan oleh fluktuasi tingkat mould, jumlah besar casting powder, dan oleh turbulensi steel di sub-meniscus level. Depresi ini dikontrol dengan mengontrol tingkat baja mould, memiliki mould taper yang tepat, penggunaan casting powder dengan viskositas dan karakteristik meleleh yang sesuai, dan penempatan yang tepat dari input nozzle dan dukungannya.
- Blowholes – Ini adalah rongga di permukaan luar produk cetak dan sering dikaitkan dengan inklusi. Mereka disebabkan oleh kehadiran gas dalam baja, kelembapan dan kualitas casting powder, variasi tingkat mould, kehadiran kelembapan pada lining refraktori tundish. Blowholes dikontrol dengan de-oxidasi baja yang cukup, penggunaan casting powder kering, penggunaan casting powder yang kompatibel dengan grade baja, suhu dan kecepatan penamburan, kontrol fluktuasi tingkat mould, kontrol kedalaman immersion nozzle, menghindari superheat yang tinggi dan menghindari slag foaming di sekitar nozzle.
- Interupsi dalam kontinuitas fisik produk cetak – Defek ini terjadi ketika ada jeda dalam proses penamburan. Ini sering terjadi ketika ada pergantian heat selama mode operasi sequence. Defek ini disebabkan oleh jeda singkat dalam proses penamburan dan terjadi ketika ada perubahan tiba-tiba dalam kecepatan penambunan yang disebabkan oleh variasi suhu steel di tundish, oleh variasi tingkat steel di mould, cogging nozzle karena tingkat alumina yang tinggi, atau oleh variasi mode penamburan. Tindakan korektif adalah pemeliharaan kecepatan penamburan konstan, rentang variasi suhu yang sempit di tundish, dan tingkat steel di tundish dalam batas yang ditetapkan.
- Defek slag spots - Defek ini disebabkan oleh penetrasi escoria tundish ke dalam produk cetak. Ini disebabkan oleh tingkat escoria yang tinggi di tundish, kenaikan persentase oksigen aktif dalam steel, penurunan tingkat steel di tundish yang mengakibatkan escoria masuk ke mould, dan viskositas tinggi casting powder.
Beberapa defek penamburan pada slab dan billet ditunjukkan dalam Gambar 1
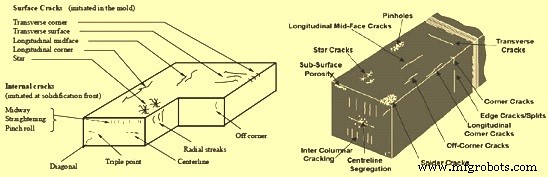
Gambar 1 Beberapa defek penamburan pada slab dan billet



