Solusi Otomatisasi, Pengukuran, dan Kontrol Tinggi Performa Blast Furnace
Pengantar
Operasi yang efisien dari blast furnace modern membutuhkan tingkat otomatisasi yang tinggi dikombinasikan dengan sistem pengukuran dan sistem pemantauan serta kontrol. Sistem kontrol proses blast furnace dikombinasikan dengan sistem optimasi blast furnace menciptakan tingkat yang tinggi dalam otomatisasi blast furnace yang cerdas. Interaksi optimal antara model yang canggih dan sistem pakar memberikan bantuan komprehensif bagi operator pabrik dan meminimalkan risiko kesalahan manusia.
Masalah yang terkait dengan otomatisasi, pengukuran, dan sistem kontrol proses blast furnace yang akan ditangani berkisar dari masalah teori kontrol klasik dari sistem linier dan non-linier, tunggal, dan multivariabel dalam kontrol proses, hingga pertanyaan kontrol operasional dan produksi. Untuk ini, sistem operasi kompleks harus diterapkan. Sistem ini harus memulai dan menghentikan modul program khusus ('tugas') secara otomatis, tanpa operator sehingga memenuhi kondisi 'real-time' dengan komputer yang harus bereaksi sepenuhnya dalam waktu maksimum yang ditetapkan dengan jelas (batas waktu) terhadap peristiwa dalam proses. Batas waktu berkisar dari beberapa menit hingga beberapa detik.
Sistem Otomatisasi, Pengukuran, dan Kontrol Proses Blast Furnace
Sistem otomatisasi, pengukuran, dan kontrol proses blast furnace adalah salah satu kontributor utama untuk operasi blast furnace yang sukses dan termasuk dalam faktor kunci efektivitas ekonomi. Kompleksitas proses blast furnace dikombinasikan dengan permintaan yang meningkat akan efektivitas dan pengurangan dampak lingkungan telah memaksa perubahan dalam strategi kontrol proses. Di masa lalu, perhitungan statis berdasarkan prinsip black-box digunakan untuk menentukan beberapa titik set dasar dengan umpan balik yang terbatas dari proses. Jenis kontrol ini dapat memberikan hasil yang dapat diterima hanya ketika proses memiliki deviasi kecil dari titik operasi stasioner. Karena ketidakstabilan proses, gangguan kecil dapat menyebabkan deviasi yang besar dari titik operasi yang memerlukan koreksi titik set untuk yang biasanya digunakan metode AI (artificial intelligence).
Dengan variasi komposisi muatan dan berbagai praktik operasi, dinamika proses harus dipertimbangkan dengan menyediakan perhitungan ulang titik set dan umpan balik segera secara real-time. Prasyarat untuk kontrol proses dinamis adalah pengembangan sensor dan teknik pengukuran yang memberikan informasi waktu nyata tentang kondisi proses. Evaluasi model dinamis memungkinkan transisi dari pengawasan proses ke kontrol proaktif waktu nyata. Pendekatan yang berbeda mencerminkan situasi spesifik dan filosofi kontrol. Saat ini, sistem kontrol proses blast furnace didasarkan pada model dinamis dan memungkinkan kontrol online. Pendekatan dasar adalah mempertimbangkan blast furnace sebagai sistem termasuk pendinginan air, di mana material dan energi disuplay, reaksi kimia eksotermik dan endotermik terjadi, dan energi disipasi dalam bentuk kehilangan panas ke permukaan yang didinginkan air dan sebagai panas sensitif dalam gas buang.
Operasi yang dioptimalkan biaya, perbaikan proses yang tidak menyalahi pilihan material beban, kualitas produk tertinggi, dan pencapaian serta pemeliharaan produktivitas yang diinginkan adalah tantangan inti untuk sistem otomatisasi, pengukuran, dan kontrol proses blast furnace yang canggih. Perhitungan beban yang dioptimalkan dengan target kimia yang presisi dan kontrol closed-loop selanjutnya membentuk dasar untuk produksi logam cair dan slag berkualitas tinggi, sambil sekaligus mengurangi konsumsi energi. Sistem optimasi menyediakan akses mudah ke semua parameter proses, properti material, dan data produktivitas yang mencakup informasi pengisian, material beban kimia dan fisik, dan pengukuran proses sehingga kondisi optimal untuk produksi logam cair dan slag pada tingkat kualitas terbaik dapat ditentukan.
Sistem otomatisasi, pengukuran, dan kontrol proses blast furnace adalah kontrol proses dengan akurasi tinggi dengan informasi grafis online yang cepat. Sistem ini menyediakan operasi blast furnace yang stabil dan dapat direproduksi dengan kualitas logam cair konstan. Sistem ini memastikan operasi pabrik yang independen shift di mana interaksi manual dikurangi ke minimum. Hasilnya adalah operasi blast furnace yang lancar sepanjang waktu, umur peralatan yang lebih lama, dan biaya produksi yang lebih rendah. Gambar 1 menunjukkan ringkasan sistem otomatisasi, pengukuran, dan kontrol proses blast furnace.
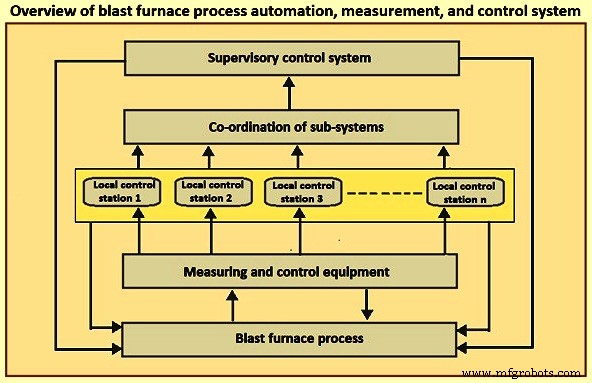
Gambar 1 Ringkasan sistem otomatisasi, pengukuran, dan kontrol proses blast furnace
Keuntungan sistem otomatisasi, pengukuran, dan kontrol proses blast furnace meliputi (i) produktivitas tinggi yang berarti menjaga blast furnace beroperasi pada performa puncak sambil meminimalkan konsumsi energi listrik dan bahan bakar, (ii) kualitas produk yang tinggi dan seragam yang berarti pemeliharaan properti kimia logam cair dan slag pada tingkat yang diinginkan, (iii) pengurangan konsumsi bahan bakar sambil mempertahankan suhu logam cair konstan melalui modifikasi kecil pada laju bahan bakar, berdasarkan kondisi termal blast furnace, (iv) operasi blast furnace yang stabil, independen shift, dan praktik terbaik sepanjang hari untuk memastikan produksi yang efisien, (v) integrasi mudah berbagai macam model dan paket metalurgi dengan sistem otomatisasi, pengukuran, dan kontrol, (vi) reaksi yang cepat dan fleksibel terhadap perubahan persyaratan, (vii) kemungkinan perpanjangan sistem di masa depan, dan (viii) pengembalian investasi yang sangat cepat.
Sistem otomatisasi, pengukuran, dan kontrol proses blast furnace biasanya terdiri dari PLC (programmable logic controller) dan HMI (human machine interface) pada Level-1 otomatisasi yang merupakan kontrol untuk semua proses kritis. Alat kontrol ini dilengkapi dengan solusi Level-2 (model proses, sistem pakar, dan alat program), yang mencakup operasi BF secara keseluruhan atau bagian tertentu dari proses pembuatan besi (stoven panas, dan pengisian blast furnace dll.). Sistem pakar digunakan untuk solusi Level-2 terintegrasi untuk blast furnace. Sistem bantuan proses canggih ini mencakup kontrol blast furnace dan analisis data waktu nyata serta optimisasi proses serta analisis data blast finance yang ditunda. Sistem ini memungkinkan operator untuk mengoptimalkan produksi logam cair, untuk didampingi oleh sistem berbasis pengetahuan dan untuk melaporkan indikator kinerja dan angka produksi.
Dalam sistem otomatisasi, pengukuran, dan kontrol keseluruhan proses, komputer, pengontrol terprogram, dan mikrokontroler digunakan yang terhubung dalam bentuk jaringan kontrol area lokal untuk melakukan semua komunikasi dari tingkat perusahaan ke pabrik dan sebaliknya dengan cara yang optimal. Sistem kontrol motor cerdas, yang terintegrasi dengan sistem kontrol, menyediakan kontrol terdistribusi dan data pemeliharaan tambahan untuk diagnostik yang ditingkatkan dan performa peralatan lapangan.
Sistem otomatisasi, pengukuran, dan kontrol proses blast furnace memiliki (i) jaringan kecepatan tinggi, terbuka, dan mampu redundansi, (ii) kabel I/O lapangan (input/output) lengkap undang-anguran untuk mengurangi biaya pemasangan, (iii) sekurang-kurangnya instrumentasi HART (Highway Addressable Remote Transducer protocol) dengan kemampuan interfacing HART dalam sistem kontrol, (iv) sistem manajemen aset yang mampu memelihara semua aset pabrik termasuk sistem kontrol, (v) antarmuka yang lancar ke aplikasi Level 2 untuk optimisasi proses (jika belum dilakukan di Level 1) dan data historis dengan Level 2 yang mudah tumbuh dengan platform kontrol Level 1, (vi) data Level 0/1 disimpan pada file sejarah, untuk digunakan di HMI, atau di Level 2/3, (vi) laporan proses dan operasional, dan (vii) sistem data dan diagnostik operator / pemeliharaan. Protokol komunikasi HART adalah protokol otomatisasi industri terbuka hibrid analog + digital. Keuntungan paling mencoloknya adalah dapat berkomunikasi melalui loop arus instrumen analog warisan 4–20 mA, berbagi pasang kabel yang digunakan oleh sistem host analog murni.
Sistem otomatisasi blast furnace tipis menggunakan pengontrol proses, stasiun operasi yang terintegrasi melalui jaringan 'Modbus plus' peer-to-peer kecepatan tinggi. Ini menghasilkan kontrol proses dengan akurasi tinggi dengan informasi grafis online yang cepat. Utamanya stoven panas dan optimasi beban dengan interlock yang aman untuk pengisian blast furnace dan distribusi beban yang andal menghasilkan operasi blast furnace yang stabil dan dapat direproduksi dengan kualitas logam cair konstan.
Karena blast furnace adalah reaksi vessel yang sangat sederhana, sulit untuk mengontrol kondisi di dalamnya secara langsung dan halus. Selain itu, karena proses dalam blast furnace berubah sangat lambat, sekali operasi stabil furnace terganggu, sangat sulit untuk memulihkan kondisi normal. Oleh karena itu, diperlukan untuk mempertahankan operasi stabil untuk memantau perubahan yang sangat kecil dalam kondisi di dalam furnace dan mengambil tindakan yang tepat tepat waktu. Untuk tujuan ini, komputer proses mengumpulkan dan menghitung data dari sensor yang disediakan di berbagai posisi blast furnace, dan dengan demikian memantau kondisi furnace secara waktu nyata. Saat mendeteksi perubahan yang dapat mempengaruhi operasi stabil blast furnace, sistem mengeluarkan panduan tindakan bagi operator furnace.
Lebih spesifik, fungsi pemantauan dan kontrol dari sistem kontrol proses blast furnace mencakup (i) kontrol pengisian bijih dan kokos dengan melakukan perhitungan rasio pengisian bijih besi dan kokos dan urutan pengisian mereka, (ii) kontrol operasi pengisian dengan pengaturan mode operasi chute pengisian berputar sehingga distribusi sekeliling yang memadai dari bijih dan kokos terwujud, (iii) kontrol stoven panas dengan kontrol pembakaran dalam stoven panas sehingga angin panas disuplay secara stabil, (iv) kontrol furnace dengan estimasi kondisi di dalam furnace berdasarkan informasi dari berbagai sensor, dan (v) kontrol tapping logam cair dan slag cair dengan kontrol jumlah dan kualitas logam cair yang ditap.Seperti yang terlihat di atas, sistem otomatisasi, pengukuran, dan kontrol proses blast furnace memiliki peran yang sangat penting dalam operasi blast furnace.
Blast furnace saat ini memiliki hampir seribu sensor yang terpasang di dalamnya. Jumlah sensor yang besar ini dalam instrumen analog konvensional sulit dipasang di area pembuatan besi yang luas. Kemajuan mikroelektronika dan sistem komunikasi data seperti data highway memungkinkan untuk memperkenalkan instrumentasi digital terdistribusi. Ada beberapa keuntungan instrumentasi digital dibandingkan instrumen analog konvensional seperti (i) dapat membangun sistem bebas kebisingan, terutama kebisingan elektromagnetik, (ii) dapat menggunakan pengolahan sinyal lanjutan dan fungsi kontrol lanjutan, (iii) keandalan sistem dapat ditingkatkan dengan penggunaan fungsi ganda, (iv) dengan menggunakan layar CRT (cathode ray tube) mungkin untuk menerima lebih banyak informasi dari meja kontrol kompak daripada panel instrumen analog raksasa sebelumnya, (v) jauh lebih mudah untuk mengubah atau meningkatkan sistem atau fungsi, (vi) lebih mudah untuk bertukar informasi dengan sistem komputer host, dan (vii) biaya pemasangan jauh lebih murah daripada instrumen analog konvensional dari sudut pandang fungsi yang ditingkatkan. Untuk alasan ini, instrumentasi digital biasanya digunakan untuk sistem otomatisasi, pengukuran, dan kontrol proses blast furnace.
Kontrol blast furnace yang efisien memerlukan pengukuran yang andal dari kondisi di dalam furnace. Suhu di setengah bawah furnace dapat meningkat hingga lebih dari 2.000 deg C, di mana sebagian besar teknologi pengukuran invasif tidak andal, jadi sebagian besar pengukuran di dalam furnace dilakukan di atas atau di dekat permukaan beban. Operasi probe yang andal penting untuk mendukung, secara teratur, pemrosesan data, model proses furnace, dan sistem supervisi operasi furnace. Probe yang andal membantu operator blast furnace untuk menentukan (i) profil suhu gas atas dan kimia gas atas, (i) trajetur jatuhnya material, tingkat dan profil garis stok, (ii) pembentukan lapisan beban, pencampuran, dan perilaku turunan, (iii) profil gas dan suhu dalam kolom beban, (iv) kondisi raceway dan kandang kokos, dan (v) kualitas logam cair dan operasi tapping. Teknik paling penting untuk pengukuran langsung atau tidak langsung distribusi beban mencakup (i) probe di atas beban, (ii) probe dalam beban, (iii) detektor garis stok, (iv) meter profil, (v) probe vertikal, (vi) termokopel, (vii) manometer di dinding furnace, dan (viii) pengukuran bervariasi. Gambar 2 menunjukkan tata letak typis beberapa probe yang digunakan dalam blast furnace.
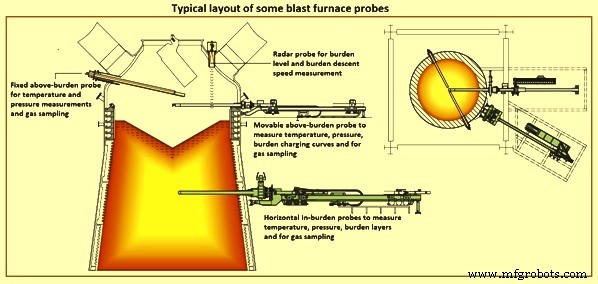
Gambar 2 Tata letak typis beberapa probe blast furnace
Probe di atas beban – Probe di atas beban sejumlah termokopel terpasang pada perangkat untuk mengukur suhu gas di berbagai posisi radial di atas permukaan beban. Ini memberikan informasi tentang kondisi aliran gas dalam furnace. Wilayah dengan permeabilitas lebih rendah memungkinkan lebih sedikit gas mengalir yang mengurangi suhu gas dibandingkan wilayah dengan permeabilitas lebih tinggi. Oleh karena itu, bacaan suhu memberikan informasi tentang kondisi permeabilitas dalam furnace.
Masalah dengan probe di atas beban adalah gas yang keluar dari permukaan beban bercampur sebelum mencapai probe. Oleh karena itu, beberapa suhu dapat direndahkan atau dilebihkan. Probe sebaiknya dipasang lebih dekat ke permukaan beban, yang sulit untuk direalisasikan karena permukaan beban dapat berubah selama proses dan dengan tingkat produksi. Selain itu, kenaikan tiba-tiba pada garis stok yang disebabkan oleh fluidisasi dapat merusak probe.
Probe dalam beban – Probe dalam beban biasanya dipasang di ketinggian manapun di bawah permukaan beban dan di atas zona kohesif. Oleh karena itu, probe ini harus bertahan pada suhu dan abrasi yang lebih tinggi dibandingkan probe di atas beban. Ini adalah alasan mengapa mereka biasanya dapat ditarik dan hanya dimasukkan saat pengambilan sampel dilakukan. Probe dalam beban mengukur suhu gas dan komposisi di berbagai titik radial. Pengukuran umumnya lebih akurat daripada sinyal dari probe di atas beban karena pencampuran tidak terjadi dalam tingkat yang sama. Namun, secara ketat, hasilnya bergantung pada lapisan di mana titik pengambilan sampel berada saat pengukuran.
Detektor garis stok – Detektor garis stok digunakan untuk mendapatkan informasi tentang ketinggian permukaan beban, yang dikenal sebagai 'garis stok', setelah setiap muatan dimasukkan ke dalam furnace. Blast furnace diprogram sehingga muatan dimasukkan ke dalam furnace hanya ketika permukaan beban telah turun di atas tingkat vertikal tertentu. Detektor garis stok dapat berupa perangkat mekanis (tongkat stok) di mana beban di ujung rantai atau kawat diturunkan hingga menghambatan dalam bentuk permukaan beban tercapai. Blast furnace saat ini menggunakan teknik non-kontak, seperti sistem radar yang menghilangkan kehilangan waktu saat menurunkan beban ke dalam furnace. Penurunan tiba-tiba pada garis stok adalah indikasi geseran, yang dapat menjadi kekhawatiran bagi operator furnace.
Meter profil – Meter profil awalnya merupakan perangkat mekanis tetapi sekarang telah diganti dengan metode non-kontak, misalnya, radar bergerak (probe bergerak) di sepanjang saluran horizontal yang mengukur ketinggian permukaan beban di berbagai titik radial. Meter profil juga dapat mengestimasi kecepatan turunan beban. Meter profil saat ini memiliki radar yang dipasang pada sendi rotasi dan permukaan beban 3D dapat diestimasi, yang memberikan pemahaman yang jauh lebih baik daripada pengukuran di sepanjang satu arah. Pengukuran tingkat non-kontak dengan radar dalam blast furnace memiliki beberapa keuntungan yang meliputi (i) pengukuran yang andal, independen dari debu, komposisi material, dan suhu tinggi, (ii) kepastian pengukuran yang tinggi bahkan saat pengisian, dan (iii) operasi yang bebas aus dan perawatan.
Probe vertikal – Probe vertikal digunakan untuk menyediakan suhu dan komposisi gas sepanjang ketinggian blast furnace. Probe ini dapat terdiri dari kabel di berbagai posisi radial yang diturunkan ke permukaan beban dan ditarik ke bawah oleh padatan yang bergerak hingga ujungnya rusak, karena kabel mencapai suhu tinggi di bagian bawah furnace. Probe biasanya mengukur suhu dan tekanan dan dapat mengambil sampel gas untuk komposisi. Probe ini dapat dilengkapi dengan kamera untuk distribusi ukuran partikel. Panjang probe yang erosi juga menunjukkan lokasi zona kohesif dalam furnace. Meskipun probe vertikal menyediakan informasi maksimum tentang furnace, mereka jarang digunakan karena mahal dan membutuhkan alat pakan yang kompleks.
Termokopel – Dinding blast furnace dilapisi termokopel yang juga menyediakan informasi penting tentang operasi furnace. Sebagai contoh, perubahan tiba-tiga dalam bacaan termokopel dapat menunjukkan penurunan tengkorak, yang merupakan massa padat terkristalisasi yang stagnan yang terbentuk di dinding furnace.
Lingkungan yang keras yang disebabkan oleh suhu dan tekanan tinggi yang dihadapi dalam stoven secara signifikan mengurangi umur termokopel, karena kontaminasi dan migrasi material ujung. Pelindung logam yang digunakan untuk melindungi termokopel konvensional tidak viable di atas 1.200 deg C. Pelindung alternatif mudah pecah atau rusak karena ekspansi dan kontraksi batu tahan api keramik selama siklus pemanasan. Selain itu, penurunan tekanan tiba-tiga (atau 'sengukan') dapat menyebabkan penurunan bacaan suhu antara 20 deg C hingga 30 deg C selama sekitar 30 detik. Ini membuat sinyal termokopel tidak cocok untuk digunakan dalam sistem kontrol pembalikan stoven otomatis. Jika dipasang dengan benar, sistem pirometr inframerah menyediakan pengukuran suhu yang akurat untuk aplikasi stoven sambil mengatasi beberapa masalah yang dihadapi dengan penggunaan termokopel.
Manometer di dinding furnace – - Tekanan gas diukur di berbagai titik pada dinding. Saat gas mengalir melalui celah kokos, arahnya horizontal, jadi mempengaruhi tekanan pada dinding. Oleh karena itu, informasi tekanan dapat digunakan untuk mengestimasi bentuk zona kohesif.
Pengukuran lain – Beberapa pengukuran lain di blast furnace mencakup (i) tekanan, suhu, dan komposisi gas atas, (ii) debit dan kenaikan suhu air pendingin, (iii) kondisi angin tiup, (iv) variabel logam cair dan slag, (v) penggunaan probe perut dll. (vi) kamera inframerah untuk mengukur suhu permukaan beban, dan (vii) termokopel aliran kulit (atau probe mini). Pengukuran ini secara tidak langsung dipengaruhi oleh distribusi beban.
Beberapa probe pengukuran tambahan yang digunakan dalam blast furnace adalah (i) probe pemindaian material (ii) probe tuyere, (iii) core sampler, (iv) probe impak (v) probe radar tongkat torpedo, dan (vi) pengukuran resistansi di cangkang furnace.
Fungsi Inti untuk Optimasi Blast Furnace
Optimasi blast furnace adalah sistem optimisasi proses inovatif yang mengangkat sistem otomatisasi, pengukuran, dan kontrol proses blast furnace ke level yang sepenuhnya baru. Solusi tipis yang didasarkan pada sistem dasar yang telah diuji dan terbukti memastikan ketersediaan tertinggi dan secara efisien menggabungkan akuisisi data, pemrosesan, dan visualisasi. Sistem ini menunjukkan keandalan dan penghematan biaya.
Spektrum luas sumber data mentah (termasuk sinyal front-end, jumlah material yang dimuat, data laboratorium, peristiwa, hasil model, dan data biaya) disimpan selama seluruh umur pabrik. Alat khusus disediakan yang memungkinkan informasi proses ditautkan ke data analisis dan matriks beban. Antarmuka fleksibel, modularisasi, dan arsitektur perangkat lunak yang andal menyediakan cara untuk dengan mudah menyesuaikan dan memelihara sistem di lingkungan yang selalu berubah dari bahan baku, filosofi operasi, dan konektivitas ke sistem pihak ketiga.
Selain sistem dasar yang kuat, sejumlah model proses yang saling berinteraksi mendukung operator dan manajer garis dalam keputusan harian mereka. Model proses metalurgi membuat proses blast furnace transparan. Persyaratan pabrik spesifik biasanya diintegrasikan ke dalam model proses metalurgi ini.
Tujuan model dinamis adalah untuk terus menampilkan dan memprediksi status proses. Ini juga memungkinkan pengontrol berbagai parameter proses dengan strategi proses yang berlaku. Penentuan status proses didasarkan pada informasi yang diambil dari instrumen lapangan. Beberapa contoh model yang telah dikembangkan adalah (i) distribusi material dan posisi zona material tertentu, (ii) distribusi gas, (iii) distribusi suhu, (iv) status termal furnace dan bagian-bagiannya, (v) komposisi kimia logam cair dan slag dalam zona penurunan, (vi) tingkat cair hearth, (vii) geometri zona material (zona kohesif, zona penurunan, dead man, dan resistansi termal jangka panjang), dan (viii) geometri shaft (scaffold). Model yang dikembangkan bersifat analitis, empiris, dan heuristik. Perhitungan berjalan secara siklus dan output dari model-model ini adalah keadaan geometris, termal, dan material dari furnace dan karakteristiknya.
Model prediktif melakukan simulasi waktu nyata berdasarkan data aktual tentang input furnace. Model berjenis zona. Proses yang dimodelkan adalah aliran gas, aliran material, proses termal, proses kimia, proses fisik, dan proses geometris. Kondisi furnace ditentukan untuk setiap elemen dengan neraca panas dan material. Perhitungan didasarkan pada informasi yang diambil dari instrumen laboratorium dan lapangan yang memungkinkan penutupan neraca. Reaksi kimia dasar digunakan dalam model.
Transparansi end-to-end secara waktu nyata melalui visualisasi data yang terkini dan model proses metalurgi mengarah pada kolaborasi yang lebih baik, alur kerja yang ditingkatkan, dan pengurangan kesalahan sambil juga mendukung pengambilan keputusan. Bahkan parameter proses penting seperti suhu api dan persentase reduksi tidak langsung diimplementasikan sebagai soft sensor, yang membuatnya tidak dapat dibedakan dari pengukuran konvensional.
Teknologi informasi industri besi dan baja sedang berubah, dan akses seluler diharapkan melampaui akses berbasis desktop. HMI harus dirancang responsif dan fleksibel, baik itu desktop atau antarmuka multi-touch baru. Harus sederhana untuk memungkinkan operator bekerja lebih efisien dan efektif.
Dengan menggunakan berbagai pengukuran bersama dan dengan pengalaman masa lalu, operator dapat mendapatkan pandangan holistik tentang kondisi dalam blast furnace dan mengidentifikasi penyebab kondisi furnace yang tidak tepat. Otomatisasi proses, pengukuran, dan kontrol dari berbagai area blast furnace dijelaskan secara singkat di bawah ini.
Otomatisasi gudang stok dan pengisian furnace – Otomatisasi gudang stok dan pengisian furnace dapat diimplementasi dari sistem mobil timbang hingga sistem konveyor / layar / pemasok sepenuhnya otomatis, menyediakan bijih, kokos, dan material bervariasi ke skip atau furnace yang diumpankan belt. Ini termasuk kemampuan untuk membuat resep batch secara jarak jauh atau melalui HMI dengan program 'charge master' yang sepenuhnya otomatis. Program melacak aliran material dari gudang penyimpanan stock house hingga pengiriman ke atas furnace, lengkap dengan koreksi bobot kering dan kompensasi kesalahan timbang, untuk mempertahankan komposisi dan tingkat beban yang benar. Komponen penting untuk sistem sepenuhnya otomatis adalah penambahan sistem koleksi debu untuk menghapus dan mengekstrak emisi yang dihasilkan oleh proses penanganan material.
Sistem pengisian berbasis material memungkinkan penugasan dinamis berbagai material ke gudang stock house. Matriks pengisian terkait dengan material yang tersedia saja dan bukan dengan gudang. Efeknya adalah operasi pabrik yang lebih fleksibel tanpa perlu penyesuaian program. Alternatifnya, versi yang lebih rumit dari matriks pengisian berbasis gudang konvensional juga dapat digunakan. Terlepas dari tipe matriks pengisian, kompensasi yang cerdas terhadap penyimpangan pemasangan dianggap sebagai hal yang wajar. Kontrol stock house menghitung semua kemungkinan tumpang tindih material pada konveyor pengisian dalam hal furnace yang diumpankan belt. Bersama dengan fungsi pelacakan material yang komprehensif dari stock house ke atas furnace, operasi yang lancar dan efisien tercapai.
Otomatisasi pengisian atas furnace – Otomatisasi pengisian atas furnace mencakup (i) pemrograman sistem kontrol untuk pengiriman material lonceng kecil / lonceng besar serta kontrol untuk sistem tanpa lonceng, (ii) pemantauan dan kontrol tingkat garis stok, (iii) sistem presurisasi dan relief atas furnace, (iv) sistem pelumas, (v) sekurang-kurangnya instrumentasi HART dengan kemampuan interfacing HART dalam sistem kontrol, dan (vi) desain yang aman dan terjamin untuk kontrol katup relief tekanan atas furnace, termasuk sistem hidraulik yang terkait.
Berbagai alat pengisian memberikan tingkat kontrol yang berbeda atas proses pengisian, yang pada akhirnya menentukan distribusi beban. Meski hanya dengan beberapa opsi, proses pengisian dapat menjadi sangat rumit dan kadang-kadang tidak intuitif.
Solusi distribusi cerdas untuk semua tipe standar sistem distribusi material biasanya disediakan dalam kasus pengisian atas tanpa lonceng. Versi cerdas dari logika distribusi cincang yang paling umum ditingkatkan dengan opsi untuk mengaktifkan pengisian spiral, cincang penuh, dan distribusi bobot atau waktu. Sebagai hasilnya, modifikasi distribusi yang fleksibel dan marginal antara batch individual mungkin. Pengisian spot dan sektoral menawarkan kesempatan yang fleksibel dan mudah untuk bereaksi terhadap status furnace aktual di bawah kondisi blast furnace yang menuntut. Distribusi bentuk bebas yang halus adalah kombinasi distribusi cincang dan spot dengan menerapkan variasi kecepatan pada alat distribusi. Mode ini menggabungkan distribusi mode cincang yang stabil dengan fleksibilitas distribusi bentuk bebas.
Kontrol distribusi beban closed-loop adalah fitur unik sistem otomatisasi untuk stabilisasi proses blast furnace dan pengurangan konsumsi bahan bakar. Berdasarkan pengukuran suhu radial di shaft blast furnace, model menghitung modifikasi pola distribusi untuk mencapai profil suhu target. Sistem mendukung probe dalam beban atau pengukuran suhu di atas beban berdasarkan teknik konvensional dan akustik.
Otomatisasi furnace dan hearth yang benar – Otomatisasi furnace dan hearth yang benar mencakup kontrol untuk pemantauan suhu proses, tren, dan alarm, analisis gas buang, dan sistem probe di atas beban dan dalam beban. Sebagai bagian dari sistem pemantauan, perhitungan proses dan produksi serta model pihak ketiga digunakan untuk memberikan panduan operasi. Beberapa data ini mencakup (i) isotherma hearth dan dinding samping, (ii) distribusi beban, (iii) penggilingan batubara dan injeksi batubara bubuk, (iv) deteksi kebocoran tuyere dan kehilangan panas, (v) perhitungan proses seperti suhu api adiabatik, permeabilitas, dan kecepatan tuyere, dan (vi) data ke / dari sistem Level 2 (file data sejarah dan model proses).
Operasi blast furnace yang dioptimalkan memerlukan pengisian yang akurat dari bahan baku, termasuk sinter, pelet, bijih, kokos, fluks, dan aditif. Untuk memodifikasi titik set pengisian, laju kokos, dasaritas slag, dan analisis bahan baku aktual serta pengaruhnya pada parameter blast furnace harus dipertimbangkan. Prosedur ini kompleks dan memerlukan bantuan model komputer. Model kontrol beban menghitung matriks pengisian berdasarkan komposisi beban yang dioptimalkan sementara model distribusi beban meningkatkan utilisasi gas melalui distribusi material yang presisi.
Dengan sistem optimasi blast furnace, operator memiliki transparansi data lengkap di seluruh proses. Keanekaragaman data proses dan meta-data yang besar (misalnya, shift, alarm, dan material) dibuat transparan, dapat diakses, dan mudah dipahami melalui laporan ringkas yang dihasilkan oleh sistem. Tile cerdas berfungsi sebagai jendela kaca yang secara otomatis menampilkan informasi langsung dari aplikasi favorit operator, bahkan jika aplikasi tidak berjalan. Dalam hal terjadi penyimpangan signifikan dari parameter proses normal, data produksi terkait menjadi hidup pada layar utama, memungkinkan operator untuk membuat keputusan penting dan mengambil tindakan korektif untuk situasi tersebut.
Tujuan model kontrol beban adalah untuk menentukan komposisi beban yang presisi yang memenuhi nilai target yang ditetapkan untuk laju kokos dan injektan bahan bakar, dasaritas slag, kualitas logam cair, dan laju pakan beban. Hasil akhir dari model kontrol beban adalah matriks pengisian yang dapat ditransfer ke sistem otomatisasi dasar untuk dieksekusi dengan satu klik mouse. Dalam kombinasi dengan sistem pakar, model kontrol beban adalah bagian inti dari optimisasi komposisi beban sepenuhnya otomatis dalam operasi blast furnace.
Manfaat model kontrol beban meliputi (i) kualitas produk konstan yang berarti mempertahankan komposisi kimia logam cair dan slag pada tingkat yang diinginkan, (ii) modifikasi beban yang independen shift karena perhitungan komposisi beban baru dilakukan secara otomatis menggunakan analisis bahan baku terbaru dan prosedur perhitungan yang terstandarisasi, dan (iii) tidak ada interaksi manual operator yang diperlukan untuk menghitung dan mengaktifkan matriks pengisian baru.
Chute pengisian tanpa lonceng serta alat pengisian berbentuk lonceng dengan baju pelindung yang dapat digerakkan memungkinkan distribusi yang presisi dari lapisan bijih dan kokos ke dalam blast furnace. Model distribusi beban membantu operator dan / atau manajer garis untuk memodifikasi distribusi aktual untuk meningkatkan pola aliran gas dan permeabilitas beban sesuai dengan persyaratan proses aktual. Model mensimulasikan turunan beban melalui shaft blast furnace dan menghitung bentuk aktual dari lapisan material di bagian atas shaft. Ini juga menghitung volume radial, properti kimia, dan distribusi ukuran partikel, mempertimbangkan segregasi material.
Model distribusi beban online melakukan perhitungan berdasarkan data pengisian aktual dan pengukuran aktual dari garis stok dan menghitung distribusi beban saat ini di shaft atas furnace. Ini memberi operator kesempatan untuk mendeteksi ketidakteraturan dalam distribusi beban dengan tepat waktu. Dalam mode off-line, perhitungan model didasarkan pada matriks pengisian dan garis stok yang ditetapkan sebelumnya. Model distribusi beban off-line adalah alat yang berharga untuk desain matriks distribusi baru untuk pola aliran gas yang dioptimalkan dan permeabilitas beban.
Pemantauan lapisan hearth 3D – Pemantauan lapisan hearth 3D adalah untuk produksi blast furnace yang aman, awet, dan andal. Durasi kampanye blast furnace terutama ditentukan oleh umur hearth-nya. Oleh karena itu, jelas bahwa pemantauan ketebalan refraktori di dinding hearth dan area dasar sangat penting untuk memperkirakan umur lapisan hearth.
Model aus hearth mencakup algoritma matematika yang menyelesaikan masalah transfer panas terbalik dalam 3 dimensi spasial berdasarkan evaluasi statistik pengukuran termokopel dan konduktivitas termal refraktori. Model menghitung profil erosi dan pembentukan lapisan tengkorak terkristalisasi. Kecepatan aus yang dihitung bersama dengan ketebalan dinding yang tersisa memungkinkan operator blast furnace dan manajer garis untuk memperkirakan umur refraktori hearth.
Model pemantauan lapisan hearth 3D mencakup antarmuka pengguna dan laporan untuk memvisualisasikan hasil model selama seluruh umur blast furnace. Untuk setiap perhitungan, layar HMI menampilkan grafik 3D dari garis aus aktual dan maksimum. Ini berarti kontur dapat dibandingkan secara efisien dengan lapisan asli, satu area isotermal dengan suhu yang dapat dikonfigurasi (mis. 1.150 deg C) dapat ditampilkan, dan jangkauan sudut horizontal dan vertikal dapat dipilih.
Model perhitungan indeks termal – Konsumsi energi dan produktivitas blast furnace dicerminkan oleh indeks termal, yang kemudian dapat digunakan untuk memprediksi perkembangan suhu dan kandungan silikon logam cair. Hasil model digunakan sebagai input ke sistem pakar blast furnace untuk mengontrol status termal proses blast furnace.
Model perhitungan shaft – Model melakukan perhitungan neraca massa berdasarkan data pengisian aktual menggunakan material dari satu muatan, yang terdiri dari satu lapisan kokos dan satu lapisan beban. Muatan individu ini dilacak dari atas furnace hingga area tuyere. Hasilnya ditampilkan secara grafis dan memungkinkan operator untuk melacak perubahan komposisi dan distribusi beban. Model juga menghitung waktu ketika perubahan beban menjadi efektif pada logam cair dan slag.
Model plausibilitas neraca massa dan energi – Model ini secara otomatis menghasilkan laporan berdasarkan data pengisian, proses, dan produksi aktual selama periode waktu yang ditetapkan sebelumnya, mempertimbangkan waktu retensi material dalam blast furnace. Perhitungan neraca massa dan energi digunakan untuk mendeteksi pembentukan sirkusi alkaline dan seng atau untuk mengidentifikasi ketidakakuratan pengukuran yang sistematis. Algoritma plausibilitas neraca selanjutnya menunjukkan sumber gangguan pengukuran yang paling mungkin.
Otomatisasi gudang cor – Operasi tapping yang stabil dan dapat direproduksi diperlukan baik untuk kualitas logam cair maupun untuk pendirian proses blast furnace yang lancar dan efisien. Selain itu, lingkungan kerja yang bersih dan aman di gudang cor dapat dicapai dengan tata letak, aksesibilitas, dan ergonomi yang baik. Mesin gudang cor harus bekerja sama untuk menyediakan lingkungan ini. Otomatisasi gudang cor menyediakan operasi gudang cor yang konsisten, aman. Ini mencakup (i) kontrol peralatan lumpur dan lubang tap, (ii) pemantauan suhu saluran dan runnel, (iii) operasi runnel miring dan pemantauan tingkat logam cair dalam tongkat, (iv) parameter proses granulasi slag, (v) pemantauan sistem koleksi asap gudang cor, dan (vi) skema kontrol yang mencakup desain kotak perut yang dioperasikan radio hingga logika pemasangan otomatis dan bor otomatis.
Model manajemen tapping menghitung laju produksi logam cair dan slag aktual serta laju drainase melalui lubang tap yang terbuka. Ini memungkinkan untuk terus menghitung jumlah dan tingkat logam cair dan slag aktual di hearth. Hasil model digunakan sebagai input ke sistem pakar blast furnace, yang memberikan rekomendasi untuk membuka lubang tap.
Otomatisasi sistem pendinginan furnace – Dari pendinginan spray pelat cangkang hingga pendinginan stave closed-loop, berbagai opsi pendinginan furnace dan pemantauan serta kontrol suhu dikelola melalui sistem kontrol yang terintegrasi dan terukur dengan baik. Pemantauan fluks panas dan sistem perawatan air adalah bagian inti dari operasi pendinginan furnace yang tepat dan keawetan.
Sistem deteksi kebocoran untuk sirkuit pendinginan kritis – Sistem deteksi kebocoran sangat penting dari sudut pandang keamanan. Ada risiko jika tidak ada deteksi kebocoran yang cepat. Retakan yang melebar atau kebocoran air kecil di pipa sistem pendinginan dapat mempengaruhi kualitas logam cair, menyebabkan penghentian produksi, kerusakan furnace, atau dalam kasus terburuk, kehilangan nyawa.
Sistem yang secara efektif mendeteksi kebocoran oleh karena itu bukan hanya salah satu bagian terpenting dari sistem otomatisasi dan kontrol proses blast furnace, tetapi lebih penting lagi, bagian integral dari blast furnace. Untuk alasan ini, deteksi kebocoran dirancang untuk memenuhi persyaratan standar keamanan untuk sistem terukur untuk sektor industri proses.
Otomatisasi stoven dan pengiriman angin panas – Otomatisasi stoven adalah untuk menyediakan pengalihan otomatis katup stoven untuk menyuplay angin panas yang tidak terganggu dan konsisten ke blast furnace. Sistem pengalihan stoven dirancang untuk operasi 2, 3, dan 4 stoven. Otomatisasi stoven mencakup kontrol gas proses dan strategi pemanasan, termasuk optimisasi kontrol Level 1, dan kemampuan manajemen pemanas. Selain itu, udara dan gas yang dipanaskan sebelumnya digunakan untuk mengurangi jumlah gas pengayaan yang digunakan dalam siklus pemanasan stoven. Pemantauan dan kontrol angin dingin serta kontrol suhu angin panas, kontrol injeksi bahan bakar termasuk dalam sistem pengiriman angin panas.
Blast furnace saat ini biasanya dioperasikan sangat dekat dengan suhu angin panas maksimum yang dapat ditahan oleh stoven. Jika suhu dom tidak meningkat cukup cepat, kontrol canggih disediakan untuk mengaya gas blast furnace dengan bahan bakar yang memiliki nilai kalor yang lebih tinggi untuk mencapai laju pemanasan yang lebih cepat. Penggunaan kontrol pembakaran yang dioptimalkan terdiri dari sejumlah fitur seperti (i) kontrol udara berlebih, (ii) pertimbangan oksigen gas buang atau analisis bahan terbakar kimia, atau keduanya, (iii) pengaruh suhu dom pada rasio pengayaan gas, dan (iv) sequensi untuk tiga atau empat stoven.
Optimasi stoven panas diperlukan untuk mencapai efisiensi tinggi, fleksibilitas, dan hemat energi. Proses pemanasan angin menawarkan potensi penghematan energi yang signifikan. Tantangan bagi operator pabrik dan manajer garis adalah untuk mengoptimalkan input energi ke stoven angin panas sambil mempertahankan suhu angin pada target yang ditentukan dari laju aliran angin dan waktu angin. Model stoven memastikan optimasi stoven dan penghematan energi dengan meningkatkan efisiensi stoven.
Model kontrol stoven panas menggabungkan kontrol langsung jangka pendek dan algoritma self-tuning jangka lebih lama. Kontrol cepat digunakan untuk memperbaiki laju pemanasan untuk mempertahankan parameter operasi stoven yang tepat. Kontrol cepat mengurangi emisi karbon dioksida (CO2) dan memaksimalkan efisiensi stoven. Algoritma kecerdasan buatan digunakan untuk mengoptimalkan performa efisiensi stoven angin panas. Algoritma self-learning ini memungkinkan operator untuk mengidentifikasi dan memperbaiki kesalahan pengukuran.
Model kontrol stoven angin panas mendukung semua mode operasi dalam kombinasi dengan berbagai jenis gas kaya. Semua jenis stoven (seperti Cowper atau Kalugin) serta sistem pemanasan dan pemulihan panas biasanya tercakup dalam model.
Otomatisasi pabrik pembersihan gas – Gas blast furnace dibersihkan menggunakan berbagai metode termasuk siklon atau penangkap debu untuk menghapus partikel besar dan entah semprot air celah bundar atau penangkap elektrostatis. Gas yang setengah bersih juga telah digunakan untuk menggerakkan sistem TRT (top gas recovery turbine) untuk pemulihan energi. Dalam kedua kasus, sistem pembersihan gas menyediakan kontrol tekanan atas furnace, serta gas yang dibersihkan untuk digunakan kembali untuk berbagai proses termasuk pemanasan stoven, dan untuk digunakan di rumah pembangkit listrik.
Sistem Pakar Blast Furnace Closed Loop
Sistem pakar blast furnace closed loop biasanya dirancang berdasarkan prinsip 'sedikit tindakan sebanyak mungkin, sebanyak yang diperlukan'. Tujuannya adalah untuk mengoptimalkan operasi blast furnace dan mengurangi interaksi operator ke minimum. Sistem pakar, yang biasanya dirancang sebagai sistem keputusan berbasis aturan, melawan fluktuasi proses yang disebabkan oleh perubahan komposisi dan kualitas material beban, faktor manusia, dan kondisi proses. Semakin cepat sistem merespon situasi proses yang tidak normal atau berubah, semakin lancar operasi blast furnace secara keseluruhan. Pengendalian waktu yang akurat dan memprediksi gangguan keduanya sangat penting untuk menghindari kondisi proses kritis dan mempertahankan tingkat produksi yang tinggi dengan biaya rendah. Sistem pakar blast furnace closed loop memastikan perbaikan yang signifikan terhadap kualitas produk dan pengurangan konsumsi bahan bakar dengan material beban yang tersedia.
Sistem pakar merekomendasikan perubahan operasional dalam proses dua langkah. Langkah pertama adalah analisis situasi saat ini, yang disebut diagnosis proses. Sistem pakar mempelajari kemunculan fenomena dalam blast furnace menggunakan berbagai perhitungan teknis berdasarkan sejumlah besar data pengukuran dan analisis proses yang dikumpulkan secara berkelanjutan. Dalam langkah kedua, tindakan korektif diusulkan jika diperlukan. Serangkaian aturan yang dipandu oleh pakar dan operator proses blast furnace yang berpengalaman berdasarkan hubungan penyebab-pengobatan menghasilkan rekomendasi untuk operasi praktik terbaik yang independen shift. Tindakan korektif untuk mencapai dan mempertahankan operasi blast furnace yang lancar dilaporkan kepada operator. Tindakan dapat dieksekusi dalam mode closed-loop atau setelah konfirmasi operator.
Ada serangkaian tindakan korektif utama yang menghasilkan operasi blast furnace yang kontinu dan independen shift. Panduan sistem pakar, terutama selama periode startup dan shutdown, mengarah pada penghematan energi dan pengurangan kerugian produksi. Operasi seragam ini berkontribusi pada perpanjangan umur blast furnace. Serangkaian tindakan korektif utama dijelaskan di bawah ini.
Kontrol laju bahan bakar dan injeksi – Sistem pakar mengamati status termal hearth blast furnace dan menyarankan perubahan laju bahan bakar segera setelah penyimpangan signifikan dari kondisi optimal terdeteksi. Menurut aturan yang ditetapkan dalam basis pengetahuan, saran untuk mengubah bahan bakar yang diinjeksi atau laju kokos diberikan dan dapat dieksekusi sepenuhnya otomatis.
Kontrol dasaritas slag – Berdasarkan analisis slag terbaru dan data suhu logam cair, sistem pakar merekomendasikan perubahan komposisi beban segera setelah penyimpangan dari dasaritas slag target terdeteksi. Bekerja dengan model kontrol beban, matriks pengisian baru dihitung secara otomatis yang dapat ditransfer ke sistem kontrol proses untuk dieksekusi.
Kontrol pengayaan oksium dan penambahan uap – Kontrol pengayaan oksium menghitung laju penambahan oksium yang dioptimalkan untuk mencapai produksi logam cair target. Situasi kritis yang disebabkan oleh kenaikan laju produksi yang cepat dapat dihindari. Sistem pakar menggunakan penambahan uap untuk mempertahankan permeabilitas beban pada tingkat target. Karena siklus kontrol yang cepat, mungkin untuk menyesuaikan tepat penambahan uap sesuai jumlah yang dibutuhkan oleh proses. Dengan cara ini, input uap dikurangi setiap kali memungkinkan yang secara langsung mengarah pada penghematan energi.



