Mesin & Peralatan Cetak Terus: Produksi Baja Standar Industri
Cetak terus (CC) adalah metode menghasilkan sisi padat tak terhingga dari baja cair dengan melembutkan terus menerus saat bergerak melalui mesin cetak terus. Ini adalah jalur proses dominan di pabrik baja modern yang menghubungkan pembuatan baja dan penggilingan panas. Tampilan potongan dan rencana umum mesin CC ditunjukkan pada Gambar 1.
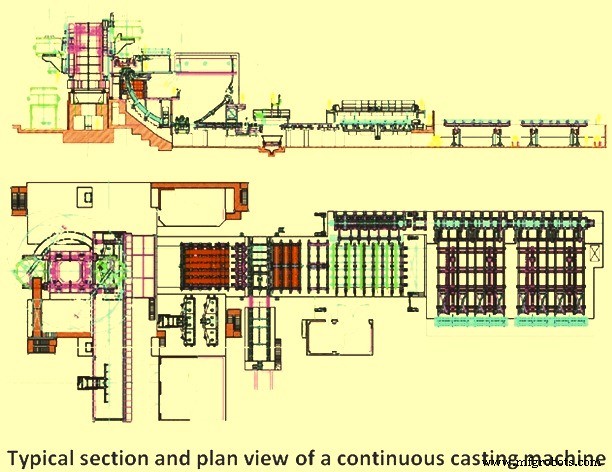
Gambar 1 Tampilan potongan dan rencana umum mesin cetak terus
Jenis Mesin Cetak Terus
Mesin CC telah berkembang dari tipe vertikal murni menjadi mesin lengkung untuk membatasi tinggi instalasi sambil tetap menggunakan kecepatan pencetakan tinggi. Dalam beberapa tahun terakhir, mesin CC dengan desain mekanis yang lebih canggih sedang dibangun. Mesin ini menerapkan berbagai teknik untuk mencapai kecepatan pencetakan dan hasil produksi yang lebih tinggi melalui pelurusan progresif atau lengkungan progresif di atas inti cair. Jenis utama mesin CC yang saat ini beroperasi adalah sebagai berikut.
- Mesin CC vertikal sederhana dengan cetakan lurus dan pemotongan dalam posisi vertikal
- Mesin CC vertikal dengan cetakan lurus bersama pelurusan dan lurus satu titik
- Mesin CC vertikal dengan cetakan lurus bersama pelurusan dan lurus progresif
- Mesin tipe busur dengan cetakan lengkung dan pelurusan
- Mesin tipe busur dengan cetakan lengkung dan pelurusan progresif
Dalam semua kasus, pelurusan dan pelurusan biasanya dilakukan dalam satu atau beberapa tahap. Pelurusan dan pelurusan multitahap mengurangi stres mekanis dan mengurangi risiko retakan sisi. Mesin CC pertama yang dibangun untuk pencetakan baja cair adalah mesin CC vertikal sederhana. Kemudian perkembangan menghasilkan banyak jenis mesin CC dengan berbagai cara pelurusan dan pelurusan. Tujuan utama perkembangan ini adalah membangun mesin CC yang lebih rendah dan lebih sederhana dengan kebutuhan ruang yang lebih kecil, biaya investasi yang lebih rendah, dan fleksibilitas tinggi dalam produksi serta pemeliharaan. Salah satu masalah utama dengan mesin CC vertikal adalah jarak antara cetakan dan titik pemotongan terbatas. Karena hal ini, kecepatan pencetakan rendah dan kecepatan rendah berarti tingkat produksi rendah. Keuntungan mesin CC vertikal adalah tidak ada pelurusan atau pelurusan sisi. Dalam kasus ukuran sisi besar, stres yang disebabkan oleh tekanan ferostatik baja cair di dalam sisi dapat menyebabkan membengkaknya cangkang sisi yang telah membeku.
Membengkak yang tinggi dapat menyebabkan terbentuknya cacat serius seperti segregasi dan retakan. Oleh karena itu sangat penting untuk mendukung sisi dengan cukup untuk menghindari membengkak. Semakin tinggi mesin, semakin besar risiko membengkak. Ini juga salah satu alasan perkembangan mesin yang lebih rendah, yaitu cetakan lengkung atau tipe busur.
Salah satu karakteristik penting dalam pencetakan terus adalah pengendapan inklusi nonlogam dari baja cair. Karena densitas lebih rendah dibandingkan baja cair, inklusi dapat mengapung ke atas dari cairan. Di mesin CC lurus, inklusi dapat mengapung lebih mudah ke meniskus (permukaan cairan di dekat dinding cetakan) dibandingkan mesin CC tipe busur. Hal ini karena di mesin CC tipe busur beberapa inklusi dapat menempel pada busur dalam cangkang sisi saat mengalir ke atas. Ini terlihat sebagai jumlah inklusi yang lebih tinggi serta distribusi inklusi yang tidak merata pada sisi hasil cetak. Jadi, mesin CC vertikal atau tipe pelurusan vertikal memiliki keuntungan bahwa inklusi dapat mengapung lebih baik ke meniskus dibandingkan mesin CC tipe busur. Saat ini, tipe mesin CC yang paling umum adalah tipe busur dengan cetakan lengkung. Sisi meninggalkan cetakan lengkung ini dalam bentuk busur tanpa perlu pelurusan setelah cetakan dan hanya dengan pelurusan di bagian bawah mesin CC. Dalam kasus sisi yang lebih besar, terutama slab, mesin CC pelurusan vertikal saat ini semakin populer karena kebutuhan akan kebersihan yang meningkat. Namun penting untuk diketahui bahwa banyak hal selain desain mesin CC mempengaruhi kebersihan dan kualitas baja.
Mesin CC biasanya dinamai berdasarkan dimensi sisi seperti mesin CC billet, bloom, dan slab. Ada juga mesin CC untuk mencetak bundar dan bentuk lain seperti blank balok.
Pencetakan slab tipis, pencetakan strip inline, dan pencetakan bentuk hampir akhir (dog bone) adalah beberapa perkembangan terbaru di bidang mesin CC.
Mesin CC horizontal memiliki beberapa keuntungan berupa tinggi rendah dan biaya konstruksi rendah dibandingkan mesin konvensional. Jenis mesin CC ini telah digunakan untuk pencetakan terus banyak logam seperti tembaga dan perakalan tembaga, namun untuk baja, teknologi sangat kompleks sehingga tidak banyak digunakan untuk pencetakan terus baja cair.
Pemilihan antara jenis mesin pencetakan bergantung pada optimasi kompleks dari kebutuhan fasilitas spesifik untuk produktivitas mesin CC, kualitas produk, kompleksitas mesin, dan biaya. Dengan pengenalan desain yang lebih baru, terdapat adopksi yang meningkat terhadap mesin CC tipe busur dengan cetakan lengkung untuk pencetakan slab dan dalam skala yang lebih kecil untuk pencetakan billet dan bloom. Mesin CC lengkung biasanya lebih mudah dibangun (biaya lebih rendah) dan dipelihara dibandingkan vertikal dengan pelurusan, karena pelurus dihilangkan. Namun, untuk beberapa grade baja, misalnya grade plate, kualitas dan keterbatasan kecepatan pencetakan sebelumnya lebih membatasi pada mesin lengkung ini. Baru-baru ini, dengan perkembangan teknologi praktik baja bersih dan penggerak elektromagnetik, mesin CC lengkung telah mengatasi keterbatasan ini. Secara umum, kompleksitas proses pencetakan dan mesin bervariasi sangat besar antara jenis produk yang dicetak (billet, bloom, atau slab). Ini disebabkan oleh karakteristik termo mekanis bagian yang dicetak dan aplikasi berbeda dari produk hasil cetak.
Bagian billet mandiri di zona pendinginan sekunder, sementara slab biasanya tidak. Biasanya, mesin CC billet cenderung sederhana dalam desain, dengan aluran pencetakan terbuka, kontrol otomatis terbatas, dan tanpa dukungan roll di zona pendinginan sekunder. Di sisi lain, mesin CC slab kompleks dan menggunakan seluruh rentang subsistem seperti penutupan alur total, kontrol komputer, dan penahanan roll seluruh mesin CC. Mesin CC bloom berada di antara kedua ekstrim ini.
Peralatan Mesin Cetak Terus
Peralatan utama mesin CC terdiri dari (i) turung cetak bersama sistem pengaturan turung dan pengendali tutup turung, (ii) tundish dan mobil tundish bersama sistem pengaturan tundish, pemanasan tundish, dan pengering tundish, (iii) cetakan dan osilasi cetakan bersama kontrol level cetakan dan penggerak elektromagnetik, (iv) pendinginan sekunder terdiri dari pendinginan sisi, penahanan dan panduan sisi, (v) penarik dan pelurus, (vi) dummy bar, parkir dummy bar, dan unit roll pemutusan dummy bar, (vii) roll geledah dan unit pemotongan obor, (viii) sistem identifikasi produk, dan (ix) meja roll dan sistem pelepasan produk. Beberapa peralatan ini dijelaskan lebih detail di bawah ini.
Turung Cetak
Salah satu bagian sangat penting dari mesin CC adalah turung cetak. Ini dipasang di dasar beton bertulaskan. Ini menampung turung tuang baja yang dapat berat hingga 300 t. Melalui turung cetak, turung tuang baja bergantian diputar ke posisi tuang dan pengisian. Fungsi ini memastikan operasi tanpa henti mesin CC. Sementara satu turung sedang dikosongkan, turung penuh disediakan di sisi lain.
Bearing di turung cetak, meskipun mengalami gaya tinggi dan momen miring yang signifikan, mencapai masa pakai lebih dari 10 tahun.
Turung cetak mendukung turung dan sistem hidroliknya dengan lengan rotatif yang memiliki mekanisme untuk memungkinkan turung diangkat dan diturunkan sambil mempertahankan posisi horizontal. Selang pengukur beban juga disertakan di turung cetak untuk memungkinkan berat turung dipantau secara berkelanjutan. Motor AC frekuensi variabel biasanya digunakan untuk mekanisme transmisi. Turung cetak biasanya memiliki mekanisme respons darurat yang tersedia untuk memastikan keamanan operator dalam keadaan darurat. Ini juga biasanya memiliki lubang masuk yang memastikan pemeliharaan mudah. Ini juga biasanya dilengkapi dengan pengendali tutup turung.
Tundish
Fungsi utama tundish adalah menjadi wadah penampungan baja cair antara turung tuang baja dan cetakan, dan dalam kasus mesin CC multi sisi untuk mendistribusikan baja cair ke berbagai cetakan. Hal pertama sangat penting selama pergantian turung. Selain menjadi wadah penampungan baja cair, tundish semakin banyak digunakan sebagai reaktor metalurgi yang bertujuan untuk meningkatkan kontrol kebersihan, suhu, dan komposisi baja.
Tundish biasanya berbentuk lonjong, geometris sederhana. Ada banyak jenis dan bentuk tundish. Desain tundish umum untuk mesin CC billet dan bloom multi sisi adalah bentuk parokan dengan kotak tuang yang ditempatkan di tengah sementara untuk mesin CC slab tundish adalah kotak pendek atau bentuk tangki. Alur tuang dari turung diarahkan ke bawah ke posisi di dasar tundish yang dilindungi dengan penutup tuang tahan aus. Posisi ini biasanya sejauh mungkin dari nozzle tundish untuk meminimalkan turbulensi. Di lokasi lain, tundish dilapisi dengan bata tahan api atau papan. Weir dan dam digunakan sebagai perangkat kontrol alur yang meningkatkan waktu tinggal sekaligus mengurangi efek berbahaya turbulensi pada permukaan baja cair, alur baja cair yang masuk ke cetakan, dan zona mati.
Nozzle untuk melindungi alur tuang dari reoksidasi antara turung dan tundish dan tundish dan cetakan saat ini digunakan hampir pada semua mesin CC, setidaknya saat mencetak baja grade tinggi. Kedua nozzle kontrol stopper dan slide gate dengan berbagai desain digunakan untuk mengontrol aliran baja dari turung ke tundish dan dari tundish ke cetakan. Permukaan bebas baja cair di tundish biasanya dilapuri scoria untuk menghindari reoksidasi dan kerugian panas dari baja cair.
Laju pelepasan baja cair dikontrol oleh bore nozzle dan tekanan ferostatik (tinggi baja cair di tundish) di atas nozzle. Berbagai bore dipilih berdasarkan ukuran bagian yang dicetak dan kecepatan pencetakan yang diperlukan. Nozzle kontrol batang stopper digunakan untuk pencetakan slab dan bagian besar ketika baja killed aluminum diproduksi. Dalam aplikasi ini, laju pelepasan baja cair melalui nozzle dikontrol secara manual atau otomatis dengan pengaturan kepala stopper relative terhadap pembukaan nozzle. Sebelumnya nozzle berlebihan digunakan untuk pencetakan baja killed aluminum karena penumpukan alumina sehingga kepala stopper dapat diangkat untuk mengompensasi penurunan laju aliran.
Perkembangan terbaru dalam praktik deoksidasi bersama dengan penggunaan gelembung argon melalui kepala stopper dan unit nozzle telah meminimalkan masalah penumpukan alumina. Perkembangan lain dalam mengontrol aliran baja cair dari tundish adalah aplikasi sistem slide gate yang serupa dengan yang digunakan pada turung. Sistem gerbang ini juga dapat memberikan kemampuan untuk mengubah nozzle selama pencetakan serta mengubah ukuran nozzle.
Mobil tundish biasanya mengadopsi desain setengah tergantung dan dipasang di platform operasi utama. Ini biasanya dikembalikan hidrolis dan digunakan untuk mendukung dan mengangkut tundish untuk pencetakan atau pemanasan. Ini juga menyertakan mekanisme penimbangan untuk pengukuran berat untuk memungkinkan berat baja cair dipantau secara berkelanjutan.
Cetakan
Cetakan adalah jantung mesin CC dan asal banyak cacat dapat dikaitkan dengan fenomena yang terjadi di cetakan. Oleh karena itu fenomena cetakan dan kontrolnya sangat penting. Fungsi utama cetakan adalah membentuk cangkang padat yang cukup kuat untuk menahan inti cairnya saat masuk ke zona pendinginan spre sekunder. Elemen produk utama adalah bentuk, ketebalan cangkang, distribusi suhu cangkang yang seragam, kualitas internal dan permukaan bebas cacat dengan porositas minimal, dan sedikit inklusi nonlogam.
Cetakan adalah struktur kotak terbuka di ujung yang berisi lapisan dalam terbuat dari perakalan tembaga yang berfungsi sebagai antarmuka dengan baja cair yang dicetak dan memberikan bentuk yang diinginkan pada bagian yang dicetak. Liner secara kaku terhubung dengan struktur pendukung baja luar.
Cetakan dapat berupa cetakan tabung atau cetakan plat, dan tergantung pada jenis mesin CC, dapat lurus atau lengkung. Untuk penampang sisi yang lebih besar, seperti slab, cetakan plat biasanya digunakan. Bahan cetakan harus memenuhi banyak persyaratan. Bahan cetakan biasanya terdiri dari tembaga dan beberapa perakalan tembaga. Untuk menghindari aus bahan tembaga, cetakan biasanya dilapis dengan chromium atau bahan keras lainnya. Cetakan didinginkan dengan air dan pendinginan ini disebut pendinginan primer. Untuk menghindari mendidih atau pembentukan gelembung di saluran air, yang membuat pendinginan tidak stabil, kecepatan air di saluran harus cukup cepat, bahkan hingga 10 m/detik atau lebih dan suhu air tidak boleh melebihi 50 derajat C. Juga penting bahwa air bersih dan setiap endapan tidak dapat diterima pada permukaan pendinginan.
Baja menyusut saat membeku dan dingin. Akibatnya, cetakan biasanya berkerucut atau multi kerucut untuk mengkompensasi penyusutan sisi serta memastikan kontak yang baik antara cetakan dan cangkang dan sehingga memastikan transfer panas yang baik dan halus dari cangkang ke cetakan. Untuk mencegah gesekan tinggi antara cetakan dan baja, cetakan mengosilasi dan bubuk cetakan (atau minyak dalam beberapa kasus) digunakan sebagai pelumas. Bubuk cetakan sangat efektif untuk menjaga gesekan cetakan rendah dan kualitas permukaan sisi tinggi. Bubuk cetakan ditambahkan pada permukaan baja secara manual atau menggunakan pemasok bubuk otomatis. Penting untuk memiliki kolam cair bubuk cetakan yang stabil di atas level baja untuk memastikan pakan yang konstan dan halus dari bubuk cair ke antarmuka cetakan-baja.
Ada dua jenis desain cetakan yaitu (i) cetakan tabung, dan (ii) cetakan plat. Cetakan tabung secara konvensional terdiri dari satu potongan liner tembaga yang biasanya memiliki dinding relatif tipis dan terbatas pada caster billet dan bloom yang lebih kecil. Cetakan plat terdiri dari 4 potongan liner tembaga yang dipasang pada plat baja. Dalam beberapa desain cetakan plat, pasangan plat berlawanan dapat disesuaikan posisi untuk memberikan ukuran bagian yang berbeda. Misalnya, lebar slab dapat diubah dengan memposisikan plat muka sempit, dan ketebalan slab dapat diubah dengan mengubah ukuran plat muka sempit. Cetakan plat secara inheren lebih adaptabil dibandingkan cetakan tabung konfigurasi tetap. Selain mengizinkan perubahan ukuran, perubahan juga dapat dilakukan pada kerucut cetakan (untuk mengkompensasi karakteristik penyusutan yang berbeda dari berbagai grade baja) serta kemudahan pembuatan dan perawatan ulang.
Selama operasi pencetakan, liner tembaga tunduk pada distorsi (perubahan dimensi internal cetakan). Ini disebabkan terutama oleh aus cetakan dan deformasi cetakan karena regangan termal dan mekanis.
Kontrol transfer panas di cetakan dicapai oleh sistem pendinginan air konveksi paksa, yang biasanya dirancang untuk menampung laju transfer panas tinggi yang dihasilkan dari proses pembekuan. Secara umum, air pendinginan masuk di bagian bawah cetakan, melewati vertikal melalui serangkaian saluran air paralel yang terletak antara dinding luar cetakan dan jaktek pendukung baja, dan keluar di bagian atas cetakan. Parameter kontrol utama adalah (i) volume air pada suhu, tekanan, dan kualitas air yang diperlukan, dan (ii) kecepatan aliran air secara merata melalui saluran di sekitar perimeter liner cetakan.
Osilasi cetakan diperlukan untuk meminimalkan gesekan dan menempelnya cangkang yang membeku, dan menghindari robekan cangkang serta pecahan baja cair, yang dapat menyebabkan kerusakan pada peralatan dan waktu henti mesin karena pembersihan dan perbaikan. Gesekan antara cangkang dan cetakan diminati melalui penggunaan pelumas cetakan seperti minyak atau flux bubuk. Osilasi dicapai secara hidrolis atau melalui cam atau tuas bermotor yang mendukung dan merekalkasi (atau mengosilasi) cetakan.
Cam bermotor, yang mendukung dan merekalkasi cetakan, digunakan terutama. Siklus osilasi cetakan banyak dan bervariasi seputar frekuensi, amplitudo, dan pola. Banyak sistem osilasi dirancang sehingga siklus dapat diubah ketika berbagai ukuran bagian pada grade baja dicetak pada mesin CC yang sama. Namun, ada satu fitur yang telah diadopsi, hampir tanpa pengecualian, yang menerapkan strip negatif pada cangkang yang membeku. Strip negatif diperoleh dengan merancang 'gerakan turun' siklus sehingga cetakan bergerak lebih cepat dari kecepatan penarikan bagian yang dicetak. Dalam kondisi ini, stres kompresif dikembangkan dalam cangkang yang membeku yang cenderung menutup retakan permukaan dan porositas dan sehingga meningkatkan kekuatan cangkang. Pada bagian 'gerakan naik' siklus, cetakan sangat cepat dikembalikan ke posisi awal dan siklus kemudian diulangi. Jadi bentuk siklus osilasi tidak simetris terhadap waktu.
Sistem penggerak elektromagnetik (EMS) menciptakan gaya elektromagnetik, yang bekerja pada setiap unit volume baja dan menghasilkan gerakan pengadukan dalam baja cair. Sistem EMS terdiri dari (i) unit daya termasuk transformator dan distribusi daya tegangan tinggi dan rendah, (ii) konverter frekuensi, (iii) penggerak, (iv) pengontrol/pemantau, dan (v) sistem pendinginan air. Penerapan teknik penggerak elektromagnetik (EMS) mempromosikan pembentukan zona kristalik eku-aksa pada sisi. Ini menyebabkan perbaikan struktur pembekuan, pengurangan konten inklusi dan peningkatan kualitas permukaan, sub permukaan, dan struktur internal produk hasil cetak.
Pendinginan Sekunder
Biasanya, sistem pendinginan sekunder terdiri dari serangkaian zona, masing-masing bertanggung jawab untuk segmen pendinginan terkontrol dari sisi yang membeku saat bergerak melalui mesin. Medium yang disemprotkan adalah air atau kombinasi udara dan air.
Tiga bentuk dasar transfer panas yang terjadi di daerah ini adalah sebagai berikut.
- Radiasi – Ini adalah bentuk transfer panas yang mendominan di daerah atas ruang pendinginan sekunder.
- Konduksi – Saat produk melewati roll, panas ditransfer melalui cangkang sebagai konduksi dan juga melalui ketebalan roll, sebagai hasil dari kontak terkait. Bentuk transfer panas ini mengikuti hukum Fourier. Bentuk transfer panas ini juga terjadi melalui roll penahan.
- Konveksi – Mekanisme transfer panas ini terjadi dengan titik air yang bergerak cepat atau kabut dari nozel semprotan, menembus lapis uap di samping permukaan baja, yang kemudian menguap.
Secara spesifik, transfer panas pendinginan sekunder melayani fungsi berikut.
- Meningkatkan dan mengontrol laju pembekuan, dan untuk beberapa mesin CC mencapai pembekuan penuh di daerah ini
- Pengaturan suhu sisi melalui penyesuaian intensitas air semprotan
- Pendinginan penahan mesin
Penahanan Sisi
Di mesin CC, sisi hasil cetak diperlukan untuk didukung oleh roll dan dipandu dari vertikal ke bidang horizontal. Daerah penahanan adalah bagian integral dari area pendinginan sekunder. Serangkaian roll penahan menahan sisi, merentang di seluruh muka sisi berlawanan. Penahan roll tepi juga mungkin diperlukan. Fokus area ini adalah untuk memberikan panduan dan penahanan sisi hingga cangkang yang membeku mandiri.
Untuk menghindari pengaruh pada kualitas produk baja, pertimbangan hati-hati harus dilakukan untuk meminimalkan stres yang terkait dengan susunan roll dan pelurusan sisi. Jadi, tata letak roll, termasuk jarak dan diameter roll, dipilih dengan hati-hati untuk meminimalkan membengkak di antara roll dan regangan antarmuka cair/padat.
Untuk membatasi lenyapan, roll didukung oleh beberapa bearing roll. Bearing ini tunduk pada beban tinggi, kecepatan rendah, air kericauan, dan suhu tinggi. Roll biasanya didukung dalam bearing roller bola silindris dan bearing roller silindris dengan berbagai desain (terbuka, tertutup, tidak terbelah atau terbelah). Di segmen atas bearing roller jarum biasanya digunakan.
Dukungan sisi memerlukan mempertahankan bentuk sisi, karena sisi itu sendiri adalah cangkang yang membeku yang mengandung inti cair yang memiliki gaya ferostatik membengkak dari tekanan kepala yang terkait dengan tinggi mesin. Daerah yang paling mengkhawatirkan adalah tinggi di mesin. Di sini, gaya membengkak relatif kecil, tetapi cangkang lebih tipis dan pada titik terlemahnya. Untuk mengkompensasi kelemahan inheren ini dan menghindari robekan cangkang serta pecahan baja cair yang dihasilkan, diameter roll kecil dengan jarak sempit. Tepat di bawah cetakan semua empat muka biasanya didukung, dengan hanya muka lebar yang didukung di daerah yang lebih rendah di mesin.
Pelurusan dan Pelurusan
Sama pentingnya dengan penahanan dan panduan sisi dari vertikal ke bidang horizontal adalah gaya pelurusan dan pelurusan. Saat pelurusan terjadi, radius luar cangkang padat berada di bawah tegangan, sementara radius dalam berada di bawah kompresi. Regangan yang dihasilkan ditentukan oleh radius busur bersama dengan sifat mekanis grade baja yang dicetak. Jika regangan di radius luar berlebihan, retakan dapat terjadi, yang secara serius mempengaruhi kualitas baja. Regangan ini biasanya diminati dengan mengintegrasikan proses pelurusan multi titik, di mana radius menjadi progresif lebih besar untuk secara bertahap meluruskan produk ke bidang horizontal.
Dummy Bar
Dummy bar biasanya berbagai jenis sesuai desainnya. Ini adalah (i) dummy bar rigid, (ii) dummy bar dengan bagian gerak rigid dan dapat diperluas (pneumatis), dan (iii) dummy bar dengan bagian gerak (jenis rantai).
Dummy bar tipe rigid mudah dioperasikan dan sederhana dalam desain. Mereka memiliki keandalan operasional. Dummy bar tipe rantai digunakan pada berbagai jenis mesin CC. Bergantung pada mobilitas bagian, rantai dummy bar dapat memiliki bagian rigid atau dapat diperluas. Dummy bar dengan bagian rigid dilengkapi dengan mekanisme hidrolis untuk gerakan dan penahanan roll. Dummy bar dengan bagian dapat diperluas digunakan dengan penahanan roll jenis pegas. Beberapa operator CC memilih untuk menggunakan dummy bar rigid untuk mesin CC multi sisi tipe radial, yang memungkinkan mempercepat proses persiapan sisi mesin CC.
Dummy bar rigid adalah balok lengkung dengan penampang yang sama yang akan dicetak dalam mesin CC. Balok tersebut dibengkokkan untuk mencocokkan radius busur sumbu proses mesin CC. Pemasukan dummy bar rigid ke cetakan dilakukan ke atas melalui panduan roll mesin. Dummy bar rigid mudah diproduksi dan digunakan.
Desain kepala dummy bar didasarkan pada metode pemasukan, penempatan di cetakan, pemasangan pengisolasi dan pendinginan, serta metode penghubungkan dan pemisahan dari bagian hasil cetak. Perangkat untuk pengangkutan dan penyimpanan dummy bar dirancang untuk setiap sisi tertentu. Pengiriman dan pemasukan dummy bar ke cetakan, pemisahan dari bagian hasil cetak dan pengangkutan setelah ditarik melalui panduan roll, dan penahanan di posisi non-operasional dilakukan oleh mesin khusus, yang sering dilengkapi dengan mekanisme pendukung khusus. Dummy bar dapat dimasukkan ke cetakan dengan dua cara, yaitu ke bawah dan ke atas.
Fasilitas di Bagian Pelurusan dan Pelurusan
Setelah pelurusan, sisi diangkut pada meja roll ke mesin pemotongan di mana bagian dipotong ke panjang yang diinginkan. Ada dua jenis mesin pemotongan yaitu (i) obor oxy-fuel dan potong mekanis. Obor oxy-fuel digunakan untuk bagian besar seperti slab dan bloom. Billet dapat dipotong oleh obor atau potong mekanis. Setelah dipotong ke panjang yang diinginkan, produk hasil cetak melewati sistem identifikasi produk di mana identifikasi produk dicetak atau dicat. Setelah ini, tergantung pada bentuk atau grade, bagian baja hasil cetak akan disimpan di penyimpanan menengah, atau diisi panas ke furnace pemanasan ulang untuk penggilingan panas atau dijual sebagai produk setengah jadi. Dalam kasus bagian yang lebih kecil, produk hasil cetak dipindahkan ke tempat pendinginan yang mayoritas tipe walking beam untuk mempertahankan lurusnya produk.



