Panduan Lengkap Pencetakan Terus Baja: Proses, Peralatan, dan Pertimbangan Utama
Pencetakan terus (CC) baja adalah proses di mana baja cair dibeku menjadi produk baja setengah jadi (billet, bloom, beam-blank, bundar, atau slab) untuk selanjutnya digulung di pabrik penggilingan. Operasi dasar mesin CC adalah mengonversi baja cair dengan komposisi tertentu menjadi sisi dengan bentuk dan ukuran yang diinginkan melalui sekelompok operasi seperti operasi cetakan, zona pendinginan spre, operasi pelurus, dll. Untuk pencetakan terus yang berhasil, diperlukan pemahaman tentang perilaku proses dalam berbagai kondisi untuk operasi-operasi ini. Proses pencetakan terus pada dasarnya terdiri dari bagian-bagian berikut.
- Tundish, yang terletak di atas cetakan, untuk menerima baja cair dari turung tuang baja dan memberi makannya ke cetakan dengan laju yang diatur.
- Zona pendinginan primer yang terdiri dari cetakan tembaga didinginkan air di mana baja cair diumpankan dari tundish untuk menghasilkan cangkang baja luar yang membeku dan cukup kuat untuk mempertahankan bentuk sisi saat melewati zona pendinginan sekunder.
- Zona pendinginan sekunder bersama bagian penahan yang terletak di bawah cetakan, melalui mana sisi baja (masih sebagian besar cair) melewati dan disemprotkan dengan air atau campuran air dan udara (kabut udara) untuk membeku lebih lanjut sisi baja.
- Bagian untuk pelurusan dan pelurusan sisi baja. Bagian ini tidak ada di mesin pencetakan vertikal lurus.
- Bagian pemotongan yang terdiri dari obor pemotongan atau potong mekanis untuk memotong sisi baja yang telah membeku ke panjang yang diinginkan untuk pengangkutan.
- Meja lari ke tempat pendinginan atau langsung ke area transfer produk.
Dalam proses CC, baja cair mengalir dari turung tuang baja, melalui tundish ke cetakan. Biasanya dilindungi dari paparan udara oleh lapisan scoria di setiap wadah (turung, tundish, dan cetakan) dan oleh tabung keramik di antara wadah.
Untuk memulai proses pencetakan terus, dummy bar (yang terhubung ke sistem penarik mekanis eksternal) dimasukkan ke cetakan dan diposisikan sehingga atas dummy bar menutup bawah cetakan. Baja cair diangkut dalam turung tuang baja ke lantai pencetakan di mana dicurahkan dengan laju yang diatur ke tundish. Baja cair mengalir melalui nozzle di dasar tundish dan mengisi cetakan. Ketika level baja cair di cetakan mencapai posisi yang ditentukan, penarikan dummy bar dimulai. Setelah berada di cetakan, baja cair membeku terhadap dinding cetakan tembaga didinginkan air untuk membentuk cangkang padat. Roll penggerak di bagian bawah mesin CC terus menerus menarik dummy bar dari cetakan. Kecepatan penarikan dummy bar ditetapkan sebelumnya berdasarkan kecepatan pencetakan yang diperlukan atau laju aliran baja cair dari tundish. Ketika kepala dummy bar, yang sekarang terhubung dengan bentuk yang telah membeku yang dicetak, mencapai posisi tertentu dalam sistem penarikan, secara mekanis diputuskan dan dummy bar dikeluarkan. Bentuk hasil cetak yang telah membeku terus melalui sistem penarikan ke peralatan pemotongan dengan laju (kecepatan pencetakan) yang cocok dengan aliran baja cair masuk, sehingga proses ideal berjalan dalam keadaan stabil.
Pembekuan baja cair, yang telah dimulai di cetakan didinginkan air, terus berlanjut secara progresif saat sisi baja bergerak melalui mesin CC. Pembekuan dimulai di level meniskus baja cair di cetakan membentuk cangkang baja yang menyentuh dinding cetakan. Jarak dari level meniskus ke titik pembekuan penuh dalam mesin CC disebut panjang metalurgi. Titik pembekuan penuh seharusnya terjadi secara alami di depan titik pemotongan sisi dan di banyak mesin CC itu di depan pelurus.
Kondisi pencetakan ditetapkan sehingga kekuatan cangkang baja yang telah membeku yang meninggalkan cetakan cukup untuk menahan tekanan ferostatik baja cair di cetakan. Untuk mencegah cangkang yang telah membeku menempel pada dinding cetakan, cetakan diosilasi dalam arah vertikal. Gesekan antara cangkang baja dan cetakan diminati dengan introduksi pelumas cetakan seperti minyak atau flux yang membentuk scoria cair.
Di bawah keluar cetakan, cangkang baja yang membeku bertindak sebagai wadah untuk mendukung baja cair yang tersisa. Panas tambahan dihilangkan dari sisi di zona pendinginan sekunder yang terdiri dari serangkaian semprotan kabut air dan udara. Laju aliran dikontrol ketat untuk mendapatkan laju pendinginan optimal dan mempertahankan suhu permukaan hingga inti cair membeku. Unit dukungan roll disediakan untuk menahan sisi untuk menghindari gerakan lintas dan mencegah membengkak cangkang baja panas yang membeku dari tekanan ferostatik internal. Sistem pendinginan dan penahanan sisi dirancang, seperti cetakan, untuk mencegah cacat eksternal dan internal pada bagian hasil cetak dan memastikan kualitas produk baja yang diperlukan.
Daerah pendinginan sekunder dan penahanan diikuti, pada beberapa jenis mesin, oleh unit lengkungan dan pelurus yang ada di semua mesin.
Setelah pelurusan, bagian hasil cetak dipotong ke panjang yang diinginkan baik oleh obor atau potong mekanis. Panjang panas yang dipotong kemudian diangkut oleh meja roll lari ke tempat pendinginan atau dikelompokkan dan dipindahkan langsung ke operasi penggilingan selanjutnya.
Persyaratan dari Baja Cair
Kontrol suhu sangat kritis untuk proses CC. Umumnya baja cair untuk pencetakan terus harus dicoret pada suhu cor yang lebih tinggi. Suhu cor lebih tinggi karena harus mengkompensasi kerugian panas yang terkait dengan waktu transfer yang meningkat ke mesin CC. Suhu untuk pencetakan terus juga harus dipelihara dalam batas yang lebih sempit. Jika suhu terlalu tinggi, biasanya terjadi pecahan; dan jika suhu terlalu rendah, pembekuan premature baja cair di nozzle tundish biasanya terjadi. Suhu pencetakan juga dapat mempengaruhi struktur kristalisasi baja hasil cetak. Struktur optimal biasanya diperoleh dengan superheat rendah yang perlu seragam dalam seluruh proses pencetakan. Praktik umum yang biasanya digunakan untuk mencapai suhu seragam adalah dengan mengaduk baja cair dalam turung tuang dengan injeksi sejumlah kecil argon ke dalam baja cair.
Baja cair untuk pencetakan terus juga harus dioksidasi sepenuhnya (killed) untuk mencegah pembentukan lubang angin atau lubang jarum di dekat atau di permukaan baja hasil cetak. Lubang angin atau lubang jarum biasanya menghasilkan sambungan dalam proses penggilingan selanjutnya. Biasanya dua praktik digunakan untuk deoksidasi baja cair tergantung pada grade baja yang diproduksi dan aplikasi produk baja. Ini adalah (i) deoksidasi silikon dengan penambahan kecil aluminum untuk baja kasar, dan (ii) deoksidasi aluminum untuk baja halus. Baja killed silikon lebih mudah dicetak dibandingkan baja killed aluminum. Ini karena endapan alumina di nozzle tundish, yang menyebabkan penyumbatan nozzle, dihindari.
Aplikasi Tundish
Dalam proses CC, baja cair ditransfer pada awalnya dari turung ke tundish. Kemudian baja cair didistribusikan ke berbagai sisi cetakan, melalui nozzle untuk setiap sisi. Tundish pada dasarnya adalah kotak persegi panjang dengan nozzle yang terletak di dasar. Berikut ini mungkin karena tundish.
- Untuk mencapai stabilitas aliran baja cair yang masuk ke cetakan pencetakan, dan pada gilirannya, untuk mencapai kecepatan pencetakan konstan.
- Untuk mencetak urutan panas.
- Untuk mengganti turung tuang baja kosong dengan turung tuang baja penuh tanpa mengganggu aliran baja cair di cetakan.
- Untuk membuat campuran grade dengan baja dari dua grade berbeda dari dua panas berbeda, jika diperlukan.
- Untuk menyediakan kemungkinan untuk mencegah inklusi dan scoria masuk ke tundish dan sehingga meleset ke cetakan
Tundish biasanya dipanaskan sebelumnya sebelum pencetakan untuk meminimalkan kerugian panas dari baja cair selama tahap awal pencetakan dan sehingga menghindari pembekuan logam, terutama di area nozzle kritis. Tutup tundish juga digunakan untuk mengurangi kerugian panas radiasi selama operasi pencetakan.
Penutupan Aliran Baja Cair
Selama pencetakan alur terbuka, baja cair mengalir langsung, melalui udara, dari turung tuang baja ke tundish atau dari tundish ke cetakan. Dalam kondisi ini, alur baja cair yang tidak dilindungi menyerap oksigen (dan beberapa nitrogen) dari udara dan inklusi berbahaya terbentuk dalam baja cair. Inklusi ini dipindahkan ke cetakan pencetakan di mana mereka baik tertahan dalam bagian hasil cetak atau mengapung ke permukaan baja cair. Yang ada di permukaan baja cair kemudian terjebak dalam cangkang yang membeku dan baik menghasilkan cacat permukaan atau pecahan cangkang di bawah cetakan. Selain pembentukan inklusi langsung dalam alur baja cair yang terbuka, udara yang tertangkap dalam alur juga dapat bereaksi dengan baja cair baik di cetakan maupun tundish.
Untuk menghindari masalah ini biasanya operasi CC dilakukan menggunakan alur baja cair yang dilindungi. Penekanan biasanya ditempatkan pada penutupan alur baja cair antara tundish dan cetakan karena keparahan masalahnya. Namun, penutupan alur turung ke tundish sekarang digunakan secara luas, terutama dalam kasus pencetakan baja killed aluminum di mana pencegahan inklusi alumina sangat penting. Ada dua tipe dasar penutupan dengan sejumlah besar variasi dan kombinasi. Ini adalah (i) penutupan gas, dan (ii) penutupan tabung keramik.
Dalam kasus penutupan gas, nitrogen atau argon digunakan sebagai gas pelindung. Tabung keramik penutup biasanya digunakan untuk pencetakan baja killed aluminum. Mereka digunakan baik antara turung tuang baja dan tundish, dan antara tundish dan cetakan. Salah satu ujung tabung dipasang pada turung (atau tundish) dengan ujung lain terendam dalam baja saat tundish atau cetakan diisi dengan baja cair. Tabung keramik biasanya terbuat dari silica terlebur atau alumina grafit.
Desain mekanis tabung keramik penting, terutama di ujung keluar yang terendam dalam baja cair. Satu tipe adalah desain lurus. Tipe lain, biasanya digunakan di cetakan, memiliki desain multiport (pembukaan), seperti tabung bifurcated dengan dasar tabung ditutup dan dua pembukaan sisi yang terletak di dekat dasar tabung. Tipe penutup ini menghindari penetrasi dalam alur tuang ke cetakan dan memodifikasi pola aliran di cetakan. Jadi, inklusi dalam alur tuang tidak terjebak dalam bagian yang membeku tetapi mengapung ke permukaan baja cair dan dikeluarkan dengan scoria yang dibentuk oleh bubuk cetakan.
Kontrol Aliran Baja Cair
Beberapa fenomena penting yang mengatur proses pencetakan terus dan menentukan kualitas baja hasil cetak dijelaskan di sini. Baja cair mengalir ke cetakan melalui port di nozzle masuk terendam (SEN), yang biasanya bifurcated. Kecepatan tinggi menghasilkan angka Reynolds melebihi 100.000 dan perilaku turbulen penuh. Gas argon juga biasanya disuntik ke nozzle untuk mencegah penyumbatan. Gelembung yang dihasilkan memberikan keanginan yang secara signifikan mempengaruhi pola aliran di nozzle serta di cetakan. Gelembung ini juga mengumpulkan inklusi dan mungkin terjebak dalam cangkang baja yang membeku, yang mengakibatkan cacat permukaan serius pada produk baja hasil cetak. Jet baja cair yang keluar dari nozzle mengalir di seluruh cetakan dan memantul terhadap cangkang baja yang membeku di muka sempit. Jet membawa superheat, yang dapat merosok cangkang baja tempat ia memantul di daerah tipis secara lokal. Dalam kasus ekstrim, erosi ini dapat menyebabkan pecahan, di mana baja cair meledak melalui cangkang baja.
Umumnya jet baja cair yang memantul di muka sempit terpecah untuk mengalir ke atas menuju permukaan bebas atas dan ke bawah menuju interior sisi. Zona sirkulasi aliran terbentuk di atas dan di bawah setiap jet. Pola aliran ini berubah secara radikal dengan peningkatan laju injeksi argon atau dengan aplikasi gaya elektromagnetik, yang dapat mencekik atau mengaduk cairan. Pola aliran dapat berfluktuasi dengan waktu, yang mengakibatkan cacat, jadi perilaku transitif penting.
Aliran cair di sepanjang permukaan bebas atas cetakan sangat penting untuk kualitas baja hasil cetak. Kecepatan horizontal di sepanjang antarmuka menginduksi aliran dan mengontrol transfer panas dalam lapis flux cair dan padat yang melayang di permukaan bebas atas. Cakupan flux cair yang tidak memadai mengakibatkan pembekuan awal yang tidak seragam dan berbagai cacat permukaan.
Jika kecepatan permukaan horizontal terlalu besar, aliran geser dan kemungkinan vortex pendamping dapat menarik flux cair ke dalam baja. Fenomena ini sangat bergantung pada tegangan permukaan antarmuka yang bergantung pada komposisi dan kemungkinan keberadaan gelembung gas, yang berkumpul di antarmuka dan bahkan dapat membuat busa. Globul flux kemudian beredar dengan aliran baja dan mungkin kemudian terjebak dalam cangkang baja yang membeku lebih rendah di mesin CC untuk membentuk inklusi padat internal.
Baja cair mengandung inklusi padat, seperti alumina. Partikel ini memiliki berbagai bentuk dan ukuran dan bergerak melalui medan aliran sambil bertabrakan untuk membentuk klaster yang lebih besar dan mungkin melekat pada gelembung. Mereka baik beredar ke atas ke flux cetakan di permukaan atas, atau terjebak dalam cangkang yang membeku untuk membentuk cacat internal yang membuat rapuh pada baja hasil cetak akhir.
Bubuk cetakan ditambahkan ke permukaan atas untuk memberikan isolasi termal dan kimiawi untuk baja cair. Bubuk berbasis oksida ini sinter dan meleleh menjadi lapis cair atas yang melayang di antarmuka bebas atas baja. Laju pelarutan bubuk dan kemampuan flux cair untuk mengalir dan menyerap inklusi alumina yang berbahaya dari baja bergantung pada komposisinya. Ini diatur oleh termodinamika yang bergantung pada waktu. Beberapa flux cair membeku kembali terhadap dinding cetakan yang dingin, menciptakan tepi flux padat yang menghambat transfer panas di meniskus. Flux lain dikonsumsi ke dalam celah antara cangkang baja dan cetakan oleh gerakan ke bawah cangkang baja, di mana ia mendorong transfer panas yang seragam dan membantu mencegah penempelan.
Osilasi berkala cetakan diperlukan untuk mencegah penempelan cangkang yang membeku pada dinding cetakan, dan untuk mendorong infiltrasi flux cetakan yang seragam ke dalam celah. Osilasi ini mempengaruhi fluktuasi level dan cacat terkait. Ini juga menciptakan depresi berkala di permukaan cangkang (disebut tanda osilasi), yang mempengaruhi transfer panas dan bertindak sebagai lokasi awal retakan.
Cetakan dan Transfer Panas
Fungsi utama sistem cetakan adalah untuk menampung dan memulai pembekuan baja cair untuk mencapai tujuan berikut.
- Bentuk produk hasil cetak (konfigurasi keseluruhan dan ketebalan cangkang)
- Distribusi suhu
- Kualitas internal dan permukaan. Ini termasuk struktur cetakan, kemerataan kimiawi bersama dengan ketiadaan retakan, porositas, dan inklusi nonlogam.
Salah satu fitur terpenting dari cetakan adalah kemampuan transfer panasnya. Cetakan pada dasarnya adalah struktur kotak yang berisi lapisan dalam terbuat dari perakalan tembaga yang berfungsi sebagai antarmuka dengan baja cair yang dicetak. Ada saluran air kecil antara liner dalam dan struktur pendukung untuk air pendinginan cetakan yang menyerap panas dari baja cair yang membeku yang berkontak dengan liner. Pelumasan cetakan memungkinkan transfer panas yang lebih baik di bagian atas cetakan. Faktor lain yang mempengaruhi transfer panas pada permukaan cetakan ini adalah kerucut cetakan. Ini cenderung meningkatkan transfer panas karena melawan pembentukan celah udara antara cangkang baja dan permukaan cetakan.
Selain kemampuan transfer panas, kekuatan suhu tinggi dan ketahanan terhadap aus cetakan dan deformasi cetakan juga sangat penting. Meskipun bahan konstruksi lapisan dalam biasanya tembaga cold rolled murni, tembaga dengan jumlah kecil perak biasanya digunakan untuk mendapatkan kekuatan suhu tinggi yang ditingkatkan. Permukaan kerja liner sering dipadatkan dengan chromium atau nikel untuk menyediakan permukaan kerja yang lebih keras dan juga untuk menghindari penangkapan tembaga di permukaan sisi hasil cetak.
Pendinginan Sekunder, Penahanan Sisi, dan Penarikan
Di mesin CC terbaru, pendinginan sekunder, penahanan sisi, dan penarikan membentuk sistem yang terintegrasi erat dan terhubung yang juga mencakup pelurusan dan pelurusan sisi. Di desain mesin CC yang sebelumnya, terdapat pemisahan fungsional serta fisik yang lebih besar dari komponen bagian ini dari operasi pencetakan.
Pendinginan sekunder dan sistem penahanan serta penarikan meluas dari bawah cetakan hingga pembekuan penuh sisi ke operasi pemotongan. Sistem mampu menghasilkan bagian hasil cetak yang memiliki bentuk yang tepat bersama dengan kualitas internal dan permukaan. Untuk mencapai ini, bagian yang membeku yang meninggalkan cetakan didinginkan dalam serangkaian zona semprotan dan dikontain serta ditarik oleh serangkaian rangkaian roll hingga bagian hasil cetak yang telah membeku mencapai mesin pemotongan dan meja lari horizontal.
Sistem pendinginan sekunder biasanya dibagi sejumlah zona untuk mengontrol laju pendinginan saat sisi hasil cetak bergerak melalui mesin CC. Sistem ini biasanya terdiri dari semprotan air atau kabut air dan udara yang diarahkan ke permukaan sisi melalui pembuka di antara roll penahan.
Fungsi transfer panas utama sistem pendinginan sekunder adalah untuk menyediakan hal berikut.
- Jumlah air yang diperlukan untuk mencapai pembekuan penuh di bawah batasan operasi CC seperti grade baja, dan kecepatan pencetakan dll.
- Sistem memiliki kemampuan untuk mengatur kondisi termal sisi dari bawah cetakan hingga operasi pemotongan seperti suhu permukaan sisi dan gradien termal di sisi.
- Fungsi tambah seperti pendinginan roll penahan.
Penting bahwa baik tingkat suhu maupun gradien termal dikontrol dalam sisi baja untuk menghindari terjadinya cacat permukaan dan internal seperti bentuk yang tidak tepat dan retakan. Pada suhu tinggi, sifat kekuatan cangkang baja memiliki peran kritis dalam kemampuannya untuk menahan gaya eksternal dan internal yang diterapkan oleh operasi CC. Gaya primer adalah yang diberikan oleh tekanan ferostatik inti cair dan tarikan operasi penarikan. Secara khusus, duktilitas baja di dekat suhu solidus rendah dan cangkang baja rentan terhadap pembentukan retakan. Penting untuk mengontrol gradien termal karena regangan termal dapat disebabkan yang melebihi kekuatan baja yang mengakibatkan retakan. Regangan termal berlebih disebabkan oleh perubahan laju ekstraksi panas oleh pendinginan berlebih atau kurang. Kondisi kurang pendinginan dapat terjadi oleh pemanasan ulang, yang dihasilkan ketika pendinginan spre dihentikan secara tidak tepat dan sisi memanaskan ulang oleh transfer panas dari interior dengan kenaikan suhu sebelum memudar oleh transfer panas radiasi ke lingkungan. Dalam kondisi ini, regangan dan retakan berlebih dapat terjadi. Efek dapat diminati dengan memperluas dan mengubah operasi pendinginan air semprotan untuk menyediakan transisi yang halus dengan area pendinginan radiasi.
Oleh karena itu, selama desain sistem pendinginan sekunder, kondisi termal sepanjang sisi harus ditetapkan yang memenuhi integritas dan kualitas baja hasil cetak. Misalnya, suhu permukaan sepanjang sisi ditentukan. Biasanya dalam rentang 1200 derajat C hingga 700 derajat C. Berdasarkan informasi ini, laju pendinginan sepanjang sisi ditentukan dari persamaan transfer panas. Parameter penting dalam perhitungan ini meliputi koefisien transfer panas konveksi dari semprotan air dan jumlah air per unit area kontak permukaan (fluks air). Tipe dan jumlah nozel semprotan, posisi nozel relative terhadap permukaan sisi baja, dan tekanan air dipilih untuk menyediakan fluks air yang diperlukan dan distribusi di seluruh zona pendinginan sekunder. Banyak nozel biasanya digunakan di setiap level sepanjang sisi baja yang memiliki pola tumpang tindih.
Biasanya serangkaian zona pendinginan ditetapkan sepanjang sisi, masing-masing memiliki konfigurasi nozel yang sama dan karakteristik transfer panas. Fluks air di zona berturut-turut menurun, karena laju pendinginan yang diperlukan menurun sepanjang panjang sisi.
Selama operasi CC, perubahan dalam fluks air dilakukan untuk mengkompensasi perubahan dalam kondisi pencetakan seperti kecepatan pencetakan, suhu permukaan sisi, suhu air pendinginan, dan grade baja.
Sistem air semprotan biasanya sistem sirkulasi.
Sisi baja dikontain oleh serangkaian roll penahan yang merentang di dua muka sisi berlawanan dari bagian hasil cetak dalam arah horizontal. Roll tepi juga dapat diposisi di pasangan muka lainnya dalam arah tegak lurus dengan arah pencetakan untuk meningkatkan penahanan lebih lanjut. Peralatan mekanis penahanan dan penarikan sisi membentuk bagian integral dari sistem pendinginan sekunder. Fungsi dasar peralatan ini adalah (i) untuk mendukung dan memandu sisi dari keluar cetakan hingga operasi pemotongan sisi, dan (ii) untuk mendorong sisi dengan kecepatan yang diatur melalui mesin CC. Tujuan akhir dalam kedua fungsi ini adalah untuk meminimalkan stres mekanis dan regangan yang dialami selama proses CC.
Dukungan sisi melibatkan penahanan bentuk baja yang membeku yang terdiri dari cangkang baja padat dengan inti cair. Tekanan ferostatik, yang dibuat oleh tinggi baja cair yang ada, cenderung membuat membengkaknya baja terutama di level atas tepat di bawah cetakan di mana ketebalan cangkang yang telah membeku kecil. Membengkak di lokasi ini dapat menyebabkan cacat baja hasil cetak seperti retakan internal, robekan kulit, dan pecahan. Membengkak dikontrol oleh jarak roll yang sesuai yang biasanya sangat dekat tepat di bawah cetakan. Jarak roll secara progresif meningkat di level bawah mesin CC saat ketebalan kulit meningkat. Keempat muka sisi hasil cetak umumnya didukung di bawah cetakan dan biasanya dua muka didukung di level bawah. Selain tekanan ferostatik dan ketebalan kulit, jarak roll juga didasarkan pada suhu permukaan sisi dan grade baja yang dicetak.
Selain menahan sisi, serangkaian roll yang memandu sisi melalui busur yang ditetapkan dari vertikal ke bidang horizontal harus cukup kuat untuk menahan gaya reaksi lentur. Saat lentur, radius luar cangkang baja padat berada dalam tegangan sementara radius dalam berada dalam kompresi. Regangan yang dihasilkan yang merupakan fungsi dari radius busur dan kekuatan grade bult partikuler yang dicetak, dapat kritis. Regangan berlebih di radius luar mengakibatkan kegagalan baja dan retakan permukaan. Untuk meminimalkan terjadinya cacat permukaan, pada saat yang sama, mempertahankan radius busur efektif minimum, lentur titik tiga saat ini diadopsi (tiga busur, dengan radius yang semakin kecil).
Pelurus multi roll biasanya dipasang setelah selesai lentur. Pelurus ini meluruskan sisi hasil cetak dan menyelesaikan transisi dari vertikal ke bidang horizontal. Saat pelurusan sisi dibentang yang membalikkan gaya tegangan dan kompresi di muka horizontal sisi.
Sisi ditarik melalui berbagai bagian mesin CC oleh roll penggerak yang biasanya terletak di bagian roll vertikal, lengkung, dan horizontal. Sistem roll penggerak multi ini dirancang untuk menghasilkan gaya kompresi di permukaan sisi untuk meningkatkan kualitas permukaan. Tujuannya adalah mendorong sisi melalui mesin CC, berlawanan dengan menarik sisi dengan stres tegangan terkait yang cenderung menyebabkan cacat permukaan. Selain itu, penggunaan banyak set roll penggerak mendistribusikan gaya tarikan yang diperlukan sepanjang panjang sisi hasil cetak dan sebagai hasilnya mengurangi efek berbahaya dari gaya tegangan. Penempatan roll penggerak yang tepat juga dapat mengurangi regangan lentur dan pelurusan yang berdampak buruk dengan mengerjakan gaya kompresi yang menyeimbangkan (dengan menempatkan roll penggerak sebelum set roll lentur). Dalam semua kasus, tekanan yang diberikan oleh roll penggerak untuk menggenggam sisi tidak boleh berlebihan. Tekanan berlebih dapat merusak bentuk bagian yang dicetak.
Setelah pelurusan, sisi hasil cetak diangkut pada meja roll ke mesin pemotongan di mana bagian dipotong ke panjang yang diinginkan. Ada dua jenis mesin pemotongan yaitu (i) obor oxy-fuel, dan (ii) potong mekanis. Obor oxy-fuel umumnya digunakan untuk bagian besar seperti slab dan bloom. Bagian yang lebih kecil seperti billet baik dipotong oleh obor atau oleh potong mekanis. Produk baja hasil cetak kemudian baik dikelompokkan atau diangkut langsung ke pabrik penggilingan atau ke tempat pendinginan yang mayoritas tipe walking beam untuk mempertahankan lurusnya baja hasil cetak.
Skematis proses CC dan fenomena di daerah cetakan ditunjukkan pada Gambar 1.
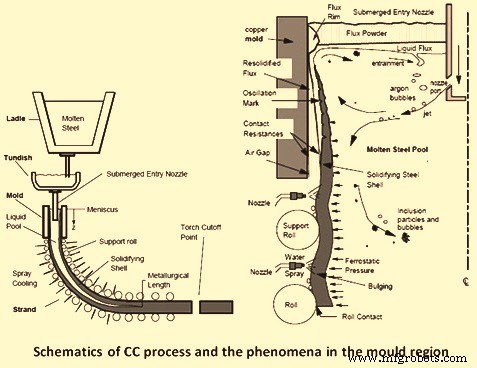
Gambar 1 Skematis proses CC dan fenomena di daerah cetakan



