Mengoptimalkan Transfer Panas untuk Tuang Kontinu Baja Berkualitas
Selama tuang kontinu (CC) steel, kontrol yang hati-hati terhadap pendinginan strand dan pertumbuhan shell sepanjang mesin CC sangat penting. Faktor-faktor ini memainkan peran penting dalam pembentukan retakan dan defect lain yang dapat terbentuk dalam produk steel cast. Untuk memastikan produk steel cast yang bebas defect, strand harus didinginkan sesuai dengan pola yang bergantung pada grade steel, dimensi produk steel, kecepatan tuang, dan desain mesin CC. Di sisi lain, kontrol panjang liquid pool adalah elemen kunci dalam mengoptimalkan kecepatan tuang dengan respecto ke produktivitas yang baik. Jadi, transfer panas memainkan peran yang sangat penting dalam operasi mesin CC, terutama saat tuang grade steel yang sensitif terhadap retakan. Faktanya, banyak fenomena yang berbeda secara bersamaan mengontrol urutan peristiwa kompleks yang mengatur transfer panas dalam proses CC.
Suhu steel cair di tundish biasanya 30 derajat C hingga 50 derajat C lebih tinggi dari suhu liquidus. Di awal proses tuang kontinu, steel cair didinginkan di cetakan yang dipanaskan air untuk membentuk kulit yang menyatu yang dapat mendukung liquid pool di keluar cetakan. Suhu typikal di akhir cetakan adalah 1100 derajat C dan di pusat strand adalah 1550 derajat C. Karena steel tidak menyatu pada suhu tetap, tetapi dalam rentang suhu, ada wilayah mushy di mana steel tidak sepenuhnya padat maupun sepenuhnya cair. Grade steel yang digunakan dalam tuang kontinu sepenuhnya padat di bawah suhu yang berkisar dari 1350 derajat C hingga 1500 derajat C, dan solidifikasi dimulai pada suhu yang berkisar dari 1450 derajat C hingga 1525 derajat C. Ini sangat bergantung pada kandungan elemen alloy dalam steel.
Transfer panas dalam produk steel CC yang menyatu terjadi dengan cara yang kompleks karena panas yang harus diekstrak berasal dari perubahan enthalpy dalam strand steel baik dari penurunan suhu maupun perubahan fase. Yang pertama disebut perubahan panas sensible dan yang kedua disebut latent heat. Selanjutnya, perubahan fase melibatkan tidak hanya perubahan antara fase padat, tetapi juga kondisi yang dihasilkan oleh solidifikasi alloy. Misalnya, zona mushy ada antara suhu liquidus dan solidus yang bergantung pada kandungan karbon steel. Selain itu, resistansi termal meningkat seiring meningkatnya tebal shell steel dari meniscus ke bawah cetakan. Transfer panas di wilayah ini melalui konduksi.
Solidifikasi steel dalam proses tuang kontinu dimulai di cetakan, berlanjut di zona pendinginan sekunder dan berakhir di bawah kondisi pendinginan udara. Teknologi tuang memerlukan transfer panas yang sangat efektif dari permukaan strand ke sistem pendinginan air.
Terjadinya transfer panas selama tahap primer (steel cair ke cetakan), sekunder (zona sprai) dan tersier (radiasi bebas) adalah fenomena utama yang terkait dengan tuang kontinu steel cair. Prediksi perilaku termal atau penentuan sistem transfer panas seperti ini penting karena secara langsung mempengaruhi solidifikasi, terutama selama tahap awal pembentukan shell solid di dalam cetakan.
Pendinginan dan solidifikasi dalam tuang kontinu terutama terjadi di bagian cetakan dan pendinginan sekunder. Pendinginan yang terjadi di cetakan harus cukup untuk mendinginkan steel cair ke titik di mana lapisan padat terbentuk pada permukaan dengan tebal yang cukup untuk secara mekanis mendukung kolam steel cair di dalam shell steel saat keluar dari cetakan. Proses pendinginan sekunder, di sisi lain, harus cukup untuk menyelesaikan proses solidifikasi yang dimulai di cetakan. Laju pendinginan adalah parameter kritis untuk alasan lain juga karena laju pendinginan yang terlalu besar cenderung menghasilkan retakan di zona bending produk steel cast dan laju pendinginan yang terlalu lambat menghasilkan liquid pool yang sangat panjang.
Proses yang mempengaruhi transfer panas dalam proses CC steel cair adalah konduksi dan konveksi di area steel cair, konduksi di shell yang menyatu, transportasi panas di antara lapisan luar shell yang menyatu dan permukaan dinding cetakan, konduksi panas di cetakan, transfer panas di cetakan di antara dinding saluran dan air pendingin, transfer panas di zona pendinginan sekunder oleh konveksi dan radiasi, transfer panas di antara strand yang menyatu dan roll melalui konduksi. Selain itu, efek termal yang terkait dengan transformasi fase yang menyertai solidifikasi memiliki pengaruh signifikan pada transfer panas.
Kontrol transfer panas di cetakan dan zona pendinginan sekunder memainkan peran penting dalam solidifikasi steel cair. Pertukaran panas membatasi kecepatan tuang dan secara esensial mempengaruhi pembentukan shell solid.
Transfer panas di cetakan CC
Transfer panas di cetakan CC kritis dan dikendalikan oleh banyak fenomena yang kompleks. Modeling matematika dan komputer biasanya digunakan untuk mengembangkan pemahaman yang lebih besar tentang kondisi termal cetakan, dan untuk membantu dalam praktik desain dan operasi yang tepat. Transfer panas transversal dominan dapat dianggap sebagai aliran energi panas melalui serangkaian resistansi termal, dari sumber suhu tinggi inti steel cair di cetakan ke penangkap air pendingin sistem pendinginan cetakan. Resistansi termal transfer panas adalah sebagai berikut.
- Transfer panas melalui shell yang menyatu
- Transfer panas dari permukaan shell steel (skin) ke permukaan pelapis tembaga dalam
- Transfer panas melalui cetakan tembaga
- Transfer panas dari permukaan luar pelapis tembaga ke air pendingin cetakan
Di wilayah cetakan transfer panas dikontrol oleh hal berikut. (Gambar 1)
- Konveksi superheat cair ke permukaan shell
- Solidifikasi (evolusi panas latent di zona mushy)
- Konduksi melalui shell solid
- Ukuran dan properti antarmuka antara shell dan cetakan
- Konduksi melalui cetakan tembaga
- Konveksi ke air pendingin cetakan
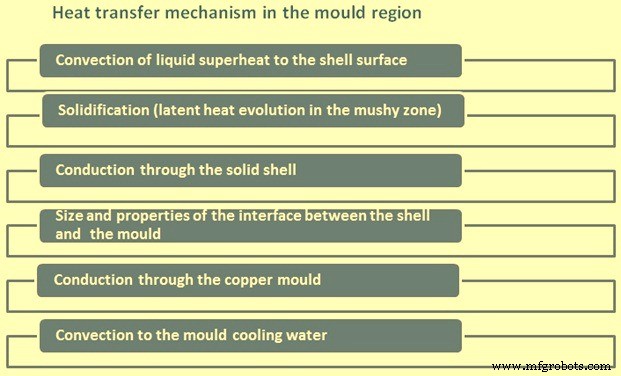
Gambar 1 Mekanisme transfer panas di wilayah cetakan
Transfer panas dari permukaan shell steel ke permukaan pelapis tembaga dalam paling kompleks dan merupakan langkah kontrol di cetakan. Ini melibatkan terutama dua mekanisme transfer panas yaitu (i) konduksi, dan (ii) radiasi. Fitur salien dari langkah transfer panas ini adalah penyusutan steel yang menyatu (yang merupakan fungsi dari grade steel dan kondisi operasi mesin CC), dan kecenderungan yang timbul untuk adanya air gap yang terbentuk antara shell steel dan permukaan cetakan.
Pembentukan air gap kompleks dan dapat bervariasi baik di arah transversal maupun longitudinal. Oleh karena itu, ia memiliki efek yang bervariasi pada mekanisme transfer panas serta pada magnitudo flux panas. Misalnya, saat air gap terbentuk, transfer panas terutama dari konduksi ke radiasi dengan pengurangan flux panas yang dihasilkan. Secara umum, langkah transfer panas ini mewakili resistansi termal terbesar dari keempat langkah, terutama dengan respecto ke transfer panas melalui pelapis tembaga dan dari yang terakhir ke air pendingin cetakan.
Seluruh pola pengaturan panas di cetakan bergantung pada dinamika pembentukan air gap. Secara umum, lebar air gap cenderung meningkat seiring dengan peningkatan jarak dari meniscus saat shell steel menyatu dan menyusut dari permukaan cetakan. Selain itu, saat tebal shell meningkat seiring dengan jarak dari meniscus, ia cenderung menahan efek bulging yang berlawanan dari tekanan ferrostatic untuk mengurangi gap.
Setelah steel di samping permukaan cetakan telah didinginkan di bawah suhu solidus, perkembangan gap dimulai. Penentuan ukuran gap aktual sulit karena tiga faktor yaitu (i) gerakan osilasi cetakan, (ii) gerakan produk steel cast di cetakan yang terkait dengan kecepatan tuang, dan (iii) gerakan acak produk steel cast di bidang yang tegak lurus dengan arah tuang. Keberadaan serbuk cetakan bersama dengan gas di gap adalah faktor tambahan, yang membuat transfer panas lebih kompleks. Akibatnya, resistansi termal di gap sulit untuk ditentukan dengan akurat. Setelah keluar dari cetakan, permukaan slab didinginkan dengan sprai air dan di udara. Flux panas yang kemudian dibawa dari permukaan strand yang mendingin adalah proporsional terhadap selisih suhu antara permukaan strand dan suhu medium pendingin. Area transfer panas di cetakan dapat dibagi menjadi tiga zona (i) zona kontak langsung steel cair dengan dinding cetakan, (ii) zona perantara di mana lapisan steel yang menyatu muncul, dan (iii) zona dengan air gap yang berkembang. Pembentukan air gap menyebabkan gradien suhu yang sangat tinggi antara shell strand yang menyatu dan dinding cetakan. Perubahan parameter gap memiliki pengaruh yang signifikan pada proses kristalisasi, dan merupakan sumber potensi gangguan untuk jalur stabil proses tuang. Oleh karena itu untuk evaluasi stabilitas sistem yang dipertimbangkan sangat penting untuk mengetahui pengaruh geometri gap pada operasi termal cetakan.
Transfer panas di permukaan dalam tembaga lebih disulitkan oleh efek pelumas cetakan. Faktor lain yang mempengaruhi transfer panas di permukaan cetakan ini adalah taper cetakan, yang cenderung meningkatkan transfer panas karena menahan efek pembentukan gap.
Secara umum, flux panas lokal di sepanjang panjang cetakan mencapai nilai maksimum di atau tepat di bawah meniscus steel cair, dan menurun di sepanjang panjang cetakan. Flux panas rata-rata untuk seluruh cetakan meningkat dengan meningkatnya kecepatan tuang.
Transfer panas melalui pelapis tembaga melalui konduksi. Ini bergantung pada konduktivitas termal tembaga dan ketebalannya; semakin tebal, semakin tinggi suhu muka panas pelapis tembaga.Transfer panas dari permukaan luar pelapis tembaga ke air pendingin cetakan dilakukan oleh konveksi terpaksa. Meskipun suhu massal air pendingin, biasanya sekitar 40 derajat C, biasanya di bawah suhu saturasi pada tekanan air tertentu, uap masih mungkin di daerah lokal di permukaan luar cetakan jika suhu lokal permukaan ini cukup tinggi untuk gelembung uap air membeku di permukaan, lulus ke air pendingin massal yang lebih dingin, dan mengembun. Efek ini meningkatkan transfer panas. Uap membeku dapat menghasilkan siklus lapangan suhu melalui cetakan tembaga (baik di muka dingin maupun muka panas) dan dapat menyebabkan penurunan kualitas produk steel cast. Uap dapat ditekan dengan meningkatkan kecepatan air di sistem pendinginan atau dengan meningkatkan tekanan air. Uap awal lebih mungkin terjadi di cetakan billet, yang memiliki suhu muka dingin yang lebih tinggi daripada cetakan slab karena tebal dinding yang lebih tipis. Nilai typikal untuk suhu muka dingin adalah dalam rentang 150 derajat C untuk cetakan billet dan 100 derajat C untuk cetakan slab.
Kontrol transfer panas di cetakan dilakukan oleh sistem pendinginan air konveksi terpaksa, yang biasanya dirancang untuk menampung laju transfer panas yang tinggi yang dihasilkan dari proses solidifikasi. Secara umum, air pendingin masuk di bawah cetakan, melewati secara vertikal melalui serangkaian saluran air paralel yang terletak di antara dinding luar cetakan dan jaket kontainment steel, dan keluar di atas cetakan. Parameter kontrol primer adalah sebagai berikut.
- Volume air pada suhu, tekanan dan kualitas air yang diperlukan.
- Kecepatan aliran air yang seragam melalui saluran di sekitar keliling liner cetakan.
Biasanya, sistem closed loop pressurized recirculating digunakan. Laju aliran air harus cukup untuk menyerap panas dari strand tanpa peningkatan berlebihan pada suhu massal air. Peningkatan suhu yang besar dapat mengakibatkan penurunan efektivitas transfer panas dan suhu cetakan yang lebih tinggi. Untuk alasan yang sama, suhu air inlet ke cetakan juga tidak boleh berlebihan. Juga diperlukan tekanan air cetakan yang tepat. Tekanan air yang lebih tinggi cenderung menekan uap tetapi tekanan yang terlalu tinggi dapat menyebabkan deformasi mekanis cetakan.
Kualitas air adalah faktor penting dengan respecto ke pembentukan skala di liner cetakan. Pembentukan skala dapat menjadi masalah serius karena menyebabkan resistansi termal tambahan di antarmuka cetakan-air pendingin yang meningkatkan suhu dinding cetakan yang mengarah pada efek buruk seperti pembentukan uap dan penurunan kekuatan liner tembaga. Tipe dan jumlah skala yang terbentuk terutama bergantung pada suhu dan kecepatan air pendingin, suhu muka dingin cetakan, dan tipe perawatan air.
Untuk mencapai kecepatan aliran yang tepat, sistem pendinginan dirancang sehingga kecepatan cukup tinggi untuk menghasilkan koefisien transfer panas yang efektif di antarmuka cetakan-air pendingin. Kecepatan aliran yang terlalu rendah menghasilkan resistansi termal yang lebih tinggi di antarmuka ini, yang dapat mengakibatkan uap dan efek buruknya. Secara umum, semakin tinggi kecepatan air pendingin, semakin rendah suhu cetakan. Sistem pendinginan juga harus dirancang untuk mempertahankan distribusi kecepatan aliran yang diperlukan secara seragam di sekitar cetakan dan untuk memaksimalkan luas muka yang langsung didinginkan air. Distribusi aliran seragam dapat dicapai dengan desain geometri yang tepat dari saluran air dengan penggunaan headers dan bale plates.
Memantau parameter operasional sistem pendinginan cetakan memberikan penilaian proses tuang. Misalnya, dengan laju aliran air pendingin yang konstan, panas yang dihilangkan dari muka cetakan secara langsung terkait dengan selisih antara suhu air inlet dan outlet (delta T). Dengan demikian, delta T yang terlalu besar menunjukkan laju aliran yang secara abnormal rendah untuk satu atau lebih muka cetakan, sedangkan delta T yang terlalu kecil menunjukkan pembentukan skala yang secara abnormal besar untuk satu atau lebih muka cetakan. Delta T yang tidak sama untuk muka berseberangan menghasilkan dari aliran tuang yang tidak simetris, distorti cetakan, atau ketidakteraturan strand.
Transfer panas di bagian pendinginan sekunder mesin CC
Di bawah cetakan, transfer panas terjadi oleh kontak langsung shell steel dengan medium pendingin, air, atau campuran air udara dari nozzle sprai. Pendinginan di bagian ini sering disebut sebagai pendinginan sekunder. Di bagian pendinginan sekunder ini, panas diekstrak karena tekanan tinggi air teratomisasi sprai, radiasi dan kontak dengan roll backup dan guide. Di zona ini, transfer panas ditandai oleh koefisien transfer panas gabungan. Di sini, panas ditransfer dalam ketiga mode transfer (konduksi, konveksi dan radiasi). Namun juga roll dan terutama roll pendukung yang didinginkan internal melepaskan banyak panas dari strand.
Di area pendinginan sekunder flux panas yang dihilangkan dari permukaan steel cast dapat dinyatakan oleh
q = K (Ts – Tw) + qR
Di mana q adalah flux panas total, K adalah koefisien transfer panas, Ts adalah suhu permukaan, Tw adalah suhu air pendingin dan qR adalah flux panas radiasi.
Variabel utama yang mempengaruhi pendinginan sekunder adalah suhu permukaan. Istilah teoretis ‘Leidenfrost temperature’ memiliki dampak yang sangat praktis pada operasi dan desain mesin CC. Efisiensi pendinginan sprai sangat bergantung pada suhu permukaan. Lapisan uap stabil dapat terbentuk di permukaan yang didinginkan. Lapisan uap stabil melindungi permukaan dari kontak langsung dengan coolant dan pendinginan adalah dengan intensitas rendah. Stabilitas lapisan uap berkaitan dengan suhu permukaan. Ketika suhu menurun dan lapisan uap runtuh pendinginan secara instan tumbuh.
Suhu permukaan aktual dan ‘Leidenfrost temperature’ untuk kondisi tuang dan pendinginan sekunder yang relevan dapat secara signifikan mengubah intensitas pendinginan. Leidenfrost temperature adalah istilah teoretis, yang memiliki dampak yang sangat praktis pada tuang kontinu. Tidak ada metode teoretis yang ada untuk memprediksi Leidenfrost temperature. Ini hanya dapat diperoleh dengan pengukuran.
Intensitas pendinginan dapat sepuluh kali lebih tinggi di daerah suhu rendah dibandingkan dengan intensitas di daerah suhu tinggi. Batas antara kedua daerah suhu ini adalah Leidenfrost temperature.
Fungsi transfer panas utama dari sistem air sprai adalah untuk menyediakan hal berikut.
- Jumlah air yang tepat untuk mencapai solidifikasi lengkap di bawah kendala operasi CC, yaitu, grade steel, kecepatan tuang, dll.
- Kemampuan untuk mengatur kondisi termal strand dari di bawah cetakan hingga operasi cut-off, yaitu suhu permukaan strand dan gradien termal di strand
- Fungsi pendukung seperti pendinginan roll kontainment.
Diperlukan untuk mengontrol baik tingkat suhu dan gradien termal di strand untuk menghindari terjadinya defect permukaan dan internal seperti bentuk yang tidak tepat dan retakan. Pada suhu tinggi, properti kekuatan shell steel memainkan peran kritis dalam kemampuan shell untuk menahan gaya eksternal dan internal yang dikenakan oleh operasi CC. Gaya primer adalah yang diberikan oleh tekanan ferrostatic dari inti cair dan traksi operasi penarikan. Khususnya, duktilitas steel di dekat suhu solidus rendah dan shell rentan terhadap pembentukan retakan. Penting untuk mengontrol gradien suhu karena stensil termal dapat terjadi yang melebihi kekuatan steel yang mengakibatkan retakan. Stensil termal berlebihan adalah akibat dari perubahan laju ekstraksi panas oleh over cooling atau under cooling. Kondisi terakhir terjadi karena reheating, yang disebabkan saat pendinginan sprai diakhiri secara tidak tepat dan strand dipanaskan ulang oleh transfer panas dari interior dengan peningkatan suhu sebelum memudar oleh transfer panas radiasi ke lingkungan. Di bawah kondisi ini, stensil dan retakan berlebihan dapat terjadi. Efek ini dapat dikurangi dengan memperpanjang dan memvariasi operasi pendinginan sprai air untuk memberikan transisi yang mulus dengan area pendinginan radiasi.
Dengan demikian, dalam desain sistem pendinginan sekunder, kondisi termal di sepanjang strand harus ditetapkan yang memenuhi integritas dan kualitas produk. Misalnya, suhu permukaan di sepanjang strand ditentukan. Mereka umumnya dalam rentang 700 derajat C hingga 1200 derajat C. Berdasarkan informasi ini, laju pendinginan di sepanjang strand ditentukan dari persamaan transfer panas. Parameter penting dalam perhitungan ini termasuk koefisien transfer panas konveksi dari sprai air dan flux air (jumlah air per unit area kontak permukaan). Tipe nozzle sprai, posisi nozzle dengan respecto ke permukaan strand, jumlah nozzle dan tekanan air dipilih untuk menyediakan flux air dan distribusi yang diperlukan di seluruh sektor pendinginan sekunder. Beberapa nozzle biasanya digunakan di setiap level di sepanjang strand yang memiliki pola tumpang tindih.
Secara umum, serangkaian zona pendinginan ditetapkan di sepanjang strand, masing-masing memiliki konfigurasi nozzle yang sama dan karakteristik transfer panas. Karena laju pendinginan yang diperlukan menurun di sepanjang panjang strand, flux air-nya di zona berurutan menurun.
Selama operasi, perubahan flux air dilakukan untuk mengkompensasi perubahan kondisi tuang seperti kecepatan tuang, suhu permukaan strand, suhu air pendingin dan grade steel.
Tiga bentuk dasar transfer panas yaitu radiasi, konduksi dan konveksi terjadi di daerah pendinginan sekunder.
Radiasi adalah bentuk transfer panas dominan di daerah atas ruang pendinginan sekunder dan dijelaskan oleh persamaan berikut.
Q = KEA (Ts? -Ta?) (nilai Ts dan Ta adalah kuasa 4)
Di mana K adalah konstanta Stefan-Boltzmann yang sudah terbukti, E adalah konstanta emissivity, (biasanya 0,8), A adalah luas permukaan, dan Ts dan Ta adalah suhu permukaan steel dan suhu lingkungan masing-masing.
Saat produk melewati roll, panas ditransfer melalui shell sebagai konduksi dan juga melalui tebal roll, sebagai akibat dari kontak yang terkait. Bentuk transfer panas ini dijelaskan oleh hukum Fourier.
Q=kA (Ti-To)/delta X
Untuk transfer panas konduktif melalui shell steel, k adalah konduktivitas termal shell, sedangkan A dan delta X adalah luas penampang dan tebal shell steel masing-masing, melalui mana panas ditransfer. Ti dan To adalah suhu muka dalam dan luar shell masing-masing. Bentuk transfer panas ini juga terjadi melalui roll kontainment.
Konveksi adalah mekanisme transfer panas yang terjadi dengan cepat oleh titik air sprai atau mist dari nozzle sprai, menembus lapisan uap di samping permukaan steel, yang kemudian menguap. Mekanisme konvektif ini dijelaskan secara matematis oleh hukum pendinginan Newton dengan persamaan berikut.
q= hA (Ts-Tw)
di mana koefisien transfer panas ‘h’ (konstanta) ditentukan secara eksperimental untuk flux air yang dipilih, tipe nozzle, tekanan air sprai (dan tekanan air jika air mist digunakan), dan akhirnya suhu permukaan steel. A adalah luas permukaan. Ts dan Tw adalah suhu permukaan steel dan air sprai masing-masing.
Secara khusus, transfer panas pendinginan sekunder menyediakan fungsi berikut.
- Meningkatkan dan mengontrol laju solidifikasi, dan untuk beberapa caster mencapai solidifikasi lengkap di daerah ini
- Pengaturan suhu strand melalui penyesuaian intensitas air sprai
- Pendinginan kontainment mesin CC
Peran sistem pendinginan sekunder adalah untuk mengontrol status termal strand dari keluar cetakan hingga solidifikasi lengkap. Untuk memastikan produk steel CC yang bebas defect, strand harus didinginkan sesuai dengan pola yang bergantung pada grade steel, ukuran strand, kecepatan tuang, dan desain mesin CC. Biasanya, fluktuasi suhu yang besar harus dihindari serta laju pendinginan atau reheating yang tinggi. Reheating permukaan menyebabkan stres termal di dekat area garis solidifikasi, dan ini dapat mengakibatkan, tergantung pada jumlah reheating dan grade steel, retakan muka tengah atau retakan panas secara umum. Juga penting bahwa suhu permukaan strand di area bending atau straightening di luar rentang duktilitas rendah dari steel yang akan di-tuang. Jika tidak, ada risiko retakan permukaan.
Transfer panas di luar bagian pendinginan sekunder
Dari akhir bagian pendinginan sekunder ke bagian cut-off strand terutama didinginkan di udara oleh konveksi dan radiasi saja.



