Pengecoran Investasi Dijelaskan: Sejarah, Proses, dan Teknik Modern
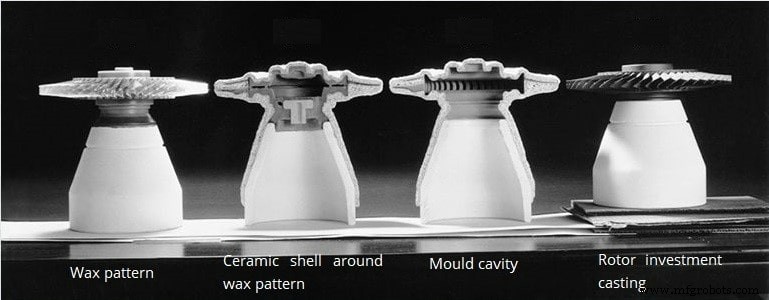
- Pengecoran investasi adalah salah satu proses manufaktur logam berumur ratusan tahun, yang dapat dinyatakan hingga 5.000 tahun yang lalu. Dalam bentuk awalnya, lilin lebah digunakan untuk membentuk pola yang diperlukan untuk proses pengecoran. Sekarang, lilin yang lebih canggih, bahan tahan api, dan alloy spesialis biasanya digunakan untuk membuat pola. Logam cair dituangkan ke dalam cetakan habis pakai yang terbentuk dari bahan keramik tahan api dengan pola lilin yang terlibat. Lilin dicairkan keluar dan logam cair akan mengeras di dalam cetakan keramik, dan kemudian bagian cetakan logam keluar. Itulah sebabnya pengecoran investasi sering disebut sebagai “pengecoran lilin hilang”.
- Pengecoran investasi dinamakan demikian karena proses tersebut menanamkan (meliputi) pola dengan bahan tahan api untuk membuat cetakan, dan zat cair dicurahkan ke dalam cetakan. Sebagian besar logam dapat diproduksi dengan pengecoran investasi logam, seperti alloy aluminium, kuningan, alloy tembaga, alloy perunggu, alloy baja, besi cor, baja karat.
- Ruang dalam cetakan tahan api adalah duplikat eksak dari bagian yang diinginkan. Karena kekerasan bahan tahan api yang digunakan, proses pengecoran lilin hilang biasanya menghasilkan bagian presisi tinggi yang kompleks dengan permukaan yang halus, seperti palang turbin atau komponen senjata api. Aplikasi suhu tinggi juga umum, yang mencakup bagian untuk industri otomotif, pesawat, dan militer. Kadang-kadang pengecoran investasi juga dapat mengurangi atau bahkan menghilangkan kebutuhan untuk pemesinan, yang sering kali adalah satu-satunya cara bagian dapat diproduksi secara ekonomis.
- Pengecoran investasi natrium silikat dan silika sol adalah dua metode pengecoran investasi utama saat ini. Perbedaan utama adalah kekasaran permukaan dan biaya pengecoran. Metode natrium silikat mencairkan lilin ke dalam air suhu tinggi, dan cetakan keramik terbuat dari pasir kuarsa natrium silikat. Metode silika sol mencairkan lilin ke dalam api kilat, dan silika sol pasir zircon membuat cetakan keramik. Metode silika sol lebih mahal tetapi memiliki permukaan yang lebih baik dibandingkan metode natrium silikat. Precise Cast menawarkan baik pengecoran investasi silika sol maupun pengecoran natrium silikat sebagai opsi untuk klien kami di berbagai industri, mencakup berbagai bobot komponen cetakan.
Langkah Utama Proses Pengecoran Investasi
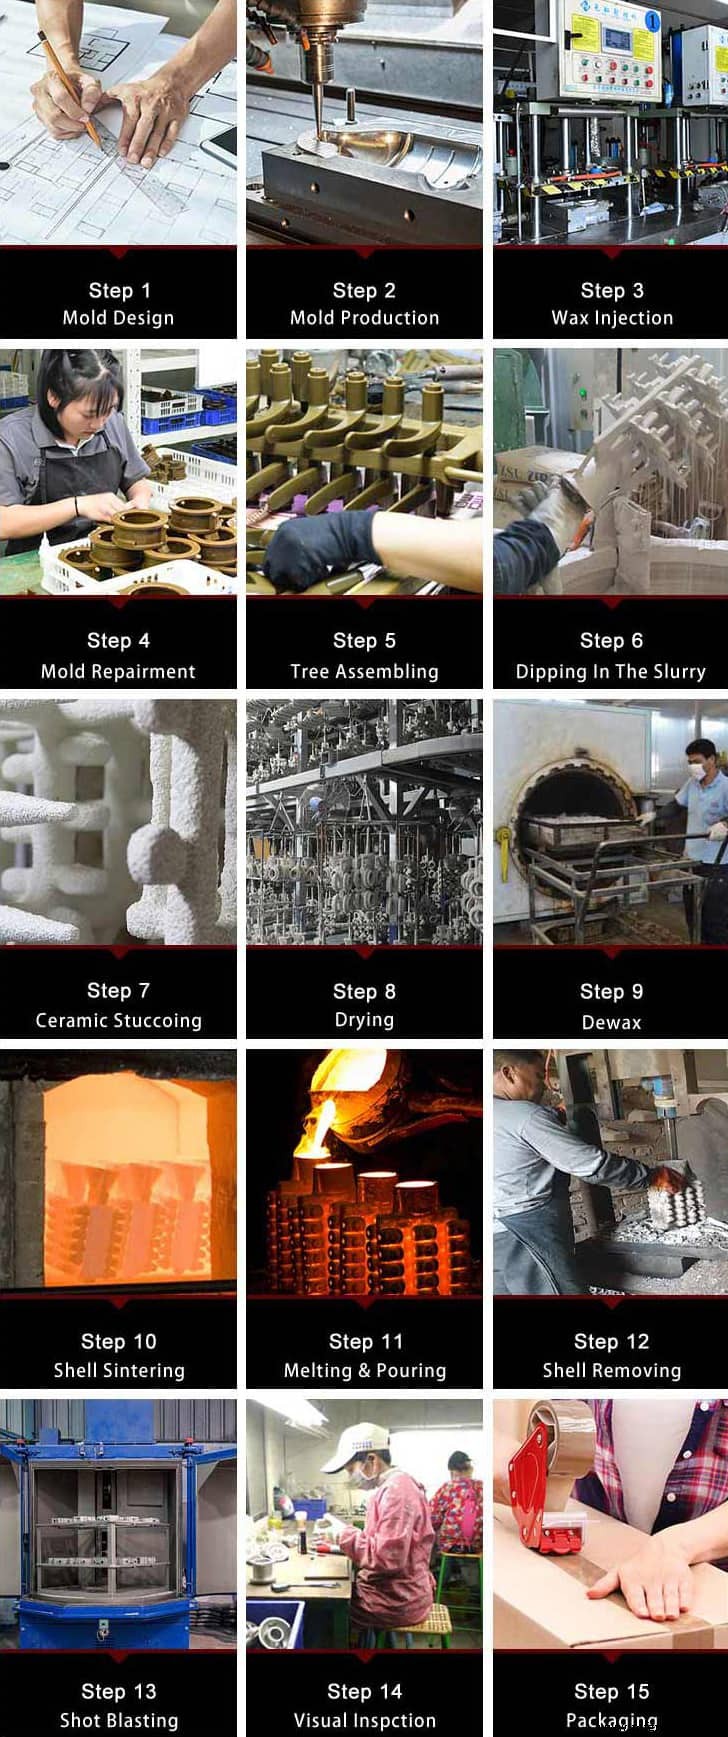
Langkah Proses Pengecoran Investasi di Precise Cast:
Kami dapat menghasilkan pengecoran investasi kelas atas dalam berbagai dimensi dan bentuk. Di pabrik cor kami, proses pengecoran investasi dioperasikan dengan teknologi paling canggih di China. Dalam seluruh proses, semua alloy logam tersedia, kami dapat menyesuaikan pengecoran investasi sesuai spesifikasi bahan Anda.
Desain dan Pembuatan Cetakan Pengecoran Investasi:
Ini adalah langkah pertama untuk proses pengecoran investasi logam, dasar untuk mencapai produk presisi, dan juga langkah dasar untuk membuat pola lilin. Precise Cast memiliki pusat pemesinan CNK kelas dunia untuk menghasilkan cetakan pengecoran presisi tinggi dan menawarkan layanan tooling cepat untuk klien kami.
Pembuatan Pola Lilin:
Pola yang menduplikasi geometri bagian akhir dibuat dengan dua metode utama:
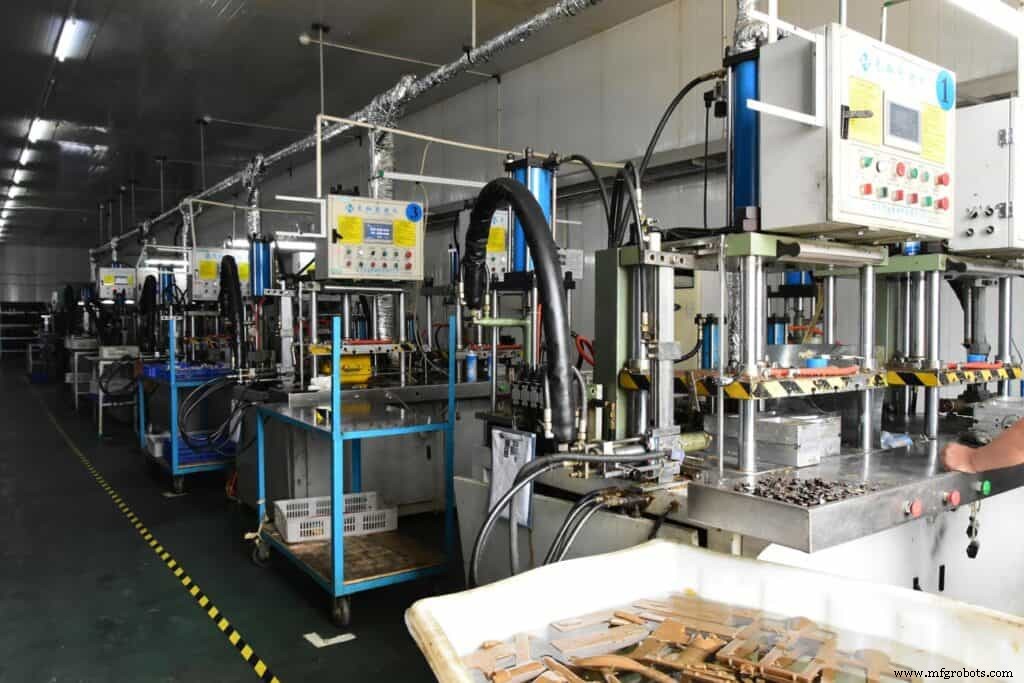
Buat cetakan injeksi lilin: Pola lilin diperoleh dengan menyuntikkan lilin ke dalam pola. Kami akan mendapatkan model dengan ukuran yang sama dengan produk yang diinginkan. Kemudian, kami akan mengulangi pekerjaan injeksi untuk lebih banyak pola lilin
Pola lilin cetak 3D
Rangkaian Lilin:
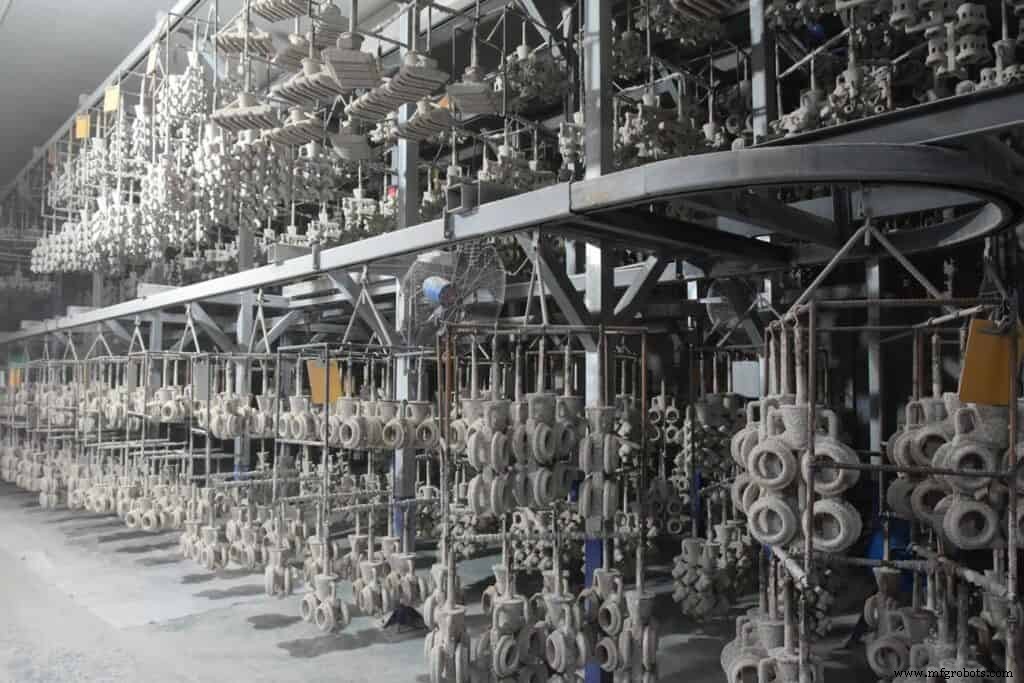
Setelah pola lilin selesai, mereka akan dirakit menjadi saluran, lalu menjadi pohon siap yang siap dicelupkan.
Penyelapisan:
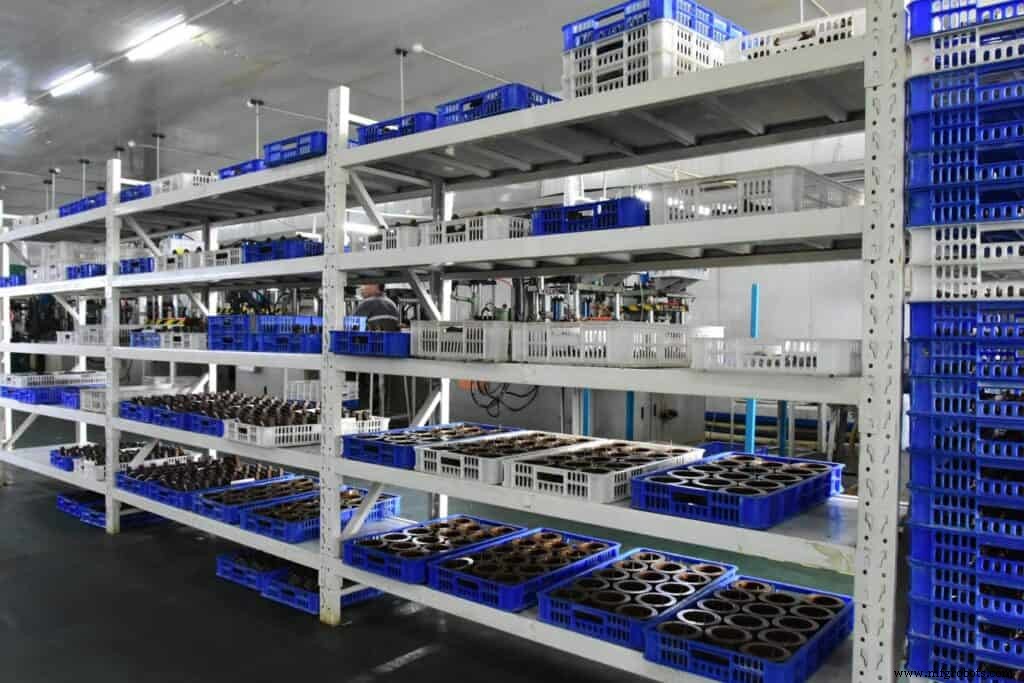
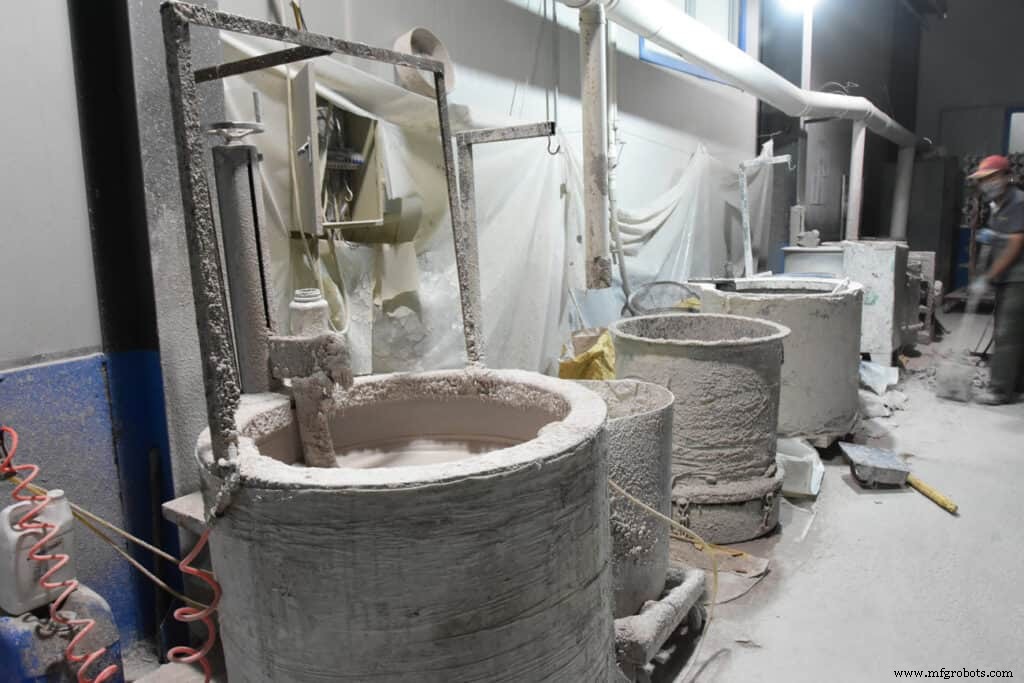
Setelah pelapisan slurry selesai, partikel pasir dijatuhkan pada permukaan rangkaian pohon basah, yang membantu menebalkan dan memperkuat lapisan pelapis pada permukaan rangkaian lilin.
Pencairan Lilin:
Lilin di dalam cakkang baru yang dibangun sekarang dihapus dengan memasukkan cakkang ke dalam autoklak pencairan uap atau tungku api kilat. Lilin akan mencair dan mengalir keluar melalui gerbang dan penuangan di bawah suhu tinggi. Cetakan keramik cakkang harus dipanggang untuk membakar jejak terakhir bahan pola dan kemudian memanaskan cetakan dalam persiapan penuangan. Biasanya dalam kisaran 1600-2000 derajat Fahrenheit, itulah sebabnya pengecoran investasi juga disebut “pengecoran lilin hilang”.
Penuangan atau Pengecoran:
Logam cair dituangkan ke dalam ruang cetakan yang telah dipanaskan. Penuangan atau pengecoran adalah langkah kunci dalam seluruh proses pengecoran investasi.
Pendinginan:
Cetakan kemudian ditinggalkan untuk membiarkan logam cair dingin dan mengeras pada suhu ruangan, yang kemudian menjadi cetakan akhir.
Pembuangan Cakkang:
Bahan cakkang kemudian dihapus melalui proses seperti pemukulan palu, getaran, atau pelesiran grit baja.
Pemotongan Cetakan:
Bagian cetakan yang selesai kemudian dipotong bebas dari sistem sprue dan saluran, dan kemudian logam berlebih dihapus dari tubuh cetakan dengan penggerus.
Penyelesaian:
Berbagai teknik penyelesaian kemudian diterapkan termasuk perlakuan panas, penggerusan, peluapan, pelesiran baja/pasir, dan pelapisan untuk mencapai permukaan yang diminta akhir.
Perlakuan Panas: Proses Perlakuan Panas dapat meningkatkan properti mekanik semuka cetakan. Proses perlakuan panas utama adalah Normalizing, tempering, annealing, hardening, dan tempering, carburizing.
Pelesiran Baja/Pasir: Untuk menghilangkan skala dan mencapai permukaan yang lebih halus, pengecoran investasi akan dileliri baja atau dilebur pasir dengan bola baja kecil.
Pelapisan Minyak Anti Karat & Permukaan: Untuk menghindari karat, cetakan akan direndam dalam air atau minyak anti karat. Pemrosesan permukaan lain juga dapat dilakukan pada langkah ini seperti pelumatan cat, galvanisasi.
Pemeriksaan Kualitas:
Pemeriksaan juga adalah salah satu langkah paling penting untuk kontrol kualitas bagian pengecoran investasi. Setelah operasi penyelesaian selesai, bagian diperiksa sesuai dengan gambar teknis dan persyaratan. Pemeriksaan visual dan pengujian penetran floresent dilakukan untuk permukaan dan X-ray diterapkan untuk identifikasi kekurangan di bawah permukaan.
Aplikasi Utama Pengecoran Investasi
- Pengecoran investasi bermanfaat untuk melebur logam dengan titik leleh tinggi. Karena berbagai produk yang dapat dihasilkan pengecoran investasi, memiliki aplikasi industri universal.
- Bagian yang biasanya diproduksi dengan teknologi pengecoran investasi meliputi yang memiliki struktur kompleks seperti palang turbin atau komponen senjata api (penerima senjata api, trigger, dan palang pemicu). Pengecoran investasi bahkan digunakan oleh produsen peralatan industri minuman dan produsen klep tekanan internasional di industri minyak dan gas. Bagian pengecoran investasi juga banyak digunakan di industri penerbangan, medis, perhiasan, otomotif, pesawat, dan militer.
- Komponen yang diproduksi dengan proses pengecoran investasi juga menghasilkan produk seperti gigi pergigi, gear, kam, roda gigi ratchet, perhiasan, komponen mesin, dan bagian geometri kompleks lainnya. Sebagai hasilnya, aman untuk dikatakan bahwa terlepas dari industri Anda, jika bisnis Anda dapat mendapat manfaat dari keunggulan bagian dan komponen pengecoran investasi, mereka mungkin opsi logam yang sempurna untuk semua proyek Anda.
Keunggulan Proses Pengecoran Investasi
Rentang Ukuran:
Lebih dari 1000 pon bagian cetakan dapat diproduksi meskipun sebagian besar bagian pengecoran investasi kecil. Kapasitas ini terbatas pada beberapa pengecor investasi dan memerlukan metode perawatan profesional khusus. Untuk sebagian besar bagian cetakan, bobot biasanya berkisar dari ons hingga 20 pon.
Bentuk Multifungsi dan Kompleks:
- Pengecoran investasi dapat mencapai toleransi presisi tinggi dan kontur luar kompleks dari bagian, dan bahkan dapat memenuhi persyaratan teknis yang tidak dapat dicapai oleh mesin bubut. Pengecoran investasi memungkinkan bagian mencapai standar bentuk bersih atau hampir bentuk bersih, yang sangat mengurangi biaya pemrosesan setelah pengecoran.
- Proses pengecoran investasi adalah alternatif terbaik untuk proses pengelasan dan pembuatan. Pengecoran investasi dapat merealisasikan kombinasi beberapa komponen menjadi satu cetakan untuk produksi, yang tidak hanya mengurangi kompleksitas produksi tetapi juga meningkatkan efisiensi produksi dan akurasi dimensi.
Permukaan yang Presisi dan Halus:
- Menuangkan lilin ke dalam cetakan alumunium yang dihaluskan, akan menghasilkan pola yang halus. 125 Micro finish adalah standar, dan permukaan yang lebih halus juga umum.
- Cakkang keramik dibangun berdasarkan pola. Berbeda dengan dua setengah cetakan pengecoran pasir, pengecoran investasi tidak memiliki garis pemisahan untuk satu cetakannya. Standar noda permukaan akan disepakati setelah diskusi dengan pelanggan berdasarkan fungsinya.
Akurasi Dimensi:
- Secara umum, toleransi standar untuk inci pertama pengecoran investasi adalah +/-0.010″, dan toleransi untuk setiap inci selanjutnya adalah +/-0.004.
- Langkah desain gambar dapat mengurangi atau bahkan menghilangkan persyaratan pemesinan lanjutan dari cetakan, dibandingkan dengan bagian yang sama tanpa desain gambar.
- Baik itu pengecoran, bagian pemesinan, atau komponen pembuatan, biaya produksi bagian secara proporsional dengan persyaratan akurasi dimensi. Dengan tinjauan ketat pada desain bagian, toleransi, undercut, lubang buta, dll. dari bagian dimodifikasi untuk mencapai tujuan meningkatkan output dan mengurangi biaya benda kerja. Semakin tinggi akurasi toleransi pengecoran, semakin sedikit pemesinan lanjutan yang diperlukan untuk pengecoran investasi dibandingkan pengecoran tradisional atau komponen pembuatan lainnya.
Kualitas dan Integritas:
Karakteristik penting dalam proses ini adalah integritas pengecoran. Pengecoran investasi memiliki sejarah panjang dalam memberikan layanan untuk sektor yang menuntut, seperti mesin turbin gas, minyak bumi, kimia, pertahanan, dan medis.
Hati-hati saat menggunakan pengecoran investasi
Biaya pemrosesan:
Untuk kebutuhan volume rendah, pengecoran investasi mungkin lebih mahal dibandingkan proses manufaktur lainnya jika tooling dilakukan. Dalam kondisi tersebut, SLA atau cetak 3D mungkin menjadi alternatif yang hemat biaya (bahkan untuk kuantitas satu).
Biaya cetakan awal juga adalah faktor kunci ketika datang ke apakah pengecoran investasi membawa nilai terbesar. Cetakan pengecoran investasi biasanya terdiri dari beberapa bagian yang dipasang bersama untuk membuat bagian dengan bentuk kompleks.
Biaya cetakan awal ini tidak kecil tetapi dapat dikompensasi oleh kurangnya pemesinan dan/atau pembuatan selanjutnya.
Pembatasan Ukuran:
Pengecoran investasi dapat membuat berbagai bagian dengan rentang ukuran yang besar dan memiliki keterbatasan lebih sedikit dibandingkan proses pengecoran lainnya, seperti pengecoran pasir.
Waktu:
Dibandingkan dengan proses lain, meskipun proses pengecoran investasi multitahap memakan waktu lebih lama, ia memerlukan lebih sedikit operasi pemesinan CNK selanjutnya dibandingkan proses lain.
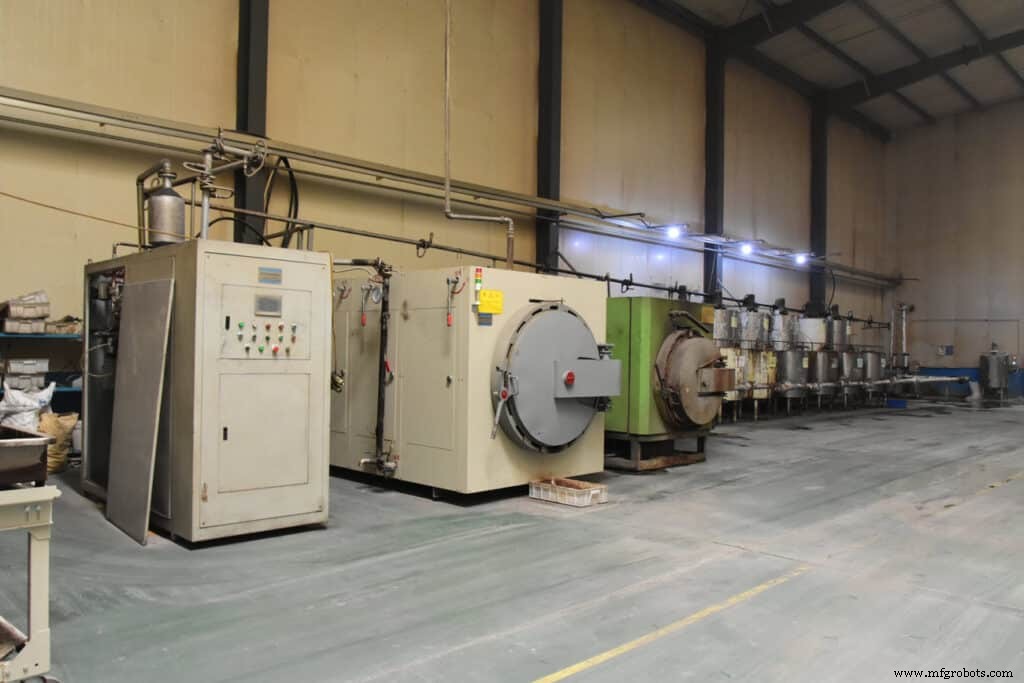
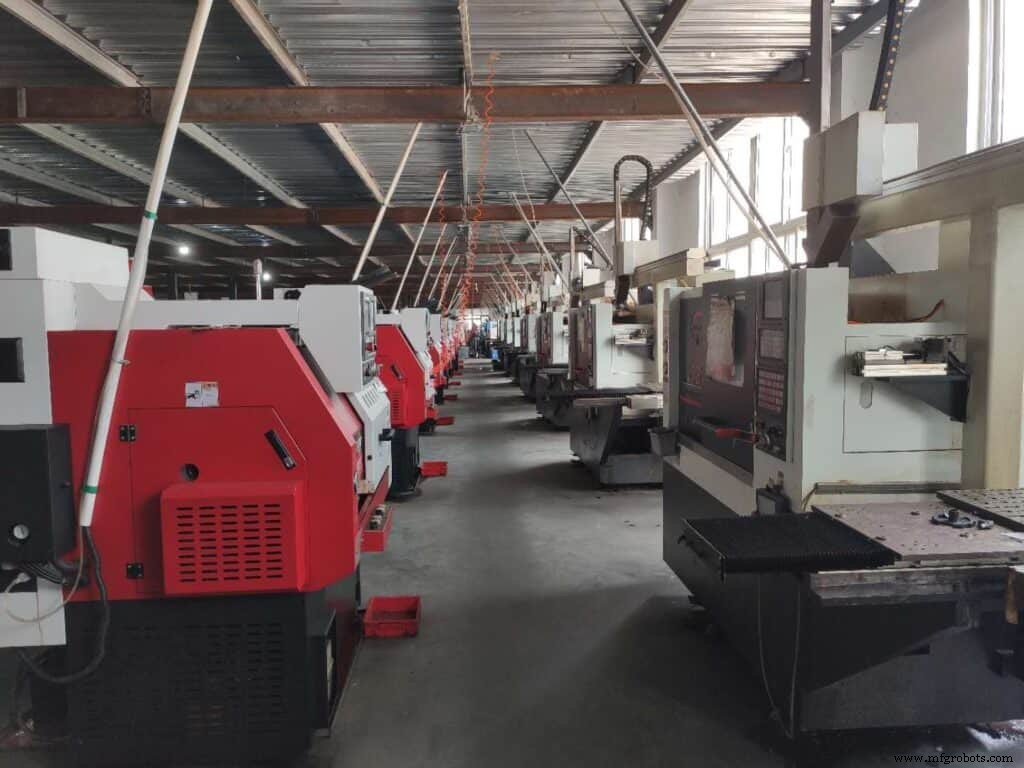
Peralatan Kami
| Nama Peralatan | Jumlah | Rata-rata Waktu Pakai |
| Mesin Injeksi Lilin | 30 set | 4 tahun |
| Mesin Penggerus Getaran | 12 set | 3 tahun |
| Las Air | 3 set | 3 tahun |
| Mesin Las | 15 set | 4 tahun |
| Mesin Broaching | 2 set | 5 tahun |
| Tungku Perlakuan Panas | 2 set | 5 tahun |
| Stander Penggerusan & Peluapan | 50 set | 4 tahun |
| Mesin Pelumburan Pasir | 15 set | 8 tahun |
| Tungku Sintering | 9 set | 8 tahun |
| Mesin Cuci | 10 set | 8 tahun |
| Mesin Bubut CNK Tipe Swiss | 20 set | 4 tahun |
| Mesin Bubut CNK | 30 set | 5 tahun |
| Mesin Center CNK | 25 set | 4 tahun |
| Unit Pembor dan Pembor | 80 set | 6 tahun |
Anda akan mendapatkan layanan yang lebih baik di Precise Cast, karena kami dapat memenuhi semua kebutuhan pengecoran investasi prototipe cepat unik Anda. Kami dapat terus-menerus menyediakan layanan prototipe cepat & produksi, berusaha sebaik mungkin untuk mewujudkan ide desain Anda. Jika Anda memiliki persyaratan spesifik untuk pengecoran investasi prototipe, silakan minta penawaran untuk mengetahui lebih lanjut.