Mencegah Retak Akibat Hidrogen dalam Pengelasan Baja Karbon dan Baja Leg Rendah
Pengelasan Baja Karbon dan Baja Leg Rendah serta Retak Akibat Hidrogen
Pengelasan listrik adalah proses menggabungkan baja melalui penggabungan cair. Biasanya proses ini menggunakan bahan pengisi yang kompatibel. Sebelum menghasilkan sambungan las yang terikat dengan baik, permukaan sambungan harus dipanaskan di atas suhu leleh agar mencair sepenuhnya dengan logam las. Meskipun reaksi metalurgi yang melibatkan peleburan, pengakuan, dan transformasi padat tidaklah asing, suhu dan laju pendinginan yang diamati sangat ekstrem.
Gas aktif juga hadir dan dapat larut dalam baja yang mencair. Fluks diperkenalkan untuk legasi dan melindungi logam las. Secara umum, sambungan bersifat kaku dan menahan perubahan dimensi yang disebabkan oleh pengecilan serta transformasi padat, menghasilkan stres residu dengan magnitudo kekuatan leleh (YS). Karena perubahan metalurgi tidak terjadi dalam kondisi seimbang dan stresnya tinggi, banyak reaksi dapat terjadi baik dalam logam las maupun zona terpengaruh panas (HAZ) baja, serta menghasilkan cacat yang melemahkan integritasnya.
Karena variabilitas yang luar biasa dari proses pengelasan, sulit memberikan detail tentang mekanisme yang tepat atau koreksi yang dapat dilakukan. Selain itu, banyak tindakan korektif menjadi jelas setelah sebagian besar cacat dijelaskan. Salah satu masalah, yang berkaitan dengan hidrogen (H2), tidak sederhana. Karena masalah ini semakin relevan seiring dengan semakin banyak baja kuat rendah legasi (HSLA) yang dipasangkan, subjek retak akibat hidrogen (HIC) sangat penting.
Baja karbon (C) dan baja leg rendah dipasangkan karena aplikasi yang luas dan pengelasan yang baik. Kegunaan ini terutama karena karakteristik metalurgi sistem basis besi (Fe). Karakteristik ini mencakup kemampuan mengalami transformasi alotropik (mikrostruktur) yang memberikan kesempatan untuk pengkerasan dan penguatan melalui transformasi martensit dan bainit atau mekanisme penurunan, selain kemampuan dengan mudah dilegasi dengan banyak elemen. Pengelasan C dan baja leg rendah dapat diklasifikasikan menjadi (i) pengelasan fabrikasi dan (ii) pengelasan pelayanan.
Pengelasan fabrikasi adalah kemampuan menggabungkan C dan baja leg rendah melalui pengelasan tanpa memperkenalkan diskontinuitas berbahaya. Penerimaan diskontinuitas ini tergantung pada kondisi aplikasi untuk sambungan las tertentu. Pengelasan fabrikasi baja dapat memadai untuk aplikasi nonkritis. Namun, baja yang sama mungkin tidak disarankan untuk aplikasi kritis, atau langkah berhati-hati khusus, seperti pemanasan awal, mungkin diperlukan saat pengelasan. Pengelasan fabrikasi terutama berhubungan dengan diskontinuitas seperti porositas yang dibantu H2, retak lapisan, retak dingin, retak panas, dan retak pemanasan ulang.
Pengelasan pelayanan C dan baja leg rendah adalah karena letes yang selesai memiliki properti yang cukup untuk melayani fungsi yang dimaksudkan. Fitur penting dari pengelasan pelayanan adalah perbandingan properti HAZ dengan baja basis yang tidak terpengaruh. Penerimaan pengelasan pelayanan juga tergantung pada aplikasi yang direncanakan. Pengelasan pelayanan beberapa baja dapat diterima untuk aplikasi di mana korosi sangat penting tetapi keawetan bersifat sekunder. Namun, baja yang sama tidak dapat diterima untuk aplikasi di mana keawetan sangat penting. Pengelasan pelayanan melibatkan efek siklus termal pengelasan pada properti di HAZ. Pengelasan pelayanan sering menentukan rentang input panas yang diizinkan untuk beberapa baja. Input panas rendah dapat memperkenalkan mikrostruktur keawetan rendah yang tidak diinginkan, serta masalah pengelasan fabrikasi yang terkait dengan retak dingin. Input panas tinggi dapat memperkenalkan mikrostruktur kasar dengan keawetan rendah dan kekuatan rendah. Input panas sendiri tidak mengontrol mikrostruktur yang dihasilkan dan properti HAZ, tetapi siklus termal yang diinduksi mengontrol mikrostruktur dan properti. Oleh karena itu, baik input panas maupun ketebalan baja sangat penting.
Klasifikasi Baja
Baja C dan leg rendah mencakup berbagai komposisi dan properti yang luas. Baja sering diklasifikasikan berdasarkan C dan/atau konten elemen legasi. Berbagai klasifikasi tersedia di bawah berbagai penyebutan, seperti baja C polos, baja C-Mn (mangan), baja C menengah, baja leg rendah, baja kuat rendah legasi (HSLA), dan baja mikrolegasi. Akhir-akhir ini, klasifikasi baru dari baja telah memperkenalkan metode pemrosesan baja sebagai faktor klasifikasi. Baja ini, yang dikenal dengan berbagai penyebutan, sering disebut sebagai baja pemrosesan termo-mekanik terkontrol (TMCP). Batas antara semua klasifikasi di atas sering kabur, sering tumpang tindih, dan terkadang subjektif.
Baja C rendah mengandung hingga sekitar 0,30 % C dan hingga sekitar 1,65 % Mn. Sebagian besar baja yang dilapisi panas yang digunakan untuk aplikasi pengelasan terdiri dari baja C rendah. Grup ini mencakup baja yang dapat memiliki variasi yang luas dalam pengelasan. Sebagai contoh, mungkin untuk memasang baja C rendah dengan kurang dari 0,15 % C oleh semua proses pengelasan. Juga mungkin untuk memasang baja C rendah yang mengandung 0,15 % hingga 0,30 % C (biasanya dikenal sebagai baja ringan) dengan ketebalan hingga 25 mm. Namun, bagian yang lebih tebal dari baja ringan mungkin memerlukan tindakan tambahan untuk pengelasan yang berhasil.
Baja HSLA dirancang untuk memberikan properti mekanis yang lebih baik daripada baja C konvensional. Baja ini biasanya memiliki YS 290 hingga 550 N/mm² dan bertipe C-Mn, dengan penambahan sangat kecil niobium (Nb) dan vanadium (V) untuk memastikan refin butir serta pengkeras penurunan. Baja HSLA biasanya dikenal sebagai baja mikrolegasi. Baja ini biasanya dipasangkan dalam kondisi dilapisi panas atau dinormalisasi. Pengelasan baja HSLA mirip dengan pengelasan baja ringan.
Akhir-akhir ini, keluarga baru dari baja HSLA dengan C rendah, tembaga (Cu) yang mengeras usia telah dikembangkan. Baja ini tidak benar-benar baja leg rendah, karena total konten Cu, Ni (nikel), dan Cr (kromium) biasanya mendekati 1 %. Pengelasan baja ini sangat baik, terutama karena konten C yang rendah (kurang dari 0,06 %). Baja ini biasanya digunakan dalam kondisi diperas dan mengeras. Karena dua kondisi ini, kadang-kadang baja ini juga dikarakterisir sebagai baja TMCP. Baja diperas dan diten (Q&T) diperlakukan termal untuk mendapatkan YS 350 hingga 1030 N/mm². Contoh lain dari baja ini mencakup baja Ni-Cr-Mo (molibdenum). Sambungan las dari baja ini biasanya tidak memerlukan perawatan termal tambahan kecuali perawatan termal pasca las (pengendalian stres) dalam beberapa aplikasi khusus. Keuntungan dari baja HSLA ini dibandingkan baja diperas dan diten yang dipilih adalah kebutuhan pemanasan awal pengelasan yang lebih rendah untuk pengeras Cu. Namun, baja HSLA ini tidak dipasangkan seperti baja ringan.
Baja leg rendah yang dapat diperlakukan termal (HTLA) biasanya di-austenitasi ulang, kemudian diperas dan diten setelah pengelasan. Baja ini relatif dapat dikakas yang dalam kondisi diperas dan diten mengembangkan YS di atas 960 N/mm². Logam las biasanya tidak dapat mengembangkan kombinasi yang dapat diterima dari kekuatan dan keawetan pada level ini dalam kondisi las atau pengendalian stres. Oleh karena itu, perlu untuk di-austenitasi ulang dan kemudian diperas dan diten seluruh sambungan las setelah pengelasan.
Baja TMCP biasanya diproduksi dengan kombinasi pengelaran terkontrol diikuti oleh pendinginan dipercepat atau pengeringan langsung inline. Pemrosesan ini memungkinkan pengembangan kombinasi kekuatan tinggi dan keawetan tinggi sambil mempertahankan pengelasan yang baik. Pengelasan baik karena konten elemen legasi dalam baja ini dapat dijaga sangat rendah, dengan konten C biasanya kurang dari 0,06 %. Level YS setinggi 700 N/mm² dan di atasnya mungkin dengan baja ini. Biasanya baja ini dapat dipasangkan tanpa pemanasan awal. Namun, pada level kekuatan tinggi, pemanasan awal mungkin diperlukan untuk mencegah retak dalam logam las.
Baja Cr-Mo banyak digunakan untuk aplikasi suhu tinggi. Konten Cr dalam baja ini bervariasi dari 0,5 % hingga 9 %, dan konten Mo dari 0,5 % hingga 1,0 %. Biasanya baja ini dikirim dalam kondisi 'dinormalisasi dan diten' atau 'diperas dan diten'. Karena baja ini memiliki hardenabilitas yang wajar, langkah berhati-hati yang memadai diperlukan untuk menghindari retak dingin yang dibantu H2 (HACC). Aplikasi pelayanan sering mempersyaratkan persyaratan tambahan pada pengelasan baja ini. Sebagai contoh, di beberapa industri, baja ini dibutuhkan untuk daya tahan gerhana mereka, dan baik logam las maupun HAZ harus menyediakan properti gerhana yang memadai. Atmosfer korosi di beberapa industri mewajibkan agar kekerasan HAZ maksimum dibatasi untuk menghindari retak korosi.
Keretingan Baja terhadap HACC
Graville telah menyarankan bahwa kerentanan terhadap HACC dapat dievaluasi dengan menghitung ekuivalen C (CE) dan membandingkannya dengan konten C seperti yang ditunjukkan dalam diagram Graville (Gambar 1). Baja di bawah zona I memiliki C rendah dan hardenabilitas rendah dan tidak sangat rentan terhadap retak. Baja di bawah zona III memiliki C tinggi dan hardenabilitas tinggi, dan semua kondisi pengelasan menghasilkan mikrostruktur yang sensitif terhadap retak. Oleh karena itu, untuk menghindari HACC dalam baja di bawah zona III, perlu menggunakan langkah-langkah H2 rendah, termasuk pemanasan awal dan perawatan termal pasca las. Baja di bawah zona II memiliki level C yang lebih tinggi dengan hardenabilitas yang lebih rendah. Oleh karena itu, mungkin untuk menghindari mikrostruktur yang sensitif terhadap retak dengan membatasi laju pendinginan HAZ. Ini dapat dicapai melalui kontrol input panas dan, dalam skala yang lebih kecil, dengan pemanasan awal.
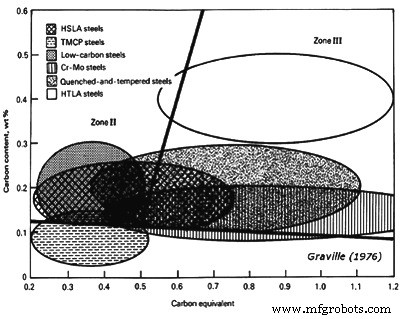
Gambar 1 Diagram Graville yang menunjukkan kerentanan baja terhadap HACC relatif terhadap konten C dan CE
CE yang dipertimbangkan dalam diagram Graville adalah CE = % C + (% Mn + % Si)/6 + (% Ni + % Cu)/15 + (% Cr + % Mo + % V)/5. Kerentanan terhadap retak dingin secara progresif meningkat saat baja pindah dari zona I ke zona II, dan ke zona III. Diagram Graville juga menunjukkan bahwa baja legasi yang dapat diperlakukan termal, terutama di zona III, memerlukan pertimbangan khusus untuk pengelasan. Baja Cr-Mo dan Q&T juga memerlukan perhatian, seperti yang diperlukan oleh beberapa baja HSLA. Baja C rendah dengan mudah dipasangkan kecuali dalam bagian tebal, untuk yang beberapa langkah berhati-hati diperlukan. Baja TMCP telah dikembangkan secara khusus untuk berada di zona I, dan karena itu pengelasan mereka sangat baik. Gambar 1 hanya menunjukkan satu aspek pengelasan dan ada banyak kekhawatiran lain, preferensi yang diinginkan dengan respecto ke HACC adalah menggunakan baja yang mendorong cakupan komposisi ke sudut kiri bawah diagram Graville.
Cacat Normal yang Berkaitan dengan Las Listrik
Porositas disebabkan oleh tangkapan kantong gas kecil, terutama H2 dan N2 (nitrogen), yang biasanya memiliki larutabilitas yang lebih tinggi dalam besi (Fe) cair, daripada padat. Selama pengakuan, gas mencoba keluar dari logam las. Namun, karena laju pengakuan yang tinggi, beberapa gas mungkin terperangkap. Tangkapan ini tergantung baik pada laju pelarutan gas dan pada laju pengakuan logam las. Jika laju pelarutan tinggi, gelembung gas memiliki kesempatan untuk berkembang dan melarikan diri sebelum baja mengakui. Jika laju rendah maka gas tetap dalam larutan, yang menghindari porositas tetapi memungkinkan masalah lain seperti retak yang diinduksi H2 (HIC) atau keawetan buruk. Pada laju menengah, gas dapat menuklak dan, tergantung pada jumlah gas yang terlarut dalam logam las dan laju pengakuan las, mengembangkan gelembung yang terperangkap. Bentuk porositas yang sangat parah, disebut lubang cacing, terjadi ketika laju evolusi gas dan pengakuan sama, menyebabkan kantong gas panjang berkembang sebagai pengganti gelembung yang pada dasarnya bola.
Di antara sumber H2 yang mungkin adalah kelembaban dalam fluks, hidrokarbon dalam pelumas pemirian kawat atau kontaminan permukaan di sambungan yang akan dipasangkan, dan kebocoran air dalam peralatan 'gas metal arc welding' (GMAW). N2 dikumpulkan dari udara yang memasuki daerah listrik sebagai akibat dari perlindungan listrik yang buruk. Dengan GMAW, ini dapat terjadi ketika aliran gas terlalu rendah sehingga angin lintas memindahkan perlindungan atau terlalu tinggi sehingga atmosfer sekitar dihirup ke dalam gas perlindungan. Dengan proses 'shielded metal arc welding' (SMAW), ini dapat terjadi ketika para pengelas tidak cukup terampil atau menggunakan metode yang tidak tepat yang menyebabkan panjang listrik berlebihan.
Penggabungan yang tidak sempurna dapat berupa beberapa bentuk, seperti penetrasi sambungan yang tidak memadai, ketidakadaan penggabungan akar, atau kurangnya penggabungan dinding samping. Cacat ini dapat disebabkan oleh (i) input energi yang tidak cukup ke las, terutama arus yang tidak memadai, (ii) kecepatan perjalanan berlebihan yang memungkinkan logam las mengalir di depan listrik, atau (iii) sudut elektrode atau posisi kerja yang tidak tepat.
Kesulitan dengan penetrasi sambungan dan penggabungan akar biasanya karena penggunaan desain sambungan yang tidak tepat untuk proses pengelasan yang digunakan atau karena mengabaikan langkah-langkah yang diperlukan untuk memberikan penetrasi listrik yang memadai. Dalam kebanyakan kasus, ini berarti arus pengelasan terlalu rendah. Namun, dalam kasus proses pengelasan yang dilindungi gas, ini dapat berarti gas perlindungan yang salah digunakan. Sebagai contoh, dengan campuran gas kaya argon (Ar), pola penetrasi relatif dangkal, dengan pengecualian 'jari' tengah yang cukup dalam. Sayangnya, jari ini biasanya tidak diposisikan secara pusat dan, oleh karena itu, tidak dapat diandalkan. Namun, campuran gas perlindungan yang kaya helium (He) atau karbon dioksida (CO2) mampu pola penetrasi yang lebih seragam dan lebih dalam. Penggabungan akar yang buruk yang terjadi saat pengelasan dari satu sisi memerlukan modifikasi desain sambungan untuk memungkinkan penetrasi yang lebih baik atau perubahan ke pengelasan dari kedua sisi potongan baja.
Dalam kebanyakan kasus, kurangnya penggabungan dinding samping antara logam las dan sambungan terjadi ketika langkah yang tepat atau teknik kontrol tidak digunakan oleh pengelas. Dengan proses GMAW, ini dapat disebabkan oleh penggunaan variasi yang tidak tepat, seperti transfer sirkuit pendek, saat pengelasan bagian tebal. Transfer sirkuit pendek efektif hanya pada level energi rendah, yang membuatnya sangat cocok untuk pengelasan lembar baja atau plat tipis di semua posisi. Ini karena proses ini dirancang untuk memberikan sedikit penetrasi dan untuk membekukan logam las dengan cepat. Dengan alasan itu, logam las tidak tergabung dengan dinding samping sambungan yang panasnya diekstrak dengan cepat, yaitu yang lebih tebal dari 6 mm. Kedua spray arc dengan Ar dan arc terpindut dengan perlindungan CO2 menyetor letes yang terlalu masif dan fluida untuk didukung di posisi vertikal atau di atas kepala. Namun, proses ini sangat efektif untuk membuat letes di posisi datar atau mendatar. Di sisi lain, variasi arc terpuls dengan perlindungan Ar yang kaya sangat efektif di semua posisi, menawarkan penetrasi yang cukup dan kontrol kolam las untuk mencegah cacat yang disebabkan oleh kurangnya penggabungan dinding samping.
Retak panas juga disebut retak garis tengah atau pengakuan dan disebabkan oleh penolakan konstituen dengan titik leleh rendah di sepanjang garis tengah sambungan las yang terikat. Mereka segera mengembangkan setelah letes selesai dan, kadang-kadang, saat letes sedang dibuat. Jika letes dipecahkan untuk mengekspos retak ini, mereka ditemukan bernilai biru, atau berwarna panas. Retak ini, yang sering disebabkan oleh sulfur (S) dan fosfor (P), lebih mungkin terjadi dalam baja legasi C yang lebih tinggi. Sebagian besar, plat baja basis adalah sumbernya. Kerentanan terhadap retak, berdasarkan komposisi letes, telah dibandingkan dengan persamaan empiris, seperti UCS = 230 X % C + 190 X % S + 75 X % P + 45 X % Nb – 12.3 X % Si – 5.4 X % Mn – 1. Dalam kasus, nilai UCS kurang dari 10, maka kerentanan terhadap retak rendah, sedangkan nilai di atas 30 berarti kerentanan ini tinggi, dan nilai antara 10 dan 30 berarti teknik pengelasan perlu dikontrol.
Cacat, seperti retak panas dan retak krater dalam benang letes, lebih mungkin terjadi dengan proses atau teknik pengelasan yang menghasilkan pencampuran tinggi (yaitu, penetrasi dalam). Faktor lain yang berkontribusi pada retak garis tengah adalah profil krater letes yang tajam seperti air mata, yang merupakan ciri dari kecepatan pengelasan tinggi. Dalam situasi ini, krater letes sering mengembangkan retak pengecilan, disebut retak krater. Kedua krater air mata dan penetrasi dalam dihasilkan dengan proses 'submerged arc welding' (SAW) dan proses GMAW menggunakan perlindungan CO2. Masalah ini juga dapat terjadi pada las sudut yang sangat cekung, karena kerat melintangnya mungkin tidak cukup untuk menahan stres melintang yang disebabkan oleh pengecilan letes.
Dalam kebanyakan kasus, masalah dapat dicegah dengan menjaga tingkat S dan P gabungan di bawah 0,06 %. Namun, saat memasang sambungan yang sangat terikat menggunakan baja kekuatan tinggi, tingkat gabungan di bawah 0,03 % biasanya diperlukan. Jika baja yang akan dipasangkan mengandung jumlah berlebihan S atau P, retak panas dapat dihindari dengan (i) menggunakan praktik atau teknik pengelasan yang tidak secara dalam meresap, (ii) memilih kecepatan perjalanan yang cukup lambat untuk mencegah pembentukan krater air mata, (iii) memberikan profil benang letes konveks, dan (iv) mengisi krater di akhir setiap benang letes.
Retak lapisan terjadi dalam plat baja basis ketika ditopang melalui ketebalannya dan biasanya ditemukan tepat di bawah HAZ. Ini terkait dengan baja bersalur yang mengandung lapisan tipis inklusi yang terletak di bawah permukaan plat baja. Jika baja kotor akan digunakan, masalah dapat dicegah dengan mengubah desain sambungan untuk meminimalkan regangan melalui ketebalan plat baja pada las.
Pengundercut adalah cetakan tidak teratur yang biasanya ditemukan di jepit atas las sudut mendatar. Plat baja basis di bagian las tersebut dilelehkan oleh listrik, tetapi tidak diisi ulang oleh logam las. Sebagian besar, cacat ini disebabkan oleh kondisi pengelasan yang tidak tepat seperti sudut elektrode, kecepatan perjalanan, dan arus pengelasan. Ini lebih mungkin terjadi saat mencoba membuat las sudut dengan kaki yang lebih panjang dari 8 mm. Dengan proses GMAW, ini juga dapat terjadi saat menggunakan perlindungan Ar yang mengandung kurang dari 2 % oksigen (O2). Undercut juga dapat ditemukan pada letes yang dibuat di posisi vertikal, di mana biasanya disebabkan oleh penombolan berlebihan.
Overlap, juga disebut rollover, biasanya terkait dengan las sudut dan dapat ditemukan ketika arus pengelasan terlalu rendah untuk dengan benar menggabungkan plat baja basis atau kecepatan perjalanan terlalu rendah untuk menerima jumlah logam yang ditetapkan. Penanganan elektrode yang buruk selama proses SMAW juga dapat menjadi faktor.
Inklusi dihasilkan oleh escoria yang terperangkap antara letes las. Mereka berasal dari potongan fluks yang tidak terlepas yang mungkin terperangkap dalam sambungan, atau sebagai escoria yang diizinkan mengalir di depan listrik dan ditutupi oleh letes, atau sebagai escoria yang mengakui yang tidak dihapus antara letes las, atau sebagai skala pabrik berat yang tidak dihapus dari sambungan sebelum pengelasan. Masalah ini paling umum dengan proses SMAW karena dapat diperburuk oleh teknik kontrol yang buruk dari pihak pengelas. Kehadiran inklusi dapat diantisipasi saat pengelasan di atas letes yang sangat bermuka atau kasar karena tepinya sulit dibersihkan antara letes atau untuk menembus selama pengelasan. Pencegahan mungkin dengan (i) melatih pengelas untuk menyetor letes yang memiliki profil datar yang akurat, (ii) memosisikan letes untuk memungkinkan setoran energi lebih tinggi dan setoran yang lebih fluida dibuat, (iii) mencegah pengembangan karat antara letes, dan (iv) memastikan bahwa letes dengan benar dikondisikan antara letes dengan membersihkan atau menggerinda.
Retak Akibat Hidrogen
Retak akibat hidrogen (HIC) adalah fenomena yang terutama terkait dengan letes dalam baja leg rendah. Faktor yang berkontribusi pada HIC adalah (i) kehadiran H2, (ii) stres tarik tinggi, (iii) mikrostruktur yang rentan, (iv) suhu yang berada antara sekitar 200 derajat C dan -100 derajat C, dan (v) waktu. Pada level kekuatan rendah (sekitar 490 N/mm²) HIC biasanya diamati sebagai retak longitudinal di HAZ baja basis, sering disebut retak di bawah benang letes. Pada level kekuatan tinggi (sekitar 830 N/mm² dan di atasnya), retak melintang dapat terjadi dalam logam las juga.
Ekspresi yang sering digunakan 'kerapuhan H2' menyiratkan bahwa H2 merusak keawetan letes, tetapi istilah ini adalah nama yang salah. Uji dampak pada bahan yang diambil dari area antara retak telah menunjukkan bahwa bahan menunjukkan tingkat keawetan yang setara dengan letes yang dibuat tanpa kehadiran H2 dan, tentu saja, retak. Namun, duktilitas tarik dapat berkurang karena HIC dapat terjadi saat uji tarik berlangsung, yang mengurangi luas penampang sampel uji. Cacat yang dihasilkan pada permukaan pecah disebut 'mata ikan'. Retak dingin adalah ekspresi lain yang telah digunakan untuk membedakan retak ini dari retak panas yang ditemukan dalam logam las dan dihasilkan oleh konstituen dengan titik leleh rendah yang segregasi selama pengakuan. Retak tertunda adalah istilah lain yang sedang digunakan. Ini deskriptif karena HIC mungkin tidak terjadi selama hari atau minggu. Saat HIC diantisipasi, letes biasanya tidak dirontgen selama seminggu atau lebih untuk mengizinkan retak berkembang.
Mekanisme
Hidrogen adalah pengotor universal dalam semua proses pengelasan listrik. Ia ada dalam air yang tidak dapat dihindari dalam fluks, dalam pelumas organik pada permukaan kawat pengisi, dalam sisa yang terkumpul di sambungan las, dan dalam kelembaban udara yang dapat dihirup ke dalam aliran listrik. H2 memiliki larutabilitas yang lebih tinggi dalam Fe cair daripada dalam Fe padat, dan larutabilitasnya menurun dengan suhu dalam Fe padat juga. Larutabilitas H2 dalam Fe adalah fungsi dari suhu.
Larutabilitas di atas cairus pada 1500 derajat C adalah sekitar 30 ppm (partes per miliar) menurut berat, tetapi sekitar 8 ppm dalam keadaan padat. Pada 400 derajat C, larutabilitasnya menurun ke kurang dari 1 ppm. Laju pengakuan logam las sangat tinggi dan, sebagai hasilnya, H2 yang telah terlarut dalam logam las yang mencair dipertahankan. Meskipun H2 yang melarikan diri sebagai gas sering terperangkap dalam bentuk gelembung kecil atau porositas logam las, jumlah yang signifikan tetap ada dalam logam las yang mengakui sebagai H2 yang tersurat. Sisa mungkin tampak tidak signifikan, tetapi perlu diakui bahwa bahkan 1 ppm H2 dapat menyebabkan masalah retak dalam baja kekuatan tinggi.
Selama interval pendinginan, H2 atom berdifusi dengan cepat, sebagian pergi ke HAZ las, sebagian melarikan diri ke udara, dan sisa tetap dalam logam las. Dengan kondisi yang tepat, atom yang sangat mobile ini mencari retakan dan diskontinuitas dalam jaring logam dan berkonsentrasi pada titik-titik tersebut. Dalam sejalan dengan stres residu dalam jaring yang disebabkan oleh batasan eksternal dan perubahan volume yang disebabkan oleh pengakuan dan transformasi padat, H2 memperbesar diskontinuitas untuk membentuk mikro-retak. Stres lokal hilang tiba-tiba saat atom menembusi retakan dan terjebak sebagai molekul. Mikro-retak yang dihasilkan, yang memiliki ujung tajam, juga terkait dengan konsentrasi stres tinggi di mana atom tambahan berkumpul. Stres ini terbentuk sampai mereka, juga, hilang saat retak diperpanjang. Proses pembentukan dan pelepasan stres dengan retak berlanjut sampai (i) luas penampang berkurang cukup untuk menyebabkan kegagalan, (ii) H2 melarikan diri dalam jumlah yang cukup untuk menurunkan konsentrasinya di bawah level yang diperlukan agar retak dapat berlanjut, dan (iii) retak di bawah benang telah mengurangi stres residu dalam las di bawah level yang diperlukan agar retak dapat berlanjut.
HIC tidak terjadi secara spontan, tetapi sebagai langkah diskrit. Progresi bertahap dapat diamati secara akustik. Dalam sampel kecil, progresinya juga dapat dipantau dengan mengukur perubahan resistensi. Pemantauan menggambarkan perubahan resistensi yang terjadi setelah proses HIC dimulai, serta cara HIC progresi langkah demi langkah hingga kegagalan. Pemantauan juga menunjukkan sensitivitas HIC terhadap level stres eksternal. Kegagalan terjadi cepat ketika stres pada sampel melebihi kekuatan tarik (TS), baik H2 hadir atau tidak. Namun, ketika cukup H2 hadir, kerusakan yang disebabkan oleh HIC dapat dimulai dengan stres yang jauh di bawah TS. Dengan cukup H2 dan waktu, HIC dapat menyebabkan kegagalan. Biasanya waktu yang diperlukan untuk memulai retak dan mengarah ke kegagalan meningkat seiring berkurangnya stres.
Penting untuk diketahui bahwa HIC tidak terjadi di bawah stres kritis. Selain stres yang diterapkan, jumlah H2 yang terlarut dalam baja juga memainkan peran penting. Seiring bertambahnya H2, stres yang lebih sedikit diperlukan untuk memulai HIC, dan waktu yang diperlukan untuk inisiasinya juga berkurang. Interaksi dari dua variabel ini, stres dan H2 menunjukkan bahwa baik waktu untuk memulai HIC maupun stres kritis di bawahnya kegagalan tidak terjadi berbanding terbalik dengan jumlah H2 yang ada dalam baja.
Variabel ketiga yang memengaruhi HIC adalah mikrostruktur baja (baik logam las atau HAZ). Martensit berkembar, yang terjadi dalam baja dengan konten C yang lebih tinggi (lebih dari sekitar 0,3 % C), biasanya sangat sulit, meskipun masalah dapat terjadi dengan semua mikrostruktur acicular, termasuk bainit. Anggapan ini mungkin defect karena mikrostruktur acicular adalah ciri yang terkait dengan baja kekuatan tinggi, dan stres yang lebih tinggi, di pernya, adalah faktor yang memperparah dengan HIC. Namun, baja dengan mikrostruktur yang relatif toleran dapat menunjukkan stres kritis yang lebih tinggi dari baja yang lebih kuat dengan mikrostruktur yang sensitif. Biasanya baja yang lebih kuat lebih sensitif terhadap H2 dengan respecto baik pada waktu inisiasi HIC yang lebih awal maupun stres kritis yang lebih rendah. Perbedaan perilaku seperti ini telah diamati antara baja martensit kekuatan tinggi dan baja bainit yang lebih lemah.
Inklusi juga penting. Keawetan baja HSLA terganggu oleh pengotor, terutama dalam bentuk inklusi. Namun, karena inklusi dapat berfungsi sebagai penangkap atom H2, mereka juga dapat memiliki efek yang menguntungkan. Untuk alasan ini, beberapa baja dengan kemurnian sangat tinggi telah terbukti secara mengejutkan sensitif terhadap HIC. Tidak boleh disimpulkan bahwa letes perlu ditopang secara eksternal untuk mengembangkan HIC. Pengecilan diferensial yang terkait dengan pengelasan fusional selalu menghasilkan stres residu dalam sambungan las, dan, dengan pengecualian yang langka, stres ini setidaknya setara dengan YS komponen terlemah dari sambungan. Karena sebagian besar logam las lebih kuat dari baja basis, stres residu mendekati YS plat baja basis. Seringkali, mungkin untuk meminimalkan perkembangan HIC dalam struktur kritis dengan memilih logam las yang lebih lemah, atau under matching, untuk menjaga stres residu semakin rendah mungkin. Dengan beberapa aplikasi, seperti yang melibatkan kelelahan, struktur yang lebih lemah tapi utuh dapat lebih cocok daripada yang mengandung HIC. Namun, dengan mikrostruktur yang sensitif dan cukup H2, stres kritis dapat sangat rendah, yang jauh lebih rendah dari stres residu tipikal. Oleh karena itu, jika HIC adalah masalah, ia berkembang, dalam kebanyakan kasus, sebelum struktur las meninggalkan area fabrikasi.
Observasi penting lainnya adalah bahwa mekanisme HIC dipengaruhi oleh suhu. Kemungkinan HIC minimal saat suhu melebihi sekitar 200 derajat C. Pada suhu yang lebih tinggi, laju difusi H2 sangat tinggi untuk memungkinkan atom berkonsentrasi pada cacat jaring atau diskontinuitas lain yang tajam dalam las. Karena mobilitas H2 pada dasarnya nol, HIC tidak mungkin terjadi dalam letes yang didinginkan di bawah -130 derajat C.
Pengendalian HIC
Sambil mempertimbangkan kebutuhan metalurgi untuk HIC, jelas bahwa sejumlah pendekatan dapat diadopsi untuk menghindari kejadiannya. Kebutuhan ini termasuk pengurangan stres residu yang terkait dengan sambungan las. Ini adalah (i) penghindaran mikrostruktur acicular dalam logam las dan HAZ atau setidaknya memilih mikrostruktur yang bainitik, daripada martensit, (ii) pengurangan jumlah H2 yang terlarut dalam logam las selama operasi pengelasan, atau (iii) mengizinkan H2 melarikan diri sebelum dapat menyebabkan kerusakan. Pendekatan yang paling sesuai dari pendekatan ini tergantung pada ukuran komponen yang akan dipasangkan, properti mekanis yang diperlukan, pelayanan yang diantisipasi, proses pengelasan yang akan digunakan, dan batasan biaya. Dalam kebanyakan kasus, kompromi perlu dibuat dan kombinasi pendekatan ini mungkin paling hemat biaya.
Seperti yang telah disebutkan sebelumnya, stres residu dalam letes biasanya setara dengan YS bahan terlemah dalam sambungan. Dalam konfigurasi sambungan yang memperkenalkan stres tri-axial tinggi, stres residu dapat jauh lebih tinggi dari YS. Meskipun desainer jarang menggunakan bahan yang lebih lemah hanya untuk mengurangi stres residu, perlu diakui bahwa HIC dapat memiliki efek yang signifikan pada umur kelelahan struktur. Untuk menampung baja yang lebih lemah, kompromi yang lebih dapat diterima dapat dengan mendesain ulang sambungan las untuk menyertakan bagian yang lebih tebal. Namun, pendekatan lain dapat diambil untuk memanfaatkan sepenuhnya kekuatan yang tersedia dalam baja leg rendah tanpa mengakibatkan HIC.
Karena mengubah mikrostruktur logam las atau HAZ adalah kemungkinan jarang, kecuali ada opsi untuk memilih baja yang berbeda, bahan baja yang paling toleran terhadap HIC harus dipilih. Metode lain untuk mengurangi stres residu dalam las adalah dengan menggunakan perawatan termal pasca las pada suhu yang lebih rendah dari suhu kritis. Karena baja lebih lemah pada suhu yang lebih tinggi, pengurangan yang signifikan dari stres residu mungkin dengan memanaskan las ke suhu di mana leleh plastik dapat terjadi. Untuk baja dengan struktur martensit yang telah diten, pilihan yang paling cocok untuk perawatan termal ini adalah pada atau tepat di bawah suhu tenanya asli, yang biasanya mendekati 620 derajat C. Perawatan ini disebut aneling pengendalian stres (SRA). Untuk perawatan ini efektif, sambungan las harus disimpan dalam tungku yang cukup besar sebelum suhunya turun di bawah 200 derajat C dan kemudian, untuk mencegah kesulitan yang terkait dengan distorsi, dipanaskan dan didinginkan dengan lambat. Mempertimbangkan suhu dan waktu yang diperlukan untuk perawatan SRA, jelas bahwa semua H2 yang dapat difusi dalam las akan melarikan diri. Namun, kecuali stres dalam las akan dihilangkan untuk alasan lain selain pencegahan HIC, SRA dapat terbukti menjadi opsi yang sangat mahal. Pemanasan pasca juga memiliki tempat dalam skema pencegahan HIC. Tidak perlu memanaskan ulang sambungan las ke suhu yang jauh lebih tinggi dari 200 derajat C untuk mempercepat pelarian H2 dan masih menghindari rentang suhu di mana HIC mungkin terjadi. Perawatan termal seperti ini baik untuk komponen las yang cukup kecil untuk dipanaskan dalam tungku sebelum pengelasan dan dikembalikan ke tungku segera setelah pengelasan selama waktu yang memungkinkan semua H2 melarikan diri. Pendekatan ini terutama penting untuk baja legasi kekuatan sangat tinggi, yang sangat sensitif terhadap masalah retak yang terkait dengan H2.
Hasil yang sama mungkin dengan memperlambat laju di mana las diizinkan untuk pendingin setelah pengelasan. Ini memberikan lebih banyak waktu untuk H2 melarikan diri sebelum suhu turun di bawah 200 derajat C. Menunda laju pendinginan juga memungkinkan transformasi austenit menjadi mikrostruktur yang lebih lunak yang kurang sensitif terhadap HIC.
Laju pendinginan las listrik terutama dipengaruhi oleh tiga faktor yaitu (i) suhu sambungan sebelum pengelasan dimulai, (ii) input energi listrik selama pengelasan, dan (iii) ketebalan sambungan. Suhu awal dapat menjadi suhu lingkungan area di mana baja telah disimpan, atau suhu yang dicapai oleh sambungan las sebagai hasil dari letes sebelumnya oleh metode eksternal (suhu antar lepas), atau suhu yang dicapai oleh sambungan (suhu pemanasan awal). Seiring bertambahnya suhu pemanasan awal, laju pendinginan menurun. Input energi listrik didefinisikan oleh energi listrik yang disipasi oleh listrik dan kecepatan di mana listrik dipindahkan entlang sambungan. Input energi listrik yang lebih tinggi menunda laju pendinginan.
Ketebalan sambungan juga memengaruhi laju pendinginan karena sebagian besar panas yang memasuki sambungan diekstrak oleh konduksi ke tubuh sambungan las. Konduksi pada maksimum dengan pendinginan tiga dimensi. Ini terjadi ketika sambungan lebih tebal dari sekitar 25 mm. Konduksi kurang efektif pada bagian yang lebih tipis, yang berarti laju pendinginan las berbanding terbalik dengan ketebalan. Meskipun laju pendinginan bagian tipis juga dipengaruhi oleh radiasi dan konveksi, efeknya jauh lebih tidak jelas daripada konduksi.
Variabel yang dijelaskan di atas dapat diintegrasikan ke dalam satu persamaan yang memungkinkan perhitungan laju di mana las pendingin pada suhu tertentu. CRt = K [(T-To)2 /E] di mana CRt adalah laju pendinginan pada suhu T, K adalah konstanta proporsionalitas (termasuk penyesuaian untuk ketebalan baja, jika lebih tipis dari 25 mm), To adalah suhu pemanasan awal atau antar lepas, dan E adalah input energi listrik, yang dihitung sebagai E= VI/S di mana V adalah tegangan listrik, I adalah arus pengelasan, dan S adalah kecepatan perjalanan listrik. Dengan menggabungkan kedua persamaan di atas, ekspresi umum untuk laju pendinginan diperoleh yang adalah CRt= K [(T-To)2*S/VI]. Persamaan ini telah dikembangkan untuk tujuan memprediksi mikrostruktur las dan HAZ dalam sejalan dengan diagram transformasi pendingin berkelanjutan. Diagram ini memungkinkan penentuan laju pendinginan di atasnya martensit atau bainit yang kuat dijamin atau di bawahnya dapat dihindari. Persamaan yang sama dapat digunakan untuk menghitung laju pendinginan pada suhu yang kritis bagi evolusi H2 dan pencegahan HIC.
Penyesuaian prosedur pengelasan dilakukan dengan memvariasi arus atau kecepatan perjalanan. Tegangan adalah variabel yang sangat tergantung yang ditentukan oleh (i) proses pengelasan, (ii) karakteristik elektroda, fluks, atau gas perlindungan, dan (iii) arus. Ini tidak boleh dianggap sebagai variabel yang digunakan untuk mengontrol laju pendinginan las.
Metode lain untuk menunda laju pendinginan, yang mungkin merupakan metode yang paling umum, adalah dengan mengontrol suhu pemanasan awal atau suhu antar lepas sambungan sebelum pengelasan. Perubahan yang relatif kecil pada suhu ini dapat memberikan efek yang kuat pada laju pendinginan pada suhu sekitar 200 derajat C, yang kritis dengan respecto ke awal HAC. Sebagai contoh, dengan meningkatkan suhu pemanasan awal dari 20 derajat C ke 100 derajat C, laju pendinginan pada 200 derajat C berkurang sekitar satu pertiga. Dengan memanaskan ke 150 derajat C, laju pendinginan berkurang dengan faktor sekitar sepuluh, yang merupakan jumlah yang sangat signifikan saat memabrikasi baja kekuatan tinggi yang memiliki toleransi yang sedikit terhadap HIC.
Pemanasan awal cukup mahal. Ini dapat mempengaruhi mikrostruktur letes dan dapat membuat kondisi kerja tidak dapat ditahan untuk pengelas. Namun, pemanasan awal sangat penting untuk mengurangi HIC. Pemanasan awal mempengaruhi stres kritis lebih rendah di HAZ baja kekuatan tinggi saat dipasangkan dengan elektroda terlapis. TS akhir dari baja kekuatan tinggi ini sekitar 750 N/mm². Namun, dengan pemanasan awal 25 derajat C yang merupakan suhu kamar; kegagalan disebabkan oleh HIC dalam kurang dari 10 menit pada level stres sekitar 490 N/mm². Stres kritis lebih rendah di bawahnya kegagalan tidak terjadi sekitar 415 N/mm². Dengan memanaskan ke suhu 120 derajat C, stres kritis meningkat ke 620 N/mm², yang sekitar YS dari baja kekuatan tinggi, tetapi masih dianggap tidak aman. Untuk menghindari HIC sepenuhnya, di bawah kondisi yang digunakan untuk menghasilkan las, suhu pemanasan awal perlu lebih tinggi dari 150 derajat C.
Sejumlah pendekatan telah digunakan untuk memilih suhu yang paling tepat untuk memanaskan baja untuk pencegahan HIC. Beberapa pendekatan bergantung pada tabel yang secara empiris yang mencantumkan baja dan tindakan pengelasan yang direkomendasikan, termasuk yang untuk pemanasan awal dan pemanasan pasca. Lainnya berkaitan secara kuantitatif kecenderungan retak dengan hardenabilitas baja, menghitungnya berdasarkan CE. Salah satu rumus untuk CE diberikan oleh persamaan CE = C + Mn/6 + Si/24 + Ni/40 + Cr/5 + Mo/4.
Untuk aplikasi yang melibatkan las yang akan dibuat dengan elektroda terlapis, suhu pemanasan awal yang direkomendasikan untuk baja dengan CE yang berbeda meskipun menunjukkan penyebaran yang besar, namun tren secara keseluruhan menunjukkan hubungan linier antara CE dan suhu pemanasan awal. Untuk perkiraan cepat dari pemanasan awal yang diperlukan, hubungan To =200 CE dapat digunakan, di mana To adalah dalam derajat C. Untuk menyertakan penyebaran yang menggabungkan semua titik data, interaksi yang lebih tepat antara CE dan suhu pemanasan awal dapat ditunjukkan oleh hubungan To = 210 CE (+15 hingga -45). Penyebaran 60 derajat C cukup besar, yang menyiratkan bahwa bagian atas harus digunakan untuk memilih suhu pemanasan awal yang sesuai untuk menghindari masalah potensial. Namun, jika pengemasan metalurgi perlu dihindari, maka langkah tindakan yang paling tepat adalah bergantung pada uji laboratorium untuk menentukan level pemanasan awal minimum yang efektif. Tentu saja, penentuan seperti ini memerlukan bahwa input energi, ketebalan sambungan, dan proses pengelasan juga harus dipertimbangkan.
Pengukuran H2
Pengukuran langsung H2 dalam logam las sulit. Kecuali perawatan yang baik diambil untuk menghentikan pelariannya dari las sebelum analisis dapat dilakukan, jumlah yang diukur biasanya tidak mewakili yang mungkin telah menyebabkan retak berkembang. Ini berarti sampel harus direncanakan untuk dianalisis secepatnya atau didinginkan super dalam nitrogen cair (N2) untuk menghentikan difusi H2 saat menunggu analisis. Teknik yang direkomendasikan oleh American Welding Society (AWS) mengukur volume gas H2 yang melarikan diri dari letes uji yang sekitar 75 mm panjang. Ia dikumpulkan dalam tabung eudiometer (dalam kolam merkuri atau gliserin) atau dalam kamar isolasi kromatografi gas.
Metode tidak langsung juga telah digunakan dengan mengukur sumber H2. Untuk kawat yang digunakan dalam proses GMAW dan SAW, ini dapat dilakukan dengan mengukur hidrokarbon pada permukaannya. Spektrometri massa dapat digunakan untuk analisis. Untuk proses SMAW dan SAW, kelembaban yang terserap dalam fluks dapat ditentukan. Seringkali, ini dilakukan dengan mengukur kehilangan bobat setelah pengeringan pada suhu tinggi sekitar 400 derajat C hingga 425 derajat C. Masalah yang terkait dengan pengukuran tidak langsung adalah bahwa efisiensi transfer H2 ke las dari kawat atau fluks sulit untuk diprediksi. Biasanya bergantung pada teknik pengelasan. Oleh karena itu, hasil empiris digunakan untuk menghubungkan jumlah H2 yang ada dalam bahan pengelasan dengan HIC dalam sambungan las. Untuk alasan ini, perbandingan di antara proses menjadi sangat sulit. Namun, bahkan pengukuran evolusi gas dapat salah, karena hanya H2 yang dapat difusi yang diukur. Beberapa tetap dalam larutan dan beberapa terjebak dalam cacat las atau inklusi.
Pentingnya Proses Pengelasan
Proses pengelasan listrik memerlukan sumber bahan pengisi dan metode untuk melindungi dan mengontrol listrik dan logam yang ditetapkan. Dalam kebanyakan kasus, bahan pengisi disediakan dalam bentuk batang, kawat berkelanjutan, atau tabung berkelanjutan. Permukaan semua bahan ini tercemar dengan sisa pelamas penarikan yang kaya H2. Dalam proses GMAW, gas perlindungan digunakan untuk perlindungan. Untuk kawat terisi, kombinasi gas perlindungan dan fluks digunakan. Teknik arc tenggelam dan elektroda terlapis hanya melibatkan fluks. Semua fluks adalah sumber air yang secara kimiawi terikat atau terserap. Jumlah H2 yang terlarut dalam logam las dapat bervariasi, tidak hanya di antara tetapi di dalam proses.
Di antara semua proses pengelasan listrik yang menggunakan elektroda yang dapat dikonsumsi, proses GMAW terkait dengan level H2 yang paling rendah, sumber utamanya adalah sisa pelamas penarikan pada permukaan kawat. Kawat yang total kering tidak dapat diterima, karena sulit untuk diumpankan. Jumlah sisa pelamas biasanya bukan masalah dengan baja yang memiliki YS kurang dari 520 N/mm². Namun, saat YS mendekati 620 N/mm², sisa pelamas menjadi faktor yang potensial penting jika HIC ingin dihindari, kecuali suhu pemanasan awal yang relatif tinggi dapat digunakan. Saat YS melebihi 830 N/mm², sisa pelamas harus dijaga sekecil mungkin.
Pentingnya sisa ini tercermin oleh efek H2 pada HIC dalam letes yang memiliki YS 930 N/mm² dan yang perlu diminimalkan dengan mengontrol laju pendinginan. Dalam kasus ini, laju pendinginan ditetapkan pada 540 derajat C, suhu yang dekat dengan yang di mana logam las bertransformasi dari austenit ke martensit. Pada laju pendinginan yang relatif cepat sekitar 30 derajat C/detik, 4 ppm H2 pada permukaan kawat telah menunjukkan menyebabkan HIC. Untuk aman dari HIC, H2 harus dijaga pada level di bawah 3 ppm. Dengan menyesuaikan teknik pengelasan, suhu pemanasan awal, atau keduanya, untuk menunda laju pendinginan pada 540 derajat C ke kurang dari 20 derajat C/detik, toleransi untuk H2 pada kawat dapat ditingkatkan ke 5 ppm.
Seperti yang telah disebutkan di bawah pengukuran H2, sulit untuk memprediksi jumlah H2 yang ditransfer ke las dari kontaminan permukaan yang terdekomposisi dalam listrik (atau sebelum mencapai listrik), terutama saat level diukur dalam ppm satu digit. Level ini begitu rendah sehingga mencegah penggunaan teknik evolusi gas untuk pengukuran H2. Toleransi yang lebih tinggi untuk kontaminan permukaan kawat pada laju pendinginan yang lebih rendah dapat disebabkan setidaknya oleh mikrostruktur yang lebih lunak sama seperti pelarian H2. Untuk mempertahankan kekuatan tinggi, laju pendinginan yang lebih tinggi diperlukan. Biasanya ada penurunan yang sangat tiba-tiba dalam kekuatan saat laju pendinginan turun di bawah 10 derajat C/detik. Jelas, untuk mendapatkan letes yang sekuat mungkin tanpa mengalami HIC, perlu meminimalkan kehadiran kontaminan apa pun yang mengandung H2.
Pencapaian level H2 yang sangat rendah tidak mungkin dengan proses pengelasan listrik lainnya, karena mereka memerlukan fluks daripada gas perlindungan untuk perlindungan. Fluks dapat menyerap air. Ada pentingnya kelembaban dalam fluks arc tenggelam terhadap sensitivitas retak logam las yang memiliki YS 830 N/mm². Ini menunjukkan bahwa level H2 yang dapat difusi setidaknya 7 mililiter/100 gram dapat menurunkan kekuatan kritis ke 105 N/mm² (konten H2 1 ppm setara dengan 1.11 mililiter/100 gram). Bahkan memanggang fluks untuk mengurangi H2 yang dapat difusi las di bawah 2 mililiter/100 gram tidak menghilangkan HIC. Stres kritis tetap di bawah 415 N/mm². Jelas bahwa kondisi pengelasan yang digunakan untuk las arc tenggelam tidak dapat diterima. Atau baja secara tidak biasa sensitif terhadap H2 atau fluks yang digunakan tidak dapat dikeringkan dengan cukup untuk mengurangi kontaminasi H2.
Masalah HIC yang sama dihadapi dalam proses SMAW saat kekuatan las melebihi 480 N/mm². Untuk alasan ini, elektroda H2 rendah telah dikembangkan secara khusus untuk meminimalkan, jika tidak mencegah, masalah. Pelapis elektroda H2 rendah dirumuskan tanpa bahan organik apa pun. Pelapis H2 rendah ini dipanggang pada suhu yang melebihi 430 derajat C untuk mengurangi kelembaban sisa ke level sekitar 0,1 %. Ini hampir level praktis terendah, karena kehadiran kelembaban dalam pelapis cenderung membuatnya rapuh. Efek pemanggangan pada kelembaban sisa selama pembuatan awal menunjukkan bahwa bahkan dengan kontrol yang hati-hati atas formulasi dan pemanggangan, level kelembaban pelapis elektroda terlapis tidak dapat dikurangi ke level yang cukup rendah untuk mencegah HIC dalam baja yang memiliki YS lebih tinggi dari 830 N/mm².
Kelembaban dalam elektroda H2 rendah biasanya ditentukan sebagai 0,2 % maks. Level kelembaban ini adalah yang diharapkan ditemukan dalam pelapis elektroda H2 rendah komersial, segera setelah dikeluarkan dari wadah yang ditutup rapat. Namun, jika terpapar udara yang lembab dan hangat, pelapis elektroda menyerap ulang kelembaban. Laju penyerapan kelembaban tergantung pada konstituen dalam pelapis. Dalam beberapa kasus, kelembaban yang terserap ulang dapat mencapai level yang melebihi 1 %. Untuk alasan ini, elektroda harus disimpan dalam oven yang dipanaskan pada hari yang panas dan lembab dan hanya terbuka ke atmosfer bengkel untuk waktu singkat.
Pelapis tahan kelembaban telah dikembangkan untuk mengatasi masalah serapan ulang. Meskipun pelapis cukup aman saat terpapan atmosfer yang relatif sejuk dan moderat lembag yang disebutkan, perlindungan tambahan diperlukan saat pengelasan di kondisi tropis. Mungkin untuk menyelamatkan elektroda yang telah 'basah' dengan memanggang ulang mereka pada suhu yang mendekati yang digunakan selama pembuatan mereka. Waktu pengeringan sekitar 1 jam biasanya diperlukan untuk mengkondisikan ulang elektroda pada sekitar 400 derajat C hingga 425 derajat C. Meskipun pemanggangan ulang dapat menyelamatkan elektroda yang secara tidak sengaja terpapar kondisi lembab, proses ini tidak boleh diulang karena elektroda terlapis dilegasi dengan bubuk logam yang dapat teroksidasi selama operasi pemanggangan ulang. Oleh karena itu, legas yang dihasilkan lebih kurus dan lebih lemah.
Pemanggangan ulang menyebabkan kehilangan baik konten Mn dan Si dari logam las, resulting in penurunan YS las. Ini terjadi dengan pemanggangan ulang yang sangat terkontrol. Sayangnya, perawatan yang sama tidak selalu diambil di atmosfer bengkel. Kehilangan yang jauh lebih besar dalam konten Mn dan Si, serta properti mekanis, dapat diharapkan.



