Optimisasi Zona Terpengaruh Panas dan Properti Logam Las dalam Pengelasan Baja
Zona Terpengaruh Panas dan Properti Logam Las dalam Pengelasan Baja
Ada banyak faktor yang mengontrol properti logam las dan zona terpengaruh panas (HAZ) saat pengelasan baja karbon dan baja rendah legasi. Logam las dan HAZ sering disebut sebagai las baja. Proses pengelasan, bahan konsumsi pengelasan, dan parameter pengelasan juga mempengaruhi properti ini. Properti las baja juga dipengaruhi oleh atmosfer korosif dan beban siklus yang sering diterimanya.
Zona Terpengaruh Panas
Selama seleksi baja, karakteristik HAZ lebih penting daripada logam las. Ini karena properti metalurgis dan mekanis HAZ secara langsung terkait dengan baja yang dipilih. Namun, properti ini dapat disesuaikan oleh parameter pengelasan dan perlakuan panas pasca pengelasan (PWHT). Juga isu metalurgis dan/atau kelasan yang terkait dengan karakteristik HAZ lebih sulit untuk diatasi daripada yang terkait dengan logam las. Isu pengelasan yang biasanya terjadi di logam las seringkali dapat diatasi dengan mengganti elektroda pengelasan dan/atau bahan konsumsi pengelasan lainnya. Dalam perbandingan, kesulitan dengan HAZ seringkali hanya dapat diatasi dengan mengganti baja dasar, yang umumnya merupakan langkah yang sangat mahal, atau dengan mengubah input panas. Beberapa C setara empiris (CE) telah dikembangkan dan digunakan untuk mengevaluasi kelasan dan kecenderungan retakan yang diinduksi hidrogen (HIC) pada baja dasar.
Persamaan CE yang paling sering digunakan yang juga digunakan oleh Institut Las Internasional (IIW) adalah CE = % C + % Mn/6 + (% Cu + % Ni)/15 + (% Cr + % Mo + % V)/5. Di Jepang, parameter komposisi Ito-Bessyo, Pcm, lebih banyak digunakan. Pcm dianggap memungkinkan penilaian yang lebih realistis tentang kelasan baja C rendah, dibandingkan dengan persamaan IIW. Persamaan ini adalah Pcm = % C + % Si/30 + (% Mn + %Cu +% Cr)/20 + % Ni/60 + % Mo/15 + %V/10 + 5 B. Persamaan lain yang dikembangkan di Jepang adalah untuk nomor C setara (CEN) yang menggabungkan persamaan IIW untuk CE dan Pcm. CEN mirip dengan Pcm untuk baja dengan tingkat C kurang dari 0,17 %, dan mengikuti persamaan IIW pada tingkat C yang lebih tinggi. Persamaan untuk CEN adalah CEN = % C + A(C) [%Si/24 + % Mn/6 + % Cu/15 + % Ni/20 + (%Cr + % Mo + % Nb + % V)/ 5 + 5B]. Dalam persamaan ini A(C) sama dengan 0,75 + 0,25 tan h [20 (% C – 0,12)].
Meskipun persamaan CE ini awalnya dikembangkan untuk mengkarkteristik kecenderungan retakan H2 dalam baja, mereka juga digunakan untuk menilai daya keras baja berdasarkan kimia. Ada korelasi antara CE, Pcm dan volume martensit di daerah kristal kasar dan daerah kristal halus. Seiring meningkatnya nilai Pcm, volume martensit dan kekerasan di kedua daerah meningkat.
Berbagai daerah dalam HAZ baja feritik telah didefinisikan dan dikarakterisasi menggunakan suhu puncak spesifik dari siklus panas las HAZ bersamaan dengan diagram fase seimbang Fe-C. Daerah-daerah ini adalah daerah kristal kasar, kristal halus, inter-kritis, subkritis, dan sebagian cair. Namun, perilaku metalurgis dalam HAZ yang mengalami pemanasan dan pendinginan cepat adalah proses non-seimbang. Oleh karena itu, diagram transformasi pendinginan berkelanjutan (CCT) lebih sesuai digunakan untuk memprediksi mikrostruktur di HAZ. Laju pendinginan berkaitan erat dengan ketebalan baja, geometri sambungan, dan input panas pengelasan. Laju pendinginan yang biasanya paling kritis dalam aplikasi pengelasan adalah yang jatuh antara 800 derajat C dan 500 derajat C. Seiring meningkatnya input panas pengelasan atau berkurangnya ketebalan baja, laju pendinginan antara suhu-suhu ini berkurang.
Efek elemen legasi utama dalam baja C dan baja rendah legasi pada mikrostruktur HAZ dan keawetan menunjukkan bahwa C memainkan peran yang sangat penting dalam kekerasan keseluruhan baja yang di-las. Ini dapat dilihat jelas dari perannya dalam persamaan CE dan Pcm. Peningkatan tingkat C mendukung pembentukan produk transformasi suhu rendah, seperti bainit dan martensit, dan mengarah pada penurunan yang signifikan dalam resistensi pelahapan HAZ.
Mangan (Mn), selain pengakutan larutan padat, menurunkan suhu transformasi austenit menjadi ferit sambil menyediakan efek penguat dengan penyempurnaan kristal. Namun, tingkat Mn harus dibatasi untuk meminimalkan segregasi membeku dan pola mikrostruktur.
Krom (Cr) adalah elemen penguat larutan padat dan pembentuk karbida. Ia meningkatkan daya keras baja dan meningkatkan resistensi oksidasi dan korosi. Penambahan Cr menguntungkan dalam kasus di mana penurunan karbida Cr menekan pembentukan sisi plat ferit melalui efek penangkap.
Nikel (Ni) dianggap memiliki efek yang menguntungkan pada transformasi baja, mirip dengan Mn, dengan menurunkan suhu transformasi austenit. Penambahan Ni juga meningkatkan keawetan, serta menyediakan efek pengakutan larutan padat.
Vanadium (V) dan niobium (Nb) ditambahkan dalam jumlah kecil dalam baja rendah legasi untuk mendapatkan properti mekanis yang diinginkan. Dengan membentuk V(C,N) dan Nb(C,N), V dan Nb menunda rekristalisasi dan pertumbuhan kristal austenit selama rolling dan normalisasi. Pada pengelasan fususi, khususnya dengan input panas tinggi, V(C,N) dan Nb(C,N) larut di HAZ dengan suhu puncak lebih dari 1100 derajat C dan menurun kembali selama pendinginan yang lebih lambat. Penurunan kembali V(C,N) dan Nb(C,N) melemahkan keawetan HAZ.
Titanium (Ti), dalam bentuk Ti nitrat stabil, mencegah kasaran kristal austenit sebelumnya di daerah dekat batas fuersi las.
Logam Las
Penggunaan bahan pengisi sangat umum dalam banyak proses pengelasan fususi. Saat memilih logam las/elektroda yang tepat, pertimbangan utama adalah apakah logam las dapat diproduksi bebas cacat dan apakah logam las kompatibel dengan baja dasar dan dapat memberikan properti yang memuaskan. Karakteristik ini ditentukan oleh (i) kimia elektroda, (ii) pengenceran baja dasar, (iii) bahan fluks atau gas pelindung, dan (iv) pembeku kolam las dan pendinginan serta transformasi selanjutnya.
Seleksi bahan pengisi yang tepat tidak didasarkan pada pencocokan kimia dengan baja dasar. Melainkan, didasarkan pada pencocokan properti logam las dan baja dasar. Penggunaan bahan pengisi dengan kimia yang sama dengan baja dasar mungkin tidak memberikan hasil yang diinginkan, karena mikrostruktur logam las sepenuhnya berbeda dari mikrostruktur baja dasar. Untuk banyak baja C dan baja rendah legasi, pembekuan dan laju pendinginan cepat yang terlibat dalam pengelasan fususi menghasilkan logam las yang memiliki kekuatan lebih tinggi dan keawetan lebih rendah daripada baja dasar ketika memiliki kimia yang sama. Oleh karena itu, bahan pengisi sering kali mengandung tingkat C yang lebih rendah daripada baja dasar. Kekuatan logam las tidak ditingkatkan dengan meningkatkan konten C, tetapi dengan menambahkan elemen legasi yang menyediakan penguatan larutan padat atau pengendapan dan modifikasi mikrostruktur.
Mikrostruktur logam las dalam baja C dan baja rendah legasi berisi berbagai komponen, mulai dari ferit blok, ferit jarum, bainit, hingga martensit. Efek elemen legasi dan pendinginan pada mikrostruktur logam las dinyatakan dalam diagram CCT skematis (Gambar 1), sedangkan efek elemen legasi pada kekerasan dan keawetan logam las ditunjukkan pada Gambar 2.
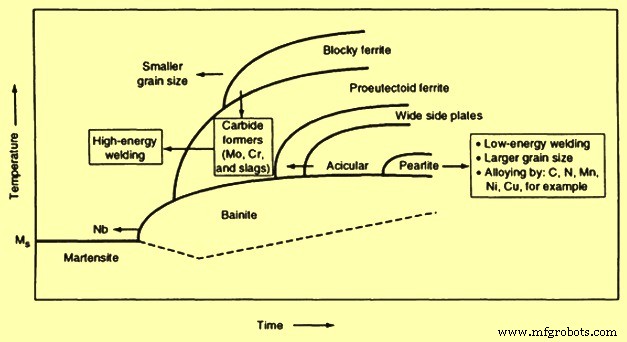
Gambar 1 Efek elemen legasi dan pendinginan pada mikrostruktur logam las
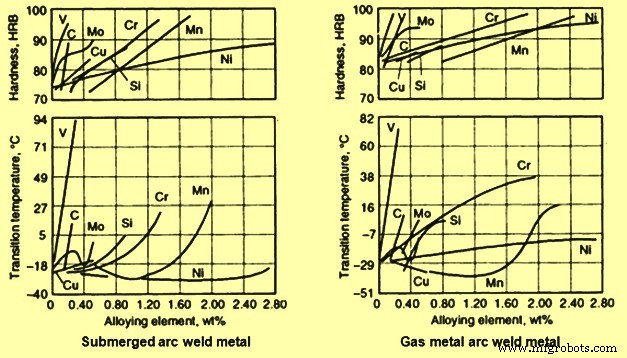
Gambar 2 Efek elemen legasi pada kekerasan dan keawetan logam las
Pelelehan baja dasar dan pencampuran selanjutnya dengan bahan pengisi menyebabkan kimia akhir penumpukan las berada di antara kimia baja dasar dan bahan pengisi. Ketika bahan pengisi memiliki kimia yang sama dengan baja dasar, kimia logam las akhir secara teoretis tetap sama. Tergantung pada jumlah baja dasar yang dilelehkan dan jumlah bahan pengisi yang ditambahkan, kimia akhir penumpukan las dapat diestimasi menggunakan persamaan pengenceran yang adalah % pengenceran = (bobot baja induk yang dilelehkan / total bobot baja yang digunakan) x 100. Faktor seperti konfigurasi sambungan dan persiapan tepi mempengaruhi pengenceran. Proses dan parameter pengelasan yang meningkatkan penetrasi juga dapat meningkatkan pengenceran.
Dalam pengelasan satu lapis, konten beberapa elemen di logam las dapat diestimasi menggunakan rumus ‘Elemen spesifik di logam las = (elemen dalam baja dasar x pengenceran) + (elemen dalam bahan pengisi) x (1 – pengenceran)’. Dalam beberapa kasus, pengenceran yang lebih menguntungkan, mengingat ada perubahan yang lebih sedikit yang drastis dalam properti mekanis dan lainnya di seluruh batas fuersi. Namun, dalam aplikasi yang melibatkan pelapis las atau permukaan las, lebih diinginkan untuk meminimalkan pengenceran. Ini karena bahan pengisi mengandung elemen legasi yang lebih mahal yang disesuaikan untuk memberikan properti logam las spesifik. Ketika ada kecemasan bahwa baja dasar dapat memperkenalkan pengotor dan/atau elemen legasi yang tidak diinginkan, maka teknologi pengelasan yang menurunkan pengenceran disarankan. Ini juga mencakup pertimbangan untuk fosfor (P) dan belerang (S) dan untuk konten C dan silikon (Si) yang lebih tinggi, yang secara buruk mempengaruhi properti logam las.
Perbandingan Pengelasan Satu Lapis dan Multi Lapis
Dalam hal properti mekanis, khususnya keawetan, logam las multi lapis biasanya lebih baik daripada logam las satu lapis karena alasan yaitu (i) siklus panas pemanasan ulang dari setiap lapis pengelasan berikutnya mentranskripsi dan menyempurnakan bagian mikrostruktur di logam las sebelumnya, (ii) lapis pengelasan berikutnya melemahkan logam las sebelumnya dan mengurangi stres dari lapis sebelumnya, (iii) total input energi per lapis berkurang, yang membantu dalam membatasi jumlah pertumbuhan kristal, dan (iv) lapis pengelasan sebelumnya memberikan pemanasan awal tertentu yang memperlambat laju pendinginan dari lapis berikutnya.
Terlihat bahwa duktibilitas logam las (luas penampang) meningkat seiring meningkatnya luas kristal yang menyempurnakannya. Lebih lanjut, ketika fluks aktif digunakan dalam pengelasan arc sumbu terendam (SAW), jumlah lapis pengelasan yang diterapkan pada sambungan terbatas. Ini karena ada kecenderungan elemen legasi (seperti Si dan Mn) untuk menumpuk selama pengelasan multi lapis, yang menurunkan nilai keawetan retakan di lapis las akhir.
Kelasan dan Jenis Baja
Baja rendah legasi kekuatan tinggi (HSLA) dirancang untuk memiliki properti mekanis dan kelasan yang ditingkatkan, dibandingkan dengan baja C konvensional. Peningkatan ini diperoleh melalui penambahan jumlah kecil elemen legasi, seperti Nb, V, Ti, N2 (nitrogen), dan C, yang memperkuat ferit, meningkatkan daya keras, dan mengontrol ukuran kristal. Sebagian besar baja ini disuplai dalam kondisi as-rolled, normalized, dan beberapa disuplai dalam kondisi perlakuan pengendapan, juga. Ukuran kristal yang lebih halus dan jumlah pearlite yang lebih besar merupakan alasan kekuatan dan keawetan yang lebih tinggi dari baja ini. Selain itu, konten C yang lebih rendah dari baja ini (0,22 % maksimum) mengarah pada kelasan yang baik.
Biasanya kelasan HSLA steels mirip dengan baja ringan. Meskipun HSLA steels memiliki kelasan yang baik, pertimbangan pemanasan awal dan kontrol H2 dalam proses pengelasan masih penting untuk memastikan las yang berhasil. Kelemahan dalam HAZ kristal kasar adalah salah satu kekhawatiran selama pengelasan HSLA steels. Kelemahan ini disebabkan oleh laju pendinginan lambat yang mengarah pada terbentuknya mikrostruktur yang tidak diinginkan, seperti sisi plat ferit kasar (ferit Widmanstätten dan bainit atas) dan ferit batas kristal, khususnya pada tingkat input energi tinggi.
Untuk HSLA steels yang mengandung Nb dan V, logam las dan HAZ menunjukkan keawetan kerucut rendah pada input panas tinggi, seperti yang digunakan dalam proses pengelasan ESW dan SAW. Ini karena input panas tinggi meningkatkan luas HAZ kristal kasar. Laju pendinginan yang terkait yang rendah di HAZ mengurangi kemungkinan penyempurnaan kristal dan meningkatkan kemungkinan penurunan karbida Nb dan V, mengarah pada kelemahan HAZ kristal kasar. Input panas tinggi dan pengenceran yang lebih tinggi juga membawa masalah pengkeras pengendapan karbida Nb dan V ke logam las.
Penggunaan baja dengan penambahan Ti kecil (0,04 % maksimum) dan N2 telah terbukti efektif meminimalkan pertumbuhan kristal dalam HAZ kristal kasar. Ini karena stabilitas yang lebih besar dari Ti nitrat pada suhu puncak yang dialami di daerah kristal kasar (lebih dari 1100 derajat C), di mana karbida Nb dan V dikembalikan ke dalam larutan.
Baja C rendah terdiri dari dua jenis baja, yaitu (i) baja C rendah dengan konten C kurang dari 0,15 % dan (ii) baja ringan dengan konten C antara 0,15 % dan 0,30 %. Untuk baja C rendah ini dalam kondisi dianil, mikrostruktur utamanya adalah ferit yang relatif lembut dengan partikel karbida yang tersebar kecil, sedangkan baja C rendah dalam kondisi hot rolled atau normalized memiliki pulau pearlite. Pada pengelasan fususi, HAZ mengalami transformasi dari ferit menjadi austenit saat dipanaskan, dan dari austenit kembali menjadi ferit selama pendinginan. Pada tingkat C ini, pengakutan yang terlibat di HAZ sekitar 10 HRC atau kurang.
Namun, ketika las mengalami operasi pembentukan dingin, biasanya disarankan bahwa konten C dibatasi hingga 0,06 %. HAZ baja dengan konten C yang lebih tinggi biasanya tidak memiliki duktibilitas yang baik untuk menampung regangan yang terlibat dalam pembentukan dingin.
Ketika baja C rendah disuplai sebagai baja rimmed, wilayah inti tengahnya cenderung mengandung konsentrasi senyawa seperti monoksida karbon (CO) dan dioksida karbon (CO2), serta elemen seperti S dan P, sebagai hasil dari segregasi selama aksi rimmed. Selain itu, gas yang dihasilkan dari reaksi antara oksigen terlarut (O2) dan C juga terjebak di wilayah inti tengah. Saat operasi pengelasan, sejumlah baja dasar meleleh dan mencampur dengan bahan pengisi karena pengenceran. Suhu tinggi kolam las cair memberikan kondisi yang memungkinkan reaksi O2-C yang tidak sempurna untuk melanjutkan dan CO dan CO2 yang terjebak untuk berkembang. Jika laju pembekuan kolam las sangat cepat untuk gas untuk lolos, maka penjerapan mereka mengarah pada pori di logam las. Oleh karena itu, deoksidasi kolam las yang cukup adalah cara praktis untuk menghindari masalah poros saat pengelasan baja rimmed.
Ketika baja C rendah disuplai sebagai baja killed, poros logam las tidak lagi menjadi masalah selama pengelasan fususi. Sebaliknya, scoria refraktori viskus terkadang terbentuk pada permukaan kolam las dari baja killed, yang membuat aliran logam cair lambat dan manipulasi kolam las sulit. Scoria menjadi viskus ketika deoksidator, seperti Al (alumunium), Ti, dan Zr (zirconium) digunakan dalam praktik pembunuhan baja, membentuk oksida dengan suhu leleh yang relatif tinggi. Masalah ini dengan scoria semakin parah dengan pengelasan asetilena oksigen, karena suhu rendah yang terlibat dalam proses. Solusi biasa adalah memilih bahan pengisi yang mengandung jumlah Mn dan Si yang cukup untuk menurunkan titik leleh dan meningkatkan aliran scoria.
Baja ringan juga dianggap dapat di-las, dan retakan dingin biasanya bukan masalah ketika konten C kurang dari 0,2 % dan konten Mn kurang dari 1,0 %. Pemanas awal, kontrol suhu antar lapis, PWHT, atau teknik pengelasan khusus biasanya tidak diperlukan saat pengelasan baja dengan ketebalan 25 mm dan kurang. Konten C biasanya lebih tinggi dalam baja yang lebih tebal untuk memberikan kekuatan yang diperlukan. Selain itu, laju pendinginan HAZ terkait selama pengelasan fususi baja yang lebih tebal lebih tinggi. Oleh karena itu, saat pengelasan baja yang lebih tebal dari 25 mm, atau ketika konten C dan Mn lebih tinggi dari 0,3 % dan 1,4 % masing-masing, maka pencegahan yang tepat dan penggunaan elektroda atau fluks H2 rendah diperlukan untuk mencegah retakan H2.
Saran yang berguna dalam memilih baja C-Mn dan baja C-Mn mikrolegasi dengan kelasan dan keawetan optimal, seperti yang ditetapkan oleh Dolby diberikan di sini. Untuk baja ini dengan lebih dari 0,1 % C, dasar baja dengan konten C yang rendah dan CE yang rendah, tetapi properti keawetan yang tinggi harus digunakan. Baja yang dirawat Al untuk membatasi lebar daerah kristal kasar dalam HAZ dan meminimalkan tingkat N2 bebas (precipitata alumunium-nitrat relatif stabil) perlu dipilih. Baja yang dipilih harus bersih. Baja yang dirawat Al atau vacuum degassed memiliki tingkat S yang lebih rendah. Perlakuan kalsium (Ca) untuk kontrol bentuk sulfida meningkatkan properti mekanis dalam arah melalui ketebalan dan mengurangi retakan lamelar yang terkait dengan masalah retakan pencairan.
Ketika menggunakan proses pengelasan dengan input energi tinggi untuk baja dasar dengan komposisi C-Mn yang sama, penambahan Nb dan V menurunkan keawetan HAZ, karena penurunan karbida atau karbonitrat Nb dan V yang terjadi selama pendinginan dan pemanasan ulang. Baja mikrolegasi dengan kurang dari 0,1 % C biasanya memiliki keawetan yang lebih tinggi dan kecenderungan yang lebih rendah untuk retakan H2 di HAZ. Baja Al yang bersih dengan nilai keawetan tinggi perlu dipilih untuk alasan yang diberikan di atas untuk baja C-Mn. Pencegahan yang sama juga berlaku seperti yang disebutkan di atas mengenai proses pengelasan dengan input energi tinggi.
Baja rendah legasi yang memiliki tingkat C rendah perlu dipilih. Resistensi pelahapan yang tinggi dapat diperoleh ketika daya keras baja cukup untuk mengembangkan martensit C rendah untuk kondisi pengelasan yang digunakan. Hati-hati diperlukan dalam PWHT baja yang memiliki jumlah signifikan penurunan elemen legasi pengakut sekunder, seperti Nb dan V. Perhatian juga perlu diberikan pada PWHT baja yang mengandung jumlah besar elemen sisa seperti P, Sb (antimoni), As (arsenik), dan Sn (timah).
Baja Al yang bersih dengan nilai keawetan tinggi perlu dipilih untuk alasan yang diberikan di atas untuk baja C-Mn. Juga, pencegahan yang sama mengenai proses pengelasan dengan input energi tinggi berlaku di sini.
Baja proses terkontrol termo-mekanis (TMCP) menunjukkan properti kekuatan dan keawetan yang jauh ditingkatkan serta kelasan. Teknologi ini menggunakan pendinginan percepat yang memungkinkan untuk mencapai tingkat kekuatan yang sama pada tingkat C yang lebih rendah dibandingkan baja controlled rolled yang mencapai pada tingkat C yang lebih rendah (kurang dari 0,06 %). Sebagai gantinya penguatan dengan meningkatkan konten C, baja TMCP mengembangkan kekuatan dan keawetannya dari mikrostruktur ferit yang sangat halus dan mikrostruktur fase kedua (pearlite yang terdistribusi halus atau bainit) yang terjadi selama tahap pendinginan percepat dari proses. Akibat dari pengurangan konten C dan CE, baja ini secara signifikan meningkatkan resistensi terhadap retakan dingin yang diinduksi H2 (HICC). Oleh karena itu, kekhawatiran terkait pemanas awal, kontrol suhu antar lapis, dan PWHT selama proses pengelasan tidak kritis. Namun, HAZ softening, khususnya pada input panas tinggi, adalah kekhawatiran, karena mikrostruktur yang menguntungkan dari baja TMCP kembali pada pendinginan lambat di HAZ pada tingkat input panas tinggi.
Baja Cr-Mo (molybdenum) adalah bahan yang relatif murah, dibandingkan dengan baja legasi tinggi dan digunakan di industri listrik dan petrokimia karena resistensi oksidasi, resistensi creep suhu tinggi, dan resistensi korosi sulfida. Konten Cr memberikan baja resistensi korosi oksidasi, sementara konten Mo meningkatkan kekuatan suhu tinggi. Kehadiran karbida stabil yang terdistribusi halus meningkatkan resistensi creep. Karena konten elemen legasi dan sekitar 0,15 % tingkat C, baja ini dapat diharden dengan udara. Baja ini biasanya disuplai dalam kondisi normalized and tempered atau quenched and tempered (Q&T). Kelasan baja Cr-Mo sangat mirip dengan Q&T dan baja rendah legasi yang dapat diharden. Masalah utama di HAZ adalah retakan di daerah kristal kasar yang terakut, serta HAZ softening antara suhu Ac1 dan Ac3. Retakan pemanasan ulang selama PWHT dan paparan jangka panjang pada suhu tinggi juga menyebabkan kesulitan yang parah. Untuk baja ini, pemanas awal yang tepat dan suhu antar lapis perlu dipilih, dan teknik pengelasan H2 rendah harus digunakan.
Sementara PWHT tidak diperlukan untuk baja Cr-Mo dengan tingkat Cr rendah dan ketebalan tipis, sering dilakukan segera setelah pengelasan sebagai bagian dari teknik pengelasan. PWHT dari las Cr-Mo juga terkadang disebut sebagai perlakuan panas alleviasi stres. Perlakuan panas ini bertujuan untuk melegakan stres sisa melalui proses relaksasi creep dan melemahkan mikrostruktur terakut as-welded untuk meningkatkan keawetan retakan HAZ dan logam las. Manfaat tambahan dari PWHT adalah untuk memungkinkan dissipasi H2 yang lebih tinggi di wilayah las dan untuk mengurangi lebih jauh kemungkinan HICC. Meskipun perlakuan alleviasi stres atau PWHT sering digunakan dalam las Cr-Mo, jenis baja ini rentan terhadap retakan alleviasi stres di HAZ selama perlakuan tersebut atau retakan pemanasan ulang selama proses pemanasan ulang pasca pengelasan, termasuk paparan jangka pendek pada atmosfer suhu tinggi. Rentang suhu untuk terjadinya retakan alleviasi stres/pemanasan ulang adalah antara 500 derajat C dan 700 derajat C. Meskipun tidak jelas, mekanisme retakan dipercaya terkait dengan penguatan interior kristal sebagai hasil dari penurunan.
Retakan terjadi saat pemanasan ulang ketika batas kristal yang relatif lunak yang bebas dari penurunan tidak dapat menampung deformasi plastis selama relaksasi creep. Parameter yang dikenal sebagai ‘Psr’ telah dikembangkan untuk mengaitkan rentabilitas baja Cr-Mo terhadap retakan pemanasan ulang ketika baja mengandung 1,5 % max Cr, 1,0 % max Cu, 2,0 % max Mo, dan 0,15 % max V, Nb, dan Ti. Hubungannya adalah seperti yang diberikan oleh persamaan ‘Psr = %Cr + %Cu + 2x %Mo + 10x %V + 7x %Nb + 5x %Ti – 2’.
Ketika Psr kurang dari nol, bahan dianggap sensitif terhadap retakan pemanasan ulang. Namun, ketika ada lebih dari 2 % Cr, kecenderungan retakan dihilangkan. Parameter lain yang mempertimbangkan elemen sisa dan yang mengarah pada kelemahan batas kristal dan meningkatkan kecenderungan retakan pemanasan ulang, adalah ‘faktor komposisi logam’ (MCF) yang diberikan oleh persamaan ‘MCF = %Si + 2x %Cu + 2x %P + 10x %As + 15x %Sn + 20x %Sb’. Nilai MCF yang lebih tinggi juga meningkatkan rentabilitas baja Cr-Mo terhadap retakan pemanasan ulang.
Teknik pengelasan biasa yang digunakan untuk mengurangi kemungkinan retakan pemanasan ulang diringkas sebagai (i) mengurangi risiko stres dalam desain las, (ii) penggunaan praktik pengelasan yang meminimalkan stres sisa seperti meningkatkan suhu pemanas awal dan mengurangi pembatasan, (iii) pengurangan kekuatan logam las untuk akomodasi deformasi plastis di logam las ketika berlaku dan diperlukan, dan (iv) pengurangan konsentrasi stres di daerah kristal kasar.
Baja Q&T biasanya disuplai dalam kondisi perlakuan panas yang melibatkan austenitisasi dan/atau quenching and tempering untuk mendapatkan properti kekuatan tinggi. Daya keras baja Q&T sedemikian rupa sehingga HAZ terdiri dari mikrostruktur martensit C rendah dan bainit. Tipe mikrostruktur HAZ as welded ini memiliki properti mekanis yang diinginkan yang dekat dengan yang milik baja dasar. Oleh karena itu, baja ini biasanya tidak memerlukan PWHT atau perlakuan alleviasi stres, kecuali dalam beberapa situasi khusus.
Berbeda dengan baja rendah legasi lain yang dapat diharden di mana input energi tinggi harus digunakan untuk menghindari pembentukan martensit di HAZ, penggunaan baja Q&T membutuhkan kondisi pengelasan yang mencakup laju pendinginan di HAZ yang cukup cepat untuk memastikan reformasi mikrostruktur martensit dan bainit. Ini diperlukan karena laju pendinginan HAZ yang terlalu lambat menyebabkan HAZ yang telah austenitisasi untuk transformasi menjadi ferit dan campuran bainit dan martensit. Selama transformasi ferit pro-eutektoid dari austenit, austenit yang tidak bertransformasi menjadi terkaya C yang kemudian transformasi menjadi bainit dan martensit yang keras dan rapuh. Mikrostruktur campuran ini dari ferit, bainit, dan martensit mengarah pada kelemahan HAZ kristal kasar. Semakin lambat laju pendinginan, semakin besar tingkat kelemahan di HAZ. Laju pendinginan kritis yang lebih cepat (input panas lebih rendah) diperlukan untuk menghindari transformasi mikrostruktur campuran yang rapuh saat pengelasan baja yang kurang dapat diharden atau lebih tipis.
Kekhawatiran lain selama pengelasan baja Q&T adalah pemeliharaan yang ketat dari teknik pengelasan H2 rendah untuk mencegah retakan dingin di bawah benang. Pemanas awal adalah salah satu cara paling efektif untuk mengurangi kecenderungan retakan dingin. Namun, pemanas awal juga secara signifikan mengurangi laju pendinginan di HAZ. Oleh karena itu, harus diterapkan dengan cara sehingga laju pendinginan yang memuaskan dapat dicapai di HAZ.
Ketika pengelasan baja Q&T yang memiliki tingkat kekuatan lebih tinggi, kecenderungan retakan H2 terjadi di logam las meningkat. Oleh karena itu, konten kelembaban yang diizinkan dalam lapisan elektroda dan fluks, serta penanganan bahan-bahan ini, menjadi jauh lebih kritis. Untuk baja Q&T dengan tingkat kekuatan leleh (YS) di bawah 480 N/sq mm, konten kelembaban 0,4 % adalah batas yang diizinkan dalam elektroda terlapisi, sedangkan untuk baja dengan tingkat kekuatan di atas 690 N/sq mm, batasnya adalah 0,1 %. Penggunaan teknik temper bead juga dapat membantu menghindari daerah kekerasan tinggi dan keawetan rendah yang tidak diinginkan di HAZ.
Pengelasan multi lapis adalah teknik yang baik dalam pengelasan baja Q&T. Selain efek penyempurnaan dan pengakutan pada logam las dari lapis pengelasan sebelumnya, input panas yang lebih kecil dari pengelasan multi lapis, dibandingkan dengan pengelasan satu lapis membantu dalam mencapai laju pendinginan yang cepat. Di mana retakan H2 di logam las menjadi kekhawatiran, maka pengelasan multi lapis lapis tipis harus digunakan, bersama dengan peregangan pada suhu antar lapis untuk waktu yang ditentukan sebelum menyetor lapis berikutnya. Meskipun teknik ini membantu dissipasi H2 di logam las di setiap lapis pengelasan, ini mengurangi produktivitas.
Dalam baja Q&T, ada daerah pengemasan di HAZ yang disebabkan oleh siklus panas HAZ dengan suhu puncak antara Ac1 dan Ac3 (daerah inter kritis). Pada suhu di bawah Ac3 selama pemanasan, karbida tidak sepenuhnya larut dalam austenit. Oleh karena itu, tingkat C dalam austenit harus pada konsentrasi yang lebih rendah. Selama pendinginan, austenit yang tidak terpenuhi bertransformasi pada suhu tinggi dan menghasilkan mikrostruktur dengan kekuatan yang lebih rendah.
Pertimbangan dalam Las
Baja C dan baja rendah legasi yang digunakan untuk aplikasi struktural tidak biasanya digunakan dalam atmosfer korosi parah. Namun, mereka sering digunakan dalam kondisi korosi sedang, seperti di raffineri minyak dan pipa gas/minyak asam. Kehadiran las biasanya mengarah pada penurunan resistensi korosi karena alasan yaitu (i) variasi komposisi baja dasar, HAZ, dan logam las yang mengarah pada situasi yang mendukung korosi galvanis, (ii) kehadiran stres sisa pengelasan yang mengarah pada retakan korosi stres (SCC), dan (iii) kehadiran ketidakteraturan las seperti cacat permukaan, yang bertindak sebagai situs yang menguntungkan untuk seranggan korosi lokal.
Dalam atmosfer korosif, pencegahan HIC dan retakan korosi stres sulfida (SSCC) penting. HIC, yang telah diamati di baja kekuatan tinggi dan rendah kekuatan, bahkan dalam kondisi tanpa stres, terjadi terutama di baja kekuatan rendah yang terpapar atmosfer yang mengandung H2. Karena pendinginan dan pembekuannya yang cepat, logam las membentuk struktur denorit dan memiliki inklusi oksida yang terdistribusi dalam bentuk globulus halus. Terlihat bahwa logam las, bahkan ketika digunakan tanpa bahan pengisi dengan kimia khusus, tidak mengembangkan HIC hingga kekerasan maksimum 280 HV. Dalam perbandingan, HIC telah diamati terutama di baja dasar dan HAZ.
SCC didefinisikan sebagai fenomena retakan yang terjadi dalam kondisi korosi sulfida ketika baja diterapkan stres. Baja yang akan digunakan dalam atmosfer yang mengandung sulfida hidrogen (H2S) dapat dipilih dengan tepat. Biasanya nilai 22 HRC (248 HV) disarankan sebagai batas kekerasan untuk baja yang digunakan untuk pipa saluran yang digunakan dalam aplikasi gas asam.
Dalam hal las, HAZ biasanya lebih keras daripada baja dasar, dan akibatnya lebih rentan terhadap SCC. Selain mikrostruktur yang lebih rentan, faktor lain yang berkontribusi secara tidak menguntungkan terhadap SCC adalah stres sisa las dan kehadiran sudut masuk cap las sebagai pemicu stres di wilayah las. Sambungan las yang Q&T atau normalized, HAZ hilang dan kecenderungan HAZ sebelumnya untuk mengembangkan SCC berubah. Rentabilitas SCC lebih tinggi dalam kondisi as-welded daripada dalam kondisi Q&T (PWHT).
Retakan kelelahan dalam struktur las di bawah beban siklus sering kali terlihat berkembang di wilayah ujung las. Ini karena ujung las adalah wilayah konsentrasi stres. Ujung adalah titik di mana baja dasar dan logam las bertemu dan di mana perubahan tertinggi di kedua bagian. Juga, intrusi scoria yang dihasilkan dari operasi pengelasan seringkali ada di wilayah ujung las. Berbagai teknik telah digunakan untuk meningkatkan kekuatan kelelahan struktur las dengan mengurangi konsentrasi stres di wilayah ujung las dan penguat las. Teknik-teknik ini adalah (i) menghapus penguat las di kedua sisi sambungan butt dengan memasin las ke tingkat baja dasar, (ii) meningkatkan radius dan sudut masuk ujung las dengan menggerindal mekanis wilayah persimpangan antara las dan baja dasar di ujung las, (iii) mengubah keadaan stres sisa permukaan las dengan kerja dingin mekanis permukaan las dan baja dasar di wilayah ujung las, (iv) melapisi dan melukis las dan baja dasar untuk mencegah korosi di wilayah konsentrasi stres, (v) meningkatkan radius ujung dan sudut masuk las dengan menambahkan benang las di kedua sisi penguatan menggunakan bahan pengisi dengan fluida yang tinggi, (vi) menggunakan kondisi pengelasan yang menghasilkan radius ujung las dan sudut masuk yang lebih besar, dan (vii) melelehkan kembali permukaan di wilayah ujung las untuk meratakan dan menyegarkan profil las menggunakan proses pengelasan GTAW.
Efek Teknik Pengelasan terhadap Properti Las Baja
American Welding Society (AWS) mendefinisikan teknik pengelasan sebagai metode dan praktik terperinci yang mencakup semua proses pengelasan sambungan yang terlibat dalam produksi las. Dalam tinjauan terperinci tentang hubungan antara teknik dan properti las, berikut adalah kesimpulan.
- Untuk kombinasi proses pengelasan/baja apa pun, teknik pengelasan memiliki peran mendominan, bersama dengan elektroda (jika bahan pengisi digunakan), dalam menentukan kualitas dan properti mekanis las. Namun, dua variabel ini (teknik pengelasan dan properti mekanis) tidak memiliki hubungan sebab-akibat langsung.
- Properti mekanis baja hanya dapat diatribusikan pada kesehatan, mikrostruktur, dan komposisi kimianya, dan apakah itu baja dasar, logam las, logam deposit uap, logam deposit elektroda atau jenis lainnya. Respons baja terhadap gaya mekanis tergantung pada kondisi saat ini dan tidak pada cara kondisi ini telah diciptakan.
- Penelitian metalurgi telah menetapkan hubungan antara properti mekanis dan mikrostruktur, seperti hubungan terbalik antara ukuran kristal dan kekuatan, perbedaan kekuatan antara pearlite dan martensit, efek kelemahan film batas kristal, efek berbahaya inklusi, dan lainnya. Di sisi lain, tidak ada hubungan langsung antara pengaturan saat ini dari mesin pengelasan dan properti akhir las. Sebaliknya, hubungan sebab dan akibat yang sebenarnya adalah (i) arus yang lebih tinggi memperkenalkan lebih banyak panas ke dalam baja, (ii) panas yang lebih tinggi mempengaruhi HAZ dan struktur logam las dengan cara tertentu, tergantung pada kimia baja, fase yang ada, dan faktor lainnya, dan (iii) perbedaan struktur mengarah pada properti mekanis yang berbeda.
Faktor yang terkait dengan teknik pengelasan spesifik yang mempengaruhi properti las diberikan di bawah ini.
Suhu Pemanas Awal
Pemanas awal adalah aplikasi panas pada baja dasar segera sebelum pengelasan, pengkayan, pengolahan, atau pemotongan. Suhu pemanas awal bergantung pada banyak faktor, seperti komposisi dan massa baja dasar, suhu lingkungan, dan teknik pengelasan.
Pemanas awal dilakukan untuk (i) mengurangi stres penyerapan di las dan baja dasar yang berdekatan yang terutama penting pada sambungan yang sangat terbatas, (ii) menyediakan laju pendinginan yang lebih lambat melalui rentang suhu kritis (sekitar 880 derajat C hingga 720 derajat C), yang mencegah pengakutan berlebihan dan menurunkan duktibilitas baik las maupun HAZ baja dasar, dan (iii) menyediakan laju pendinginan yang lebih lambat hingga 200 derajat C, memberikan lebih banyak waktu untuk H2 yang ada untuk menyebar dari las dan baja yang berdekatan untuk menghindari retakan di bawah benang.
Lampu gas, pembakar gas, tanur perlakuan panas, pemanas resistansi listrik, pemanas induksi frekuensi rendah, dan tanur sementara adalah beberapa metode pemanas awal yang digunakan. Pemilihan metode bergantung pada banyak faktor, seperti suhu pemanas awal, lama waktu pemanas awal, ukuran dan bentuk bagian, dan apakah itu operasi ‘satu jenis’ atau operasi produksi kontinu. Untuk aplikasi kritis, suhu pemanas awal harus dikontrol dengan tepat. Dalam kasus ini, sistem pemanas yang dapat dikontrol digunakan, dan termokopel dipasang langsung pada bagian yang dipanaskan. Termokopel mengukur suhu yang tepat dari bagian dan memberikan sinyal ke pengontrol, yang mengatur bahan bakar atau daya listrik yang diperlukan untuk pemanasan. Dengan mengatur bahan bakar atau daya dengan akurat, suhu bagian yang dipanaskan dapat dipertahankan pada batas yang ketat. Banyak standar memerlukan kontrol suhu panas yang tepat.
Suhu Antar Lapis
Suhu antar lapis, yang terlibat dalam las multi lapis, ditandai oleh suhu minimum dan maksimum logam las yang di-setor dan baja dasar yang berdekatan sebelum lapis berikutnya dimulai. Biasanya, baja yang memerlukan pemanas awal ke suhu tertentu juga harus dipertahankan pada suhu ini antara lapis las. Dengan banyak las, input panas selama pengelasan cukup untuk mempertahankan suhu antar lapis. Pada las yang besar, tidak mungkin input panas dari proses pengelasan cukup untuk mempertahankan suhu antar lapis yang diperlukan. Jika ini adalah kasus, maka pemanas lampu antara lapis biasanya diperlukan.
Setelah rangkaian telah dipanaskan awal dan pengelasan telah dimulai, diperlukan untuk menyelesaikan pengelasan secepat mungkin untuk menghindari kebutuhan akan pemanas antar lapis. Karena tujuan pemanas awal adalah untuk mengurangi laju pendinginan, secara logis mengikuti bahwa pendinginan yang sama harus diberikan untuk semua lapis. Ini hanya dapat dilakukan dengan mempertahankan suhu antar lapis yang setidaknya sama dengan suhu pemanas awal. Jika ini tidak dilakukan, maka setiap benang individu tunduk pada laju quench yang sama seperti benang pertama dari rangkaian yang tidak dipanaskan awal.
Suhu minimum yang diperlukan didasarkan pada spesifik baja, proses pengelasan, dan ketebalan baja. Ketika penumpukan panas menjadi berlebihan, las harus diizinkan untuk dingin, tetapi tidak di bawah suhu antar lapis minimum. Suhu area pengelasan harus dipertahankan dalam suhu antar lapis minimum dan maksimum.
Perlakuan Panas Pasca Pengelasan
PWHT biasanya dianggap diperlukan untuk las pada bagian baja yang lebih tebal, untuk mengurangi tingkat stres sisa as welded yang tinggi dan meningkatkan keawetan dan toleransi cacat sambungan. Banyak standar fabrikasi memberikan pedoman tentang durasi dan suhu PWHT, meskipun beberapa perbedaan antara berbagai standar ada. Dalam menilai waktu dan suhu yang diperlukan untuk memberikan PWHT yang sesuai, perlu mengetahui bagaimana parameter tersebut merespons jadwal perlakuan panas yang berbeda.
Dalam semua perlakuan panas, dengan pengecualian mungkin fususi, laju pemanasan dan waktu dapat ditentukan. Suhu maksimum terkait dengan komposisi baja, waktu tahan (pada suhu maksimum) terkait dengan ketebalan baja, dan laju pendinginan terkait dengan perlakuan tertentu dan standar. Laju pemanasan biasanya berkisar dari 150 derajat C hingga 180 derajat C per jam. Waktu tahan biasanya 2,5 menit/mm dari ketebalan maksimum untuk memberikan pemanasan yang merata di seluruh bagian. Laju pendinginan juga berkisar dari 150 derajat C hingga 180 derajat C per jam, hingga suhu tertentu. Dalam beberapa kasus, laju pendinginan dapat ditingkatkan ketika bagian telah dingin ke suhu tertentu. Laju pemanasan, tahan, dan pendinginan biasanya adalah bagian dari spesifikasi dan perlu diikuti secara eksplisit.
Efek PWHT terhadap Properti HAZ Las pada Baja C-Mn
Sebuah studi dilakukan untuk menunjukkan efek PWHT terhadap variasi properti HAZ (kekuatan, kekerasan, dan keawetan) dengan parameter PWHT yang berbeda. Studi dilakukan pada baja 50 mm grade C-Mn yang telah dibunuh dengan Si dan dirawat dengan Al dan Nb. Grade ini dipilih karena semakin banyak digunakan dalam aplikasi tabung tekanan dan banyak fabrikasi offshore dan struktur lain. Proses SAW telah digunakan dengan input panas sekitar 3,4 kJ/mm dari lapis pengisi. Juga, efek siklus PWHT berganda, yang sering dihadapi dalam fabrikasi tabung tekanan atau dalam kasus di mana perbaikan telah dilakukan, telah dipelajari dengan cara yang sama.
Tes tarik longitudinal HAZ dilakukan. Tidak ada efek yang layak yang terkait dengan siklus alleviasi stres berganda yang dicatat di wilayah HAZ. Nilai yang diamati melebihi persyaratan minimum plat baja. Nilai duktibilitas dan elongasi yang memadai diamati pada 600 derajat C. Tidak ada efek yang layak dari waktu PWHT pada tegangan leleh HAZ (YS), kekuatan tarik (TS) atau duktibilitas pada suhu ini. Data menunjukkan bahwa hanya penurunan kecil dalam YS dan TS yang diperhatikan dengan meningkatnya suhu PWHT. Tidak ada efek yang signifikan pada duktibilitas.
Untuk tes impact Charpy, lima suhu pengujian dipilih dan tiga sampel diuji pada setiap suhu. Suhu-suhu ini adalah 0 derajat C, -20 derajat C, -40 derajat C, -60 derajat C, dan -80 derajat C. Untuk las, satu sampel diambil dari sisi pertama HAZ, satu dari sisi kedua HAZ, dan satu dari HAZ pada ketengah plat baja, yang terkait dengan las sisi kedua. Data telah menunjukkan bahwa siklus PWHT berganda hanya memiliki efek marginal, yaitu peningkatan kecil dalam jumlah nilai rendah pada suhu rendah diamati pada dua dan tiga siklus, terutama dari spesimen yang dipasir dari ketengah plat baja.
Meskipun PWHT yang diperpanjang tidak menyebabkan variasi yang signifikan dalam properti Charpy HAZ dari lokasi 1/4 t dan 3/4t, penurunan yang mencolok dalam tingkat energi terserap terlihat setelah 4 jam dalam sampel yang dipasir dari ketengah plat baja. Terlihat jelas bahwa keawetan pada ketengah plat baja tampaknya turun seiring waktu, meskipun ini tidak terjadi pada lokasi 1/4t.
Efek peningkatan suhu PWHT telah menunjukkan bahwa tidak ada efek yang mencolok dari suhu pada keawetan, kecuali pada ketengah plat baja. Di sini, sepertinya ada tren peningkatan suhu transisi dengan meningkatnya suhu PWHT.
Survei tentang kekerasan juga dilakukan. Penyeberangan kekerasan dilakukan di bagian makro dari dua las setelah PWHT, mencapai dari plat baja induk yang tidak terpengaruh oleh proses pengelasan ke dalam logam las. Penyeberangan serupa dibuat pada las 1 dan 2 dalam kondisi as welded. Pada setiap bagian makro, tiga penyeberangan dilakukan pada lokasi yaitu (i) 3 mm di bawah permukaan sisi pertama, (ii) pada ketengah plat baja, dan (iii) 3 mm di bawah permukaan sisi kedua. Dalam semua kasus, beban 98 N digunakan pada mesin kekerasan Vickers. Data kekerasan as welded dari las 1 dan 2 telah menunjukkan bahwa nilai plat baja sekitar 170 HV hingga 180 HV, nilai logam las 200 HV hingga 220 HV, dan kekerasan puncak HAZ di bawah 240 HV.
PWHT berganda memiliki pengaruh sedikit pada kekerasan HAZ atau plat baja, di mana nilai puncak HAZ kurang dari 240 HV diperoleh dan nilai kekerasan plat baja sekitar 140 HV hingga 160 HV. Dalam semua las, kekerasan pada ketengah plat baja sedikit lebih tinggi daripada pada permukaan, karena kehadiran pita segregasi, seperti yang sering diamati dalam baja cetak terus.
Kekerasan logam las menunjukkan efek yang lebih mencolok ketika diekspose pada siklus alleviasi stres berganda. Las 1 dan 2 memiliki kekerasan yang cukup seragam sekitar 200 HV, tetapi setelah siklus PWHT ketiga, tingkat kekerasan logam las turun ke 160 HV hingga 220 HV, dengan nilai terendah muncul pada ketengah las. Nilai telah menunjukkan hanya penurunan kecil dalam kekerasan HAZ seiring waktu PWHT bertambah. Nilai kekerasan plat baja tidak terpengaruh. Logam las berperilaku dengan cara yang tidak sistematis. Nilai kekerasan antara sekitar 190 HV dan 210 HV diamati setelah 1 jam, meningkat ke sekitar 200 HV hingga 220 HV setelah 2 jam, dan menurun ke sekitar 160 HV hingga 195 HV setelah 4 jam.
Terlihat bahwa tingkat kekerasan plat baja dan HAZ tampaknya cukup tidak sensitif terhadap suhu PWHT. Tidak ada tren yang jelas dalam variasi kekerasan dengan suhu yang terlihat. Namun, penurunan kecil dalam kekerasan plat baja telah terlihat. Kekerasan logam las tampaknya menurun setelah PWHT 650 derajat C, di mana nilai kekerasan sekitar 180 HV hingga 190 HV telah dicatat. Ini dibandingkan dengan nilai kekerasan sekitar 190 HV hingga 210 HV, yang dicatat pada 550 derajat C dan 600 derajat C.
Disimpulkan bahwa peningkatan waktu PWHT pada 600 derajat C, baik dengan memperpanjang perlakuan tunggal atau dengan menggunakan perlakuan berganda, memiliki sedikit efek pada properti mekanis. Selain itu, peningkatan suhu PWHT dari 550 derajat C ke 650 derajat C menghasilkan tidak ada penurunan yang signifikan dalam kekuatan atau kekerasan HAZ. Namun, bukti untuk penurunan keawetan Charpy V notch HAZ pada ketengah plat baja dengan meningkatnya suhu ditemukan.
Input Panas
Proses pengelasan dan teknik pengelasan keduanya mempengaruhi input energi yang digunakan untuk membuat las. Semakin tinggi input energi, semakin lambat laju pendinginan. Input panas adalah fungsi dari arus pengelasan, tegangan arc, dan kecepatan perjalanan. Untuk meningkatkan input panas, arus pengelasan perlu ditingkatkan atau kecepatan perjalanan perlu dikurangi. Arus pengelasan terkait dengan proses dan ukuran elektroda. Input panas dihitung dengan menggunakan persamaan H = EI (60/S) di mana H adalah input energi dalam joule per ukuran linear las, E adalah tegangan arc dalam volt, I adalah arus pengelasan dalam ampere, dan S adalah kecepatan perjalanan (ukuran linear) per menit. Dengan meningkatkan amperase atau tegangan, input panas meningkat, tetapi dengan meningkatkan kecepatan perjalanan, input panas berkurang. Tegangan memiliki efek kecil, karena bervariasi hanya sedikit, dibandingkan dengan faktor lainnya.
Secara umum input yang lebih tinggi mengurangi laju pendinginan. Ini harus digunakan dengan hati-hati, karena dengan baja Q&T, input panas yang sangat tinggi cenderung melunakkan HAZ, dan tingkat kekuatannya berkurang. Dalam kasus baja daya keras rendah, memungkinkan untuk menghasilkan HAZ yang tidak terakut dengan meningkatkan input panas. Dalam kasus baja daya keras tinggi, kecenderungan retakan dan kekerasan maksimum berkurang oleh laju pendinginan yang lebih lambat. Faktor-faktor ini membatasi jumlah input panas yang dapat diterapkan. Biasanya pemanas awal digunakan untuk mengurangi laju pendinginan.
Proses pengelasan juga mempengaruhi input panas. Setiap proses pengelasan memiliki siklus panas yang berbeda. Misalnya, laju kenaikan panas, suhu maksimum, waktu pada suhu tinggi, dan laju logam pendingin cukup berbeda untuk proses pengelasan SMAW dan ESW. Proses-proses dengan konsentrasi panas yang paling tinggi secara umum menyebabkan suhu naik dan turun jauh lebih cepat. Dalam kasus SMAW, kenaikan hampir instan, dan laju pendinginan baja dasar sangat cepat. Dalam kasus ESW kenaikan lebih lambat dan dipertahankan pada suhu tinggi selama waktu yang cukup lama, lalu menurun lambat.
Perubahan suhu yang terjadi selama operasi pengelasan arc jauh lebih cepat dan lebih mendadak dibandingkan dengan sebagian besar proses metalurgi. Reaksi metalurgi dari panas pengelasan tidak mengikuti hubungan perlakuan panas normal. Perubahan suhu dengan ESW lebih mirip dengan yang ditemui dalam metalurgi pabrik cetak.



