Mengoptimalkan Tumpahan Slag di Tungku Oksigen Dasar untuk Kualitas Baja Unggul
Pembuatan baja dalam tungku oksigen dasar (BOF) adalah proses batch di mana baja dibuat dari besi cair. Konsentrasi elemen seperti karbon (C), manganese (Mn), dan fosfor (P) memiliki dampak pada kualitas baja. Agar baja dapat dicetak, perlu berada pada suhu yang telah ditentukan. Untuk mencapai suhu dan komposisi yang telah ditentukan, oksigen (O2) ditiup ke dalam konverter yang dilapis refraktori yang berisi besi cair. O2 mengoksidasi berbagai elemen dalam mandi yang menyebabkan peningkatan suhu dan penurunan konsentrasi elemen yang tidak diinginkan. Oksida cair yang terbentuk melayang ke atas mandi membentuk lapisan slag. Untuk membuat proses pembuatan baja BOF efektif, volume slag yang signifikan diperlukan dalam wadah. Namun, volume slag dibatasi oleh ukuran yang terbatas dari konverter.
Laju reaksi yang cepat di konverter adalah karena luas permukaan yang sangat besar yang tersedia untuk reaksi. Ketika O2 ditiup ke mandi logam, kuantitas gas yang besar berevolusi membentuk emulsiona dengan slag cair dan dengan titik logam yang diserang dari permukaan mandi oleh impingement jet O2. Oksida gas yang terbentuk seperti karbon monoksida (CO) dan karbon dioksida (CO2) naik melalui lapisan slag ini membuatnya berbuih.
Pembentukan busa slag terjadi di tengah periode blowing O2 dan terdapat penurunan dalam penyerapan oksida besi (FeO) oleh slag. Ini hampir sama dengan periode laju dekarburisasi maksimum. Oleh karena itu, tinggi busa maksimum tercapai sebelum setengah pertama blowing (sekitar 35 %) karena volume gas yang dihasilkan oleh dekarburisasi dan foamability slag yang tinggi pada saat itu.
Ciri khas dari proses pembuatan baja di BOF adalah pembentukan busa multi-fase, yang terdiri dari slag cair, titik logam, partikel 'fase kedua' padat seperti flux yang tidak larut, dan gas proses. Ini karena (i) jet O2 berkecepatan tinggi mengenai leleh, mengeluarkan sebagian besar leleh dalam bentuk titik logam ke bagian atas konverter, (ii) flux gumpalan ditambahkan secara batch, menghasilkan pelarutan flux yang lambat, dan oleh karena itu pembentukan slag cair yang lambat, (iii) slag cair, flux yang tidak larut dan titik logam membentuk emulsiona yang lebih atau kurang viskos, menangkap gas proses saat naik menuju mulut wadah, dan (iv) sebagian besar gas proses terbentuk di dalam emulsiona itu sendiri karena reaksi antara karbon (C) dalam titik logam dan FeO dalam slag cair. Untuk membuat proses pembuatan baja BOF efektif, volume busa yang besar (emulsiona gas-logam-slag) diperlukan dalam konverter. Emulsiona gas-logam-slag ini, ditunjukkan pada Gambar 1 dibatasi oleh ukuran yang terbatas dari konverter. Jika volume emulsiona melampaui kapasitas wadah, maka sebagian slag diusir melalui tenggorokan konverter.
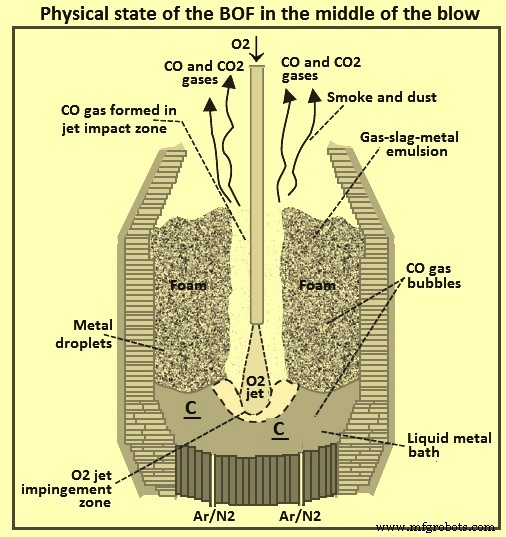
Gambar 1 Kondisi fisik BOF di tengah blowing
Pengendapan slag bermanfaat karena membantu proses pemurnian dengan berbagai cara, misalnya, dengan memberikan luas permukaan yang lebih besar untuk reaksi pemurnian, melindungi mandi logam cair dari kontak langsung dengan atmosfer, melindungi lining refraktori dari efek pembakaran ekstrim, dan membentuk medium untuk post-combustion dan transfer panas. Di sisi lain, pengendapan slag dapat menjadi merugikan dan berbahaya ketika terbentuk dalam jumlah besar, dan meluap dari mulut wadah, yang disebut slopping mandi.
Pengusiran slag dari konverter disebut slopping yang secara visual diidentifikasi sebagai kejadian di mana dari konverter yang nyala, potongan leleh dan slag dilemparkan melalui tenggorokan konverter selama proses blowing. Slopping adalah fenomena tidak teratur. Slopping berat dapat diiringi dengan pengusiran debu dalam jumlah besar. Konsekuensi slopping meliputi kehilangan hasil, gangguan pada produksi berkelanjutan, polusi lingkungan, biaya kesehatan dan keselamatan, dan kerusakan pada hood asap dan mulut konverter. Lebih lanjut, ketika slopping terjadi, produksi baja harus dihentikan untuk membersihkan slag yang dilemparkan dari area di bawah konverter dan pada mulut konverter. Ini meningkatkan waktu pan konverter dan oleh karena itu, memiliki efek buruk pada produktivitas konverter. Slopping juga mengganggu keseimbangan panas konverter yang mempengaruhi suhu akhir baja cair setelah blowing selesai. Di sisi lain, jika pengendapan slag dicegah atau dibatasi pada jumlah halus, generasi debu dan kehilangan panas dari konverter melalui radiasi cenderung meningkat.
Secara tradisional, adalah tanggung jawab operator untuk secara visual memantau konverter, dan melakukan tindakan koreksi yang diperlukan untuk mencegah insiden slopping yang berbahaya apa pun. Karena sangat penting untuk mengemudikan proses tanpa gangguan apa pun untuk hasil dengan kualitas dan kuantitas yang diperlukan, kebutuhan untuk menekan busa slag dari pengusiran dari konverter adalah signifikan.
Persyaratan untuk peningkatan produksi dan penurunan kejadian slopping tampaknya saling bertentangan. Sementara peningkatan produksi dapat dicapai dengan meningkatkan laju blowing O2, peningkatan yang sama dalam laju blowing O2 meningkatkan laju pembentukan gas di dalam konverter. Di dalam kondisi steady state, peningkatan laju pembentukan gas meningkatkan tinggi busa dan kemungkinan terjadinya slopping.
Awalnya, telah dipahami bahwa slopping terjadi karena dua faktor utama yaitu (i) evolusi slag dengan karakteristik dasaritas rendah, viskositas tinggi, dan tegangan permukaan rendah, dan (ii) dekarburisasi yang didorong oleh suhu mandi yang tinggi dan kandungan besi yang meningkat dalam slag. Namun, fenomena slopping lebih kompleks, dinamis dan tergantung pada banyak variabel proses. Variabel proses yang menyebabkan slopping meliputi (i) jalur peleburan yang keras, (ii) viskositas slag, (iii) tegangan permukaan slag, (iv) densitas slag, (v) ukuran gelembung gas yang dihasilkan dalam proses dekarburisasi, (vi) sirkulasi peleburan yang lemah atau tidak stabil, (vii) tinggi lining konverter, volume, dan bentuk, (viii) tinggi lancang di atas mandi, (ix) debit O2 melalui lancang, (x) aus lubang ujung lancang, (xi) kimia besi panas (HM) dan limbah, dan (xii) laju dekarburisasi. Ada beberapa variabel proses lainnya yang tidak umum. Jumlah besar variabel proses yang mempengaruhi insiden slopping di konverter BOF menjelaskan alasan untuk kepercayaan umum bahwa insiden sloppy bersifat kaotik dan tidak dapat diprediksi. Ketahanan masalah sloppy telah mengakibatkan pencarian cara untuk mempertahankan volume busa yang sesuai sambil mencegah slopping dari terjadi. Sayangnya, ini terbukti menjadi tugas yang cukup menantang.
Pengendapan slag
Pengendapan slag bermanfaat karena membantu proses pemurnian dengan banyak cara, misalnya, dengan memberikan luas permukaan yang lebih besar untuk reaksi pemurnian, melindungi mandi logam cair dari kontak langsung dengan atmosfer, melindungi lining refraktori dari efek pembakaran ekstrim, dan membentuk medium untuk post-combustion dan transfer panas. Di sisi lain, pengendapan slag dapat menjadi merugikan dan berbahaya ketika terbentuk dalam jumlah besar, dan meluap dari mulut konverter.
Variabel proses yang mempengaruhi pengendapan di BOF adalah komposisi slag, kecepatan gas permukaan, suhu mandi, ukuran gelembung, dasaritas slag, densitas slag, viskositas slag, dan tegangan permukaan slag. Kecepatan gas permukaan biasanya diukur dalam (meter per detik (m/s) dan merupakan kecepatan gas sebenarnya dikalikan dengan fraksi volume gas.
Komposisi slag adalah salah satu variabel proses yang paling penting yang mempengaruhi pengembangannya, yang berkembang selama blowing, umumnya, mendukung pengendapan. Ini karena fakta bahwa properti fisiko-kimia slag seperti densitas, viskositas, tegangan permukaan, dan dasaritas, bervariasi dengan komposisi slag. Pengendapan pada kecepatan gas permukaan yang tinggi seperti yang ditemukan dalam pembuatan baja O2 (yaitu lebih dari 1 m/s), cairan dipegang oleh aliran gas. Diargumen bahwa dalam situasi ini fraksi void (VF) sangat bergantung pada kecepatan gas permukaan, sementara lemah bergantung pada properti fisik slag dan cairan. Lebih lanjut, pembentukan dan keberadaan penahanan gas ini diatur oleh gravitasi dan gaya drag pada cairan yang diberikan oleh gas.
Slag berbuih terbentuk ketika gas yang diinjeksi dan dihasilkan oleh reaksi pemurnian terjebak oleh slag selama proses. Untuk slag berbuih, jumlah gas yang terjebak oleh slag diukur oleh VF atau fraksi gas, dan VF umumnya bervariasi dalam rentang 0,7 hingga 0,9. Gambar 2 menunjukkan kolom busa tipikal dengan berbagai lapisan busa menurut VF. Efek gabungan dari properti fisik slag yang berkembang selama blowing adalah mendukung stabilisasi busa, dan ketika coincided dengan laju dekarburisasi yang tinggi di setengah pertama blowing, volume slag berbuih meningkat dengan cepat.
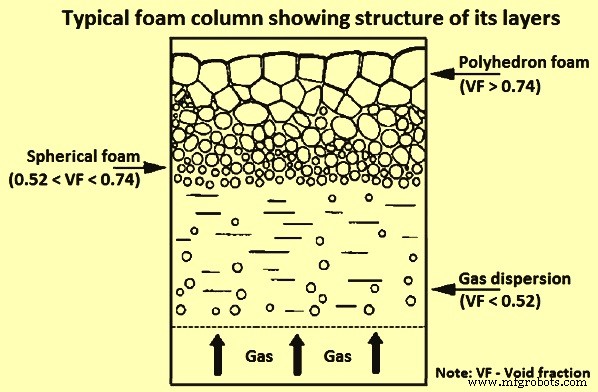
Gambar 2 Kolom busa tipikal yang menunjukkan struktur lapisannya
Indeks pengendapan adalah indikasi dari tingkat pengendapan dan adalah rasio antara tinggi busa dan kecepatan gas permukaan. Oleh karena itu, satuan indeks pengendapan adalah waktu yang biasanya dalam rentang 0,6 detik hingga 1,3 detik. Dengan demikian, indeks pengendapan dapat ditafsirkan sebagai ukuran waktu yang dibutuhkan gas proses untuk secara vertikal melewati busa. Dengan laju pasokan O2 konstan kecepatan gas dapat dianggap cukup konstan selama periode dekarburisasi utama blowing, yaitu tinggi busa proporsional langsung dengan indeks pengendapan.
Properti yang sangat penting terkait dengan indeks pengendapan adalah viskositas schijn dari emulsiona. Semakin tinggi viskositas schijn, semakin tinggi indeks pengendapan. Konsekuensi yang jelas adalah peningkatan viskositas schijn secara otomatis mengakibatkan peningkatan tinggi busa, dan dengan viskositas schijn yang cukup tinggi, busa akhirnya mulai mengalir di atas konverter, yaitu slopping terjadi. Salah satu parameter yang sangat mempengaruhi viskositas schijn adalah kehadiran partikel padat. Menurut sebuah studi, peningkatan fraksi partikel padat hanya 10 %, ada peningkatan viskositas schijn 50 % dan setidaknya peningkatan yang setara dalam tinggi busa.
Pembentukan gas
Menurut ekspresi indeks pengendapan, laju pembentukan gas memainkan peran penting dalam pembentukan dan pertumbuhan busa. Gas adalah produk dari proses dekarburisasi. Ini berlanjut (i) dengan oksidasi langsung di permukaan logam di titik panas sesuai persamaan [C] + 1/2O2(g) = CO(g), (ii) di dalam busa, secara tidak langsung oleh oksida besi bereaksi dengan titik logam sesuai persamaan [C] + (FeO) = CO(g) + {Fe} di mana (FeO) adalah produk oksidasi besi (Fe) oleh O2 murni sesuai persamaan {Fe} + 1/2 O2(g) = (FeO), dan (iii) di dalam leleh, oleh reaksi antara O2 terlarut dan C sesuai persamaan [C] + [O] = CO(g)..
Dekarburisasi sesuai reaksi di bawah (i), dan juga oksidasi Fe sesuai reaksi kedua di bawah (ii), dimulai segera dan berlanjut selama blowing, meskipun dalam kasus pertama dengan laju yang menurun, karena penurunan kontinu dalam kandungan C di permukaan logam. Laju oksidasi Fe lebih konstan, tetapi kandungan FeO yang dihasilkan di dalam slag akhirnya menurun karena konsumsi yang meningkat sesuai reaksi pertama di bawah (ii). Di akhir periode blowing kandungan FeO di dalam slag mulai meningkat lagi karena partisipasi FeO dalam proses dekarburisasi berkurang karena kandungan C rendah dari leleh. Di akhir blowing reaksi dekarburisasi yang mengendalikan adalah di antara C dan O2 terlarut di dalam leleh sesuai reaksi di bawah (iii). Oleh karena itu, laju dekarburisasi di akhir blowing bergantung pada transfer massa C dari bagian bawah ke bagian atas leleh dan O2 terlarut ke arah berlawanan. Reaksi utama yang terlibat dalam dekarburisasi leleh di konverter BOF ditunjukkan pada Gambar 3.
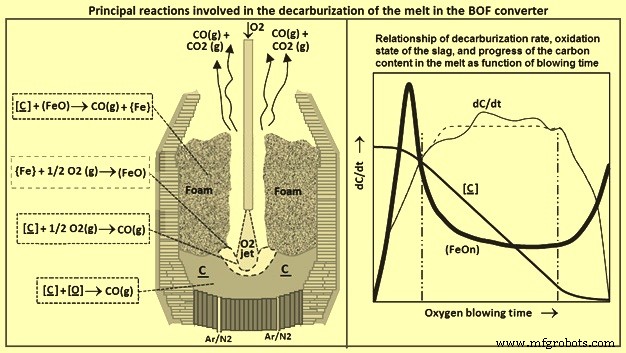
Gambar 3 Reaksi utama yang terlibat dalam dekarburisasi leleh di konverter BOF
Seperti yang ditunjukkan di kanan Gambar 3, laju dekarburisasi maksimum, dan oleh karena itu laju pembentukan gas maksimum, tercapai 25 % hingga 30 % ke dalam blowing, dan berlanjut secara besar di dalam busa sesuai reaksi pertama di bawah (ii). Laju cukup konstan dengan tingkat yang bergantung pada ketersediaan FeO dan pasokan titik logam yang dilempar dari zona impingement O2. Pada sekitar 80 % blowing laju pembentukan gas dengan cepat menurun karena kandungan C rendah di dalam leleh.
Regime blowing
Dalam operasi praktik pembuatan baja di konverter BOF, mencapai keseimbangan sempurna O2 yang disuplai ke mandi dan slag masing-masing bukan tugas yang mudah. Dua istilah digunakan untuk menggambarkan penyimpangan dari keadaan O2 yang seimbang di konverter. Istilah-istilah ini adalah (i) hard blowing, dan (ii) soft blowing. 'Hard blowing' (impact yang lebih keras dari jet O2 pada permukaan logam) mewakili kasus ketika lancang O2 lebih dekat ke mandi, mempromosikan dekarburisasi di titik panas sesuai reaksi di bawah (i) di atas dan nanti di dalam mandi sesuai reaksi di bawah (iii), resulting in slag yang under-oxidized. 'Soft blowing' (impact yang lebih lemah dari jet O2 pada permukaan logam) mewakili kasus ketika lancang O2 lebih jauh dari mandi, meningkatkan pasokan O2 ke slag sesuai reaksi kedua di bawah (ii) di atas, resulting in laju dekarburisasi yang berkurang dan slag yang over-oxidized. Dalam situasi proses ideal dengan lancang di posisi optimum di atas permukaan logam, O2 segar yang disuplai ke slag menyeimbangkan konsumsi FeO untuk dekarburisasi titik logam yang dilempar. Laju dekarburisasi tinggi tetapi terkontrol, menciptakan busa stabil yang mengisi sebagian besar volume konverter di atas mandi, meminimalkan aus lining dan skulling. Hasil dan blowing result dengan laju dekarburisasi seperti ini adalah baik.
Jika lancang diposisikan terlalu dalam, pasokan O2 ke slag tidak cukup untuk menyeimbangkan konsumsi FeO untuk dekarburisasi titik logam yang dilempar dan slag kekurangan O2. Dekarburisasi masih tinggi karena kontak yang lebih keras antara jet O2 dan mandi. Pada kandungan FeO rendah, slag tidak berbuih sama sekali. Sebaliknya, emulsiona menjadi viskus dan menyusut. Tinggi emulsiona yang berkurang tidak hanya menyebabkan lewat mudah gas proses melalui saluran tetapi juga spitting yang meningkat, mengirim titik ke atas dan keluar dari konverter. Spitting lebih banyak mengarah pada hasil yang berkurang dan juga mengarah pada skulling dari lancang, kerucut konverter, dan mulut. Efek lain dari hard blowing adalah laju aus bawah yang meningkat.
Jika lancang terlalu tinggi, tingkat O2 di dalam slag meningkat, tidak hanya karena kontak yang lebih lemah antara O2 dan mandi logam, tetapi juga karena konsumsi FeO di dalam slag yang lebih lambat karena lebih sedikit titik logam yang dilempar dari mandi. Oleh karena itu, laju dekarburisasi lebih rendah, mengurangi tinggi busa dan mempromosikan aus lining. Impact yang lebih dangkal dari jet O2 mengurangi pencampuran mandi, menciptakan zona mati dan menyebabkan penumpukan di bawah.
Fenomena slopping
Kombinasi laju dekarburisasi rendah dan slag over-oxidized dapat dibandingkan dengan bom waktu. Istilah yang digunakan adalah 'hyper-reactive conditions' yang terdiri dari O2 dan C berlebihan yang tidak bereaksi karena pencampuran yang buruk. Dalam keadaan ini, perubahan kecil dalam kondisi apa pun memicu peningkatan drastis dalam pembentukan gas dan pertumbuhan busa, yang mengarah pada slopping yang keras.
Slopping adalah istilah umum yang digunakan ketika, karena pertumbuhan busa yang berlebihan, busa tidak dapat terkandung dalam konverter dan busa mengalir di luar sisi konverter dengan kecepatan yang bergantung pada kondisi oksidasi slag. Kecepatan lambat dalam kasus slag under-oxidized yang tebal dan cepat dalam kasus slag over-oxidized yang encer. Penghindaran slopping memerlukan kontrol yang ketat pada komposisi slag dan, oleh karena itu, kondisi oksidasi busa. Jika slag under-oxidized, viskositas schijn menjadi terlalu tinggi, yang terjadi jika kandungan FeO di awal periode dekarburisasi utama terlalu rendah. Ini menghasilkan busa 'kering', sangat viskus selama bagian tengah blowing. Jika slag over-oxidized, laju pembentukan gas dan, oleh karena itu, kecepatan gas di dalam busa menjadi terlalu tinggi.
Penyebab slopping dapat dibagi menjadi dua grup tergantung pada jenisnya yaitu (i) statis atau (ii) dinamis. Penyebab statis terkait dengan kondisi operasional pra-blowing, seperti desain konverter dan volume serta karakteristik slag, kualitas bahan muatan, terutama HM dan limbah, pola blowing yang mengontrol posisi lancang O2, waktu penambahan dan debit O2. Penyebab dinamis terkait dengan jenis blowing, seperti defleksi pola blowing dan tingkat pengadukan di bawah konverter. Slopping dapat terjadi karena pertumbuhan berlebihan dari emulsiona gas-slag-logam. Busa dapat mengalir keluar tergantung pada tingkat oksidasi slag, yaitu, dapat terjadi lambat dalam kasus slag padat dan kurang teroksidasi, dan cepat dalam kasus slag yang sangat teroksidasi.
Kandungan silicon rendah dalam HM dapat menyebabkan peningkatan slopping di awal blowing, karena terbentuknya lapisan slag yang cukup tebal untuk melindungi mandi dari jet O2. Dalam situasi ini, slopping terjadi karena pembakaran Si (silicon) yang sangat cepat, yang memulai fase dekarburisasi dan, oleh karena itu, slopping dapat keras, menghasilkan bahkan pembentukan skulling pada lancang. Dalam hal ini untuk pencegahan slopping, biasanya laju dekarburisasi dikurangi dengan meningkatkan tingkat lancang atau mengurangi debit O2 atau keduanya dan menambahkan flux untuk mempercepat pembentukan slag. Kandungan Si rendah juga dapat mempengaruhi pengaturan P dan S (sulfur) karena volume slag yang berkurang.
Slopping juga dapat terjadi ketika kandungan Si dalam HM tinggi, karena volume slag meningkat dan juga kandungan Fe dalam slag. Solusi dalam hal ini terdiri dari penambahan kapur yang memadai selama blowing, menghindari dasaritas rendah, menyesuaikan laju dekarburisasi dengan mengurangi debit O2 selama tahap pertama blowing dan memilih pola blowing yang mencegah jumlah FeO yang besar dalam slag pada langkah ini, sehingga dekarburisasi berlebihan tidak terjadi.
Pencegahan slopping
Semua metode untuk mengontrol slopping dapat dikategorikan sebagai metode online atau offline. Dalam metode kontrol online, koreksi dilakukan selama blowing sebagai respons terhadap sinyal 'real time' yang menunjukkan apakah pan akan slop. Di sisi lain, dalam metode kontrol offline, tindakan koreksi dilakukan sebelum blowing dimulai dan berdasarkan pengalaman masa lalu bagaimana kondisi operasional yang berbeda telah mempengaruhi slopping dalam blowing sebelumnya.
Metode offline untuk mengontrol slopping bertujuan untuk mengurangi jumlah pan yang slop dengan baik dengan menghilangkan atau meminimalkan efek faktor yang telah ditemukan menyebabkan slopping. Faktor yang telah dilaporkan sebagai penyebab slopping adalah (i) kandungan Si dari HM di atas 1,2 %, (ii) kandungan manganese (Mn) dari HM di luar rentang 0,5 % hingga 0,9 %, (iii) memuat lebih dari kapasitas yang dirancang dari konverter, (iv) penggunaan fluorspar untuk mempercepat pelarutan kapur, (v) penggunaan oksida besi (bijih besi, sinter, dll.) sebagai pendingin, (vi) penggunaan tungku yang baru dilining ulang karena memiliki volume internal konverter yang rendah, (vii) desain lancang O2, dan (viii) blowing dengan lancang lebih tinggi di atas mandi baja dari biasanya. Karena kondisi operasional bervariasi dari pabrik BOF ke pabrik BOF, beberapa faktor ini lebih merupakan masalah di satu pabrik BOF daripada di pabrik BOF lainnya.
Berbagai aksi dapat mengontrol slopping secara offline, misalnya, membatasi aim kandungan Mn dari HM untuk BOF, dan secara teratur memeriksa (mengkalibrasi) jarak lancang ke mandi. Karena masalahnya berbeda, praktik kontrol offline bervariasi dari pabrik BOF ke pabrik BOF. Praktik kontrol offline sering kali hanya dapat diimplementasikan dalam terbatas karena kadang-kadang bertentangan dengan aspek lain dari operasi pabrik baja.
Slopping di konverter selama proses pembuatan baja O2 dianggap mahal, berbahaya dan tidak dapat diprediksi. Meskipun slopping diharapkan ketika pengendapan slag yang ekstrem terjadi selama proses, momen tepat slopping sulit diprediksi ketika proses beroperasi. Metode tradisional untuk mencegah insiden slopping adalah dengan mengamati konverter, setelah tanda slopping terlihat, mengambil tindakan koreksi secara manual. Namun, pendekatan mengontrol dan meminimalkan kejadian slopping telah terbukti kurang efektif. Alasannya adalah, setelah tanda slopping terlihat, slopping telah dimulai dan kerusakan telah ditanggung oleh konverter dan peralatan lain, bersamaan dengan kehilangan hasil. Lebih lanjut, jika operator kurang memperhatikan karena beberapa alasan atau tidak berpengalaman dan kurang menyadari tindakan koreksi, kerusakan dan kerugiannya luas. Oleh karena itu, keseriusan dan tingkat pengalaman operator adalah faktor krusial, bahkan ketika sistem kontrol komputer digunakan.
Tahap berikutnya dalam mengidentifikasi awal slopping adalah pengalaman perilaku akustik dan intensitas cahaya konverter dalam situasi, dan berbagai model telah dikembangkan tergantung pada sinyal akustik dan intensitas cahaya untuk memprediksi slopping apa pun. Slopping di konverter pembuatan baja dapat diprediksi oleh pemrosesan citra dari lingkungan dalam tungku yang diperoleh melalui image fiberscope. Sinyal suara dari konverter digunakan untuk mempelajari pengendapan dinamis, dan tindakan koreksi yang disarankan untuk mengubah tinggi lancang. Sinyal suara yang ditangkap dari mikrofon di saluran gas keluar telah digunakan untuk mengestimasi tingkat slag di konverter. Selain analisis suara dan citra, teknik komputasi cerdas seperti logika kabur, algoritma genetika dan jaringan saraf, analisis getaran lancang, dan metode microwave juga digunakan untuk mengontrol slopping di konverter.
Teknik penindakan busa slag telah digunakan untuk mengontrol pengendapan berlebihan selama proses blowing O2 di konverter. Teknik umum adalah menyemprotkan bahan karbonasi seperti kokos pada slag berbuih. Terungkap dari fluoroskopi X-ray bahwa partikel kokos ini mempromosikan penggabungan gelembung busa yang kemudian mendesakkan busa. Namun, ukuran partikel harus lebih besar dari gelembung busa, karena busa stabil ketika partikel lebih kecil dari gelembung busa. Metode lain yang digunakan meliputi injeksi bubuk aluminium, mengubah tinggi lancang dan memanipulasi debit gas.
Namun, meskipun pencegahan, prediksi, dan mitigasi slopping adalah masalah yang berkepanjangan dalam pembuatan baja, ini esensial untuk produksi baja yang hemat biaya dengan kualitas tinggi, desain konverter yang optimal, dan dampak lingkungan minimum. Lebih lanjut, teknik yang disebutkan di atas, yang bergantung pada pengukuran fisik online dari konverter yang beroperasi, adalah tidak langsung, rendah dalam akurasi dan keandalan, terutama pada suhu tinggi.
Upaya untuk mengembangkan sistem peringatan dan mitigasi slopping telah difokuskan pada tiga area utama yaitu (i) pemodelan slopping dan potensi terjadinya, (ii) perangkat pengukuran yang mendeteksi awal slopping, dan (iii) tindakan mitigasi yang dilakukan secara real-time untuk mencegah perkembangan insiden slopping yang parah.
Contoh dari grup pertama adalah hasil yang disajikan dalam studi, di mana profil blowing optimal telah dihitung berdasarkan komposisi awal leleh. Sistem serupa berdasarkan perhitungan potensi slopping untuk setiap pan dikembangkan dalam studi lain.
Contoh dari grup kedua meliputi pengukur microwave yang telah digunakan untuk mengukur tingkat permukaan slag relatif terhadap mulut konverter, penggunaan sistem deteksi yang melibatkan pengukuran getaran lancang O2, dan penggunaan gelombang radio untuk pengukuran kedalaman slag. .
Arah yang menjanjikan dari berbagai studi tentang fenomena slopping di konverter adalah menggabungkan perangkat pengukuran online untuk deteksi slopping awal dan menggunakannya untuk memulai intervensi proses untuk mitigasi slopping. Studi yang luas tentang pembentukan slag telah dilakukan untuk tujuan ini. Untuk mendapatkan wawasan, berbagai macam persamaan empiris yang menggambarkan perubahan tinggi busa telah disarankan di masa lalu. Model dengan latar belakang fisika diperoleh dengan menggunakan hasil eksperimen model dingin dan panas. Area pemodelan dinamis pengendapan slag diambil lebih jauh oleh hasil eksperimen ini. Berdasarkan model fisik, sistem untuk kontrol pengendapan dinamis juga dikembangkan. Model air dari proses konverter digunakan untuk memvalidasi hasilnya. Pendekatan ini juga lebih lanjut disempurnakan.
Dalam salah satu studi, slopping terdeteksi oleh kombinasi sonic-meter dan analisis gas. Sistem lain yang menggunakan ide menggabungkan beberapa pengukuran telah disajikan dalam studi lain, di mana adaptive filtering dan algoritma deteksi perubahan digunakan untuk membangun sistem alarm online yang memberikan peringatan kepada operator.
Kamera untuk deteksi slopping – Untuk tujuan evaluasi, cara objektif untuk mengkuantifikasi slopping lebih disukai. Dalam salah satu studi, seorang orang dengan stopwatch mencatat waktu untuk pengamatan slopping selama blowing. Kamera VCR (video-cassette recorder) digunakan sementara upaya untuk menggunakan kamera IR (infra-red) tidak berhasil karena masalah perangkat lunak.
Untuk eksperimen yang dijelaskan dalam bagian berikutnya, sistem kamera telah diimplementasikan di tempat untuk memantau proses. Ketika slopping terjadi, logam jatuh dari atas konverter ke lantai di bawah konverter. Posisi kamera memungkinkan untuk menangkap citra slag yang jatuh. Setiap frame dalam urutan video di-segmentasi menggunakan gray-level thresholding. Konstanta kecerahan atau ambang batas ditentukan untuk memisahkan logam cair dari latar belakang yang lebih gelap. Rasio antara piksel citra terang dan gelap memberikan indikasi seberapa parah insiden slopping. Rasio ini dirata-ratakan selama periode sampling 2 detik dan disimpan secara real-time bersama dengan data proses lainnya dalam database.
Sonic-meter untuk deteksi slopping – Sejak awal tahun 1970-an, perangkat yang disebut sonic-meter telah digunakan di banyak pabrik konverter untuk pemantauan tidak langsung tingkat busa slag. Ide dasarnya adalah seiring meningkatnya tingkat busa, emisi suara dari konverter selama blowing menurun pada certain frequency bands. Sinyal sonic-meter biasanya digunakan oleh operator untuk memantau perubahan tingkat slag tetapi juga telah digunakan sebagai input kontroler.
Sistem peringatan untuk deteksi slopping – Ide menggabungkan pengukuran kunci dengan pemrosesan sinyal canggih telah dikembangkan. Model identifikasi sistem diperbarui dengan estimasi parameter rekursif, dan digunakan untuk memberikan peringatan dini kepada operator pada awal slopping. Model identifikasi sistem diisi dengan debit gas buang serta konten CO dalam gas buang. Sinyal sonic meter digunakan sebagai sinyal output dari model. Sistem telah terbukti bekerja cukup baik pada sejumlah muatan yang terbatas.
Sistem peringatan lebih lanjut disempurnakan, di mana konten CO diubah menjadi pengukuran tekanan karena kesulitan yang timbul dari penundaan waktu dalam analisis gas buang. Sebuah mikrofon di saluran gas keluar (sebenarnya yang sama dengan yang digunakan oleh sonic-meter) menyediakan data audio resolusi tinggi ke estimator tinggi busa slag berdasarkan intensitas sinyal pada certain frekuensi.



