Otomatisasi, Pengendalian, dan Pemodelan Lanjutan dalam Pembuatan Baja Oksigen Dasar
Otomatisasi, Pengendalan dan Pemodelan Pembuatan Baja Oksigen Dasar
Dalam proses pembuatan baja oksigen dasar, tanur oksigen dasar atau konverter menghasilkan baja cair dengan mengurangi konten karbon dari logam panas yang dibuat oleh tanur tinggi dari sekitar 4,5 % hingga 0,03 % hingga 1,0 %. Konverter meniup sejumlah besar oksigen murni ke dalam logam panas dan memurnikannya menjadi baja dalam waktu singkat. Saat ini, proses pembuatan baja oksigen dasar menggunakan kombinasi peniupan (peniupan atas dan bawah). Peniupan bawah dilakukan dengan gas iners. Berbagai bahan digunakan oleh konverter selama pemurnian. Selain logam panas dan bekas logam sebagai bahan baku utama, bahan lain yang digunakan dalam proses pembuatan baja oksigen dasar adalah kapur terkalin, dolomit terkalin atau magnesit terkalin untuk pembentukan slag yang tepat dan berbagai pendingin (seperti bijih, besi spons dll.) selama proses. Operasi konverter memerlukan suhu gas ditetapkan tinggi, dan menghasilkan sejumlah besar debu.
Tujuan proses pembuatan baja oksigen dasar adalah untuk memurni logam cair (bekas logam cair + logam panas) dan menyesuaikan komposisi dan suhu baja cair. Untuk memenuhi tujuan ini, sistem otomatisasi dan kontrol digunakan untuk proses pembuatan baja yang biasanya terdiri dari sistem otomatisasi dasar dan sistem kontrol proses.
Fasilitas rekayasa di pembuatan baja oksigen dasar adalah kenyataan desain dan pemasangan berbagai sub-sistem. Peralatan utama pembuatan baja oksigen dasar adalah wadah konverter yang dilapisi refraktori (tanur oksigen dasar) di mana proses pembuatan baja berlangsung. Selain wadah konverter, proses pembuatan baja memiliki beberapa sub-sistem yang terdiri dari (i) pengemudi kemiringan wadah konverter, (ii) sistem lansir oksigen, (iii) sistem pengacauan bawah gas iners, (iv) sistem pendingin, pembersih, analisis, dan pemulihan gas atas (gas konverter), (v) sistem pengukuran sub-lansir, (vi) sistem pencegah slopping, (vii) sistem penanganan bahan, (viii) sistem pengisian bekas logam, (ix) sistem pengisian flux dan pendingin, (x) sistem pengisian ferroaliasi, (xi) sistem pengukuran suhu horizontal dan pengambilan sampel, (xii) sistem tapping otomatis, (xiii) sistem stopper slag, (xiv) sistem dedusting sekunder, (xv) sistem interlock dan alarm, dan (xvi) sistem antarmuka manusia-mesin (HMI).
Selain sub-sistem ini, pembuatan baja oksigen harus dioperasikan secara terpadu dengan proses upstream dan downstream. Juga, proses pembuatan baja harus ditautkan ke sistem eksternal seperti (i) laboratorium bengkel peleburan baja yang menyediakan spektrometer emisi optik, dan spektrometer fluoresensi x-ray dan peralatan analisis lainnya, dan (ii) sistem pengawasan dan pengumpulan data terpusat (SCADA).
Pembuatan baja oksigen dasar adalah proses fisiko-kimia kompleks yang memiliki sejumlah besar faktor yang mempengaruhi. Dua metode digunakan untuk kontrol peniupan dalam konverter. Metode pertama menggunakan pengukuran tidak langsung oleh gas buang, sedangkan metode kedua menggunakan pengukuran langsung oleh sub-lansir. Dalam metode kedua ada pengukuran langsung suhu (dalam derajat C) dari baja cair secara simultan selama peniupan. Metode ini juga digunakan untuk berbagai tujuan seperti pengaturan permukaan kolam, pengaturan permukaan slag, pengukuran konsentrasi oksigen, dan pengambilan sampel slag.
Dalam proses pembuatan baja oksigen dasar, model proses klasik masih berlaku di mana operator diharapkan mengetahui sebanyak mungkin tentang input, parameter proses, dan output, dan ia perlu memiliki informasi ini secara bebas tersedia untuk melakukan penyesuaian yang diperlukan pada proses, sehingga menghasilkan produk kualitas prime. Untuk mencapai ini, berbagai teknik kontrol dan estimasi perlu digunakan dan teknik ini harus berfungsi secara terorganisir untuk menyediakan informasi yang diperlukan untuk tindakan operator.
Sub-sistem yang sesuai dengan hierarki rekayasa ini adalah (i) pengukuran massa logam panas, (ii) analisis logam panas, (iii) pengacauan bawah gas iners, (iv) pakan oksigen, (v) suhu dan analisis pakan, (vi) sistem pengisian flux dan pendingin, (vii) sistem pengisian ferroaliasi, (viii) komputer kontrol proses, dan (ix) komputer manajemen. Pengukuran yang diperlukan selama proses pembuatan baja adalah (i) pengukuran suhu, (ii) konten karbon kolam, (iii) kedalaman kolam, dan (iv) analisis kimia lengkap. Ini biasanya telah dicapai dengan menghentikan proses, memiringkan konverter, dan mengambil suhu dan sampel secara manual.
Kontrol proses adalah bagian penting dari operasi pembuatan baja oksigen dasar karena waktu produksi kalor terpengaruh olehnya. Beberapa strategi kontrol proses pembuatan baja tersedia saat ini, dan pabrik baja menggunakan strategi tergantung pada fasilitas dan kebutuhan mereka. Model kontrol proses dapat secara luas dibagi menjadi dua kategori yaitu (i) statis, dan (ii) dinamis.
Bentuk paling sederhana dari kontrol proses didasarkan pada model proses statis. Ini terdiri dari seperangkat keseimbangan untuk panas, oksigen, besi, dan slag, digabungkan dengan persamaan keadaan. Persamaan terakhir menggambarkan hubungan antara konten besi dalam slag, konten aktual manganese dan karbon dalam baja, dan dasaritas slag. Model statis menentukan jumlah oksigen yang akan diupulkan dan pakan ke tanur, dengan informasi awal dan akhir tentang kalor, tetapi tidak memberikan informasi tentang variabel proses selama peniupan oksigen. Model statis pada dasarnya seperti menembak panah. Tidak ada kontrol lebih lanjut setelah panah meninggalkan busur.
Dalam kasus kontrol proses dinamis, informasi akurat tentang status aktual proses peniupan diperlukan. Secara ideal, informasi kontinu tentang komposisi baja, slag, dan gas serta suhu harus tersedia dan digunakan secara online untuk supervisi proses. Deviasi apa pun dari perkembangan proses yang diantisipasi kemudian dapat terdeteksi dan, berdasarkan model, pasokan oksigen dapat disesuaikan atau flux tambahan dapat ditambahkan ke konverter. Dalam konverter pembuatan baja dasar, ini hanya mungkin dalam situasi ideal. Dalam praktiknya, situasi sama sekali berbeda. Terutama dalam proses pembuatan baja oksigen dasar, ada keterbatasan praktis yang kuat untuk pengukuran kontinu, misalnya getaran, debu, suhu tinggi dan fase logam cair dan slag. Model dinamis melakukan penyesuaian selama peniupan oksigen berdasarkan beberapa pengukuran dalam peniupan.
Persyaratan proses yang dikontrol secara dinamis adalah (i) tidak mengganggu proses dan (ii) mendapatkan pengukuran real-time. Sistem sub-lansir yang dapat menangani kondisi proses dan menggunakan sensor disposable di ujung lansir digunakan untuk tujuan ini. Berbagai sensor ditandai oleh fungsi pengukurannya, yang paling penting adalah (i) pengukuran suhu kolam, (ii) pengukuran karbon kolam, dan (iii) pengukuran tingkat kolam. Kombinasi apa pun dapat digunakan.
Fungsi utama sistem otomatisasi dasar mencakup kontrol lansir oksigen, kontrol bahan, kontrol pengacauan bawah, kontrol deteksi sub-lansir, dan kontrol titik akhir. Sistem kontrol proses melakukan manajemen produksi, model kontrol, kontrol proses, dan manajemen data. Sistem kontrol proses digunakan untuk mengontrol sistem otomatisasi dasar. Pertama, ia mengumpulkan informasi tentang proses peleburan dan deteksi yang dilakukan oleh sub-lansir. Kemudian ia menilai status proses peleburan berdasarkan hasil perhitungan model. Terakhir, ia mengirim sinyal ke sistem otomatisasi dasar untuk mengontrol parameter yang disesuaikan.
Otomatisasi dan kontrol pembuatan baja oksigen dasar tidak hanya mempertimbangkan fungsi proses spesifik konverter, tetapi juga mempertimbangkan parameter yang relevan dari bahan pakan, termasuk persiapan logam panas, manajemen lapangan bekas logam, dan logistik jadwal. Solusi optimasi proses (Level-2) didasarkan pada persamaan algoritma lanjutan yang secara akurat merepresentasikan reaksi metalurgi termodinamik yang kompleks. Solusi ini terutama cocok untuk berbagai kondisi operasi, misalnya rasio bekas logam terhadap logam panas yang bervariasi, praktik slag minimum, dan konten fosfor yang bervariasi.
Tujuan utama otomatisasi dan kontrol proses pembuatan baja oksigen dasar adalah (i) memenuhi persyaratan pembuatan baja, dan (ii) menyediakan bantuan operasional. Lebih jauh, otomatisasi dan kontrol proses pembuatan baja adalah cara yang efektif (i) untuk menyediakan informasi proses yang komprehensif dan konsisten untuk bimbingan operator, (ii) untuk memastikan operasi yang distandardisasi untuk kualitas baja cair yang homogen, (iii) untuk meningkatkan kinerja proses, (iv) untuk meningkatkan akurasi kontrol titik akhir, (v) untuk mempersingkat siklus kalor, (vi) untuk meningkatkan produktivitas melalui pembuatan baja yang dioptimalkan, dan (vii) untuk mengurangi biaya produksi dengan menggunakan model proses untuk penggunaan bahan dan input energi yang dioptimalkan. Otomatisasi dan kontrol terutama bergantung pada komputer dan tidak terpisah dari mekanisasi proses pembuatan baja.
Struktur arsitektur umum dari otomatisasi dan kontrol proses pembuatan baja oksigen dasar mencakup (i) sistem informasi korporasi, (ii) sistem informasi manajemen bengkel peleburan baja, (iii) kontrol proses, dan (iv) instrumen dan peralatan lapangan.
Seperti yang dapat disimpulkan dari berbagai sub-sistem dan interfacing yang ada di antara mereka menjadi jelas bahwa interkoneksi yang diperlukan tidak dapat dicapai dengan konvensional (analog) rangkaian. Penggunaan yang luas dari alat kontrol proses digital harus dilakukan yang menawarkan berbagai keuntungan seperti (i) penambahan dan perubahan sistem dapat dengan mudah diakomodasi, (ii) strategi kontrol lanjuti dapat ditangani, (iii) kecerdasan dapat diprogram ke dalam sistem, (iv) fasilitas cadangan yang efektif dapat ada, (v) antarmuka operator CRT (tabung sinar katoda) dapat diintegrasikan dengan berbagai opsi tampilan format besar, (v) keberadaan data yang tersimpan, (vi) akses mudah ke informasi dan data yang tersimpan, dan (vii) komunikasi antara hierarki yang lebih tinggi dan lebih rendah. Gambar 1 menunjukkan sistem otomatisasi dasar dan kontrol proses pembuatan baja oksigen dasar.
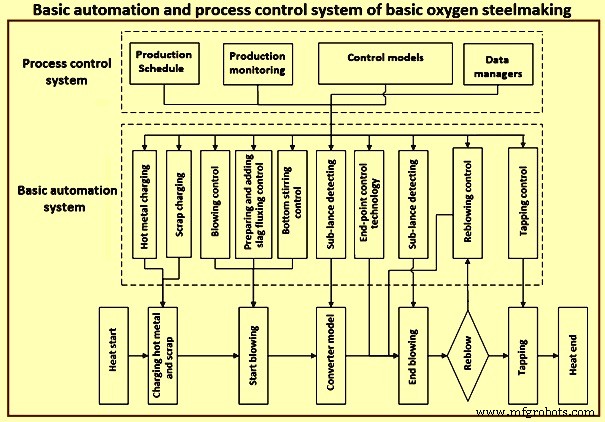
Gambar 1 Sistem otomatisasi dasar dan kontrol proses pembuatan baja oksigen dasar
Peningkatan kecepatan dan kapasitas komputer, adopsi pengontrol logika terprogram (PLC) dalam sistem listrik dan kontrol, dan perpindahan dari analog ke digital instrumentasi telah menghasilkan perbaikan yang luar biasa dalam akurasi kontrol. Lebih jauh, aplikasi kontrol digital langsung pada waktu yang telah mempercepat otomatisasi proses pembuatan baja.
Selama kemajuan komputer proses dan teknologi pengukuran periferal, kontrol peniupan untuk konverter telah beralih dari sistem kontrol statis ke sistem kontrol operasi dinamis atau sepenuhnya otomatis. Lebih jauh, karena kemajuan teknologis yang dicapai dalam sistem listrik dan kontrol, pengontrol telah pindah dari panel instrumen ke layar CRT yang memungkinkan operator untuk memantau dan mengontrol proses pembuatan baja di layar CRT. Juga, dengan penggunaan model matematika dan sistem pakar (menggunakan program kecerdasan buatan) otomatisasi dan kontrol proses pembuatan baja telah menjadi lebih ramah operator.
Sistem kontrol untuk berbagai sub-sistem sering dikonfigurasi sebagai DCS (sistem kontrol terdistribusi) dan PLC (pengontrol logika terprogram) yang terhubung secara mulus ke DCS tanur oksigen dasar dan menyediakan pemantauan dan kontrol terintegrasi. Keuntungan unik dari pendekatan terintegrasi ini adalah mencakup aspek stabilitas proses, kualitas produk, fleksibilitas operasi, dan lingkungan kerja yang ditingkatkan sambil menjaga efisiensi dan efektivitas biaya.
Instrumentasi kontrol terdistribusi mencakup (i) konsol operator produksi, (ii) tiruan langsung, (iii) tampilan dan kontrol instrumen, (iv) grafik tren, dan (v) log. Komputer terdistribusi di jalan raya data digunakan dengan I/O yang diperlukan (input / output) untuk menangani (i) sistem air, (ii) sistem penimbangan, (iii) sistem pengacauan bawah, (iv) sistem oksigen, dan (v) komunikasi dengan komputer induk. Komputer informasi / kontrol manajemen biasanya sistem kapasitas besar yang terutama digunakan untuk (i) menyediakan informasi yaitu laporan peralihan / hari / bulan, (ii) menangani produksi interaktif, (iii) jadwal antara pabrik downstream / upstream, (iv) menyiapkan pakan (pemuatan awal bekas logam dll.), (v) menakmodasi model statis seperti keseimbangan panas, menentukan flux (kapur / dolomit) dan agen pendingin (besi spons / bijih besi), jumlah serta kapan memuat, dan keseimbangan oksigen (menentukan laju, durasi dan pola peniupan), (vi) menakmodasi model dinamis yang mulai beroperasi setelah sub-lansir telah memberikan informasi real-time. Sistem menghasilkan tampilan aktif yang memungkinkan operator untuk mengakhiri proses pada target, untuk menghitung hasil akhir, dan untuk menyarankan modifikasi kecil serta menambahkan aloi akhir.
Model kontrol adalah bagian inti dari sistem kontrol pembuatan baja otomatis. Mereka mengintegrasikan pengetahuan mekanisme peleburan, statistik matematika, prinsip pakar, dan pembelajaran adaptif. Persamaan kontrol diturunkan menggunakan pengetahuan mekanisme peleburan dan parameter kontrol kunci didefinisikan oleh statistik matematika dan prinsip pakar. Lebih jauh, parameter kontrol ini dapat dimodifikasi secara teratur melalui pembelajaran adaptif. Model kontrol merujuk pada model kontrol statis, model bahan utama, model pembentukan slag, model suhu, model konsumsi oksigen, model kontrol dinamis, model slopping, model aloi, dan model titik akhir dll. Lebih jauh, ada juga model pembelajaran adaptif. Alat deteksi yang digunakan adalah sub-lansir, spektrometer massa, spektrometer nyala, meter jarak mikro, dan alat pemantau getaran lansir oksigen dll.
Lebih jauh, saat ini ada beberapa model kontrol, seperti model mekanisme, model statistik, dan model inkremental, dll. Model mekanisme didasarkan pada konservasi panas dan massa. Ini menentukan hubungan antara variabel melalui turunan matematika. Namun, ini tidak cocok untuk aplikasi karena kompleksitas proses peleburan. Model statistik didasarkan pada teori kotak hitam. Proses fisiko-kimia diabaikan dalam model ini. Ini hanya berkaitan dengan hubungan statistik antara parameter input dan output. Akurasi perhitungan model ini tidak dapat dipelihara selama kondisi peleburan berubah. Menggunakan model inkremental, parameter operasi dapat disempurnakan dengan membandingkan dengan data produktivitas yang tercatat. Ini dapat mengatasi pengaruh yang disebabkan oleh perubahan dalam kondisi peleburan. Namun, kekurangan utama dari model ini adalah akurasi perhitungan yang rendah. Gambar 2 menunjukkan fungsi sistem kontrol dan model proses.
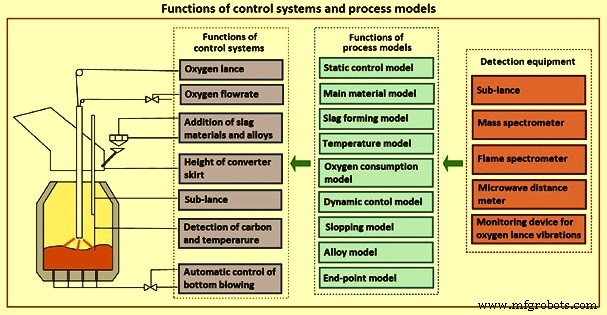
Gambar 2 Fungsi sistem kontrol dan model proses
Prediksi Karbon Titik Akhir
Prediksi karbon titik akhir awalnya mengandalkan pengalaman dan keterampilan operator. Dikenal luas bahwa metode ini tidak efisien dan sulit, terutama untuk proses peleburan baja karbon sedang tinggi. Dengan perkembangan komputer dan teknologi informasi, studi tentang kontrol komputer pembuatan baja oksigen dasar telah dilakukan. Model pakan statis berdasarkan perhitungan komputer pertama kali dieksploitasi oleh Jones & Laughlin Steel Corporation, dan digunakan untuk menghitung jumlah logam panas, bekas logam, dan bahan pembentukan slag yang dimuat serta memandu kontrol karbon titik akhir baja cair.
Dengan perkembangan yang cepat dari metode deteksi otomatis, model matematika, dan algoritma, prediksi karbon titik akhir yang dinamis dan cerdas telah tersedia untuk proses pembuatan baja. Berdasarkan fitur data yang dikumpulkan, yang telah digunakan untuk menghitung konten karbon titik akhir, prediksi karbon titik akhir dibagi menjadi tiga tahap, yaitu prediksi statis, prediksi dinamis, dan prediksi cerdas.
Prediksi statis – Selama seluruh proses pembuatan baja oksigen dasar, operator biasanya dibantu oleh sistem bimbingan berbasis komputer, yang menyarankan parameter proses dan tindakan operator berdasarkan perhitungan keseimbangan massa dan energi dan perhitungan termodinamik. Prediksi karbon titik akhir statis terutama bergantung pada model matematika yang didasarkan pada keseimbangan massa dan panas, yang dapat menghitung konten karbon titik akhir dalam baja cair berdasarkan parameter pakan awal (seperti logam panas dan bekas logam yang dimuat, dan komposisi dan suhu logam panas). Gambar 3 menunjukkan model statis untuk prediksi titik akhir untuk pembuatan baja oksigen dasar.
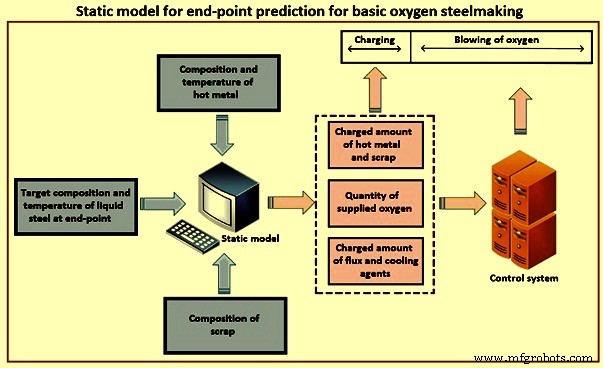
Gambar 3 Model statis untuk prediksi titik akhir untuk pembuatan baja oksigen dasar
Poin kunci prediksi karbon titik akhir statis adalah pembentukan model matematika yang wajar dan perolehan data jumlah awal. Dibandingkan dengan keacuan dan ketidakpastian dari prediksi karbon titik akhir berdasarkan pengalaman dan keterampilan operator, prediksi karbon titik akhir statis dapat melakukan perhitungan kuantitatif dari oksigen yang diupulkan dan konten karbon titik akhir, yang meningkatkan akurasi prediksi titik akhir karbon. Model matematika yang biasanya digunakan untuk prediksi karbon titik akhir statis terutama mencakup model teoritis, dan model statistik
Model teoritis dapat menghitung jumlah oksigen yang diupulkan dan konten karbon titik akhir berdasarkan perhitungan keseimbangan massa dan panas selama proses pembuatan baja. Karena interaksi kompleks antara berbagai faktor yang mempengaruhi dalam proses pembuatan baja dasar, perhitungan keseimbangan massa dan panas biasanya diselesaikan dengan nilai empiris dan tidak akurat, sehingga model teoritis menunjukkan performa yang relatif buruk pada prediksi karbon titik akhir konverter pembuatan baja dasar.
Model statistik hanya memerkat hubungan antara variabel input dan variabel output menggunakan analisis statistik data yang dikumpulkan tanpa mempertimbangkan mekanisme reaksi kimia dalam kolam cair, yang digambarkan oleh persamaan X = F (W, S, T, t, Z), di mana ‘F’ adalah fungsi linier atau non-linear, ‘W’ adalah berat pakan logam panas dan bekas logam,’ S’ adalah nilai target komposisi titik akhir dalam baja cair, ‘T’ adalah suhu awal logam panas, ‘t’ adalah waktu peniupan oksigen, dan ‘Z’ adalah faktor mempengaruhi penting lainnya (seperti tinggi lansir atas dan tekanan oksigen).
Sebagai jenis model statistik, jaringan syaraf tiruan backpropagation yang digabungkan dengan berbagai algoritma banyak diterapkan untuk prediksi titik akhir pembuatan baja oksigen dasar dalam beberapa tahun terakhir. Dibandingkan dengan model teoritis, jaringan syaraf tiruan khusus dalam menganalisis deviasi acak dan menghilangkan pengaruh faktor acak dan dapat memberikan referensi yang lebih andal untuk prediksi karbon titik akhir. Gambar 4 menunjukkan jaringan syaraf tiruan backpropagation untuk prediksi karbon titik akhir.
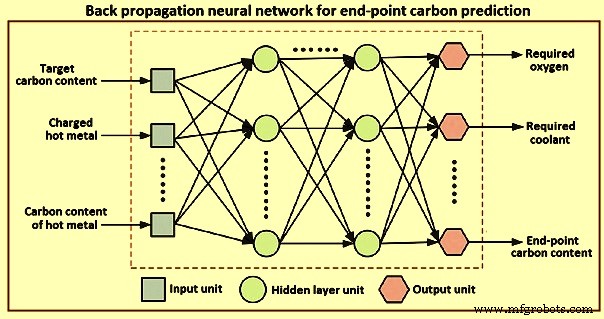
Gambar 4 Jaringan syaraf tiruan backpropagation untuk prediksi karbon titik akhir
Namun, model teoritis dan statistik yang dijelaskan di bagian atas hanya dibangun berdasarkan pertimbangan kondisi awal dan data proses statis (sebuah dataset kecil tanpa fitur time-series tidak dapat mewakili produksi aktual), sehingga model prediksi karbon titik akhir statis tidak cocok untuk produksi aktual karena akurasi prediksi terbatas. Tantangan khusus dari prediksi karbon titik akhir statis adalah pembentukan model prediksi yang wajar berdasarkan dataset produksi yang besar yang memiliki fitur time series. Berdasarkan tantangan di atas, prediksi karbon titik akhir dinamis berkembang pesat berdasarkan prediksi statis.
Prediksi dinamis – Berbeda dengan kontrol statis, prediksi karbon titik akhir dinamis dapat memprediksi konten karbon titik akhir dalam baja cair dan memenuhi penyesuaian online parameter operasi dengan perhitungan model dinamis yang didasarkan pada data time series (gerakan lansir, tingkat karbon monoksida dan karbon dioksida gas buang, fitur spektral nyala) yang dikumpulkan oleh alat pemantau. Saat ini, sistem sub-lansir, sistem analisis gas buang, dan sistem analisis spektrometri nyala adalah metode primer yang diterapkan untuk prediksi karbon titik akhir dinamis untuk pembuatan baja oksigen dasar. Gambar 5 menunjukkan prediksi karbon titik akhir dinamis dengan sistem sub-lansir.
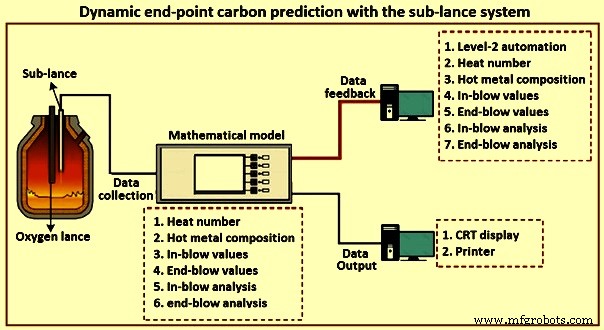
Gambar 5 Prediksi karbon titik akhir dinamis dengan sistem sub-lansir
Prediksi titik akhir dinamis dengan sistem sub-lansir secara langsung mengukur konten karbon baja cair pada tahap akhir proses peniupan, membangun model prediksi online, dan secara dinamis memprediksi konten karbon dengan berbagai waktu peniupan. Dengan penerapan sistem sub-lansir, pengaruh deviasi awal pada bahan pakan dapat dikurangi, dan prediksi karbon titik akhir lebih akurat dan presisi dibandingkan dengan prediksi statis. Beberapa bengkel peleburan baja Jepang mencapai akurasi prediksi karbon lebih dari 90 % dengan toleransi kesalahan + / – 0,02 %.
Melalui pemantauan informasi gas buang (perubahan konten karbon monoksida dan karbon dioksida selama peniupan oksigen), konten karbon baja cair dapat secara dinamis diimpulkan dengan model matematika yang didasarkan pada informasi gas buang, dan konten karbon titik akhir dapat diprediksi dan dikontrol dengan umpan balik hasil perhitungan. Karena ini adalah metode estimasi tidak langsung, akurasi data yang dikumpulkan (seperti konten dan debit gas buang) dan waktu respons model matematika sangat mempengaruhi akurasi prediksi karbon titik akhir. Oleh karena itu, sistem analisis gas buang biasanya digunakan bersama dengan sistem sub-lansir untuk mengontrol karbon titik akhir dengan akurasi yang diperlukan dalam beberapa bengkel peleburan baja.
Fitur spektral nyala di mulut konverter oksigen dasar terkait dengan konten karbon baja cair dan oleh karena itu berubah selama proses pembuatan baja dasar. Berdasarkan karakteristik spektral informasi radiasi nyala, sistem analisis spektrometri nyala telah dikembangkan untuk memprediksi konten karbon titik akhir. Prediksi online konten karbon baja cair dapat diselesaikan, dengan menganalisis hubungan antara spektrum nyala dari berbagai waktu peniupan dan status kolam konverter.
Sensor optik telah digunakan untuk memprediksi secara dinamis konten karbon kalor karbon rendah (konten karbon titik akhir target lebih rendah dari 0,06 %) dalam pembuatan baja oksigen dasar di bengkel peleburan baja, yang telah menghasilkan peningkatan yang signifikan.
Meskipun prediksi karbon titik akhir dinamis dapat memberikan peningkatan prediksi yang signifikan dibandingkan dengan prediksi statis, pengumpulan dataset yang nyata, ukuran penuh, dan kaya yang dapat mewakili perilaku keseluruhan proses pembuatan baja, pembelajaran diri, dan adaptasi diri dari model prediksi adalah tantangan khusus dari prediksi karbon titik akhir dinamis. Oleh karena itu, prediksi karbon titik akhir cerdas dibangun berdasarkan prediksi karbon titik akhir dinamis.
Prediksi cerdas – Dengan perkumpulan data dan model cerdas, prediksi karbon titik akhir cerdas untuk pembuatan baja oksigen dasar kini telah tersedia. Ini didirikan berdasarkan dataset yang ukurannya penuh dan kaya dengan berbagai fitur dan memiliki kemampuan pembelajaran diri yang kuat untuk meningkatkan akurasi prediksi. Selain sistem sub-lansir, sistem pembuatan baja oksigen dasar otomatis terutama menerapkan teknik lain yaitu (i) deteksi slag online selama peniupan oksigen yang memberikan bimbingan untuk operasi pembentukan slag, (ii) sistem analisis gas buang yang secara dinamis mengestimasi konten karbon dan suhu baja cair selama proses peniupan, dan (iii) model cerdas dengan kemampuan pembelajaran diri dan adaptasi diri yang kuat. Gambar 6 menunjukkan pendirian model cerdas.
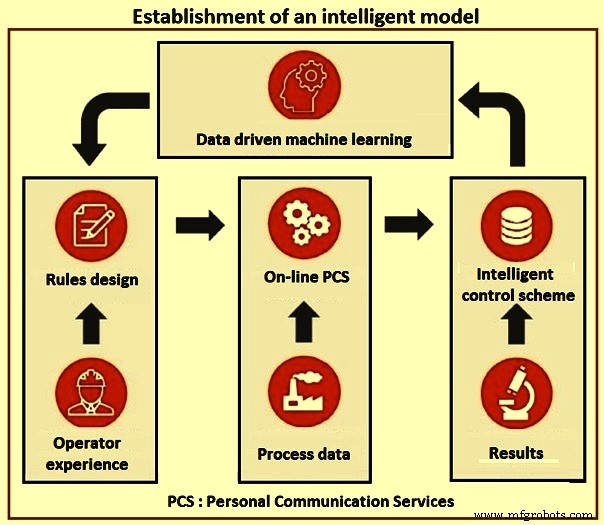
Gambar 6 Pendirian model cerdas
Dengan penerapan teknik di atas, prediksi karbon titik akhir cerdas untuk pembuatan baja oksigen dasar dapat diimplementasikan secara otomatis dan efisien dengan komputer daripada operasi manual, dan akurasi prediksi konten karbon titik akhir sangat meningkat. Dengan penerapan praktis prediksi titik akhir cerdas di bengkel peleburan baja telah mengurangi rasio re-peniupan dari 14 % menjadi 1 %, dan waktu tap-to-tap telah berkurang dari 37 menit menjadi 29 menit, sehingga meningkatkan secara besar efisiensi proses pembuatan baja oksigen dasar.
Tidak ada ragu bahwa prediksi cerdas sangat meningkatkan akurasi prediksi konten karbon titik akhir. Baru-baru ini, semakin banyak teknik deteksi otomatis dikembangkan dan diterapkan untuk kontrol karbon titik akhir pembuatan baja oksigen dasar, seperti sistem pengambilan sampel robotik dan pengukuran suhu, sistem pengukuran komposisi nirkabel, dan sebagainya. Sementara itu, Internet of Things Industri (IIoT) berkembang pesat bersama dengan teknologi komunikasi seluler generasi kelima (5G) dan analitik big data, dan secara bertahap diterapkan dalam manufaktur pintar. Oleh karena itu, prediksi karbon titik akhir cerdas untuk pembuatan baja oksigen dasar semakin mendapat perhatian di masa depan.
Dari sudut pandang implementasi industri, model prediksi karbon titik akhir cerdas dengan akurasi tinggi dapat dipasang pada sistem proses yang ada, secara kontinu memprediksi konten karbon proses dan memberikan bimbingan bagi operator berdasarkan peristiwa aktual dan peristiwa yang direncanakan selama proses pembuatan baja oksigen dasar.
Sistem Pakar
Sistem pakar adalah komprehensif sekelompok model proses yang mengimaging dan mengoptimalkan proses pembuatan baja. Sistem pakar memantau proses metalurgi dan termal, secara siklis menghitung kondisi aktual kolam baja dan slag. Ini memberikan analisis dan suhu kolam baja dan slag kapan saja dan perhitungan titik set model selalu didasarkan pada kondisi aktual.
Model proses sistem pakar mengoptimalkan dan mengontrol proses pembuatan baja selama seluruh perawatan dalam konverter. Sistem Level-2 membantu operator berdasarkan perhitungan model berdasarkan skema produksi yang tersimpan per jenis baja. Sistem pakar secara kontinu memberitah personel operasional tentang status keseluruhan kalor (misalnya berat, suhu, dan analisis) selama perawatan.
Sekelompok luas model titik set dalam sistem pakar menentukan titik set sistem pakar, yang bertanggung jawab untuk menentukan pasokan bahan baku, volume gas, dan / atau energi yang diperlukan untuk berbagai langkah perawatan. Beberapa model titik set dijelaskan di sini.
Perhitungan pakan pertama sistem pakar dilakukan dengan mengambil berbagai skenario data input yang bervariasi (seperti bekas logam bervariasi dan logam panas bervariasi, bekas logam bervariasi dan logam panas tetap, atau bekas logam tetap dan logam panas bervariasi) dapat diterapkan. Secara tambahan optimasi biaya bekas logam dapat digunakan. Sebagai output model, campuran pakan optimal untuk mencapai target setelah jenis baja yang direncanakan dari jadwal produksi disediakan.
Perhitungan pakan kedua sistem pakar dilakukan segera setelah data aktual terkait logam panas dan bekas logam yang dimuat diterima, termasuk bobot parsial dari berbagai jenis bekas logam. Model perhitungan pakan kedua menghitung penambahan wadah yang diperlukan dan volume oksigen untuk mencapai analisis target dan suhu target baja pada akhir peniupan.
Perhitungan koreksi dalam peniupan sistem pakar dilakukan oleh model sub-lansir. Tergantung pada ketersediaan data (suhu, karbon) model online siklis mengambil nilai yang diukur dan menerapkan beberapa tindakan korektif karena pengukuran sub-lansir dilakukan di dekat titik panas. Jumlah oksigen yang masih diperlukan, agen pemanas, atau pendingin dan pembentuk slag tambahan dihitung.
Perhitungan koreksi re-peniupan sistem pakar dapat dimulai jika properti kolam baja tertentu (misalnya suhu, konten karbon, atau konten fosfor) tidak berada dalam batas target yang ditentukan pada akhir peniupan. Analisis aktual kolam baja dan suhu diambil dari pengukuran suhu atau dari sampel baja aktual. Jumlah oksigen yang diperlukan, agen pemanas atau pendingin dan pembentuk slag tambahan untuk re-peniupan dihitung.
Model aloi sistem pakar menghitung secara hemat biaya bahan aloi dan deoksidasi yang diperlukan untuk ditambahkan ke dalam timah cetakan tapping. Analisis agen aloi dan kerugian spesifik mereka dipertimbangkan.
Model prediksi sistem pakar melakukan simulasi dari proses produksi lengkap dengan menggunakan hasil model supervisi dan titik set. Ini memberikan perkiraan perkembangan dan kondisi akhir kalor. Ini juga memprediksi semua penambahan dan tindakan yang diperlukan dan berfungsi untuk mengoptimalkan proses produksi. Dalam layar HMI tipikal untuk model prediksi, berbagai bagian layar menampilkan data input dan target, hasil model, analisis yang dihitung untuk baja, dan slag serta konsumsi spesifik.
Model perhitungan awal sistem pakar mensimulasikan proses pembuatan baja lengkap sebelum / setelah bekas logam dan logam panas dimuat ke dalam konverter. Model prediksi sistem pakar menentukan strategi peniupan dan pengacauan yang optimal, serta waktu dan porsi tepat penambahan wadah. Model perhitungan awal didasarkan pada daftar yang telah ditentukan dari langkah proses (misalnya pemuatan, peniupan utama, pengacauan, dan tapping dll.) dan nilai target dari praktik operasi standar (SOP) seperti yang ditetapkan oleh insinyur proses.
Model perhitungan awal terdiri dari lima bagian yang berbeda yaitu (i) perhitungan input logam panas dan bekas logam, (ii) perhitungan dan distribusi agen pemanas dan pendingin, aloi, bekas logam, dan flux untuk mencapai berat, analisis, dan dasaritas target, (iii) perhitungan titik set peniupan untuk mencapai konten karbon dan suhu target, (iv) perhitungan reaksi berkelanjutan untuk memprediksi berat dan analisis baja, slag, dan gas buang setelah setiap langkah proses, dan (v) informasi dan peringatan untuk operator jika nilai target untuk fase proses tidak tercapai.
Model supervisi sistem pakar yang merupakan model online secara siklis menghitung reaksi berkelanjutan dalam kolam baja dan dalam slag selama proses peniupan. Ini mencakup reaksi oksidasi dan reduksi, penyerapan oksigen, nitrogen dan hidrogen, distribusi sulfur dan fosfor antara baja dan slag dan post combust dari karbon dioksida dan hidrogen. Dengan cara ini efek dari berbagai pola peniupan, pengacauan atau penambahan bahan serta pelarutan bahan yang dimuat dipertimbangkan dalam alur proses.
Kontrol dinamis sistem pakar (sebagian dari model supervisi sistem pakar) adalah prediksi akhir peniupan dinamis untuk karbon berdasarkan data gas buang aktual. Dari data gas buang aktual (seperti aliran gas buang, analisis gas buang (karbon monoksida, karbon dioksida, oksigen, dan nitrogen) serta dari data proses aktual kontrol dinamis sistem pakar memprediksi konten karbon pada akhir proses peniupan dari profil tipikal data gas buang dekat akhir peniupan. Hasilnya adalah konten karbon yang diprediksi pada akhir proses peniupan (biasanya untuk konten karbon di bawah 0,3 %) dan permintaan akhir peniupan untuk mencapai konten karbon target pada akhir peniupan. Dalam kombinasi dengan model online siklis (model supervisi sistem pakar) prediksi lengkap dari baja dan slag (suhu, analisis dan berat) dapat dibuat di mana konten karbon diambil dari kontrol dinamis sistem pakar dan semua data lainnya dihitung oleh model supervisi sistem pakar.
Dalam sistem pakar, perhitungan konten karbon untuk pengukuran dalam peniupan didasarkan pada data mentah (misalnya suhu liquidus Tliq) dari alat pengukuran sub-lansir daripada menggunakan konten karbon yang dihitung oleh alat pengukuran. Konten karbon dalam peniupan dihitung menggunakan persamaan Cin-bolw = a0 + a1xTliq + a2x kuadrat Tliq. Parameter penyesuaian a0, a1, a2 dipertahankan dalam database Level-2 dan disesuaikan dengan menggunakan pasangan suhu liquidus dan konten karbon dari sampel dalam peniupan.
Konten karbon yang dihitung dari pengukuran dalam peniupan diambil oleh model online dan oleh karena itu memperbaiki model prediksi karbon. Untuk melengkapi fungsionalitas blow-stop otomatis yang ada untuk konverter oksigen dasar berdasarkan pengukuran gas buang dinamis, fungsionalitas ini juga diadopsi untuk sistem sub-lansir. Fungsionalitas blow-stop otomatis memperpanjang atau mempersingkat fase peniupan akhir untuk mencapai tujuan suhu dan karbon pada akhir-blow.
Model proses siklis juga dikenal sebagai model saturasi mempertimbangkan konsentrasi saturasi dari slag pembuatan baja kompleks oleh CaO (kapur) dan MgO (magnesia). Pelarutan kapur dan dolomit ditangguhkan ketika konsentrasi saturasi yang sesuai tercapai dan dilanjutkan ketika komposisi slag memungkinkan pelarutan lebih lanjut dari penambahan pembentuk slag. Dengan demikian model proses melacak jumlah slag cair dan analisisnya serta penambahan flux yang belum larut. Perhitungan rasio distribusi fosfor kesetimbangan didasarkan pada model dasaritas optik. Untuk menentukan dasaritas optik hanya komposisi fase slag cair yang digunakan, sementara bagian flux yang belum larut harus dipertimbangkan dalam perhitungan koefisien transfer massa. Biasanya, model saturasi memungkinkan optimasi dasaritas (CaO / SiO2) dan MgO dan bertujuan untuk menghindari terlalu banyak bahan flux yang belum larut pada akhir-blow.
Model proses sistem pakar mempertimbangkan retakan termal dari penambahan pembentuk slag yang telah dimuat sebelum pemuatan logam panas. Untuk penambahan ini bagian karbon dioksida dan uap air dihilangkan sepenuhnya. Ini mencegah pengoverestimasi efek pendingin dari flux pre-charge seperti batu kapur atau dolomit mentah dan oleh karena itu meningkatkan perhitungan suhu. Lebih jauh, sisa slag dalam konverter dari kalor sebelumnya sebagian direduksi oleh silikon setelah pemuatan logam panas sesuai dengan reaksi 2(FeO) + [Si] = 2[Fe] + (SiO2], 2(Fe2O3) + 3[Si] = 4[Fe] + 3(SiO2), 2(MnO) + [Si] = 2[Mn] + (SiO2) dan dalam skala kecil juga oleh karbon. Dalam kasus jumlah sisa slag yang signifikan, reduksi FeO, Fe2O3, dan MnO mempengaruhi profil suhu.
Sementara model disesuaikan secara khusus dengan persyaratan khusus dari berbagai sub-sistem, prinsip sistem pakar dari menggabungkan fitur model prediksi, supervisi, dan titik set untuk kualitas sempurna diterapkan dalam seluruh otomatisasi pembuatan baja.



