Pengecoran Pasir Dijelaskan: Dasar-Dasar Pembuatan Cetakan Logam
Bagaimana membentuk cor kompleks dengan cetakan pasir
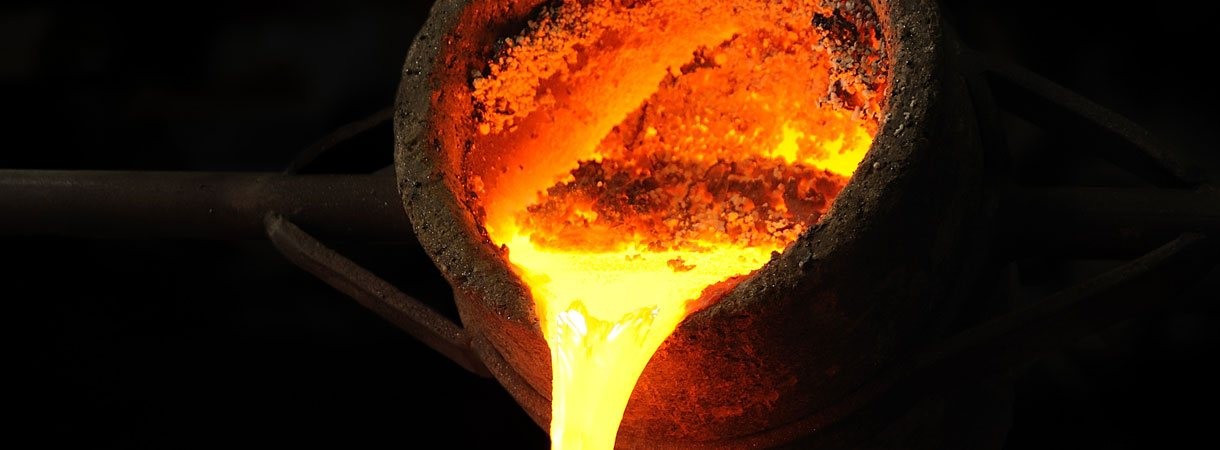
Pengecoran pasir adalah proses yang menggunakan cetakan pasir yang tidak dapat digunakan kembali untuk membentuk cor logam. Di satu sisi, pengecoran adalah proses manufaktur yang menipu sederhana: siapa pun yang telah membentuk benteng di pantai tahu pasir dapat digunakan untuk membuat bentuk detail. Namun di pabrik cor, menangani panas logam cair, banyak faktor harus dipertimbangkan untuk sukses. Pengecoran digunakan untuk membuat komponen logam dari semua ukuran, mulai dari beberapa ons hingga beberapa ton. Cetakan pasir dapat dibentuk untuk membuat cor dengan detail luar yang halus, inti dalam, dan bentuk lain. Hampir semua logam campuran dapat dicoret dengan pasir. Lobang dibuat dalam pasir lembap, diisi dengan logam cair, dan dibiarkan pendingin.
Apa itu Pasir Cetakan?
Pasir cetakan memiliki tiga keuntungan penting dibanding bahan cetakan lainnya:
- harga murah,
- dapat dengan mudah didaur ulang, dan
- tahan terhadap suhu sangat tinggi.
Pengecoran pasir adalah salah satu proses yang tersedia untuk logam dengan titik leleh tinggi seperti baja, nikon, dan titanium. Karena fleksibilitasnya, ketahanan panas, dan biaya relatif rendah, pengecoran pasir adalah proses pengecoran yang paling banyak digunakan.
Cor dihasilkan dengan menuangkan logam cair ke dalam rongga cetakan. Agar pengecoran berhasil, rongga cetakan harus mempertahankan bentuknya sampai logam pendingin dan fully solidified. Pasir murni mudah pecah, tetapi pasir cetakan mengandung bahan pengikat yang meningkatkan kemampuannya menahan panas dan mempertahankan bentuk.
Pasir hijau (agregat pasir, arang bubuk, tanah liat bentonit, dan air) tradisional digunakan dalam pengecoran pasir, namun sistem pasir cetakan terikat kimia modern semakin populer. Pasir pengecoran yang paling banyak digunakan adalah silica (SiO2).
Properti Pasir Cetakan
Kekuatan
Kemampuan cetakan pasir untuk mempertahankan bentuk geometrisnya di bawah kondisi tekanan mekanis.
Permeabilitas
Kemampuan cetakan pasir untuk mengizinkan gas dan uap air melarikan diri selama proses pengecoran.
Kadar Kelembaban
Kadar kelembaban mempengaruhi kekuatan dan permeabilitas cetakan: cetakan dengan terlalu sedikit kelembaban dapat pecah, sementara cetakan dengan terlalu banyak kelembaban dapat menyebabkan gelembung uap terjebak dalam cor.
Aliran
Kapasitas pasir untuk mengisi rongga kecil dalam pola. Aliran yang tinggi menciptakan cetakan yang lebih presisi, dan oleh karena itu berguna untuk cor detail.
Ukuran Butir
Ukuran partikel pasir individu.
Bentuk Butir
Properti ini mengevaluasi bentuk butir pasir individu berdasarkan seberapa bulat mereka. Secara umum, tiga kategori butir digunakan dalam pasir pabrik cor:
- Butir Bundar pasir menyediakan kekuatan pengikat yang relatif buruk, tetapi aliran yang baik dan finishing permukaan.
- Butir Sudut memiliki kekuatan pengikat yang lebih besar karena interlocking, tetapi aliran dan permeabilitas yang lebih buruk dibanding pasir butir bundar.
- Butir Sub-sudut adalah jalan tengah. Mereka memiliki kekuatan yang lebih baik dan permeabilitas lebih rendah relatif terhadap butir bundar, tetapi kekuatan lebih rendah dan permeabilitas lebih baik dibanding butir sudut.
Kekuntulan
Kemampuan campuran pasir untuk runtuh di bawah kekuatan. Kekuntulan cetakan yang lebih besar memungkinkan cor logam untuk menyusut bebas saat membeku, tanpa risiko retakan panas atau pecahan.
Ketahanan Refraktori
Cetakan tidak boleh meleleh, terbakar, atau pecah saat logam cair diangkut ke dalamnya. Ketahanan refraktori mengukur kemampuan pasir cetakan menahan panas ekstrem.
Dapat Digunakan Kembali
Kemampuan pasir cetakan untuk digunakan kembali (setelah kondisi pasir) untuk menghasilkan cor pasir lain dalam operasi manufaktur berikutnya.
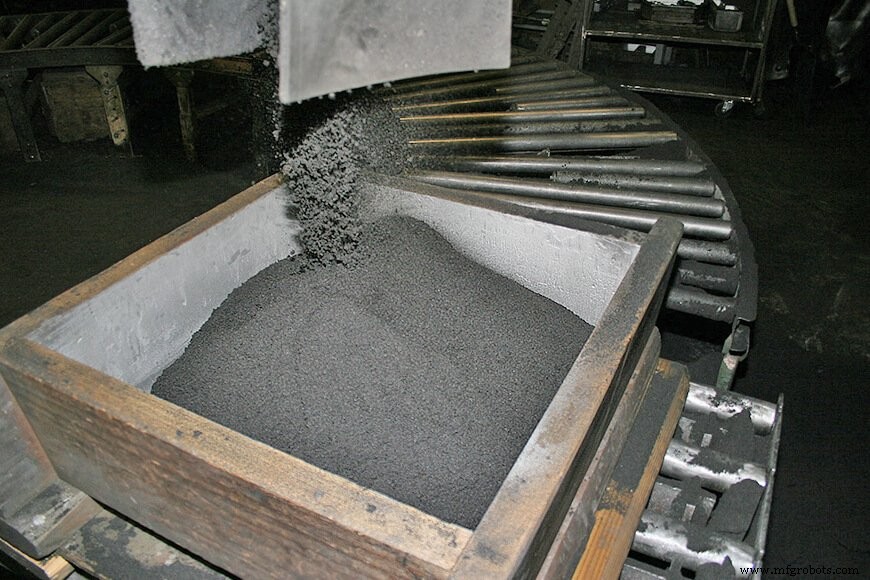
Banyak properti pasir cetakan tergantung pada ukuran dan distribusi partikel pasir: ukuran butir kecil meningkatkan kekuatan cetakan, tetapi ukuran butir besar lebih berpori. Pasir butir halus memberikan cor dengan finishing permukaan yang baik, tetapi memiliki permeabilitas rendah, sementara pasir butir kasar memberikan yang sebaliknya.
Additif khusus atau pengikat dapat ditambahkan ke agregat dasar pasir, tanah liat, dan air untuk meningkatkan kohesi. Pengikat ini dapat organik atau anorganik. Pengikat umum meliputi serelia, pitch bubuk, sea coal, gilsonite, minyak tanah, tepung kayu, tepung silica, oksida besi, perlite, gula merah, dextrin, dan bahan proprietary.
Menemukan kombinasi yang sempurna tidak mudah. Beberapa properti agregat pasir bertentangan satu sama lain: pasir cetakan dengan kekuntulan lebih besar memiliki kekuatan lebih sedikit, dan yang memiliki kekuatan lebih besar memiliki kekuntulan lebih sedikit. Seringkali diperlukan kompromi untuk mencapai keseimbangan yang menyediakan properti yang sesuai untuk bagian dan aplikasi pengecoran tertentu. Kontrol presisi properti pasir cetakan sangat penting sehingga laboratorium pasir telah menjadi tambahan umum di pabrik cor modern.
Bagian-bagian Cetakan Pengecoran Pasir
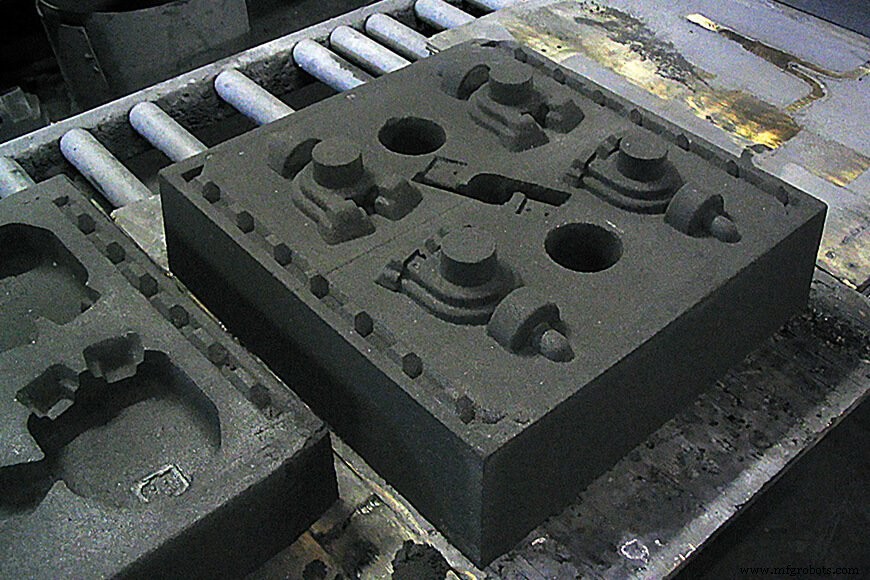
Cor logam dibentuk oleh cetakan yang digunakan untuk memproduksinya – cetakan yang baik adalah prasyarat untuk cor yang baik. Cetakan memiliki beberapa bagian yang bekerja sama untuk mempengaruhi produk akhir.
Rongga cetakan dibentuk oleh pola, model ukuran penuh dari bagian yang mencetak kesan dalam cetakan pasir. Beberapa permukaan internal tidak termasuk dalam pola, dan akan dibuat oleh inti terpisah.
Sebuah inti adalah bentuk pasir yang disisipkan ke dalam cetakan untuk membentuk interior cor, termasuk fitur seperti lubang atau saluran. Inti biasanya terbuat dari pasir cetakan sehingga dapat diangkut dari cor. Sebuah pola inti adalah daerah yang ditambahkan ke pola, inti, atau cetakan untuk menempatkan dan mendukung inti dalam cetakan.
Dukungan inti lebih lanjut disediakan oleh chaplets – potongan logam kecil yang dipasang antara inti dan permukaan rongga. Untuk mempertahankan dukungan tersebut, chaplets harus terdiri dari logam dengan titik leleh yang sama atau lebih tinggi daripada logam yang dicoret. Setelah solidifikasi, chaplets akan terencapsulasi di dalam cor.
Inti pasir dapat diproduksi menggunakan banyak metode yang sama seperti cetakan pasir: seperti cetakan dibentuk oleh pola, inti pasir dibentuk oleh kotak inti; mereka mirip dengan cetakan dan dapat terbuat dari kayu, plastik, atau logam. Kotak inti juga dapat berisi banyak rongga untuk menghasilkan beberapa inti yang identik.
Sebuah riser adalah rongga tambahan dalam cetakan yang dirancang untuk menampung logam berlebih. Itu mencegah rongga penyusutan terbentuk dalam cor utama dengan menuangkan logam cair ke dalam rongga cetakan saat ia membeku dan menyusut.
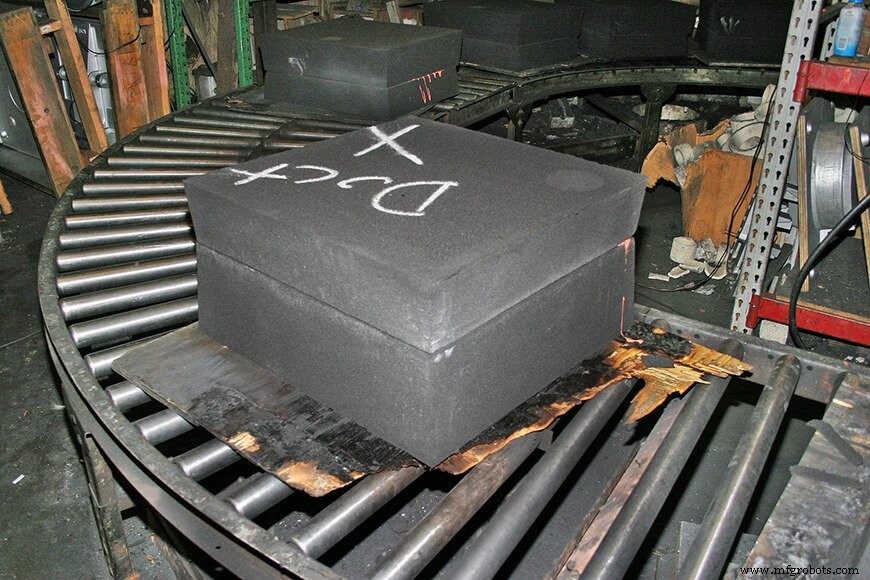
Seluruh cetakan pasir terkandung dalam kotak yang disebut flask. Dalam cetakan dua bagian, yang umum untuk pengecoran pasir, setengah atas (yang berisi setengah atas pola, flask, dan inti) disebut cope. Setengah bawah disebut drag. Parting line adalah garis atau permukaan yang memisahkan cope dan drag.
Cara Membuat Pengecoran Pasir
Pengecoran pasir melibatkan empat langkah dasar: merakit cetakan pasir, menuangkan logam cair ke dalam cetakan, membiarkan logam pendingin, lalu membongkar pasir dan mengeluarkan cor. Tentu saja, prosesnya lebih kompleks dari yang terdengar.
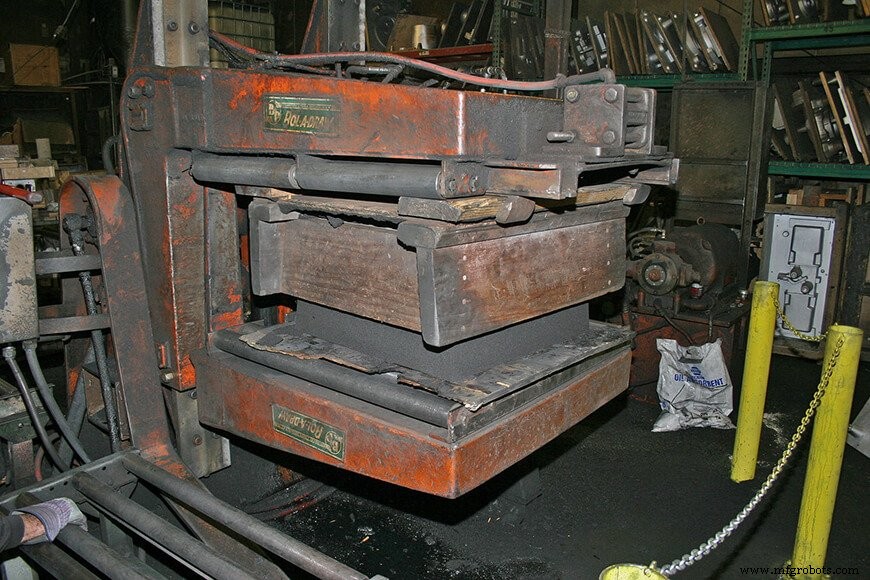
Langkah pertama dari pengumpulan cetakan adalah mengisi sebagian drag dengan pasir. Pola, pola inti, inti, dan sistem gerbang ditempatkan di dekat garis pemisah. Cope kemudian dirakit ke drag. Pasir tambahan diangkat ke separuh cope hingga pola, inti, dan sistem gerbang tertutup, dan kemudian pasir dipadatkan dengan getaran atau cara mekanis. Pasir berlebih dihapus dengan palu strik off.
Sekarang cetakan telah terbentuk, cope dikeluarkan dari drag sehingga pola dapat diambil dari cetakan.
Pengambilan pola dilakukan dengan hati-hati untuk menghindari merusak atau merubah bentuk rongga cetakan yang baru terbentuk. Ini dilakukan dengan merancang draft: taper vertikal tegak lurus terhadap garis pemisah. Taper draft biasanya setidaknya 1°. Semakin kasar permukaan pola, semakin banyak draft yang harus disediakan.
Sebelum dapat diisi dengan logam cair, cetakan lengkap perlu disiapkan; rongga cetakan sering dilumasi dengan pencucian cetakan untuk memfasilitasi pengeluaran cor. Kemudian inti diposisikan, bahan cetakan tambahan seperti tali cope ditambahkan untuk membantu mencegah pelarian, dan separuh cetakan ditutup dan diklem dengan aman; bagian cope dan drag mempertahankan perataan yang tepat dengan bantuan pin dan panduan.
Separuh cetakan harus tetap aman sehingga logam cair tidak dapat bocor melalui garis pemisah. Sebelum menuangkan cetakan tanpa flask, jaket penuangan kayu atau logam sering ditempatkan di sekitar cetakan dan bobot diletakkan di atas untuk mencegah cope terangkat.
Logam cair memasuki rongga cetakan melalui sistem gerbang: logam cair diangkat ke dalam cetakan melalui cangkok penuangan, melanjutkan melalui sprue (bagian vertikal dari sistem gerbang), dan kemudian melalui pelari (bagian horizontal). Gas yang terkumpul dan udara yang dipindahkan melarikan diri melalui lubang ventilasi. Beberapa titik di mana logam diperkenalkan ke dalam rongga cetakan dari pelari disebut gates.
Setelah cor pendingin, cor dipecahkan dari cetakan pasir. Proses menghapus pasir dari cor disebut shakeout. Cor dapat diambil secara manual atau oleh mesin otomatis. Meja getaran dan gulungan rotary sering digunakan.
Ada variasi pada proses dasar ini tergantung pada pola, jenis flask, dan tingkat mekanisasi:
- Bench Molding dipilih untuk pekerjaan kecil. Seluruh operasi dilakukan di atas meja dengan tinggi yang nyaman.
- Floor Molding digunakan untuk pekerjaan ukuran sedang dan besar. Seperti namanya, cetakan diletakkan di lantai sebelum penuangan.
- Machine Molding digunakan untuk produksi massal. Machine Molding menghemat tenaga kerja dan menawarkan akurasi dan keseragaman yang unggul, sehingga memungkinkan untuk mempertahankan toleransi dalam batas sempit pada tingkat yang cepat. Operasi utama yang dilakukan oleh mesin cetakan adalah pemadatan pasir cetakan, membalik cetakan, membentuk gerbang, menabrak pola dan mencabutnya.
Daur Ulang Pasir Cetakan
Setelah pasir diangkat dari cor lengkap, gumpalan didinginkan dan dihancurkan. Semua partikel dan granula logam dihapus, sering dengan bantuan medan magnet. Semua pasir dan konstituen diayak dengan ayakan, ayakan rotary, atau ayakan getaran. Pasir yang bersih kemudian dapat dimasukkan kembali ke awal siklus produksi pasir cetakan.
Pasir cetakan disiapkan dalam muller, yang mencampur pasir, agen pengikat, dan air. Aerator digunakan bersama untuk melembutkan pasir agar lebih cocok untuk cetakan.
Pasir yang disiapkan diantar ke lantai cetakan, biasanya dengan truk scoop atau konveyor, di mana dibentuk menjadi cetakan; cetakan dapat diletakkan di lantai atau diantar oleh konveyor ke stasiun penuangan. Setelah penuangan, cor dikeluarkan dari pasir yang menempel di stasiun shakeout. Pasir yang digunakan, pada gilirannya, dikembalikan ke wadah penyimpanan oleh konveyor atau cara lain.
Pasir pengecoran biasanya didaur ulang dan digunakan kembali melalui banyak siklus produksi. Menurut estimasi industri, sekitar 100 juta ton pasir digunakan dalam produksi setiap tahun. Dari angka itu, hanya empat hingga tujuh juta ton yang dibuang, dan bahkan pasir itu sering didaur ulang oleh industri lain.
Proses dan Metode Cetakan Pasir
Cetakan Pasir Hijau
Campuran pasir hijau biasanya berisi 89 persen pasir, 4 persen air, dan 7 persen tanah liat. Pasir hijau adalah favorit industri karena biaya rendah dan kinerja keseluruhan yang solid. “Hijau” dalam pasir hijau merujuk pada kadar kelembaban yang ada dalam campuran selama penuangan.
Cetakan pasir hijau memiliki kekuatan yang cukup untuk sebagian besar aplikasi pengecoran pasir. Mereka juga menyediakan kekuntulan, permeabilitas, dan dapat digunakan kembali yang baik. Kesulitan utama timbul dari kadar kelembaban. Terlalu banyak kelembaban dapat menyebabkan defek dalam cor, dengan toleransi kelembaban tergantung pada logam yang dicoret.
Proses Pendingin Dingin
Kadang-kadang pengikat non-tradisional digunakan dalam pengecoran pasir industri. Pengikat pengecoran konvensional memerlukan panas untuk mengeras, sementara pengikat alternatif ini terikat secara kimia pada suhu ruangan saat dicampur dengan pasir – dari sini istilah proses pendingin dingin. Secara teknis canggih, proses pengecoran pasir yang relatif baru ini semakin populer. Proses pendingin dingin lebih mahal daripada cetakan pasir hijau, tetapi mereka menghasilkan cor dengan akurasi dimensi yang luar biasa.
Shell Molding
Pengecoran cangkang adalah penemuan yang relatif baru dalam teknik cetakan untuk produksi massal dan finishing halus; pertama kali digunakan oleh Jerman selama Perang Dunia Kedua. Bahan cetakan adalah campuran pasir silica halus kering dengan konten tanah liat minimal dan 3-8 persen resin termoset (fenol formaldehida atau silisium gosok). Saat campuran cetakan jatuh pada papan pola yang dipanaskan, cangkang keras dengan tebal sekitar 6 mm terbentuk. Untuk mengeras cangkang sepenuhnya, harus dipanaskan pada 440 hingga 650°F (230 hingga 350t) selama beberapa menit.
Layanan Pengecoran Kustom
Reliance Foundry bekerja sama dengan klien untuk merancang pola dan metode cetakan untuk setiap cor kustom. Request a Quote untuk mendapatkan informasi lebih lanjut tentang bagaimana layanan pengecoran kami dapat cocok dengan persyaratan proyek Anda.
Artikel Terkait
- In-Depth Casting Guide: The Life of a Casting series
- American Foundry Society. “Sand Molding Processes”.
Image Credits
- Mold box fill: OKFoundry, CC BY 2.0, via Flickr
- Cope drawn from mold box: OKFoundry, CC BY 2.0, via Flickr
- Open sand mold: OKFoundry, CC BY 2.0, via Flickr
- Closed mold: OKFoundry, CC BY 2.0, via Flickr



