Pengujian Kekerasan di Pabrik Cor: Jaminan Kualitas Non-Desktruktif
Langkah kritis dalam memenuhi syarat bagian logam menggunakan pendekatan non-desktruktif
Pengujian kekerasan adalah tes kualitas yang digunakan di pabrik cor untuk mengukur properti logam cor dan kesesuaiannya untuk aplikasi yang berbeda. Popularitasnya berasal dari sifat non-desktruktif dari tes, dan hubungannya dengan properti mekanis lainnya. Pabrik cor menyimpulkan tegangan tarik material berdasarkan hasil tes kekerasan.
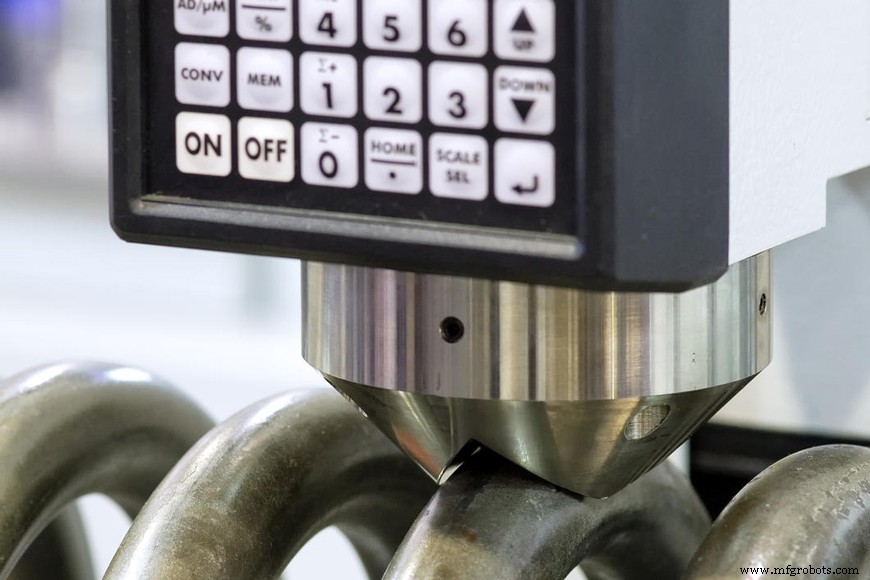
Properti logam cor bervariasi sesuai komposisi logam, kondisi proses, dan perawatan panas. Penting untuk mengesahkan produk logam cor sebagai cocok untuk aplikasi akhir yang diinginkan. Empat kategori utama properti penting bagi pengguna logam cor:
- Kekuatan
- Dampak
- Kekerasan
- Resistensi korosi
Pabrik cor terkadang akan mencoret kupon uji bersama dengan cor produk. Hasil tes kualitas dari kupon uji diasumsikan benar untuk cor produk juga. Beberapa tes—seperti tegangan tarik dan dampak—merusak potongan uji dalam prosesnya. Namun, tes non-desktruktif (NDT) tidak merusak sampel logam untuk mendapatkan hasil. Keuntungan NDT adalah tes dapat dilakukan pada produk logam cor itu sendiri, berlawanan dengan potongan uji.
Manfaat tes kekerasan:
- Kemampuan untuk memverifikasi perawatan panas pada bagian dalam operasi perawatan panas dan analisis kedalaman casing
- Kemampuan untuk menentukan apakah material memiliki properti yang diperlukan untuk penggunaan yang diinginkan
- Alternatif tes non-desktruktif untuk memenuhi syarat dan melepaskan material atau komponen untuk aplikasi target secara efektif
- Biaya rendah dan kinerja cepat
Apa itu tes kekerasan?
Istilah, kekerasan, biasanya mengindikasikan resistensi terhadap deformasi. Untuk logam, properti adalah ukuran resistensi mereka terhadap deformasi permanen, atau plastik. Beberapa tes berbeda ada untuk mengukur kekerasan logam dan logam cor.
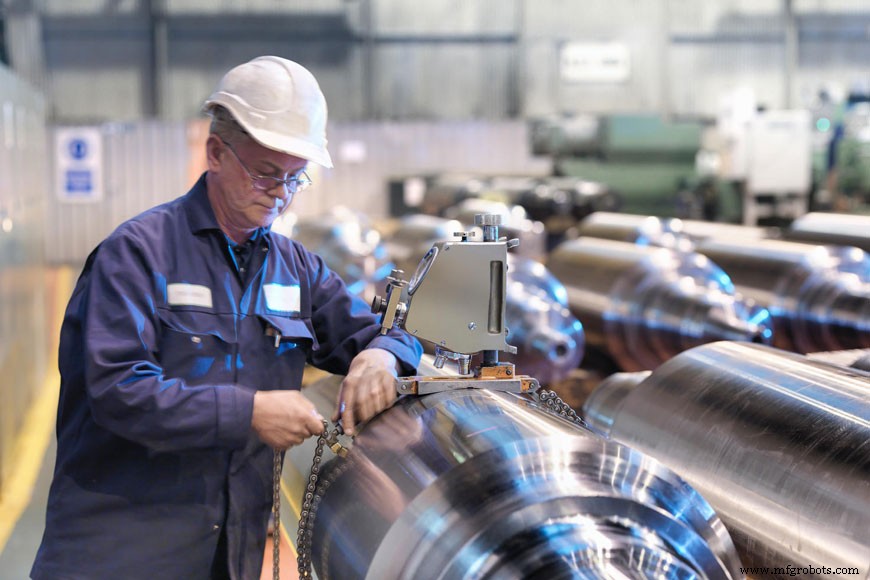
Tes kekerasan Brinell
Tes kekerasan Brinell menggunakan metode ASTM E10—Standard Test Method for Brinell Hardness of Metallic Materials. American Society for Testing and Measurement (ASTM) adalah penjaga standar ini. Ini adalah tes indensasi makro di mana beban tinggi digunakan untuk mendapatkan pengukuran. Logam cor memerlukan tes kekerasan makro karena struktur butir kasar dan potensi material non-homogen.
Untuk mendapatkan angka kekerasan Brinell (BHN), bola karbida dengan diameter tetap menekan ke dalam logam pada tekanan tetap untuk waktu tertentu. Setelah beban dilepas, operator mengukur diameter indensasi yang tertinggal dan mengubahnya menjadi BHN menggunakan rumus berikut:
\(BHN={2PoverπD(D-sqrt{D^2-d^2 })}\)
P = gaya yang diterapkan (kgf)
D = diameter indenter (mm)
d = diameter indensasi (mm)
Di Amerika Serikat, beban tes untuk baja dan besi biasanya diatur pada maksimum 3000kgf dengan bola 10mm. Aluminium menggunakan beban tes lebih rendah 500kgf, dan terkadang indenter lebih kecil 5mm. BHN typikal berkisar dari 50–750 untuk logam. Tabel Kekerasan Brinell Engineering Toolbox di bawah ini mencantumkan beberapa contoh BHN:
Material
Angka Kekerasan Brinell
Kuningan lunak
60
Baja ringan
130
Baja pisau anealing
235
Besi cor putih
415
Permukaan nitrida
750
Persiapan permukaan logam untuk tes kekerasan Brinell sangat penting. Permukaan yang berduri atau ketidaksempurnaan lainnya akan mempengaruhi hasil. Disarankan untuk menggerus permukaan logam dalam persiapan untuk tes untuk meminimalkan variabilitas hasil.
Asal-usul tes kekerasan Brinell merentang hingga tahun 1900. Pada tahun-tahun awal tes, hasil sangat dipengaruhi oleh perspektif operator. Operator berbeda akan menghasilkan hasil yang berbeda yang mengarah pada variabilitas tinggi dalam pengukuran. Namun, dengan perkenalan alat pengukuran elektronik, tingkat konsistensi telah sangat meningkat.
Tes kekerasan Rockwell
Tes kekerasan Rockwell menggunakan metode ASTM E18—Standard Test Methods for Rockwell Hardness of Metallic Materials. Tes Rockwell memiliki dua tahap. Peralatan menerapkan gaya tes awal ke sampel menggunakan indenter berlian atau bola. Tujuan tahap ini adalah untuk menembus permukaan logam dan mengurangi efek finishing permukaan pada hasil akhir. Operator mengukur kedalaman indensasi dasar pada titik ini. Setelah menahan preload untuk waktu tertentu, beban besar kemudian diterapkan. Lagi, gaya dipertahankan untuk waktu yang ditetapkan, sebelum menguranginya ke preload force lagi. Setelah waktu telah berlalu, operator mengambil pengukuran kedalaman indensasi. Angka kekerasan Rockwell berdasarkan perbedaan antara pengukuran kedalaman dasar dan akhir.
Penting untuk akurasi tes Rockwell untuk sumbu tes berada dalam dua derajat dari tegak lurus. Skala kekerasan Rockwell menyertai tes.
\(RHN={N-(h/ S ) }\)
N = konstanta
S = unit skala
h = kedalaman indensasi
Tes kekerasan rebound Leeb
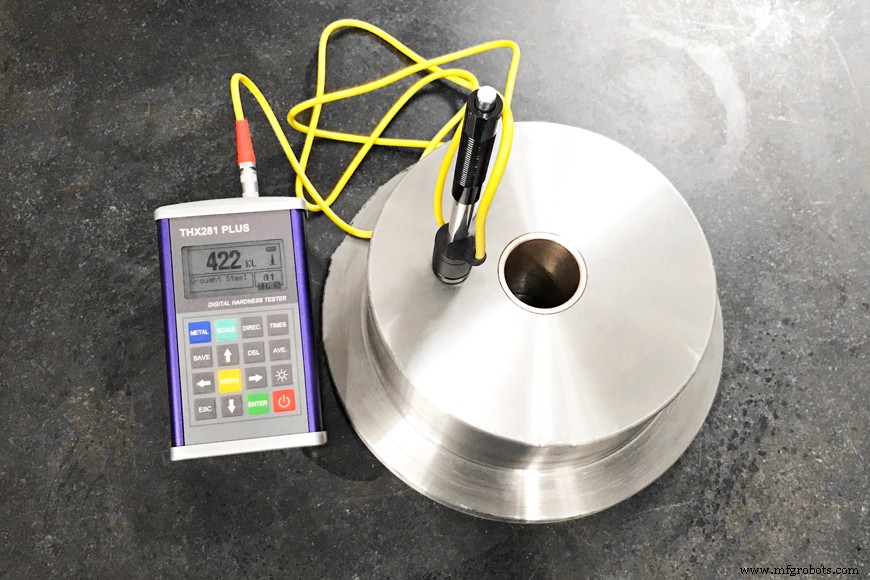
Tes Leeb menggunakan ASTM A956—Standard Test Method for Leeb Hardness Testing of Steel Products. Tes Leeb adalah ukuran rebound objek dari sampel tes. Kekerasan logam mempengaruhi energi rebound—bahan yang lebih keras menghasilkan rebound yang lebih besar, sementara bahan yang lebih lunak menahan energi rebound. Kecepatan objek, sebelum dan setelah mengenai sampel, membentuk dasar untuk nilai rebound. Peralatan tes Leeb mengandung coil, yang mengukur tegangan yang diinduksi dari bola magnet yang digunakan untuk tes rebound. Tegangan yang diinduksi ini berhubungan langsung dengan kecepatan bola yang bergerak melalui coil peralatan tes. Nilai kekerasan Leeb dihitung menggunakan rumus berikut:
\(LHN={Rebound ;Velocity over Impact;Velocity}x1000\)
Keuntungan metode Leeb adalah fakta bahwa indensasi yang tertinggal pada sampel tes jauh lebih kecil dibandingkan dengan metode lain. Ini juga portabel, lebih mudah digunakan, dan lebih cepat dari pemeriksa kekerasan Brinell dan Rockwell. Kelemahan adalah mungkin menghasilkan hasil yang bervariasi di mana permukaan sampel tidak rata. Ketebalan sampel, dan kandungan karbon, mungkin juga mempengaruhi hasil.
Konversi angka kekerasan
ASTM E140-12be1 memberikan tabel konversi kekerasan standar untuk logam untuk mengonversi dari satu metode tes kekerasan ke metode lain. Penting untuk dicatat bahwa konversi ini perkiraan dan bergantung pada faktor seperti komposisi material, mikrostruktur, dan perawatan panas. Meskipun tabel didasarkan pada jumlah besar tes di seluruh metode berbeda, hasil konversi hanya dapat dianggap sebagai perkiraan dari nilai yang dapat dibandingkan.
Angka kekerasan dan perawatan panas
Logam cor diperlakukan panas untuk memanipulasi propertinya. Perawatan panas melibatkan meningkatkan suhu material ke nilai yang ditetapkan. Kemudian di pendingin pada laju tertentu tergantung pada properti yang diinginkan dari produk. Suhu akhir dari siklus pemanasan dan laju pendinginan memiliki dampak langsung pada mikrostruktur logam.
Mikrostruktur pearlit dan ferrit halus yang disebabkan oleh laju pendinginan yang lebih cepat memiliki nilai kekerasan yang lebih besar. Jika logam di-quench, pendinginan cepat menghasilkan mikrostruktur martensit, yang memiliki kekerasan terbesar dari semua. Karena hubungan langsung antara mikrostruktur dan kekerasan, tes kekerasan adalah indikator cepat apakah perawatan panas berhasil atau tidak.
Angka kekerasan dan properti logam cor
Tabel menunjukkan bagaimana kekuatan tarik berkaitan dengan kekerasan untuk material spesifik. Ini adalah korelasi yang berguna karena mengukur tegangan tarik adalah proses destruktif, sedangkan tes kekerasan adalah non-desktruktif. Namun, ada keterbatasan pada konversi dari kekerasan ke kekuatan tarik dan tabel ini hanya perkiraan.
Hubungan antara angka kekerasan Brinell dan tegangan tarik:
\(TS(MPa)=begin{cases}3.55 cdot HB(HB le 175 )[2ex]3.38 cdot HB(HB>175 )end{cases}\) \(TS(psi)=begin{cases}515 cdot HB(HB le 175 )[2ex]490 cdot HB(HB>175 )end{cases}\)
HB = Kekerasan Brinell material (diukur dengan indenter standar dan beban 3000kgf)
Produk cor dan grading
Banyak faktor mempengaruhi grading baja cor. Komposisi produk, properti kimia dan mekanis, dan proses perawatan panas semuanya berperan dalam sertifikasi setiap produk cor terhadap standar ASTM yang berlaku.
ASTM menetapkan spesifikasi standar untuk berbagai grade produk logam. Penting untuk memahami grade dan properti mereka untuk memilih grade yang tepat untuk setiap aplikasi. ASTM A27 adalah standar yang mencakup cor baja karbon untuk aplikasi umum.
Pengujian kekerasan di pabrik cor
Pengembangan tes kekerasan telah memudahkan pabrik cor logam untuk mengestimasi properti produk mereka berdasarkan satu tes sederhana. Ini non-desktruktif, yang berarti dapat dilakukan pada produk jadi tanpa menyebabkan kerusakan. Ini adalah proses cepat, memberikan pabrik cor umpan balik cepat tentang produk saat mereka keluar dari lini produksi. Korelasi antara angka kekerasan dan kekuatan tarik adalah panduan yang berguna untuk membuat penilaian awal dari grade produk. Pabrik cor menyelesaikan satu set lengkap tes sertifikasi sebelum melepaskan produk kepada pelanggan.
Pengujian kekerasan juga membantu pabrik cor memeriksa proses perawatan panas mereka. Hasil menunjukkan apakah mikrostruktur material telah berubah seperti yang diharapkan. Pengujian kekerasan adalah komponen kritis dari kontrol kualitas dan tuning proses untuk pabrik cor logam.



