Sand Casting Produk Anda: Teknik Ahli untuk Bagian Logam Presisi
Lihat proses green sand casting
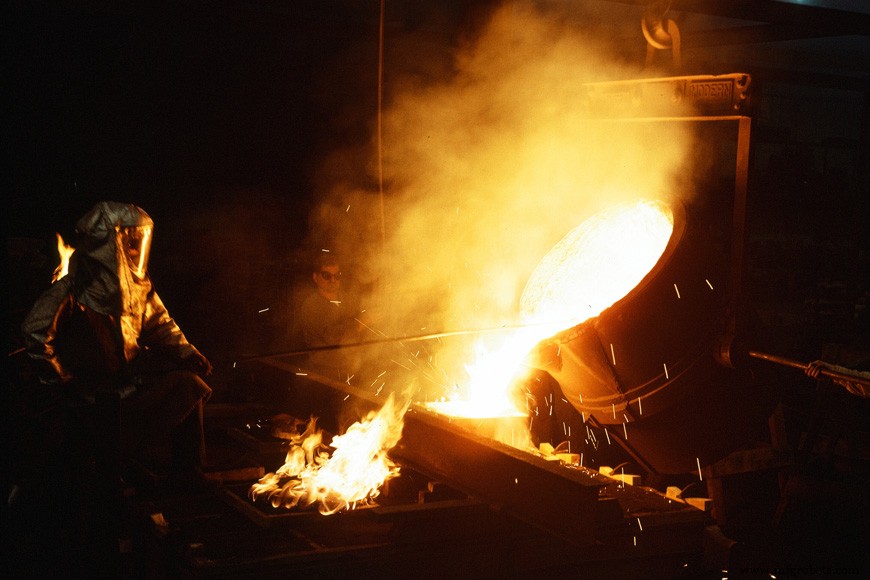
Meski ada banyak jenis pencetakan logam, sand casting adalah jenis yang paling banyak digunakan.
Prosesnya terdengar menipu sederhana. Replika item logam yang diinginkan ditekan ke dalam pasir pabrik cor, di mana ia menciptakan "negatif" rongga dari objek. Rongga itu diisi dengan logam cair, menangkap detailnya. Saat rongga mendingin, objek logam ditarik keluar dari pasir, dengan desain asli ditangkap dengan setia.
Siapa pun yang telah membangun pasir kastil kompleks atau patung pasir memiliki beberapa pengalaman dengan bagaimana pasir dapat menangkap desain kecil dengan baik. Selain dapat dibentuk, pasir murah dan tahan lama dalam kondisi panas tinggi yang diperlukan untuk pencetakan logam.
Dasar teori sand casting
Sand casting dapat dilakukan ke dalam setiap ruang tanah yang akan mempertahankan bentuknya di sekitar logam cair. Dalam video ini, aluminium cair dituangkan ke dalam sarang semangga api yang terasing. Setelah logam mendingin, ia diupeti dan dibersihkan, dan cetakan yang dihasilkan telah menangkap bentuk habitat.
Artis menciptakan patung dengan sand casting ke dalam sarang semangga kosong
Saat semangga membangun sarang mereka, mereka bergantung pada kualitas yang sama yang dimiliki pembuat sand casting: butir tanah yang dipadatkan dengan baik dapat membuat struktur yang tahan runtuh. Dalam hal ini, habitat mempertahankan bentuknya bahkan ketika aluminium diperkenalkan.
Sand casting: keterampilan yang terampil
Tentu saja, semangga api tidak membuat ruang dengan memikirkan pencetakan. Selama sand casting "di liar," akan ada masalah dengan keluarnya gas dari cetakan, permeabilitas semua bagian habitat, dan tingkat pendinginan di setiap kamar. Area logam mungkin melemah karena tingkat pendinginan yang berbeda—yang tidak relevan untuk karya seni yang menarik dan menawan yang tidak akan menahan beban.
Namun, struktur dan kelemahan logam relevan untuk cetakan industri yang akan menghadapi beban mekanis, seperti bagian mesin dan elemen bangunan. Menangani aspek metalurgi ini yang membuat sand casting bergantung pada teknik dan keahlian yang presisi.
Untuk memulai proses sand casting, pasir pabrik cor disiapkan dalam mullers, yang mencampur pasir, agen pengikat, dan air. Aerator digunakan untuk melembutkan pasir dan memudahkannya untuk dicetak. Sand cutters, yang beroperasi di atas tumpukan di lantai pabrik cor, dapat digunakan sebagai pengganti mullers. Pengiriman pasir ke lantai cetakan dapat dilakukan dengan truk buang atau truk cangkul atau dengan konveyor sabuk.
Di lantai cetakan, pasir dibentuk menjadi cetakan; cetakan dapat ditempatkan di tanah atau diantar oleh konveyor ke stasiun penuangan. Setelah penuangan, cetakan dikeluarkan dari flasks. Pasir yang menempel dihapus oleh stasiun shakeout. Pasir yang digunakan dikembalikan ke bin penyimpanan oleh konveyor sabuk atau cara lainnya.
Ada berbagai macam peralatan dan metode yang tersedia untuk pabrik cor. Ini berkisar dari alat sederhana yang menghemat kerja untuk pekerja pabrik cor, hingga unit yang sepenuhnya mekanis yang melakukan segalanya dari cetakan hingga shakeout. Tingkat otomatisasi yang digunakan pabrik cor didasarkan pada ekonomi baris produksi. Perusahaan yang menghasilkan ribuan bagian serupa, seperti produsen otomotif, mungkin menggunakan lebih banyak otomatisasi daripada pabrik cor "jobbing" yang melakukan siklus kecil bagian yang sangat berbeda.
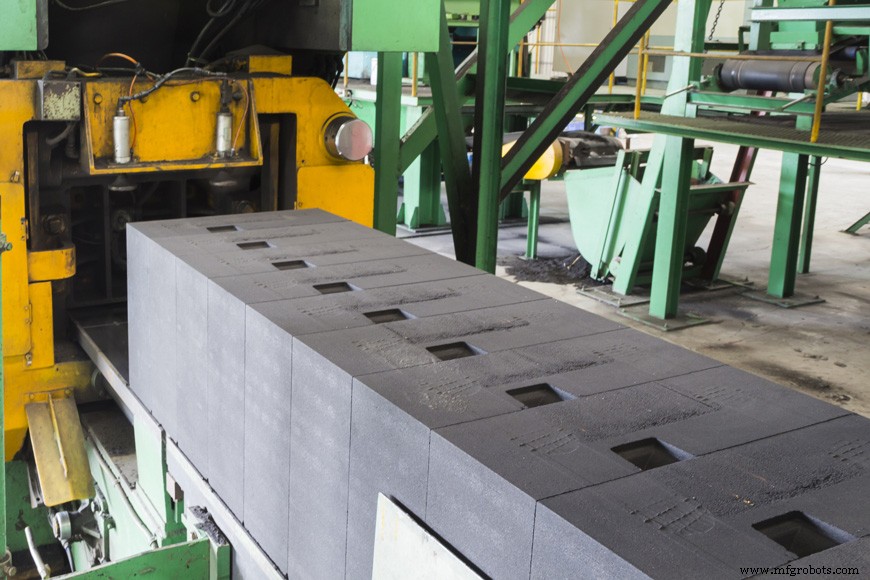
Baik otomatis atau tidak, pabrik cor menggunakan jenis alat yang sama dalam produksi sand casting. A flask adalah kerangka kaku yang digunakan untuk menahan pasir yang membentuk cetakan. Flasks biasanya terdiri dari dua bagian: bagian atas, disebut cope, dan bagian bawah, drag. Ketika lebih dari dua bagian digunakan, bagian perantara disebut cheeks. Di banyak pabrik cor, flask ini ditempatkan pada "bottom board." Papan ini digunakan sehingga saat flask dilepaskan, cetakan masih dapat dipindahkan untuk pemakaian pola, penuangan, dan langkah penting lainnya.
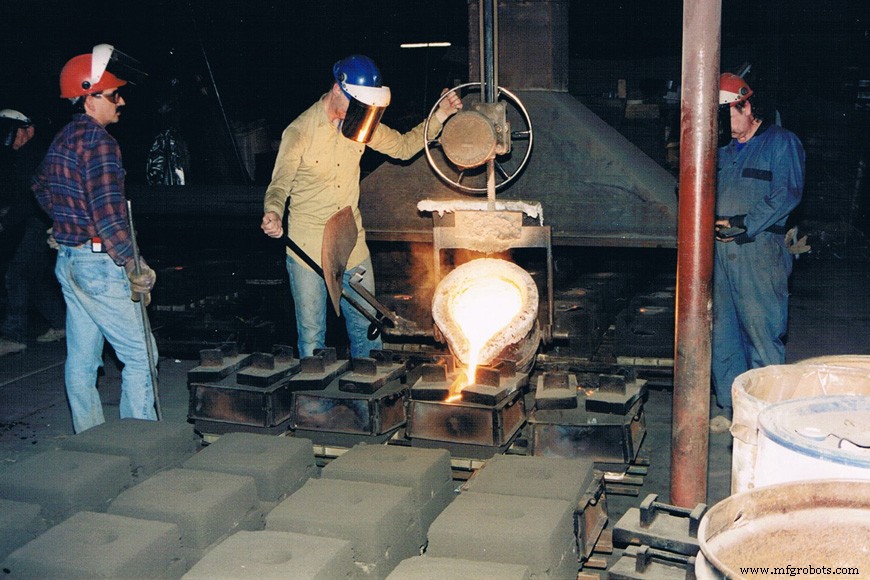
Pabrik cor menggunakan tiga versi flask: tight, snap, dan slip. Tight flasks tetap di tempat saat cetakan diisi dengan logam. Snap flasks berseling di satu sudut dan terkunci di sudut diagonal yang berlawanan. Pencetak melepas dan menghapus flask ini setelah mereka menutup cetakan. Slip flasks adalah konstruksi padat dan runcing dari atas ke bawah di semua empat sisi: mereka meluncur keluar dari cetakan pasir yang ditutup dengan mudah. Snap atau slip flasks memungkinkan pencetak untuk membuat banyak cetakan dengan satu flask.
Sebelum mencetak cetakan snap- atau slip-flask, jaket penuangan kayu atau logam ditempatkan di sekitar cetakan dan beban diletakkan di atas untuk mencegah cope terangkat. Bagian cope dan drag pada semua flask dipertahankan dalam perataan yang tepat oleh flask pins dan guides.
Flasks dapat diisi pasir dengan cangkul tangan, gravitasi dari hopper di atas, dimuat oleh sabuk terus-menerus dari bin, atau diisi rapat dengan mechanical sand slingers. Cetakan yang sangat besar dapat diisi oleh crane atas yang dilengkapi dengan grab bucket.
Hand ramming adalah metode paling sederhana untuk memadatkan pasir. Untuk meningkatkan laju, pneumatic rammers digunakan. Metode ini lambat karena pasir di-ram dalam lapisan, dan sulit untuk mendapatkan kepadatan seragam. Hasil yang lebih seragam dan tingkat produksi yang lebih tinggi diperoleh oleh squeezing machines. Squeezer yang dioperasikan tangan terbatas pada cetakan kecil dan sekarang sudah usang. Air-operated machines bekerja untuk cetakan yang lebih besar dan juga jauh lebih cepat. Squeezer molding machines menghasilkan kepadatan pasir terbesar di bagian atas flask dan paling lunak di garis pemisahan pola.
Dalam jolt molding machines, pola ditempatkan pada piring yang dilekatkan pada bagian atas silinder udara. Setelah meja diangkat, port rilis cepat membuka, dan piston, piring, dan cetakan jatuh bebas ke atas silinder atau striking pads. Dampaknya memadatkan pasir. Kepadatan yang dihasilkan oleh mesin ini terbesar di samping garis pemisahan pola dan paling lunak di bagian atas flask. Sebagai unit terpisah, ia terutama digunakan untuk pekerjaan sedang dan besar. Di tempat jolt machine biasa digunakan pada pekerjaan besar, biasanya untuk memadatkan bagian atas flask secara manual dengan air hammer.
Jolt squeeze machines menggunakan baik prosedur jolt maupun squeeze. Piring dipasang pada dua silinder udara: silinder kecil untuk jolt, dan silinder besar untuk squeeze cetakan. Ini digunakan secara luas untuk pekerjaan kecil dan sedang, dengan match-plate atau gated patterns.
Kadang-kadang, alat pemisah pola dapat digabungkan dengan jolt atau squeezer machines. Mesin ini menghapus pola dari cetakan secara otomatis. Penghapusan pola juga dapat dilakukan dengan menggunakan jolt-rockover-draw atau jolt-squeeze-rollover-draw machines. Mesin ini getarkan cetakan untuk memungkinkan pola ditarik lebih mudah: energi kinetik getaran bergerak berbeda melalui pasir daripada melalui logam dan membantu komponen terpisah. Rollover draw machines membalik cetakan terbalik untuk membiarkan pola jatuh lebih mudah. Rockover machines memiringkan cetakan tetapi tidak sejauh itu.
The sand slinger adalah jenis mesin ramming yang paling banyak digunakan. Ini terdiri dari pompa berputar yang disebut impeller yang berada di ujung lengan bergelung dua. Lengan ini memiliki konveyor yang dipasang padanya yang menyediakan pasir ke impeller. Impeller berputar dengan kecepatan tinggi dan memberikan pasir kecepatan untuk memadatkan rapat ke dalam cetakan pada dampak. Kepala mesin dapat diarahkan ke semua bagian flask. Ini dapat dilakukan secara manual pada mesin yang lebih besar atau dikontrol secara otomatis pada baris produksi kecepatan tinggi untuk cetakan yang lebih kecil.
Vibrators digunakan pada semua mesin penarik pola. Ini membebaskan pola dari pegungan pasir sebelum dilepaskan. Penggunaannya mengurangi kerusakan cetakan menjadi minimum saat pola dieluarkan dan memiliki keuntungan tambahan menghasilkan cetakan dengan ukuran yang lebih seragam. Vibrators biasanya dioperasikan udara.
Cetakan kecil dapat dituangkan dengan menggunakan stackmolding methods. Dalam hal ini, setiap flask memiliki drag cavity yang dicetak pada permukaan atasnya dan cope cavity di permukaan bawahnya. Ini ditumpuk satu di atas yang lain hingga ketinggian yang sesuai dan dituangkan dari sprue umum.
Metalurgi dan gerakan pembuat
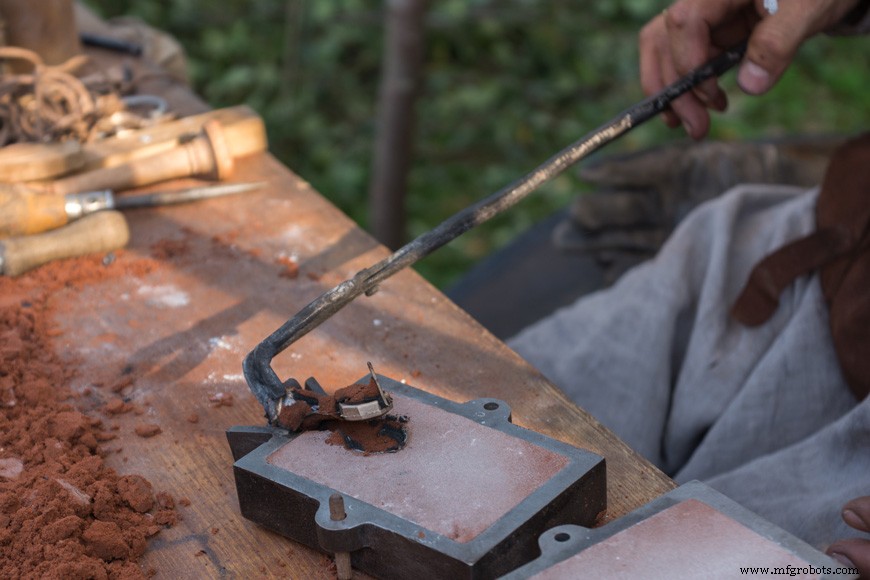
Metalurgis awal mencetak perunggu dan kuningan dalam operasi kecil beberapa artesien. Kemudian, selama periode panjang Zaman Besi, dan berlanjut melalui Revolusi Industri, pabrik cor menjadi operasi besar yang mengkhususkan diri dalam mengelola suhu sangat tinggi yang diperlukan untuk membuat cetakan besi dan baja serta memenuhi permintaan produksi dari ekonomi yang tumbuh. Akhirnya, ada gerakan untuk merebut kembali keterampilan manufaktur tradisional. Hobi dengan pabrik cor di rumah menggunakan logam dengan suhu leleh yang lebih rendah dari besi dan baja karena kekhawatiran keselamatan dan kompleksitas, tetapi banyak langkah yang mereka lakukan sama. Menonton proses bersatukan dapat membuka misteri pekerjaan cetakan.
Pembuat YouTube The King of Random menunjukkan pencetakan aluminium dalam video pendek Mini Metal Foundry di rumahnya. Untuk sebagian besar cetakannya, ia menggunakan metode "Foam Casting", bentuk pencetakan investasi di mana bentuk polistiren tertanam dalam pasir taman longgar. Pada 6:42, ia menunjukkan bagaimana green sand casting menghasilkan permukaan yang lebih halus. Wadah kayu yang ia gunakan membentuk "tight flask".
King of Random menunjukkan pencetakan dengan pabrik cor logam rumahnya.
Salah satu aspek penting dari video ini adalah fokus pada keselamatan. Kami melihat bagaimana spalling dapat terjadi saat logam panas dituangkan pada beton: kecelakaan yang sangat berbahaya yang menjadi alasan banyak pabrik cor dirancang dengan lantai tanah. Pencetakan logam menarik dan menyenangkan, tetapi risiko cedera serius tinggi.
Sand casting: tradisi inovatif
Pabrik cor telah memproduksi objek logam selama ribuan tahun, dan selama waktu itu, dasar teori sand casting telah tetap sama: tuangkan logam ke dalam rongga yang dibuat dari butir pasir yang dipadatkan dengan baik. Objek sand casting meluas di era industri: bagian penting dari sebagian besar mesin industri, mesin, dan banyak fitting arsitektur. Namun industri telah berinovasi untuk membantu meningkatkan keselamatan, ukuran, konsistensi, dan kecepatan, dan bentuk manufaktur ini mendasari inovasi penemu dan desainer yang menciptakan teknologi besok. Sand casting adalah himpunan paradoks yang menarik. Ini adalah proses yang tampak sederhana tetapi membutuhkan kompleksitas dan keterampilan untuk menyempurnakan. Ini adalah salah satu keterampilan tradisional dan lokasi inovasi yang konstan dan berkelanjutan. Tidak heran bahwa saat ini pekerjaan pabrik cor sedang ditemukan kembali oleh hobi dan orang yang penasaran, yang ingin memahami sejarah objek yang kita gunakan setiap hari.
Previous Post: Metal Casting Methods Metal Casting Process Next Post: Patternmaking



