Menguasai Patternmaking: Membuat Pola Kayu & Madu Presisi untuk Pencetakan Logam
Pola kayu atau madu untuk pencetakan logam
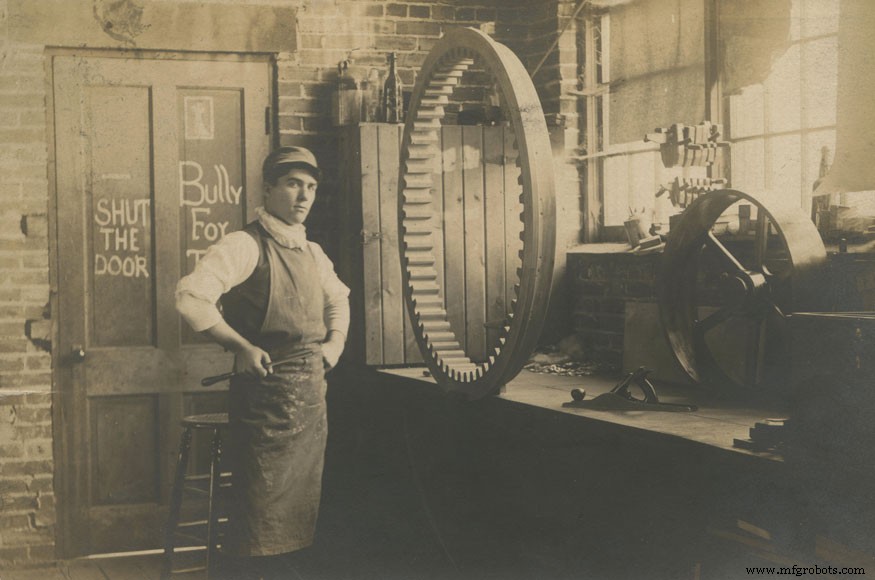
Dalam pencetakan logam, pola adalah objek yang digunakan untuk membuat cetakan yang dapat dibuang. Satu pola dapat membuat hingga ribuan cetakan.
Ada berbagai jenis pola, tetapi mereka terbagi menjadi dua subjenis utama: yang dapat digunakan kembali untuk pencetakan pasir atau plester, yang membuat jejak ke dalam banyak cetakan, atau pola yang dapat dibuang untuk pencetakan investasi, yang hancur sebelum pencetakan selama proses pembuatan cetakan. Untuk keduanya, kekhawatiran pembuat pola tidak hanya mereplikasi objek yang diinginkan, tetapi juga membantu mengarahkan logam ke dalam cetakan pada tingkat dan tempat yang tepat. Pendinginan logam adalah proses kristalisasi, dan cara cetakan terisi dapat mempengaruhi arah pembekuan, yang dapat penting untuk kekuatan objek akhir.
Setiap pola pencetakan memerlukan dukungan
Sistem saluran untuk memberi makan logam ke semua bagian cetakan adalah infrastruktur dukungan yang, jika dirancang dengan baik, akan mengurangi cacat pencetakan. Elemen-elemen ini meliputi:
- Cup penuangan adalah entri runcing ke dalam cetakan. Ia membantu mengontrol aliran logam, serta menangkap scoria selama penuangan.
- Sprue, kadang disebut "down-sprue," adalah saluran utama ke dalam cetakan dari cup penuangan. Ini adalah sungai logam yang mengisi cetakan.
- Runners adalah saluran yang memungkinkan logam cair mengalir dari satu area cetakan ke area lainnya.
- Gates atau "in-gates" adalah ruang entri ke dalam cetakan itu sendiri. Gates besar diperlukan untuk logam yang mendingin cepat, dan gates kecil digunakan untuk yang mendingin lambat.
- Risers adalah reservoar volume besar logam cair yang merupakan bagian dari cetakan tetapi tidak akan menjadi bagian dari cetakan. Mereka bisa "blind risers," yang sama sekali terakut dalam cetakan untuk memberi makan area sulit cetakan, atau risers terbuka yang terisi logam—dan dapat membantu menunjukkan kepada pekerja pabrik cor bahwa cetakan penuh. Risers memiliki volume logam yang lebih besar dari bagian mana pun dari cetakan sehingga mereka akan tetap panas paling lama. Menggunakan gravitasi, risers secara terus-menerus memberi makan logam cair ke dalam cetakan yang mendingin untuk membantu mencegah lubang atau penurunan volume.
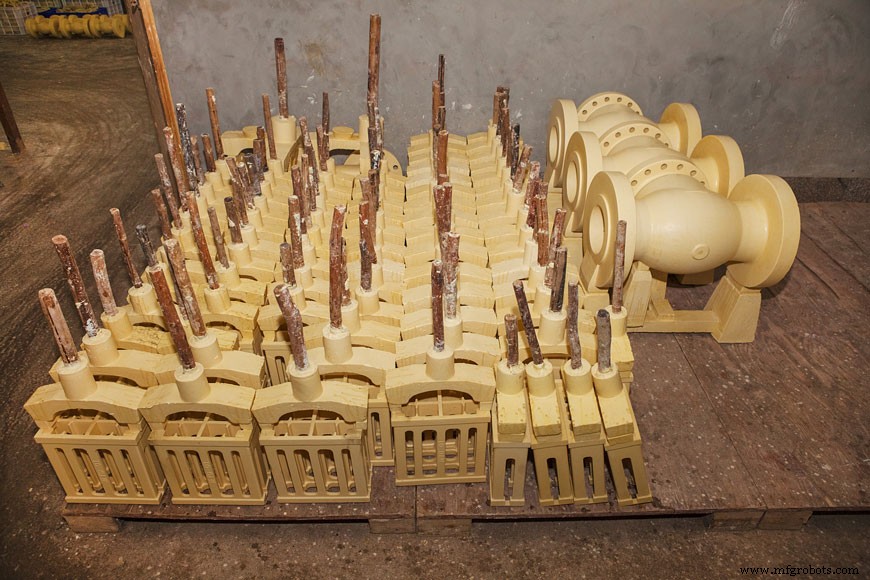
Pola pencetakan investasi
Pola pencetakan investasi seringkali dalam satu potongan yang menyerupai produk logam akhir dengan sangat dekat—meskipun runners mungkin dibuat untuk dihapus setelah pencetakan.
Pola ini dicetak dua kali. Pola replika digunakan untuk membuat cetakan dari karet, logam, atau resin. Dari cetakan ini, pola dicetak dari bahan yang dapat meleleh atau menguap—biasanya madu. Pola yang dicetak dilapisi dengan resin atau agregat keramik, yang terbuat dari pasir dan pengikat, yang mengeras menjadi cangkang.
Setelah cetakan cangkang selesai mengeras, pola yang dicetak dihilangkan dengan meleleh atau menguap. Cetakan yang sekarang kosong dapat diisi dengan logam cair. Cetakan akan dipecahkan setelah cetakan mendingin.
Pola pencetakan pasir
Ada beberapa variasi untuk pola pencetakan pasir, tetapi yang mereka miliki bersama adalah semuanya terbuat dari bahan keras yang dapat digunakan untuk membuat ratusan cetakan saat ditekan ke dalam pasir pabrik cor. Kayu adalah dasar sebagian besar pola pencetakan pasir, biasanya dari kayu keras yang dapat menahan panas dan kelembaban pabrik cor. Ini dapat digunakan untuk ratusan pencetakan, namun akhirnya mulai berubah bentuk atau pecah. Namun, mereka relatif murah untuk dibuat, dan dapat membuat cetakan yang sangat besar.
Jika pola kayu sendirian akan berubah bentuk terlalu cepat, ia dapat digunakan sebagai gantinya untuk membuat cetakan untuk pola yang lebih kuat yang akan kurang mungkin berubah bentuk seiring waktu. Resin yang diperkuat serat atau pola logam cetakan dapat dibuat dari pola kayu asli. Pola logam juga dapat dibuat melalui mesin. Proses-proses ini lebih mahal, dan ukuran cetakan dapat terbatas, jadi mereka hanya digunakan dalam beberapa situasi.
Baik kayu, resin, atau logam, pola pencetakan pasir tidak akan melelah setelah membuat cetakan. Pembuat pola perlu tahu cara mengekstrak mereka tanpa melukai bentuk rongga yang telah mereka ciptakan.
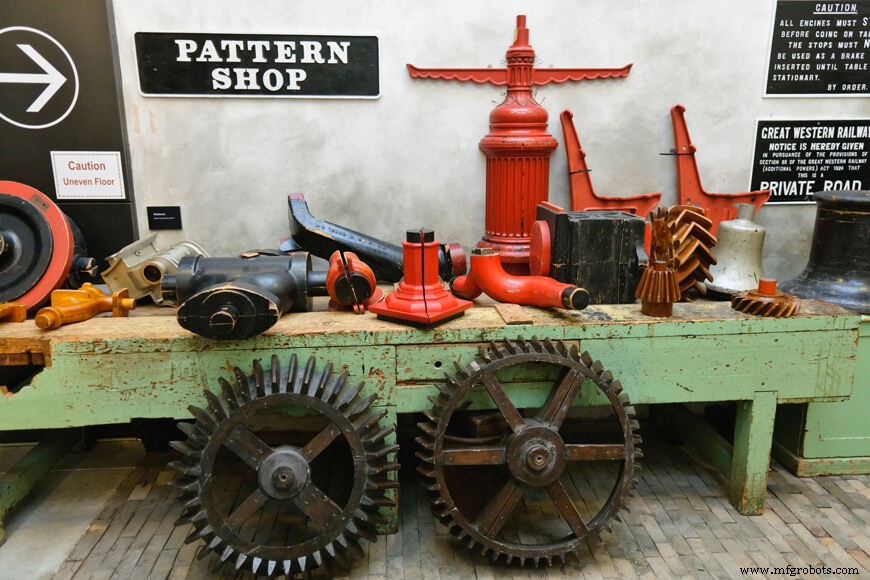
Pola datar dapat ditekan ke dalam drag atau bagian bawah cetakan pasir. Seringkali, cope yang belum dicetak atau bagian atas cetakan diklemkan ke drag, menyediakan "datar-belakang" dari cetakan untuk membantu penuangan dan pendinginan; ia akan berisi saluran untuk menyalurkan logam.
Pola yang tidak memiliki belakang datar seringkali "dibelah". Ini memungkinkan setiap bagian pola untuk ditekan ke dalam bagian atas dan bawah cetakan pasir dan kemudian dieluarkan utuh tanpa melukai cetakan. Bagian-bagian cetakan yang berbeda dibawa bersama dan diklemkan erat untuk membuat bentuk rongga yang akan membuat cetakan.
Pola longgar terlihat paling mirip dengan objek yang akan mereka ciptakan, bahkan ketika dibelah: mereka menangkap detail objek yang dicetak tetapi tidak berisi sistem pemasok logam untuk cetakan. Jika ini kasusnya, pencetak akan memotong risers, gates, dan sprues ke dalam pasir secara manual. Jika pola mencakup saluran ini, disebut pola gated.
Bagian-bagian pola juga dapat digabungkan ke kedua sisi piring, untuk memudahkan menekan kedua sisi cetakan pada saat yang sama. Ini disebut pola match plate, dan sangat membantu untuk pabrik dengan tingkat produksi tinggi. Kadang-kadang, pabrik otomatis memasang setiap bagian pola pada piring mereka sendiri, sehingga ada piring pola cope dan drag terpisah.
Pola pencetakan pasir juga dapat digunakan untuk mengukir pasir, daripada menekan bentuk ke dalamnya. Sweep pattern memutar blader dengan profil yang dibentuk di sekitar sumbu, membuat rongga cetakan. Membantu untuk menganggap sweep pattern seperti bubut yang membentuk ruang negatif: objek cetakan yang mereka buat akan memiliki simetri di sekitar sumbu pusat.
Kerja hati-hati tentang allowance
Pola tidak sama dengan model awal dari sebuah desain. Mereka adalah prototipe produksi yang mencerminkan dinamika manufaktur logam.
Tukang kabinet dan tukang kayu seringkali adalah mereka yang akhirnya bekerja di pabrik cor membuat pola kayu. Meskipun mereka terutama tukang kayu, mereka perlu memahami perilaku logam. Pembuat pola yang baik tahu cara menyesuaikan pola mereka untuk mengkompensasi cara logam mendingin dan langkah-langkah pemurnian yang mungkin diperlukan pada bagian.
Shrinkage Allowance adalah koreksi untuk mengkompensasi penurunan volume padatan logam dan penyerutannya selama pendinginan. Allowance ini bervariasi dengan jenis logam dan ukuran cetakan. Allowance khas untuk besi cor adalah 1/10 hingga 5/32 in/ft; untuk baja, 1/8 hingga 1.4 in/ft; dan untuk aluminium, 1/16 hingga 5/32 in/ft. Allowance ini juga mencakup toleransi ukuran untuk proses sehingga cetakan secara dimensi benar.
Pembuat pola madu harus menyadari bahwa proses cetakan madu juga memerlukan shrinkage allowance. Pola, sprue, dan mesin madu semua memiliki tingkat penyerutan yang berbeda pada suhu penuangan standar. Oleh karena itu, pembuat pola madu harus membuat cetakan yang menyesuaikan baik penyerutan madu maupun logam, sedangkan pembuat pola kayu untuk sand casting hanya perlu khawatir tentang logam.
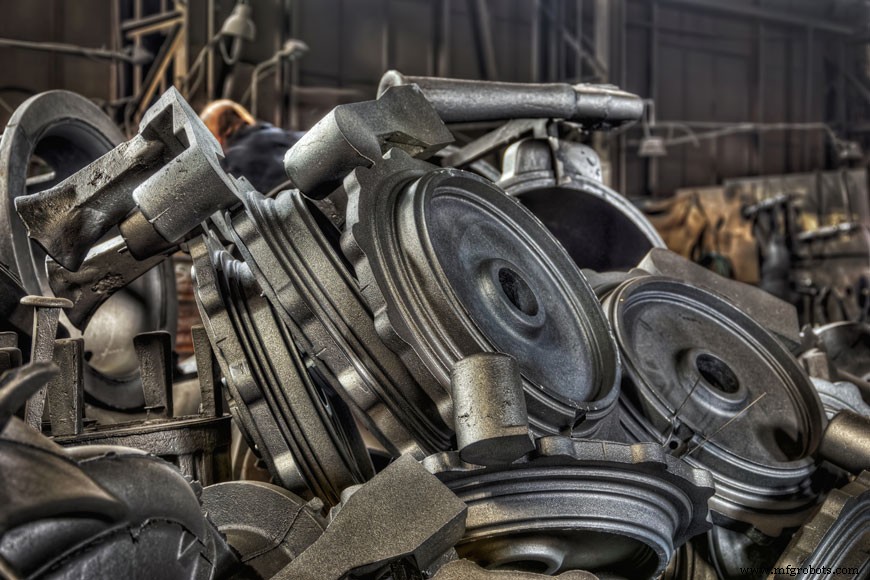
Machine finish allowance ("machining allowance") diperlukan jika objek cetakan akan diperbaiki setelah diangkat. Allowance harus menyediakan cukup bahan sehingga mesin tidak akan membuat objek terlalu kecil. Kadang-kadang, mengetahui akan ada finishing mesin membantu desainer pola kayu memutuskan tempat menempatkan risers: logam stok dapat diklemkan sementara cetakan sedang dimesin.
Distortion allowance adalah penyesuaian yang canggih yang dilakukan pada pola saat logam yang digunakan akan berubah bentuk saat mendingin. Jika sudut perpindahan diketahui, pola dapat dibuat untuk mengkompensasi. Modifikasi ini disebut "camber" dan dapat membuat pola asli terlihat berubah bentuk.
Draft allowance adalah modifikasi yang diperlukan hanya untuk pola sand casting, bukan pola investasi. Pembuat pola perlu memastikan bahwa pola mereka dapat dieluarkan dari pasir tanpa menghancurkan bentuk yang telah mereka tinggalkan. Ini dilakukan dengan meruncing dinding cetakan, sama seperti ember pasir kastil biasanya diruncing. Sudut tajam dan tepi lurus lebih mudah hancur saat pola dieluarkan dari bahan cetakan.
Melukai pola kayu
Pola kayu sering dilukai. Pola sementara mungkin hanya mendapatkan satu lapis, tetapi pola permanen biasanya mendapatkan tiga lapis cat. Shellac atau lakernya membantu pola meluncur dari cetakan, yang menjadikannya berguna bahkan dengan pola yang dimaksud untuk digunakan hanya sekali. Cat modern dengan grafit membuat proses ini lebih mulus.
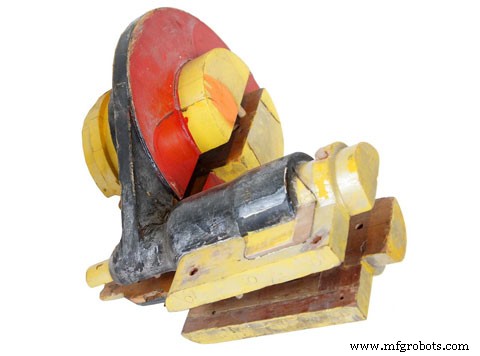
Cat juga membantu melindungi pola dari panas dan kelembaban, terutama saat dimaksudkan untuk disimpan. Cat pada pola harus bebas dari titik dan retak: setiap bumbun pada permukaan pola akan ditangkap dalam cetakan. Titik cat di tempat yang salah dapat menyebabkan hancurnya cetakan.
Secara tradisional, cat pada pola pencetakan dikodekan warna, dengan warna yang menunjukkan langkah pemurnian yang akan diperlukan untuk cetakan. Meskipun standar tidak lagi berlaku secara universal, masih ada pabrik cor yang menggunakan sistem warna dasar ini.
Merah—Menunjukkan tidak ada pemesinan yang diperlukan pada permukaan cetakan akhir ini.
Kuning—Menunjukkan permukaan ini akan dipesan pada cetakan akhir.
Hitam—Menunjukkan permukaan membutuhkan core, dan di mana posisi core mungkin berada.
Vernis jernih atau tanpa cat—Menunjukkan garis pemisahan atau gabungan pada cetakan.
Menyimpan dan menggunakan kembali pola
Sebuah pola dapat memiliki umur panjang di pabrik cor, digunakan untuk membuat ratusan atau ribuan cetakan. Seringkali, pola ini disimpan antara siklus produksi, dan kebutuhan serta organisasi yang diperlukan untuk menjaga "perpustakaan" pola adalah salah satu kekhawatiran pabrik cor. Pola harus disimpan di tempat kering dengan sirkulasi udara yang baik, tetapi biaya penyimpanan dan asuransi berarti jika siklus produksi kecil dan jarang, mungkin lebih mudah untuk menghancurkan pola dan membuat ulang—atau mengirimnya ke desainer asli. Pola yang telah disimpan di luar pabrik cor mungkin tidak telah dirawat dengan baik dan jadi mungkin tidak akan pernah membuat cetakan padat lagi. Secara historis, menghancurkan pola adalah proses berisiko, karena pola mungkin merupakan tangkapan paling setia dari sebuah desain.
Masalah penyimpanan pola oleh karena itu menjadi keseimbangan kekhawatiran. Ukuran dan frekuensi siklus produksi harus ditimbangkan terhadap konsistensi bagian seiring waktu. Munculnya prototipe cepat dan desain komputer telah mengubah dinamika ini. Pola dirancang dan disimpan secara digital, dan prototipe dapat dicetak 3D, jadi ada risiko lebih sedikit untuk menghancurkan mereka. Oleh karena itu, pabrik cor dan klien mereka akan memutuskan setelah menentukan yang lebih hemat: menyimpan pola jangka panjang atau menciptakannya ulang saat diperlukan.
Seni yang tidak dikenal
Pembuat pola adalah teknisi dan artesien yang mengambil prototipe dan secara hati-hati menyesuaikannya dengan persyaratan produksi dan properti logam. Dengan pengalaman khusus, mereka mampu menyarankan penyesuaian untuk membuat desain lebih efisien. Penggunaan program CAD dan algoritma prediktif membantu pembuat pola modern dalam menentukan cacat potensial dalam pencetakan logam, yang membantu menurunkan tingkat cacat, namun pembuat pola tetap membawa mata manusia dan tangan yang stabil ke dalam proses.
Baik proyek dicetak pasir atau investasi, ia memulai kehidupannya sebagai pola.
Previous Post: Sand Casting Metal Casting Process Next Post: Foundry Sand



