Menguasai Frais Stainless Steel: Teknik & Keterampilan Terbukti
Stainless steel adalah material yang relatif umum dan sulit diproses, tetapi dengan beberapa keterampilan pemotongan, pemotongan tidak seberasa sulit yang Anda pikir.
Karakteristik milling stainless steel adalah: adhesi dan fussi stainless steel kuat, dan chip mudah menempel pada gigi milling cutter, yang memburukkan kondisi pemotongan. Selama up-milling, gigi cutter pertama kali meluncur di permukaan yang telah dikeras, meningkatkan kecenderungan work hardening; impact dan getaran besar selama milling, yang membuat gigi milling cutter mudah pecah dan aus.
Kecuali end mills dan beberapa end mills, yang dapat digunakan sebagai bahan gigi milling cutter untuk milling stainless steel, tipe milling cutter lainnya terbuat dari high-speed steel, terutama tungsten-molybdenum dan high-vanadium high-speed steel, yang memberikan hasil yang baik. Alat daya tahan dapat 1-2 kali lebih tinggi daripada W18Cr4V. Carbide grades yang cocok untuk membuat stainless steel milling cutters mencakup YG8, YW2, 813, 798, YS2T, YS30, YS25, dll.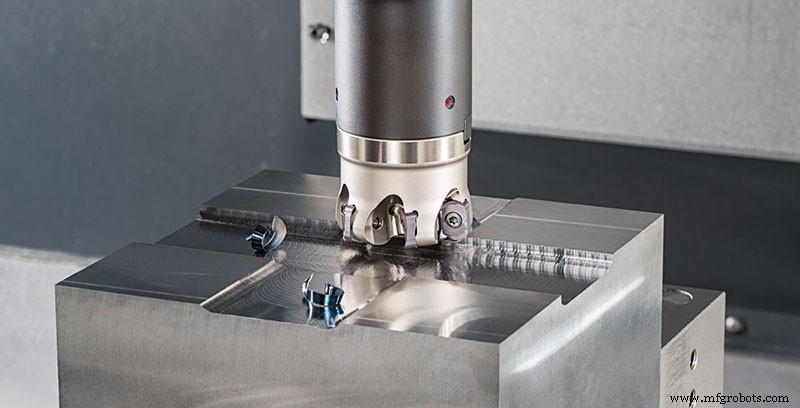
Saat milling stainless steel, cutting edge perlu tajam dan tahan getaran, dan chip flute perlu besar. Large helix angle milling cutters (cylindrical milling cutters, end milling cutters) dapat digunakan, helix angle b ditingkatkan dari 20° ke 45° (gn=5°), dan alat daya tahan dapat ditingkatkan lebih dari 2 kali, karena pada saat ini rake angle g0e milling cutter ditingkatkan dari 11° ke lebih dari 27°, dan milling lancar. Namun, nilai b tidak boleh terlalu besar, terutama untuk end mills dengan b≤35°, agar tidak melemahkan gigi.
Menggunakan wave-edge end mills untuk memproses stainless steel pipes atau bagian dinding tipis, pemotongan ringan, getaran kecil, chip rapuh, dan workpiece tidak bereformasi. High-speed milling dengan carbide end mills dan milling stainless steel dengan indexable end mills dapat mencapai hasil yang baik.
Milling 1Cr18Ni9Ti dengan silver chip (SWC) end mill, parameter geometrinya adalah gf=5°, gp=15°, af=15°, ap=5°, kr=55°, k′r=35°, g01= -30°, bg=0.4mm, re=6mm, ketika Vc=50~90 m/min, Vf=630~750mm/min, a′p=2~6mm dan feed per tooth mencapai 0.4~0.8mm , gaya milling berkurang 10% hingga 15%, daya milling berkurang 44%, dan efisiensi sangat meningkat. Prinsipnya adalah menggerus chamfer negatif pada main cutting edge, dan secara buatan menghasilkan built-up edge selama milling, sehingga dapat menggantikan cutting edge untuk pemotongan. Akibatnya, built-up edge dikenai dorongan sejajar dengan cutting edge yang dihasilkan oleh rake face dan menjadi secondary chips outflow, sehingga mengambil panas pemotongan dan mengurangi suhu pemotongan.
Saat milling stainless steel, climb milling harus digunakan sebanyak mungkin. Asymmetric climb milling method dapat memastikan cutting edge terpotong dengan lancar dari logam, chip bonding contact area kecil, dan mudah dilempar di bawah aksi high-speed centrifugal force, sehingga mencegah chip mempengaruhi rake face saat cutter teeth re-cut ke workpiece. Peeling dan chipping phenomenon, meningkatkan daya tahan alat.
Spray cooling method memiliki efek paling signifikan, yang dapat meningkatkan daya tahan milling cutter lebih dari satu kali; jika general 10% emulsion digunakan untuk cooling, aliran cutting fluid harus sepenuhnya didinginkan. Saat milling stainless steel dengan carbide milling cutter, ambil Vc=70~150 m/min, Vf=37.5~150 mm/min, dan sesuaikan sesuai dengan berbagai alloy grades dan workpiece materials.



