Memahami Kerusakan Alat, Aus, dan Keropok: Penyebab, Pencegahan, dan Solusi
Alat Pecah
Performa Kerusakan Alat
1) Tepi pemotong sedikit terpecah
Ketika struktur material workpiece, kekerasan, dan margin tidak merata, sudut rake terlalu besar dan kekuatan tepi pemotong rendah, sistem proses tidak cukup kekakuan untuk menyebabkan getaran, atau saat pemotongan terhenti dan kualitas penggerindaan buruk, tepi pemotong rentan terhadap keropok. Artinya, muncul lawan salju kecil, nicks atau pelupukan di area blade. Setelah ini terjadi, alat akan kehilangan sebagian kemampuan pemotongannya, namun dapat terus bekerja. Saat pemotongan dilanjutkan, bagian yang rusak dari area blade mungkin cepat berkembang, resulting in kerusakan yang lebih besar.
2) Keropok tepi pemotong atau ujung
Jenis kerusakan ini sering terjadi di bawah kondisi pemotongan yang lebih parah daripada yang menyebabkan keropok tepi pemotong, atau merupakan perkembangan lebih lanjut dari keropok. Ukuran dan ruang runtuh lebih besar dari pada micro collapse, sehingga alat sepenuhnya kehilangan kemampuan pemotongannya dan harus berhenti bekerja. Ujung pecah pisang sering disebut sebagai tip drop.
3) Blade atau alat pecah
Ketika kondisi pemotongan sangat buruk, jumlah pemotongan terlalu besar, ada beban dampak, ada retakan mikro di blade atau material alat, karena stres sisih di blade akibat welding, penggerindaan, dan faktor seperti operasi yang sepele, blade atau alat mungkin disebabkan Pecah. Setelah jenis kerusakan ini terjadi, alat tidak dapat lagi digunakan, resulting in scrap.
4) Permukaan blade melepuh
Untuk material rapuh, seperti karbida sementera, keramik, PCBN, dll. dengan kandungan TiC tinggi, ada stres sisih di permukaan karena cacat atau retakan potensial dalam struktur permukaan, atau karena welding atau penggerindaan. Mudah melepuh saat permukaan alat tidak cukup stabil atau permukaan alat ditimpa gesekan kontak bergantian. Spalling mungkin terjadi pada permukaan rake, pisang mungkin terjadi pada permukaan flank, material yang melepuh dalam bentuk flakes, dan area pelupukan besar. Alat terlapis lebih mudah melepuh. Setelah blade sedikit melepuh, dapat terus bekerja, dan kemampuan pemotongan akan hilang setelah pelupukan parah.

5) Deformasi plastis bagian pemotong
Akibat kekuatan rendah dan kekerasan rendah dari besi dan baja kecepatan tinggi, deformasi plastis mungkin terjadi di bagian pemotong. Ketika karbida sementera bekerja di bawah suhu tinggi dan tekanan kompresi tiga arah, akan menghasilkan alur plastis permukaan, dan bahkan menyebabkan tepi pemotong atau ujung alat mengalami deformasi plastis dan menyebabkan runtuh. Runtuh biasanya terjadi saat jumlah pemotongan besar dan material keras diproses. Modulus elastisitas karbida sementera berbasis TiC lebih kecil dari pada karbida sementera berbasis WC, jadi resistensi pertama terhadap deformasi plastis dipercepat atau gagal dengan cepat. PCD dan PCBN dasarnya tidak mengalami deformasi plastis.
6) Retakan panas blade
Ketika alat ditimpa beban mekanis bergantian dan beban termal, permukaan bagian pemotong akan pasti menghasilkan stres termal bergantian karena ekspansi dan kontraksi termal berulang, yang menyebabkan blade fatigue dan retakan. Misalnya, saat cutter frais karbida sementera melakukan milling kecepatan tinggi, gigi cutter terus ditimpa dampak periodik dan stres termal bergantian, dan retakan bentuk sisir dihasilkan pada permukaan rake. Meskipun beberapa alat tidak memiliki beban bergantian yang jelas dan stres bergantian, stres termal juga akan dihasilkan karena ketidaksesuaian antara suhu permukaan dan dalam. Selain itu, ada pasti cacat dalam material alat, jadi blade mungkin juga retak. Setelah retakan terbentuk, alat kadang-kadang dapat terus bekerja untuk beberapa waktu, dan kadang-kadang pertumbuhan cepat retakan menyebabkan blade pecah atau permukaan blade melepuh secara parah.
Cara Mencegah Kerusakan Alat
1) Sesuai dengan karakteristik material dan bagian yang diproses, pilih berbagai jenis dan grade material alat secara wajar. Pada dasar tingkat kekerasan dan ketahanan aus tertentu, material alat harus dijamin memiliki daya tahan yang diperlukan.
2) Pilih parameter geometri alat secara wajar. Dengan menyesuaikan sudut depan dan belakang, sudut desviasi utama dan sekunder, sudut kemiringan blade, dll., untuk memastikan tepi pemotong dan ujung memiliki kekuatan yang baik. Menggiling chamfer negatif pada tepi pemotong adalah langkah efektif untuk mencegah runtuhnya alat.
3) Pastikan kualitas welding dan penggerindaan, dan hindari berbagai cacat yang disebabkan oleh welding dan penggerindaan yang tidak tepat. Alat pemotong yang digunakan dalam proses kunci harus digiling untuk meningkatkan kualitas permukaan dan memeriksa retakan.
4) Pilih jumlah pemotongan secara wajar untuk menghindari gaya pemotongan berlebihan dan suhu pemotongan tinggi untuk mencegah kerusakan alat.
5) Secara mungkin, pastikan sistem proses memiliki kekakuan yang lebih baik dan kurangi getaran.
6) Terapkan metode operasi yang benar, cobalah agar alat tidak menanggung atau menanggung beban tiba-tiba sedikit mungkin.
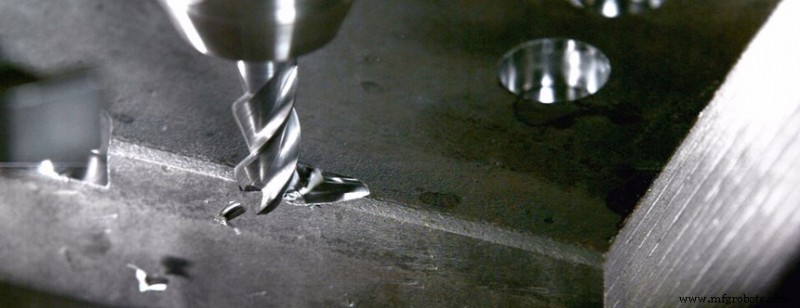
Keausan Alat
Penyebab keausan dapat dibagi menjadi:
1) Keausan abrasif
Ada seringkali partikel kecil dengan kekerasan sangat tinggi dalam material yang diproses, yang dapat menggores permukaan alat, ini adalah keausan abrasif. Keausan abrasif ada di semua sisi, dan permukaan rake adalah yang paling jelas. Selain itu, keausan hemp dapat terjadi pada berbagai kecepatan pemotongan, namun untuk pemotongan kecepatan rendah, karena suhu pemotongan lebih rendah, keausan yang disebabkan oleh alasan lain tidak jelas, jadi keausan abrasif adalah alasan utama. Selain itu, semakin rendah kekerasan alat, semakin parah keausan abrasif.
2) Keausan cold welding
Saat pemotongan, ada banyak tekanan dan gesekan yang kuat antara workpiece, pemotongan dan permukaan depan dan belakang, sehingga cold welding akan terjadi. Akibat gerakan relatif antara pasangan gesekan, cold welding akan menghasilkan retakan dan diambil oleh satu sisi, resulting in keausan cold welding. Keausan cold welding umumnya lebih parah pada kecepatan pemotongan sedang. Menurut eksperimen, logam rapuh lebih kuat daripada logam plastis dalam resistensi cold welding; logam multiphas lebih kecil daripada logam unidirectional; paduan kimia memiliki kecenderungan cold welding yang lebih rendah daripada zat sederhana; dan elemen B dalam tabel periodik elemen kimia memiliki kecenderungan cold welding dengan besi yang lebih rendah. Cold welding baja kecepatan tinggi dan karbida sementera lebih parah selama pemotongan kecepatan rendah.
3) Keausan difusi
Dalam proses pemotongan pada suhu tinggi dan kontak antara workpiece dan alat, elemen kimia kedua pihak menyebar satu sama lain secara padat, mengubah komposisi dan struktur alat, membuat permukaan alat rapuh, dan meningkatkan keausan alat. Fenomena difusi selalu mempertahankan difusi kontinu objek dengan gradien kedalaman tinggi ke objek dengan gradien kedalaman rendah.
4) Keausan oksidatif
Ketika suhu naik, permukaan alat dioksidasi untuk menghasilkan oksida yang lebih lunak dan keausan yang terbentuk oleh gesekan kawan disebut keausan oksidatif. Misalnya, pada 700℃~800℃, oksigen di udara akan dioksidasi dengan kobalt, karbida, dan titanium karbida dalam karbida sementera untuk membentuk oksida yang lebih lunak; pada 1000℃, PCBN akan bereaksi kimia dengan uap air.
Menurut Bentuk Keausan, Dapat Dibagi Menjadi:
1) Kerusakan permukaan rake
Saat memotong material plastis pada kecepatan tinggi, bagian di permukaan rake yang dekat dengan gaya pemotong akan aus menjadi cakran bulan sabit concave di bawah aksi kawan, jadi juga disebut crater wear. Pada tahap awal keausan, sudut rake alat meningkat, yang meningkatkan kondisi pemotongan dan memudahkan gulungan dan patahnya kawan. Namun, ketika lubur sabit bulan meningkat lebih jauh, kekuatan tepi pemotong sangat melemah, yang pada akhirnya dapat menyebabkan tepi pemotong runtuh dan rusak. Case. Saat memotong material rapuh, atau memotong material plastis dengan kecepatan pemotongan lebih rendah dan ketebalan pemotongan yang lebih tipis, crater wear biasanya tidak akan terjadi.
2) Keausan ujung alat
Keausan ujung alat adalah keausan di permukaan flank arc ujung dan permukaan flank sekunder yang berdekatan, dan merupakan lanjutan dari keausan di permukaan flank alat. Karena kondisi pendinginan buruk dan konsentrasi stres, kecepatan keausan lebih cepat daripada flank. Kadang-kadang serangkaian lubang kecil dengan jarak sama dengan feed terbentuk di permukaan flank sekunder, yang disebut groove wear. Mereka terutama disebabkan oleh lapisan terkeras dan garis pemotongan di permukaan yang diproses. Saat memotong material sulit diproses dengan kecenderungan work hardening yang tinggi, paling mungkin menyebabkan groove wear. Keausan ujung alat memiliki dampak terbesar pada kekasaran permukaan dan akurasi pemesinan workpiece.
3) Keausan flank
Saat memotong material plastis dengan ketebalan pemotongan besar, permukaan flank alat mungkin tidak menyentuh workpiece karena adanya built-up edge. Selain itu, biasanya permukaan flank akan menyentuh workpiece, dan zona keausan dengan sudut clear 0 terbentuk di permukaan flank. Secara umum, di tengah panjang kerja tepi pemotong, keausan flank relatif seragam, jadi tingkat keausan flank dapat diukur dengan lebar VB zona keausan flank tepi pemotong. Karena berbagai jenis alat hampir semua memiliki keausan flank di bawah berbagai kondisi pemotongan, terutama saat memotong material rapuh atau memotong material plastis dengan ketebalan pemotongan yang lebih kecil, keausan alat terutama keausan flank, dan ukuran lebar VB zona keausan relatif sederhana, jadi VB biasanya digunakan untuk menunjukkan tingkat keausan alat. Semakin besar VB, tidak hanya akan meningkatkan gaya pemotong dan menyebabkan getaran pemotongan, tetapi juga mempengaruhi keausan arc ujung alat, sehingga mempengaruhi akurasi pemesinan dan kualitas permukaan yang diproses.
Keropok Alat
Penyebab dan Solusi Keropok Alat
1) Grade dan spesifikasi blade tidak dipilih dengan benar, seperti ketebalan blade terlalu tipis atau grade yang terlalu keras dan rapuh dipilih untuk rough machining.
Solusi: Tingkatkan ketebalan blade atau pasang blade tegak lurus, dan pilih grade dengan kekuatan lentur dan daya tahan yang lebih tinggi.
2) Pemilihan parameter geometri alat yang tidak tepat (seperti sudut depan dan belakang terlalu besar, dll.).
Solusi: Alat dapat dirancang ulang dari aspek-aspek berikut.
① Kurangi sudut depan dan belakang dengan tepat.
② Gunakan sudut kemiringan blade negatif yang lebih besar.
③ Kurangi sudut masuk.
④ Gunakan chamfer negatif yang lebih besar atau arc tepi pemotong.
⑤ Hasilkan tepi pemotong transisi untuk memperkuat ujung alat.
3) Proses welding blade tidak benar, menyebabkan stres welding berlebihan atau retakan welding.
Solusi:
①Hindari struktur slot blade dengan tiga sisi tertutup.
②Pilih solder yang benar.
③Hindari memanaskan welding dengan api oksiasetilen, dan simpan panas setelah welding untuk menghilangkan stres internal.
④ Gunakan struktur klem mekanis sebanyak mungkin.
4) Metode penggerindaan yang tidak tepat akan menyebabkan stres penggerindaan dan retakan penggerindaan; setelah menggerinda cutter PCBN, getaran gigi terlalu besar, yang akan membebani gigi individu dan menyebabkan pukulan pisang.
Solusi:
①Gunakan penggerindaan intermit atau roda gerinda berlian.
②Pilih roda gerinda yang lebih lunak dan rapikan secara teratur untuk menjaga roda gerinda tajam.
③Perhatikan kualitas penggerindaan, dan kendalikan secara ketat getaran gigi cutter.
5) Pemilihan jumlah pemotongan tidak wajar. Jika jumlah terlalu besar, mesin akan terasa macet; saat pemotongan tidak kontinu, kecepatan pemotongan terlalu tinggi, kecepatan feed terlalu besar, dan margin blank tidak merata, kedalaman pemotongan terlalu kecil; memotong besi mangan tinggi Untuk material dengan kecenderungan work hardening yang tinggi, kecepatan feed terlalu kecil, dll.
Countermeasure: Pilih ulang jumlah pemotongan.
6) Alasan struktural seperti permukaan dasar slot alat klem mekanis yang tidak rata atau blade yang terlalu panjang.
Solusi:
① Rapihkan permukaan dasar slot pisang.
② Susun posisi nozzle pelumas pendingin secara wajar.
③ Shank yang terkeras menambahkan gasket karbida keras di bawah blade.
7) Keausan alat yang berlebihan.
Solusi: Ganti alat atau tepi pemotong tepat waktu.
8) Aliran pelumas pendingin tidak cukup atau metode pengisian salah, yang menyebabkan blade panas dan retak.
Solusi:
① Tingkatkan aliran pelumas pendingin.
② Susun posisi nozzle pelumas pendingin secara wajar.
③ Gunakan metode pendinginan efektif seperti pendinginan sprey untuk meningkatkan efek pendinginan.
④ Gunakan * cutting untuk mengurangi dampak pada blade.
9) Alat dipasang salah, seperti: alat pemotong dipasang terlalu tinggi atau terlalu rendah; cutter frais permukaan menggunakan down milling asimetris, dll.
Countermeasure: Pasang ulang alat.
10) Kekakuan sistem proses terlalu buruk, resulting in getaran pemotongan berlebihan.
Solusi:
① Tingkatkan dukungan tambahan workpiece untuk meningkatkan kekakuan klem workpiece.
② Kurangi panjang overhang alat.
③ Kurangi sudut clear alat dengan tepat.
④ Gunakan tindakan anti-getaran lainnya.
11) Operasi sepele, seperti: Saat alat memotong dari tengah workpiece, gerakan terlalu keras; alat belum ditarik, dan berhenti segera.
Countermeasure: Perhatikan metode operasi.



