Pemesinan Gulungan vs. Tapping: Kelebihan, Kekurangan, dan Kapan Memilih Keduanya
Karena pemesinan CNC adalah metode manufaktur pengurangan, ada permintaan besar untuk lubang berkeluritan pada bagian yang diproses CNC. Oleh karena itu, pemesinan gulungan atau tapping harus digunakan untuk memotong lubang berkeluritan pada bagian.
Ada beberapa perbedaan yang jelas antara pemesinan gulungan dan tapping. Artikel ini menjelaskan kelebihan dan kekurangan setiap metode sehingga Anda dapat membuat keputusan yang tepat tentang strategi yang paling sesuai dengan bagian Anda. Selain itu, mengetahui kapan menggunakan pemesinan gulungan dan tapping akan membantu menghasilkan keluritan ideal pada bagian Anda.
Pemesinan Gulungan
Proses "pemesinan gulungan" dapat memotong keluritan internal di dalam lubang atau keluritan eksternal di sekitar workpiece, memotong keluritan dengan berbagai ukuran melalui gerakan ramifikasi melingkar dari alat berputar, dan pitch keluritan dihasilkan oleh gerakan lateral satu revolusi. Saat digunakan untuk membuat keluritan internal, berbeda dengan tapping. Ini bukan alat berputar, melainkan menggunakan mesin CNC untuk memutar alat dalam pola spiral atau "korku". Dengan presisi mesin yang dikendalikan komputer, pahat pemesinan gulungan dapat menghasilkan hampir semua jenis dan ukuran keluritan sesuai spesifikasi yang diperlukan. Bengkel pemesinan menggunakan pemesinan gulungan untuk memproses material seperti titanium, stainless steel, atau plastik keras pada workpiece besar. Secara umum, pahat pemesinan gulungan dapat menghasilkan keluritan dengan setidaknya ⅛” (3.175 mm) dan sekitar tiga kali diameter dalam. Meskipun tidak digunakan seberuas pemutaran keluritan, pemesinan gulungan dapat mencapai produktivitas tinggi dalam beberapa aplikasi.
Tapping
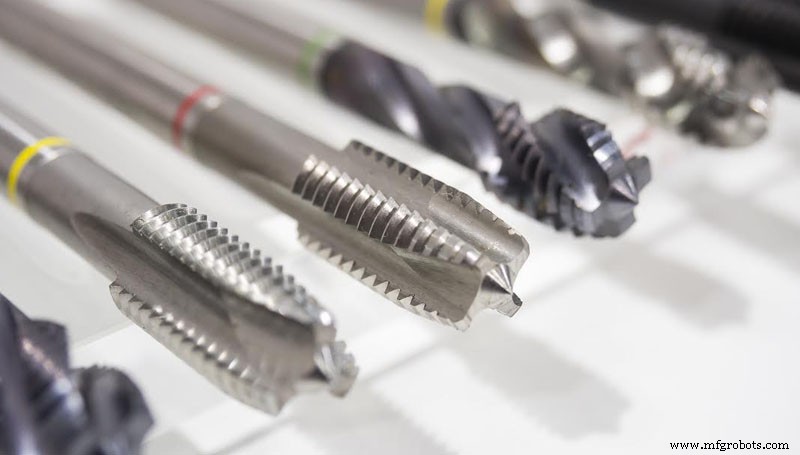
Tapping merujuk pada penggunaan alat khusus yang disebut tap untuk memotong keluritan internal workpiece. Tap berputar seperti bor biasa. Tepi pemotong tap adalah kelurutannya, dan bagian tenggelam disebut ranur, yang digunakan untuk menampung atau mengekstrak material yang dihapus oleh tepi pemotong. Proses ini telah ada beberapa waktu dan dapat dilakukan secara manual atau dengan alat tenaga. Pemesin memilih untuk menggunakan teknologi tapping untuk pemesinan kecepatan tinggi material seperti aluminium dan steel. Mesin CNC, termasuk bubut, mesin bor, dan mesin pemotong vertikal dengan alat tenaga, menggunakan tap untuk memproses keluritan hingga 20 kali diameter.
Perbedaan antara pemesinan gulungan dan tapping
Perbedaan utama antara tapping dan pemesinan gulungan adalah tap dirancang untuk memotong keluritan tertentu, sedangkan keluritan dalam pemotongan ditentukan oleh gerakan terkontrol alat. Oleh karena itu, tap selalu digunakan untuk memotong keluritan pada permukaan dalam, dan pahat pemesinan gulungan dapat digunakan untuk memotong permukaan dalam atau luar. Setiap metode memiliki kelebihan dan kekurangan yang berbeda.
Pemesinan gulungan dan tapping: perbandingan kelebihan dan kekurangan
Kedua pemesinan gulungan dan tapping dapat menghasilkan keluritan, tetapi ada perbedaan antara kedua proses tersebut. Berikut adalah uraian kelebihan dan kekurangan keduanya:
Kecepatan
Tapping adalah proses yang cepat dan efektif. Untuk lubang dengan ukuran yang sama, tapping dapat dilakukan jauh lebih cepat daripada pemesinan gulungan.
Kelebihan terbesar tapping adalah kecepatan. Pusat tapping kecepatan tinggi dengan tap kaku dapat menyelesaikan pemborong dalam sebagian kecil waktu yang dibutuhkan untuk pemesinan gulungan lubang yang sama. Selain itu, tapping dapat bor lubang yang lebih dalam dalam material yang lebih keras (seperti steel).
Pemesinan gulungan memakan waktu lama, tetapi pengontrol mesin juga menghabiskan banyak waktu untuk memastikan presisi dan presisi.
Efektivitas
Tapping menghasilkan keluritan dalam lubang kecil, tetapi memerlukan penggunaan tap yang berbeda untuk setiap ukuran lubang. Ini mengonsumsi banyak lokasi yang berharga namun terbatas di majelis alat. Selain itu, harus beralih alat tapping untuk semua lubang dengan ukuran yang berbeda meningkatkan waktu siklus. Kompleksitas ini diiringi dengan biaya waktu penyiapan yang lebih tinggi. Selain itu, jika tap patah di dalam bagian selama pemrosesan, penghapusannya dapat merusak workpiece dan menambahkan lebih banyak waktu dan biaya.
Dalam pemesinan gulungan, satu alat digunakan untuk memproses lubang dengan berbagai ukuran. Ini tidak hanya mengurangi biaya alat, tetapi juga mengurangi waktu yang terkait dengan penggantian alat. Selain itu, pahat pemesinan gulungan dapat memproses keluritan internal dan eksternal, keluritan kanan dan kiri, dan lubang berkeluritan yang sangat besar (seperti keluritan pipa). Ini menghilangkan kebutuhan untuk berinvestasi dalam tap kaku besar untuk menap lubang besar, sambil mengurangi investasi dalam berbagai alat dan waktu serta biaya yang terkait dengan penggantian alat yang sering.
Kesesuaian Keluritan
Tap hanya dapat membuat keluritan yang dihasilkan oleh desainer. Untuk setiap ukuran dan pitch keluritan tambahan, produsen membutuhkan tap yang berbeda. Tap kustom dapat sangat mahal dan membutuhkan waktu dan waktu peladen yang lama.
Dan pemesinan gulungan dapat menggunakan pemrograman di mesin perkakas CNC untuk menyesuaikan ukuran dan pitch keluritan. Fleksibilitas ini memberikan manfaat tambahan untuk mencapai toleransi ketat dan permukaan halus. Saat memproses keluritan dalam yang sangat dangkal pada material tipis, pahat pemesinan gulungan dapat memproses keluritan terbesar dalam jarak pendek.
Kualitas Keluritan
Alat tapping memiliki ukuran yang sama dengan keluritan yang dihasilkannya dan memerlukan torsi besar untuk menyelesaikan pekerjaan. Ini tidak hanya menyebabkan tap patah, tetapi juga mempengaruhi finishing akhir dan toleransi keluritan, resulting in kualitas komponen yang relatif rendah.
Pemesinan gulungan CNC memungkinkan penyesuaian yang presisi pada proses pemrosesan untuk menghasilkan presisi dan presisi tertinggi dalam memotong keluritan. Selain itu, pemesinan gulungan menggunakan alat yang lebih kecil dari keluritan akhir, menyisakan cukup celah untuk pengeluaran aman material yang dihapus. Dengan kontrol kecepatan dan penanganan yang hati-hati, pahat pemesinan gulungan dapat menghasilkan bagian berkualitas tinggi dengan finishing yang excelente.
Lubang Dalam dan Pecahan Keruk
Penyebab umum pecahan keruk termasuk beban keruk berlebihan, dan pengeluaran keruk selalu menjadi masalah dalam tapping. Karena alasan ini, penggunaan tap pada peralatan NC telah menghadapi tantangan patah dan kualitas keluritan. Kekurangan lainnya adalah tap tidak dapat dikencangkan ke dasar lubang dalam. Pemesinan gulungan menghindari kesulitan yang terkait dengan tapping karena tidak hanya memberikan kontrol keruk yang lebih baik, tetapi juga dapat diproses hingga dasar lubang dalam tanpa hambatan.
Ringkasan
Jika Anda memerlukan lebih banyak fleksibilitas, memiliki rentang ukuran dan jenis keluritan, dan memerlukan kemampuan untuk menyesuaikan kesesuaian keluritan, pemesinan gulungan adalah pilihan terbaik. Jika kecepatan adalah kebutuhan Anda, maka tapping kaku adalah yang Anda butuhkan.



