Tantangan Umum Anodisasi: Penjelasan, Pencegahan & Solusi
Anodisasi aluminium menggunakan aluminium atau alloy aluminium sebagai anode dan plat timbus sebagai katoda untuk elektrolisis dalam larutan air seperti asam sulfat, asam oksalat, asam kromat, dll., untuk membentuk lapisan oksida pada permukaan. Di antaranya, anodisasi asam sulfat adalah yang paling banyak digunakan. Lapisan oksida anodis aluminium dan alloy aluminium asam sulfat memiliki kapasitas adsorpsi yang tinggi, mudah untuk di-seal atau dicat, dan resistensi korosi serta penampilannya ditingkatkan.
Ketebalan lapisan anodisasi umumnya 3~15μm. Proses anodisasi asam sulfat alloy aluminium sederhana untuk dioperasikan, elektrolit stabil, dan biaya tidak tinggi. Ini adalah metode proses yang matang. Namun, berbagai kegagalan tidak terhindarkan dalam proses anodisasi asam sulfat, yang mempengaruhi kualitas lapisan oksida.
Secara serius meringkas dan menganalisis penyebab kegagalan dan mengambil tindakan pencegahan yang efektif, memiliki arti praktis yang penting untuk meningkatkan kualitas anodisasi asam sulfat alloy aluminium.
(1) Setelah produk alloy aluminium dirawat dengan anodisasi asam sulfat, akan ada lapisan oksida parsial yang tidak teroksidasi, menunjukkan titik gelap atau garis terlihat, dan lapisan oksida memiliki bintik-bintik lubang atau rongga. Meskipun kegagalan seperti ini jarang, mereka juga terjadi.
Penyebab kegagalan di atas umumnya terkait dengan komposisi, struktur, dan keseragaman fasa aluminium dan alloy aluminium, atau terkait dengan beberapa ion logam atau terpencil terlarut dalam elektrolit. Komposisi kimia, struktur, dan keseragaman fasa logam aluminium dan alloy aluminium akan mempengaruhi pembentukan dan performa lapisan oksida. Lapisan oksida aluminium murni atau alloy aluminium-magnesium mudah terbentuk, dan kualitas lapisannya juga lebih baik. Untuk alloy aluminium-silikon atau alloy aluminium dengan konten tembaga tinggi, lapisan oksida lebih sulit terbentuk, dan lapisan yang dihasilkan gelap, abu-abu, dan kilauan buruk. Jika permukaan menghasilkan ketidakteraturan fasa logam, segregasi struktur, segregasi terpencil, atau struktur setiap bagian yang tidak merata yang disebabkan oleh perlakuan panas yang tidak tepat, mudah untuk menghasilkan oksidasi selektif atau pelarutan selektif. Jika konten silikon lokal dalam alloy aluminium segregasi, ini sering menghasilkan lapisan oksida lokal yang tidak ada atau titik hitam streaks, atau pelarutan selektif lokal untuk menghasilkan lubang. Selain itu, jika ada tingkat terlalu tinggi terpencil, debu atau ion logam kotoran seperti tembaga dan besi dalam elektrolit, titik hitam atau garis hitam akan muncul pada lapisan oksida, yang akan mempengaruhi performa perlindungan korosi lapisan oksida.
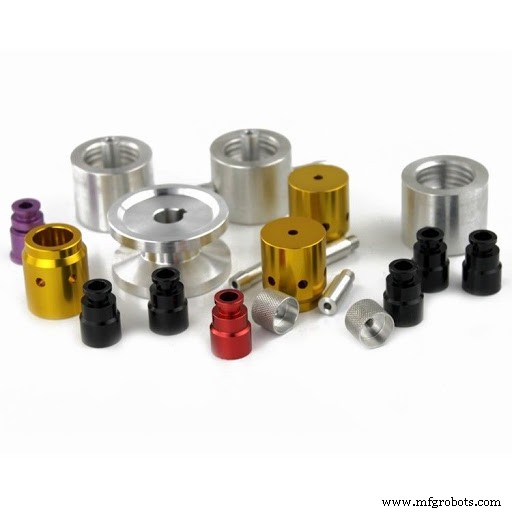
(2) Sebagian bagian anodisasi yang diproses dalam tangki yang sama tidak memiliki lapisan oksida atau lapisannya tipis atau tidak lengkap, dan sebagian memiliki pembakaran dan korosi pada kontak antara fixture dan bagian. Kegagalan seperti ini sering terjadi dalam praktik proses asam aliran, yang secara serius mempengaruhi kualitas anodisasi alloy aluminium.
Akibat isolasi yang baik dari lapisan oksida aluminium, bagian alloy aluminium harus dipasang dengan kuat pada fixture umum atau khusus sebelum anodisasi untuk memastikan konduktivitas listrik yang baik. Batang konduktif harus terbuat dari material tembaga atau alloy tembaga dan memastikan area kontak yang cukup. Pada titik kontak antara fixture dan bagian, perlu memastikan arus bebas melewati, tetapi juga meminimalkan tanda kontak antara fixture dan bagian. Jika area kontak terlalu kecil dan kepadatan arus terlalu besar, akan menyebabkan panas berlebih dan mudah membakar bagian dan fixture. Tidak ada lapisan oksida atau lapisan tidak lengkap, terutama karena kontak yang buruk antara fixture dan workpiece, konduktivitas listrik buruk, atau lapisan oksida pada fixture tidak sepenuhnya dihapus.
(3) Setelah perlakuan anodisasi asam sulfat alloy aluminium, lapisan oksida menjadi longgar dan berdebu bahkan jatuh dengan sentuhan tangan, terutama setelah pengisian dan sealing, lapisan debu serius muncul pada permukaan bagian, dan resistensi korosi buruk. Jenis kegagalan ini sebagian besar terjadi pada musim panas, terutama dalam tangki anodisasi asam sulfat tanpa perangkat pendingin. Setelah 1-2 bagian tangki diproses, longgar berdebu akan muncul, yang secara jelas mempengaruhi kualitas lapisan oksida.
Akibat resistensi yang tinggi dari lapisan oksida anodis alloy aluminium, sejumlah besar panas Joule akan dihasilkan selama proses anodisasi. Semakin tinggi tegangan sel, semakin besar panas yang dihasilkan, yang mengakibatkan kenaikan berkelanjutan suhu elektrolit. Oleh karena itu, dalam proses anodisasi, perangkat pengadukan atau pendingin harus digunakan untuk mempertahankan suhu elektrolit dalam rentang tertentu. Dalam keadaan normal, suhu harus dikontrol pada 13 ~ 26 ℃, kualitas lapisan oksida lebih baik. Jika suhu elektrolit melebihi 30°C, lapisan oksida akan longgar dan berdebu, kualitas lapisan akan buruk, dan fenomena "pembakaran" akan terjadi dalam kasus parah. Selain itu, ketika suhu elektrolit konstan, kepadatan arus anode juga harus dibatasi, karena kepadatan arus anode terlalu tinggi, suhu naik drastis, dan lapisan oksida juga mudah longgar berdebu atau pasir, yang sangat merugikan kualitas lapisan oksida.
(4) Sesekali, lapisan oksida alloy aluminium setelah anodisasi asam sulfat menjadi pudar dan kabur, dan terkadang terjadi korosi lubang. Dalam kasus parah, korosi lubang hitam signifikan, menghasilkan bagian yang dibuang dan kerugian besar.
Kegagalan seperti ini sering terjadi secara tidak sengaja dan memiliki penyebab khusus. Dalam proses anodisasi alloy aluminium, daya diputuskan dan dihidupkan kembali, yang sering akan membuat lapisan oksida pudar dan kabur, dan bagian yang dayanya diputuskan tinggal di tangki pembersihan terlalu lama, tangki pembersihan terlalu asam, kualitas air tidak bersih, mengandung terpencil, Ada lebih banyak lumpur dan pasir, yang akan sering menyebabkan korosi elektrokimia bagian alloy aluminium dan titik korosi lubang hitam. Kadang-kadang air keran ditambahkan ke elektrolit, air dirawat dengan bubuk kapur dan konten Cl- melebihi standar, atau kadang-kadang wadah yang mengandung HCl tidak dibersihkan dengan menyeluruh lalu mengandung asam sulfat, yang akan menyebabkan Cl- berlebihan dicampur dalam elektrolit anodisasi. Akibatnya, anodisasi bagian alloy aluminium menghasilkan korosi lubang dan produk dibuang.



