7 Strategi Terbukti Mencegah Deformasi Aluminium dalam Pemesinan CNC
Aluminium adalah bahan baku industri yang penting. Namun, karena kekerasan yang relatif rendah dan koefisien ekspansi termal yang besar, aluminium mudah berdeformasi saat diproses menjadi bagian dinding tipis dan plat tipis. Selain meningkatkan kinerja alat dan mengeliminasi stres internal bahan sebelumnya, ada beberapa langkah yang dapat diambil untuk mengurangi deformasi bahan sebanyak mungkin.
1. Pemesinan Simetris
Untuk bagian aluminium dengan allowance pemrosesan yang besar, diperlukan untuk menghindari konsentrasi panas yang berlebihan guna menciptakan dispersi panas yang lebih baik dan mengurangi deformasi termal. Metode yang dapat diambil untuk mencapai ini disebut pemrosesan simetris.
Bayangkan, misalnya, plat aluminium tebal 90 mm perlu dipilas menjadi tebal 60 mm. Jika sisi pemilasan segera dibalik ke sisi lain, karena setiap permukaan diproses hingga ukuran akhir, allowance pemrosesan berkelanjutan akan besar, yang akan menyebabkan masalah konsentrasi panas dan kekerataan plat legium hanya akan dapat mencapai 5 mm.
Jika metode pemrosesan simetris dua sisi digunakan berulang kali, setiap permukaan dapat diproses setidaknya dua kali hingga ukuran akhir tercapai, yang baik untuk dispersi panas, dan kekerataan dapat dikontrol hingga 0,3 mm.
2. Pemesinan Multistratifikasi
Ketika ada beberapa rongga pada bagian plat legium aluminium, mudah terjadi lenturan dinding rongga karena gaya yang tidak merata. Cara terbaik untuk menyelesaikan masalah ini adalah dengan mengambil metode pemrosesan multistratifikasi, yang adalah memproses semua rongga secara bersamaan.
Alih-alih menyelesaikan bagian sekaligus, bagian dapat dibagi menjadi beberapa lapisan dan diproses lapis demi lapis hingga ukuran yang diperlukan. Gaya yang diterapkan pada bagian akan lebih merata dan probabilitas deformasi akan lebih kecil.
3. Pilih Parameter Pemotongan yang Tepat
Gaya pemotongan dan panas pemotongan yang dihasilkan dapat dikurangi dengan memilih parameter pemotongan yang tepat. Dalam proses pemrosesan mekanis, jika parameter pemotongan lebih besar dari normal akan menyebabkan gaya pemotongan berlebihan, yang dapat dengan mudah menyebabkan deformasi bagian, serta mempengaruhi kekakuan spindle dan daya tahan alat.
Di antara semua faktor parameter pemotongan, yang paling berpengaruh terhadap gaya pemotongan adalah jumlah kedalaman pemotongan balik. Namun sambil mengurangi jumlah alat pemotong bermanfaat untuk memastikan bagian tidak berdeformasi, efisiensi pemrosesan akan pada saat yang sama berkurang.
Pemilasan berkecepatan tinggi pada pemesinan CNC dapat menyelesaikan masalah ini. Dengan mengurangi kedalaman pemotongan balik, meningkatkan feed dan meningkatkan kecepatan mesin, pemesinan dapat mengurangi gaya pemotongan dan menjamin efisiensi pemrosesan.
4. Optimalkan Kemampuan Alat Pemotong
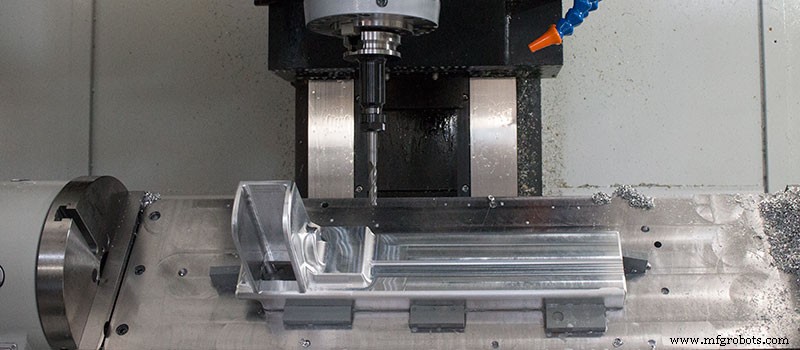
Bahan dan parameter geometris alat pemotong memiliki pengaruh penting terhadap gaya pemotongan dan panas pemotongan. Oleh karena itu, pemilihan alat pemotong dan parameter yang benar sangat penting untuk mengurangi deformasi bagian saat pemesinan.
Parameter geometris alat yang dapat mempengaruhi kinerja:
Sudut Depan
Sudut depan harus dikonfigurasi dengan benar untuk mempertahankan kekuatan blader, atau tepi tajam akan cepat aus. Pengaturan yang benar sudut depan juga dapat mengurangi deformasi pemotongan, memastikan pengeluaran chip yang lancar dan mengurangi gaya pemotongan dan suhu pemotongan. Jangan menggunakan alat pemotong sudut depan negatif.
Sudut Belakang
Ukuran sudut belakang memiliki efek langsung terhadap aus sisi dan kualitas permukaan yang diproses, dan ketebalan pemotongan adalah parameter penting yang harus dipertimbangkan saat mengonfigurasi sudut belakang. Saat pemilasan kasar, laju feed yang besar, beban pemotongan berat dan panas yang besar berarti alat harus mempertimbangkan dispersi panas. Sudut belakang seharusnya lebih kecil. Namun dalam pemilisan presisi, tepi tajam diperlukan untuk mengurangi gesekan antara sisi dan permukaan yang diproses dan mengurangi deformasi elastis. Dalam kasus ini, sudut belakang harus lebih besar.
Sudut Helix
Untuk membuat pemilasan stabil dan mengurangi gaya pemilasan, sudut helix harus sebesar mungkin.
Sudut Defleksi Utama
Mengurangi sudut defleksi utama dengan benar dapat meningkatkan dispersi panas dan mengurangi suhu rata-rata area pemrosesan.
Meningkatkan kondisi fisik alat pemotong
Mengurangi jumlah gigi pemilas dapat meningkatkan kapasitas, yang dapat berguna saat memproses legium aluminium. Karena sifat legium aluminium, deformasi pemotongan lebih besar, dan kapasitas ruang chip yang besar diperlukan.
Radius dasar tangki harus lebih besar dan jumlah gigi pemilas lebih rendah. Misalnya, dua gigi cutter digunakan untuk pemilas di bawah 20 mm, dan tiga gigi cutter digunakan di pemilas 30 ~ 60 mm untuk menghindari deformasi bagian legium aluminium dinding tipis yang disebabkan oleh penumpukan chip.
Gigi Cutter yang Digeser Presisi
Kekerusan tepi pemotong gigi cutter harus kurang dari Ra=0,4um. Sebelum menggunakan pisau baru, gunakan batu olie halus untuk menggosok halus tepi depan dan belakang gigi untuk menghilangkan burr dan pola zigzag kecil. Dengan cara ini, tidak hanya panas pemotongan dapat dikurangi, deformasi pemotongan juga dapat diminimalkan.
Kontrol Ketat Aus Alat
Ketika alat aus, kekerusan permukaan workpiece meningkat, suhu pemotongan meningkat dan deformasi workpiece meningkat. Oleh karena itu, selain memilih bahan alat dengan daya tahan aus yang baik, standar aus alat tidak boleh lebih besar dari 0,2 mm, jika tidak nodul terakumulasi dapat terjadi. Dalam pemotongan, suhu workpiece tidak boleh melebihi 100 derajat untuk mencegah deformasi.
5. Pendekatan yang Berbeda
Pemotongan kasar dan finishing memerlukan pendekatan yang berbeda. Pemesinan kasar memerlukan memotong bahan berlebih di permukaan blank dalam waktu terpendek dengan kecepatan pemotongan tercepat, membentuk kontur geometri yang diperlukan untuk finishing. Penekanan di sini adalah pada efisiensi pemrosesan dan tingkat penghapusan bahan.
Pemulaan finis, di sisi lain, memerlukan akurasi pemesinan yang lebih tinggi dan kualitas permukaan. Penekanan harus diletakkan pada kualitas pemilasan. Saat ketebalan pemotongan gigi cutter berkurang dari maksimum ke nol, fenomena pemasinan alat akan sangat berkurang dan deformasi bagian dapat ditekan hingga batas tertentu.
6. Kompresi Dua Kali pada Bagian Dinding Tipis
Saat memesinan bagian legium aluminium dinding tipis, gaya pengunci dapat menyebabkan deformasi. Untuk mengurangi deformasi workpiece yang disebabkan oleh pengunci, bagian yang ditekan harus dilepas penguncinya sebelum menyelesaikan dimensi akhir, melepaskan tekanan dan memulihkan bagian ke bentuk aslinya sebelum menerapkan tekanan lagi pada kali kedua.
Titik aksi tekanan kedua sebaiknya di permukaan pendukung, dan gaya pengunci harus dalam arah kekakuan terbesar. Jika semuanya benar, gaya kompresi harus dapat memegang workpiece tanpa longgar. Metode ini memerlukan operator yang berpengalaman, tetapi dapat memastikan bahwa deformasi bagian yang diproses diminimalkan.
7. Bor dan Pilas
Memproses bagian dengan rongga memiliki masalahnya sendiri. Jika pemilas langsung diterapkan pada bagian, chip tidak akan lancar karena ruang chip yang tidak cukup dari pemilas. Ini mengarah pada penumpukan sejumlah besar panas pemotongan, ekspansi dan deformasi bagian dan bahkan potensi kerusakan bagian atau pisau.
Metode terbaik untuk menangani masalah ini adalah dengan pre-drilling dan kemudian pemilasan. Ini melibatkan terlebih dahulu membor lubang dengan alat yang tidak lebih kecil dari pemilas, dan kemudian memasukkan pemilas ke dalam lubang untuk memulai pemilasan.
Semoga informasi yang kami berikan membantu. 3ERP memiliki pengalaman yang kaya dalam pemesinan CNC aluminium serta logam dan bahan plastik lainnya untuk prototipe dan produksi. Silakan hubungi tim kami jika Anda perlu saran manufaktur lebih lanjut.



