Mengoptimalkan Penempatan Pengolahan Panas untuk Keberhasilan Pemesinan Presisi
Untuk meningkatkan kelangsungan hidup dan daya saing perusahaan pemesinan presisi, di antara banyak faktor, kunci adalah bergantung pada teknologi canggih. Dengan perkembangan industri modern, semakin banyak perusahaan yang mulai memperhatikan ketrampilan. Dokumen kerajinan adalah dasar perusahaan pemesinan presisi, dan kebenarannya sangat penting. Sekecil satu simbol dan satu data dalam file proses, sangat penting, seperti persyaratan ukuran dalam file teknologi manufaktur mekanis, persyaratan toleransi geometris, simbol dan kode program pemesinan CNC, dll. Khusus untuk pemrosesan bagian mekanis presisi, penggunaan dokumen proses yang benar secara langsung mempengaruhi kualitas pemrosesan dan keamanan produksi produk. Kadang-kadang karena kelalaian ahli kerajinan, bahkan kesalahan kecil, dapat menyebabkan pembuangan bagian mekanis presisi, menyebabkan kerugian ekonomi tertentu bagi perusahaan.
Dalam proses pemesinan presisi, untuk secara efektif meningkatkan performa produk, perlu memastikan sebagian besar sisa bagian telah dihapus saat menyusun lokasi proses heat treatment. Ini tidak hanya memastikan bahwa bagian dapat di-quench dan di-harder, tetapi juga ada margin untuk memenuhi pemrosesan berikutnya, sehingga kualitas produk dapat lebih terjamin. Heat treatment dalam proses pemesinan presisi dapat secara kasar dibagi menjadi preliminary heat treatment dan heat treatment sesuai tujuan aplikasi. Tujuan preliminary heat treatment adalah untuk meningkatkan properti mekanis, menghilangkan stres internal, dan menyiapkan heat treatment. Ini termasuk annealing, normalizing, quenching and tempering, dan aging treatment.
1. Preliminary Heat Treatment
Tujuan preliminary heat treatment adalah untuk menghilangkan stres internal yang dihasilkan selama proses manufaktur blank, meningkatkan machinability material logam, dan menyiapkan final heat treatment. Preliminary heat treatment termasuk quenching and tempering, annealing, normalizing, dll., yang umumnya disusun sebelum dan setelah rough machining. Susunan sebelum roughing dapat meningkatkan machinability material. Susunan setelah rough machining bermanfaat untuk menghilangkan sisa stres internal.
Lokasi proses annealing dan normalizing
Umumnya disusun setelah produksi blank dan sebelum proses pemotongan.
Untuk bagian presisi, untuk menghilangkan sisa stres dalam proses pemotongan, stress relief annealing juga harus disusun antara proses pemotongan.
Posisi proses quenching and tempering
Jenis heat treatment ini dapat digunakan sebagai treatment akhir, dan juga dapat menyiapkan organisasi untuk subsequent surface quenching atau overall quenching dari bagian yang mudah merusak. Umumnya disusun setelah rough machining dan sebelum finishing atau semi-finishing.
2. Final Heat Treatment
Final heat treatment seharusnya umumnya disusun setelah rough machining, semi-finishing, dan sebelum dan setelah finishing. Heat treatment dengan deformasi besar, seperti carburizing and quenching, quenching and tempering, dll., harus disusun sebelum finishing, untuk mengoreksi heat treatment selama finishing. Merusak. Heat treatment dengan deformasi kecil, seperti nitriding, dapat disusun setelah finishing. Setelah jenis heat treatment ini, kekerasan bagian lebih tinggi dan harus diurutkan sejauh mungkin. Umumnya, disusun setelah semi-finishing dan sebelum grinding.
Posisi proses overall quenching dan surface quenching pada dasarnya sama.
Deformasi, oksidasi, dan decarburisasi bagian yang di-quench harus dihapus selama grinding, jadi grinding allowance harus disisakan (misalnya, untuk bagian quench dengan diameter 200mm atau kurang dan panjang 1000mm, grinding allowance umumnya 0.35~0.75mm).
Untuk bagian surface hardened, untuk meningkatkan properti mekanis inti dan mendapatkan struktur surface quenched dari fine-grained martensite structure, sering perlu melakukan normalizing atau quenching and tempering treatment terlebih dahulu. Karena deformasi bagian surface hardened kecil, grinding allowance juga harus lebih kecil daripada bagian overall hardened.
Contoh:
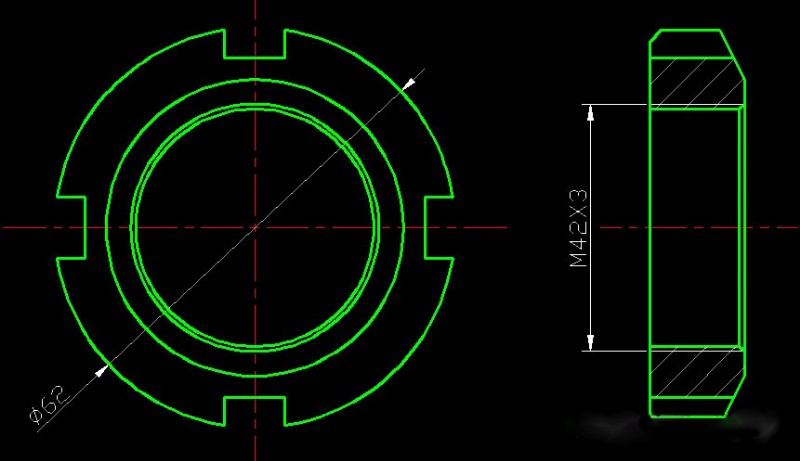
Gambar di atas adalah lock nut terbuat dari 45 steel, dan kekerasan notch diharuskan HRC35~40. Jika notch dan internal thread semuanya diproses lalu di-quench dan di-temper sebagai keseluruhan, meskipun kekerasan notch dapat memenuhi persyaratan, internal thread merusak dan akurasi tidak dapat dijamin; jika dipotong setelah heat treatment, kekerasan akan lebih tinggi dan machinability buruk. .
Jika metode heat treatment dan urutan pemrosesan diubah menjadi: quenching and tempering-processing notch-notch high-frequency quenching-processing internal thread, persyaratan teknis dapat terpenuhi dan deformasi bagian dapat dikurangi.
3. Aging Treatment
Tujuan aging treatment adalah untuk menghilangkan stres internal dan mengurangi deformasi workpiece. Aging treatment dibagi menjadi tiga kategori: natural aging, artificial aging dan cold treatment. Aging treatment umumnya disusun setelah rough machining dan sebelum finishing. Untuk bagian dengan persyaratan presisi lebih tinggi, aging treatment dapat disusun setelah semi-finishing. Ice-cold treatment umumnya disusun setelah tempering treatment atau setelah finishing atau di akhir proses.
4. Surface Treatment
Untuk surface anti-corrosion atau surface decoration, terkadang permukaan perlu dilapisi atau diblue. Surface treatment ini umumnya disusun di akhir proses.
Di atas adalah konten yang relevan tentang pemesinan presisi dan menyusun lokasi proses heat treatment, semoga bermanfaat bagi Anda.



