Layanan Pemerasan Permukaan Profesional untuk Fabrikasi Baja – Meningkatkan Daya Tahan dan Performa
Proses pemerasan permukaan sangat penting untuk produk kami di seluruh industri, seperti mesin, elektronik, peralatan medis, penerbangan dan angkasa, serta minyak dan gas. Kami memproduksi banyak produk dan akhirnya melakukan berbagai tugas. Banyak aplikasi terutama memerlukan kekerasan atau kekuatan tinggi pada permukaan, dan stres pelayanan kompleks biasanya memerlukan tidak hanya permukaan yang keras dan tahan aus, tetapi juga kekuatan inti dan ketahanan untuk menahan stres impak.
Dua Proses Umum untuk Karakteristik Utama
Untuk mendapatkan karakteristik yang berbeda ini, dua metode umum digunakan:
1) Ubah komposisi kimia permukaan sebelum atau setelah quenching dan tempering. Proses yang digunakan meliputi carburizing, nitriding, cyanidation dan carbonitriding.
2) Hanya lapisan permukaan yang diperkeras melalui proses pemanasan dan quenching. Metode yang paling umum digunakan untuk pemerasan permukaan adalah flame hardening dan induction hardening.
Berikut adalah analisis mendalam tentang perawatan pemerasan permukaan
Proses Carburizing
Dengan memanaskan bagian dalam medium karbon, karbon diserap ke permukaan bagian hingga kedalaman yang terkendali. Kedalaman carburizing yang dihasilkan (biasa disebut kedalaman carburizing) tergantung pada potensi karbon dari medium yang digunakan dan waktu serta suhu perawatan carburizing. Baja yang paling sesuai untuk carburizing untuk meningkatkan ketahanan adalah baja dengan konten karbon yang cukup rendah (biasanya kurang dari 0,3%). Rentang suhu carburizing adalah 1550 hingga 1750°F (843 hingga 954°C), dan suhu dan waktu disesuaikan untuk mendapatkan berbagai kedalaman permukaan. Pemilihan baja, hardenability dan jenis quenching tergantung pada ukuran penampang, kekuatan inti yang diperlukan dan persyaratan pelayanan.
Teknologi Carburizing yang Paling Umum Digunakan
Carburizing Cair
Memanaskan baja dalam barium cyanide cair atau sodium cyanide. Selain karbon, casing juga menyerap beberapa nitrogen, sehingga meningkatkan kekerasan permukaan.
Pack Carburizing
Hal ini dilakukan dengan mencoret material karbon padat dan baja dalam wadah yang kedap udara. Lalu memanaskan.
Gas Carburizing
Proses ini melibatkan pemanasan baja dalam gas yang mengandung konten karbon tertentu. Saat digunakan, konten karbon dapat dikontrol secara ketat.
Dengan menggunakan salah satu metode ini, memungkinkan untuk quenching bagian tanpa pemanasan ulang setelah siklus carburizing, atau pendingin udara lalu memanaskan ulang ke suhu austenitizing sebelum quenching.
Kedalaman casing dapat diubah untuk sesuai dengan kondisi beban yang digunakan. Namun, karakteristik pemeliharaan sering memerlukan hanya area terpilih pada bagian yang harus diperkeras permukaannya. Menutupi area yang tidak akan dicasing, dengan pelapisan tembaga atau lapisan pasta komersial, memungkinkan karbon untuk menembus hanya area yang terbuka. Metode lain adalah untuk carburize seluruh bagian lalu memprosesnya dengan pemotongan sebelum diperkeras. Hapus casing di area yang dipilih.
Proses Nitriding
Kami melakukan proses ini dengan memanaskan bagian baja dalam rentang suhu 900 derajat Fahrenheit hingga 1150 derajat Fahrenheit dalam ammonia dan ammonia terurai. Pembentukan nitrid memungkinkan pembentukan casing yang tipis dan keras. Agar proses ini berhasil, harus ada elemen dengan kemampuan pembentukan nitrid yang kuat dalam baja. Elemen ini termasuk kromium molibdenum dan jenis khusus baja non-standar yang mengandung aluminium. Selain itu, keuntungan utama dari proses ini adalah kami dapat melakukan quenching, tempering dan pemotongan sebelum nitriding. Hal ini karena hanya sedikit deformasi yang terjadi selama proses nitriding.
Proses Cyanation
Proses ini memerlukan pemanasan bagian dalam larutan sodium cyanide terlarut ke suhu sedikit di luar rentang transformasi, dan kemudian quenching lebih lanjut untuk mendapatkan kekerasan tipis.
Carbonitriding
Proses ini mirip dengan cyanidation. Perbedaannya adalah penyerapan karbon dan nitrogen dilakukan dengan memanaskan bagian dalam atmosfer gas yang mengandung hidrokarbon dan ammonia. Untuk bagian yang akan di-quenching, suhu yang digunakan adalah 1425-1625°F (774 hingga 885°C), dan jika liquid quenching tidak diperlukan, suhu 12000-1450°F (649 hingga 788°C) dapat digunakan Suhu lebih rendah.
Flame Hardening
Proses ini melibatkan pemanasan cepat dengan menampilkan bagian baja langsung kepada nyala api panas dari gas suhu tinggi. Kami memanaskan permukaan ke suhu di atas rentang transformasi lalu menempatkannya pada tingkat pendinginan tertentu untuk memperkerasnya sepenuhnya. Konten karbon baja flame-hardened kami adalah antara 0,30-0,60%. Kami menyemprot agen quenching pada permukaan pada jarak pendek dari nyala api pemanasan. Memerlukan tempering segera, dan dapat dilakukan dalam konvensional furnace atau melalui proses flame tergantung pada ukuran dan biaya bagian.
Induction Hardening
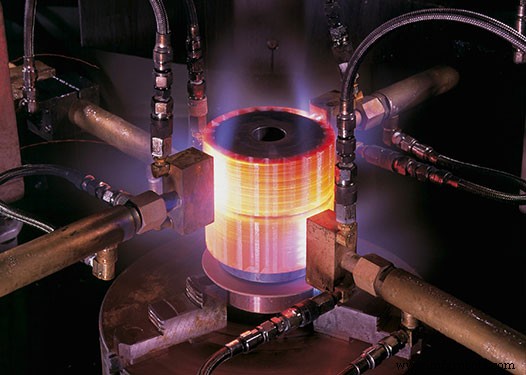
Proses ini cukup mirip dengan proses flame hardening, perbedaan utamanya adalah arus frekuensi tinggi mengelilingi bagian baja yang akan diperkeras. Oleh karena itu, kedalaman pemanasan tergantung pada frekuensi, konduktivitas termal permukaan dan seberapa jauh permukaan dipanaskan. Kami quenching bagian dengan menyemprot air pada interval yang sesuai. Oleh karena itu, dalam beberapa kasus, kami oil-quench bagian dengan merendamnya dalam oil bath setelah mencapai suhu tertentu.
Jika Anda memiliki bagian yang diproses yang perlu dilakukan perawatan memperkeras, Anda dapat mengirim gambar kepada kami dan kami dapat menyediakan pembuatan bagian yang diproses dan perawatan memperkeras juga.



