Oxy-Fuel Cutting Dijelaskan: Proses, Manfaat, dan Kekurangan
Apa Itu Oxy-fuel Cutting?
Pengelasan oxy-fuel dan pemotongan oxy-fuel adalah proses yang menggunakan gas bahan bakar (atau bahan bakar cair seperti bensin atau petrol) dan oksigen untuk melas atau memotong logam. Insinyur Prancis Edmond Fouche dan Charles Picard menjadi yang pertama mengembangkan pengelasan oksiasetilen pada tahun 1903.
Oksigen murni, bukan udara, digunakan untuk meningkatkan suhu nyala untuk memungkinkan peluruhan lokal dari bahan benda (misalnya, baja) di lingkungan ruangan.
Nyala propan/udara umum membakar pada sekitar 2.250 K (1.980 °C; 3.590 °F), nyala propan/oksigen membakar pada sekitar 2.526 K (2.253 °C; 4.087 °F), nyala oksihidrogen membakar pada 3.073 K (2.800 °C; 5.072 °F) dan nyala asetilen/oksigen membakar pada sekitar 3.773 K (3.500 °C; 6.332 °F).
Sebelum memotong, lampu pemotong harus memanaskan terlebih dahulu baja ke suhu nyala di titik awal. Pada suhu ini sekitar 960°C (tergantung pada jenis legium), baja telah kehilangan properti pelindung terhadap oksigen dan masih padat.
Oksigen murni kemudian diarahkan melalui nozel pada area yang dipanaskan. Aliran oksigen halus dan tekanan tinggi ini mengubah baja yang dipanaskan dan tidak dilindungi menjadi baja cair teroksidasi melalui reaksi eksotermik.
Scoria ini memiliki titik leleh yang lebih rendah dari baja, sehingga aliran oksigen dapat meniup scoria cair keluar dari rongga tanpa mempengaruhi baja padat yang tidak teroksidasi. Reaksi eksotermik ini adalah proses berkelanjutan dan menciptakan potongan saat lampu bergerak. Untuk menjaga reaksi eksotermik tetap bekerja, lampu pemotong menjaga baja tetap dipanaskan selama pemotongan.
Hanya logam yang oksidanya memiliki titik leleh lebih rendah dari logam dasar itu sendiri yang dapat dipotong dengan proses ini. Jika tidak, segera logam teroksidasi itu menghentikan oksidasi dengan membentuk kulit pelindung. Hanya baja ringan dan beberapa legium rendah yang memenuhi kondisi di atas dan dapat dipotong secara efektif dengan proses oxy-fuel.
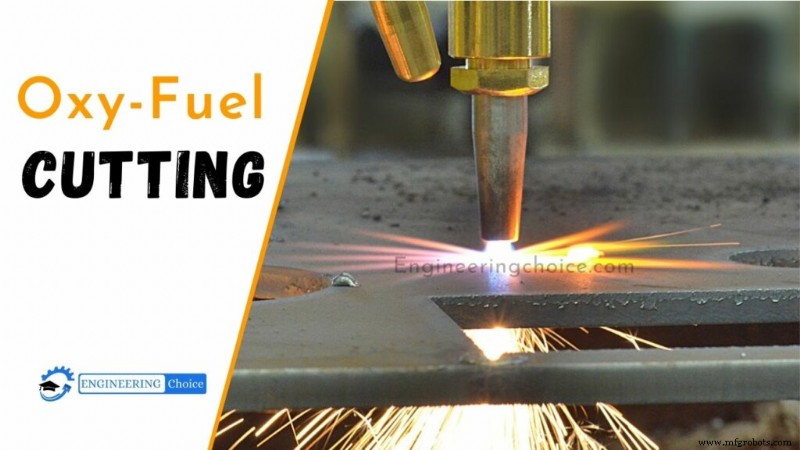
Bagaimana Cara Kerja Proses Pemotongan Oxyfuel?
Pemotongan oxy-fuel adalah reaksi kimia antara oksigen murni dan baja untuk membentuk oksida besi. Ini dapat digambarkan sebagai karat yang cepat, terkontrol. Nyala pemanas sebelumnya digunakan untuk menaikkan permukaan atau tepi baja ke sekitar 1800°F (warna merah terang).
Oksigen murni kemudian diarahkan ke area yang dipanaskan dalam aliran halus, tekanan tinggi. Ketika baja teroksidasi dan ditiup keluar untuk membentuk rongga, nyala pemanas sebelumnya dan aliran oksigen digerakkan dengan kecepatan konstan untuk membentuk potongan berkelanjutan.
Hanya logam yang oksidanya memiliki titik leleh lebih rendah dari logam dasar itu sendiri yang dapat dipotong dengan proses ini. Jika tidak, segera logam teroksidasi itu menghentikan oksidasi dengan membentuk kulit pelindung. Hanya baja karbon rendah dan beberapa legium rendah yang memenuhi kondisi di atas dan dapat dipotong secara efektif dengan proses oxy-fuel.
Ini adalah dasar dari cara semuanya bekerja:
Langkah 1: Pemanasan Sebelumnya
Sebelum Anda dapat memulai memotong baja, ia harus dipanaskan ke suhu nyala, sekitar 1800°F. Pada suhu ini, baja dengan mudah bereaksi dengan oksigen. Panas disediakan oleh nyala pemanas sebelumnya dari lampu oxy-fuel. Di dalam lampu, gas bahan bakar dicampur dengan oksigen untuk menciptakan campuran yang sangat mudah terbakar.
Sebuah nozel memiliki beberapa lubang yang diatur dalam pola lingkaran untuk memfokuskan campuran gas mudah terbakar menjadi beberapa jet kecil. Campuran bahan bakar-oksigen dihidupkan di luar nozel, dan nyala pemanas sebelumnya terbentuk tepat di luar ujung nozel.
Gas bahan bakar yang umum digunakan mencakup asetilen, propan, gas alam, dan beberapa gas campuran lainnya. Dengan menyesuaikan ras bahan bakar terhadap oksigen, nyala disesuaikan untuk menghasilkan suhu tertinggi yang mungkin dalam nyala terkecil yang mungkin. Ini memusatkan panas di area kecil di permukaan lembar baja.
Langkah 2: Piercing
Setelah permukaan atau tepi lembar telah mencapai suhu nyala, aliran oksigen murni dihidupkan untuk memulai piercing melalui lembar. Ini disebut “oksigen pemotong”, dan aliran dibentuk oleh satu bor di tengah nozel.
Saat aliran oksigen pemotong mengenai baja yang telah dipanaskan sebelumnya, proses oksidasi cepat dimulai. Ini saat kesenangan nyata dimulai. Proses oksidasi disebut sebagai reaksi eksotermik – ini menghasilkan lebih banyak panas daripada yang dibutuhkan untuk memulainya.
Baja teroksidasi mengambil bentuk scoria cair, dan scoria cair harus keluar dari jalan sehingga aliran oksigen dapat “pierce” sepenuhnya melalui lembar. Bergantung pada seberapa tebal lembar, ini dapat memakan waktu dari sebagian detik hingga beberapa detik.
Selama waktu ini, aliran oksigen pemotong mendorong lebih dalam ke dalam lembar, dan scoria cair ditiup keluar dari lubang piercing. Ini dapat menghasilkan geyser massal baja cair, atau jika dilakukan dengan benar, kolam kecil scoria di atas lembar.
Langkah 3: Pemotongan
Setelah aliran oksigen pemotong telah mencapai seluruh jalan melalui lembar, lampu dapat mulai bergerak dengan kecepatan konstan, membentuk potongan berkelanjutan. Scoria cair yang terbentuk selama fase ini ditiup keluar dari bawah lembar.
Panas yang dihasilkan oleh reaksi kimia antara oksigen dan baja memanaskan lembar tepat di depan potongan, namun tidak cukup andal untuk memotong tanpa nyala pemanas sebelumnya. Jadi, nyala pemanas sebelumnya tetap menyala selama pemotongan, menambahkan panas ke lembar saat lampu bergerak.
Itulah dasarnya. Namun ada banyak faktor lain yang mempengaruhi kualitas tepi potongan, termasuk kecepatan, tekanan oksigen pemotong, penyesuaian nyala pemanas sebelumnya, tinggi pemotongan, suhu lembar, dll.
Karakteristik oxy-fuel dibandingkan plasma
- Bahan. Pemotongan oxy-fuel digunakan untuk pemotongan baja ringan. Hanya logam yang oksidanya memiliki titik leleh lebih rendah dari logam dasar itu sendiri yang dapat dipotong dengan proses ini. Jika tidak, segera logam teroksidasi itu menghentikan oksidasi dengan membentuk kulit pelindung. Hanya baja ringan dan beberapa legium rendah yang memenuhi kondisi di atas.
- Ketebalan dinding. Oxy-fuel memungkinkan pemotongan bahan dengan dinding lebih tebal dibandingkan plasma. Plasma tidak dapat memotong dinding tebal karena jumlah energi yang besar yang diperlukan untuk mencapai ketebalan yang mirip.
- Sudut pemotongan. Oxy-fuel memungkinkan pemotongan sudut yang lebih curam hingga 70° (dibandingkan 45° dengan plasma) karena konsentrasi aliran oksigen.
- Potongan lurus. Aliran plasma cenderung mengecil saat sudut terlalu curam. Namun, defleksi ini dapat dikompensasi dengan otomatisasi.
- Biaya. Oxy-fuel adalah solusi yang lebih hemat dibandingkan pemotongan plasma. Biaya investasi awal, bahan habis pakai, dan biaya operasional semuanya lebih rendah dibandingkan pemotongan plasma. Namun, kecepatan pemrosesan biasanya lebih rendah di bawah rentang ketebalan dinding 20 mm (mempertimbangkan profil 3D di industri baja berat)
Kelebihan & Kekurangan Pemotongan Oxyfuel
Dengan aplikasi pemotongan oxyfuel, gas bahan bakar dan oksigen digunakan untuk menghasilkan nyala pemotong. Messer Cutting Systems menyediakan gas termasuk asetilen, MAPP, propan, dan gas alam, serta informasi yang relevan dengan kebutuhan Anda.
Kelebihan:
- Kualitas tepi lurus dan akurasi tinggi.
- Pemotongan strip slope.
- Piercing baja ringan hingga 4 inci tebal (101 milimeter) hingga 5 inci (127 milimeter) tebal.
- Mulai tepi dan potong baja 10 inci (254 milimeter) hingga 12 inci (304 milimeter) tebal.
- Dengan beberapa lampu, menghasilkan beberapa bagian, mengurangi waktu dan tenaga kerja.
Kekurangan:
- Tidak dapat memotong stainless steel dalam keadaan normal.
- Kecepatan pemotongan lebih lambat dibandingkan pemotongan plasma.
- Pemotongan bahan tipis mungkin merusak bentuk.
- Sulit menghasilkan lubang yang lebih kecil dari dua kali ketebalan baja.



