Penjelasan Spot Welding: Definisi, Proses, dan Aplikasi
Apa Itu Spot Welding?
Spot welding (juga dikenal sebagai resistance spot welding) adalah proses pengelasan resistensi. Proses pengelasan ini digunakan terutama untuk mengelaskan dua atau lebih lembar logam bersama-sama dengan memberikan tekanan dan panas dari arus listrik ke area pengelasan.
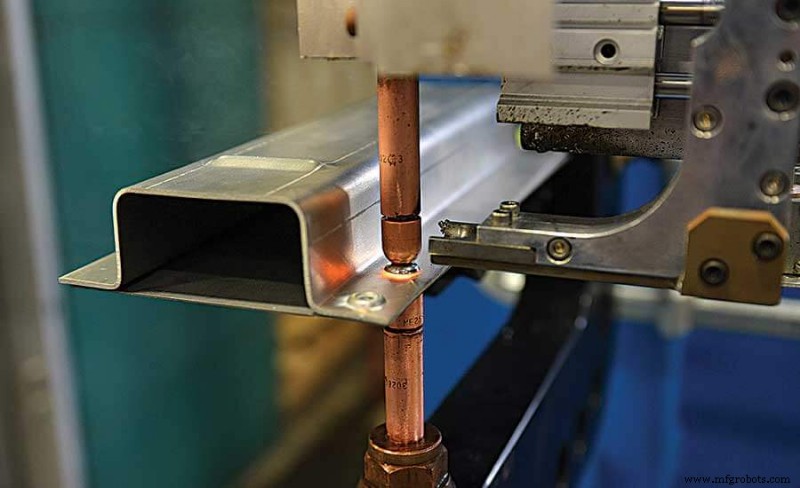
Ia bekerja dengan menyentuh elektroda besi tembaga ke permukaan lembar, di mana tekanan dan arus listrik diberikan dan panas dihasilkan oleh aliran arus melalui material resistif seperti baja karbon rendah.
Bagaimana Spot Welding Bekerja?
Sebuah bentuk pengelasan resistensi, spot welding adalah salah satu proses pengelasan tertua di mana dua atau lebih lembar logam dielaskan bersama-sama tanpa menggunakan bahan pengisi apa pun.
Prosesnya melibatkan pemberian tekanan dan panas ke area pengelasan menggunakan elektroda besi tembaga yang berbentuk untuk menyalurkan arus listrik melalui bagian yang dielaskan. Material mencair, menyatukan bagian-bagian tersebut di titik di mana arus dimatikan, tekanan dari elektroda dipertahankan, dan “nugget” cair membeku untuk membentuk sambungan.
Panas pengelasan dihasilkan oleh arus listrik, yang ditransfer ke benda kerja melalui elektroda besi tembaga. Besi tembaga digunakan untuk elektroda karena memiliki konduktivitas termal tinggi dan resistansi listrik rendah dibandingkan logam lainnya, memastikan bahwa panas dihasilkan secara preferensial pada benda kerja daripada elektroda.
Jumlah panas bergantung pada konduktivitas termal dan resistansi listrik logam serta jumlah waktu arus diberikan. Panas ini dapat dinyatakan dengan persamaan:
Q = I²Rt
Dalam persamaan ini “Q” adalah energi panas, “I” adalah arus, “R” adalah resistansi listrik, dan “t” adalah waktu arus diberikan.
Material yang Tepat untuk Spot Welding
Karena konduktivitas termal lebih rendah dan resistansi listrik lebih tinggi, baja relatif mudah untuk di spot weld, dengan baja karbon rendah paling sesuai untuk spot welding. Namun, baja dengan kandungan karbon tinggi (setara karbon > 0.4wt%) cenderung rentan terhadap keawetan pecah yang buruk atau retakan pada las karena cenderung membentuk mikrostruktur yang keras dan rapuh.
Baja tergalvanis (lapisan seng) membutuhkan arus pengelasan sedikit lebih tinggi dibandingkan baja tanpa lapisan. Juga, dengan besi seng, elektroda besi tembaga dengan cepat merusak permukaan dan menyebabkan penurunan kualitas las. Saat spot welding baja lapisan seng, elektroda harus sering ditukar atau permukaan ujung elektroda harus di-“dressed”, di mana pemotong menghapus material terkontaminasi untuk mengekspos permukaan besi tembaga yang bersih dan mengubah bentuk elektroda.
Material lain yang sering di spot weld termasuk baja karat (khususnya grade austenitic dan ferritic), nikel alloy, dan titanium.
Meskipun aluminium memiliki konduktivitas termal dan resistansi listrik yang dekat dengan besi tembaga, titik leleh aluminium lebih rendah, yang berarti pengelasan mungkin. Namun, karena resistansi rendah, tingkat arus yang sangat tinggi perlu digunakan saat mengelaskan aluminium (dalam urutan dua hingga tiga kali lebih tinggi dibandingkan baja dengan ketebalan setara).
Selain itu, aluminium merusak permukaan elektroda besi tembaga dalam sejumlah las yang sangat kecil, yang berarti pengelasan berkualitas tinggi dan stabil sangat sulit dicapai. Karena alasan ini, hanya aplikasi spesialis spot welding aluminium yang saat ini ditemukan di industri. Berbagai pengembangan teknologi baru muncul untuk membantu mengaktifkan spot welding aluminium yang stabil dan berkualitas tinggi.
Bes tembaga dan besi besinya juga dapat digabungkan dengan resistance spot welding, meskipun spot welding besi tembaga tidak dapat mudah dicapai dengan elektroda spot welding besi tembaga konvensional, karena generasi panas pada elektroda dan benda kerja sangat mirip.
Solusi untuk mengelaskan besi tembaga adalah menggunakan elektroda yang terbuat dari besi dengan resistansi listrik tinggi dan suhu leleh yang jauh melebihi titik leleh besi tembaga (lebih besar dari 1080°C). Material elektroda yang biasanya digunakan untuk spot welding besi tembaga termasuk molibdenum dan tungsten.
Di Mana Spot Welding Digunakan?
Spot welding memiliki aplikasi di sejumlah industri, termasuk otomotif, penerbangan, kereta api, barang putih, mebel logam, elektronika, bangunan medis, dan konstruksi.
Mudahnya spot welding dapat diotomatisasi saat digabungkan dengan robot dan sistem manipulasi, membuatnya proses penggabungan paling umum di baris manufaktur volume tinggi dan secara khusus telah menjadi proses penggabungan utama dalam konstruksi mobil baja selama lebih dari 100 tahun.
FAQs.
Apa Itu Spot Welding?
Spot welding adalah jenis pengelasan resistensi listrik yang menggunakan resistensi untuk mengelaskan dua atau lebih lembar logam bersama-sama menggunakan tekanan dan panas pada bagian yang dielaskan. Proses spot welding menggunakan dua elektroda besi tembaga untuk memfokuskan arus pengelasan ke area kecil dan memegang lembar bersama-sama.
Apa yang Digunakan Spot Welding?
Spot welding (juga dikenal sebagai resistance spot welding) adalah proses pengelasan resistensi. Proses pengelasan ini digunakan terutama untuk mengelaskan dua atau lebih lembar logam bersama-sama dengan memberikan tekanan dan panas dari arus listrik ke area pengelasan.
Apakah Spot Welding Mudah?
Spot welding adalah salah satu prosedur pengelasan paling awal dan sangat terkenal serta mudah dilakukan bahkan untuk pengelasan pemula. Prosedur ini sepenuhnya didefinisikan dan mudah diterapkan pada banyak logam tipis seperti baja karat, nikel alloy, dan titanium.
Seberapa Kuat Las Spot?
Las ini memiliki kekuatan geser 1100 lbs. (499.5kg) lebih rendah dibandingkan las yang menembus sepenuhnya. Untuk las spot menembus penuh pada tebal plat tertentu, area antarmuka akan bergantung secara besar pada gas pelindung dan tegangan busur.
Seberapa Tebal Anda Bisa Spot Weld?
Spot welding terutama digunakan untuk menggabungkan bagian yang biasanya hingga 3 mm tebal. Tebal bagian yang akan dielaskan harus sama atau rasio tebal harus kurang dari 3:1. Kekuatan sambungan bergantung pada jumlah dan ukuran las. Diameter las spot berkisar dari 3 mm hingga 12.5 mm.
Apakah Spot Welder Menggunakan AC atau DC?
AC lebih tahan lama dengan umur lebih panjang dan lebih akrab dengan banyak fasilitas. Jika Anda menggunakan press welder, daya bukan masalah, dan bekerja dengan standar kualitas normal AC adalah pilihan yang baik.
Dapatkah Anda Spot Weld dengan MIG?
Menggunakan Eastwood MIG Spot Weld Kit adalah cara terbaik untuk mencapai las spot pabrik di rumah hanya menggunakan MIG welder Anda. Kit ini akan menghemat waktu dan uang Anda sehingga Anda dapat menyelesaikan proyek itu dan berjalan di jalan.
Apa saja Kelemahan Spot Welding?
Kelemahan Spot Welding:
- Hanya logam tipis yang dapat dielaskan dengan akurat dan efisien.
- Biaya instalasi lebih tinggi.
- Jenis pengelasan ini mengalami deformasi.
- Perubahan suplai daya mengakibatkan las yang lemah.
Apa Itu TAC Welder?
Tack welds digunakan untuk memegang dua potong logam di tempat siap untuk pengelasan akhir, sama seperti seorang penjahit mungkin menggunakan peniti untuk memegang dua potong bahan bersama-sama sebelum menjahit. Las-las ini memastikan benda kerja selaras dengan benar dan kaku, memperkuat atau bahkan menghilangkan penggunaan fixtures.
Logam Apa yang Tidak Bisa Di Spot Weld?
Sebagian besar logam umum dapat dengan mudah di spot weld. Pengecualian utama adalah perak, besi tembaga, timah, dan seng.
Apa Perbedaan Arc Welding dan Spot Welding?
Arc welders menggunakan spark untuk mencairkan logam dasar dan batang pengisi, sementara spot welders menggunakan resistensi listrik logam dasar untuk memanaskan dan menyatukan bagian. Arc welders menembus dalam, sementara spot welders paling baik digunakan pada lembar logam tipis.
Seberapa Panas Spot Welder?
Arus pengelasan dan waktu digunakan untuk membawa logam ke suhu pengelasan (2550 Degree F.).
Bagaimana Spot Weld dengan Stick Welder?
Dapatkah Anda Spot Weld Aluminium ke Baja?
Alloy aluminium dapat digabungkan ke baja dengan relatif mudah menggunakan teknik seperti perekat bonding, fastener mekanikal, atau brazing, tetapi ketika integritas struktural yang lebih baik diperlukan, pengelasan dipilih. Namun, mengelaskan alloy aluminium ke baja adalah sulit.
Apa Logam Tebal Terbesar yang Bisa Di Spot Weld?
Material ini membutuhkan level arus listrik tinggi untuk dielaskan dan waktu pengelasan yang lebih lama, berbeda dengan pengelasan baja. Faktor lain adalah ketebalan material pengelasan yang tidak sesuai. Spot welding memerlukan penggunaan material dengan ketebalan dekat 3 mm.
Berapa Volt yang Dibutuhkan untuk Spot Weld?
Tegangan open-circuit dari transformator lebih tinggi dari ini, biasanya dalam kisaran 5 hingga 22 volt. Resistansi titik las berubah saat mengalir dan mencair. Peralatan pengelasan modern dapat memantau dan menyesuaikan las secara real-time untuk memastikan las yang konsisten.
Jenis Arus Apa yang Digunakan dalam Spot Welding?
Spot welding digunakan luas di industri otomotif untuk penggabungan lembar logam yang efisien (35). Digolongkan di bawah resistance welding, spot welding bekerja dengan menghasilkan panas dengan penggunaan arus tinggi, sekitar 1000 A–100 000 A.
Mengapa Arus AC Digunakan dalam Spot Welding?
Arus bolak-balik ditemukan paling cocok untuk resistance welding karena dapat memberikan kombinasi arus dan tegangan yang diinginkan melalui transformator yang sesuai. Untuk menghindari deformasi permukaan, bagian logam yang berdekatan dengan las atau sambungan tidak boleh dipanaskan berlebihan.
Apa Perbedaan Plug Weld dan Spot Weld?
Sebuah spot weld yang sebenarnya adalah ketika dua panel dicubit bersama dan digabungkan melalui arus listrik untuk melelehnya bersama. Sebuah rosette atau plug weld adalah ketika Anda bor lubang di lapisan atas, cubit dua panel bersama, dan isi lubang; menggabungkan dua panel bersama.
Bagaimana Saya Mendapatkan Spot Weld yang Baik?
Apa Dua Keuntungan Praktis Spot Welding?
Spot welding cepat dan mudah. Tidak perlu menggunakan flux atau logam pengisi untuk membuat sambungan dengan spot welding, dan tidak ada nyala terbuka yang berbahaya. Spot welding dapat dilakukan tanpa keterampilan khusus. Mesin otomatis dapat spot weld di pabrik untuk mempercepat produksi.
Apa Itu Slot Weld?
Sebuah slot weld menggabungkan permukaan satu potong material ke potong lainnya melalui lubang panjang. Lubang dapat terbuka di satu ujung dan dapat diisi sebagian atau sepenuhnya dengan material las.
Apa Itu Lap Welding?
Sambungan las lap secara dasar adalah versi modifikasi dari sambungan butt. Bentuknya ketika dua potong logam ditempatkan dalam pola tumpang tindih di atas satu sama lain. Mereka paling sering digunakan untuk menggabungkan dua potong dengan ketebalan yang berbeda. Las dapat dibuat di satu atau kedua sisi.
Dapatkah Saya Menggunakan Arc Welder sebagai Spot Welder?
Logam dasar dengan ukuran berbeda dapat digabungkan menggunakan arc welding. Spot welding hanya dapat digunakan untuk mengelaskan lembar logam dengan ketebalan kurang dari atau hampir 3mm. Penggabungan logam menggunakan arc welding adalah proses yang memakan waktu. Resistance spot welding dapat dilakukan dalam hitungan menit.
Bagaimana Menampilkan Spot Welding pada Gambar?
Simbol las spot adalah lingkaran yang dapat ditempatkan di atas, di bawah, atau di tengah garis referensi. Saat simbol di tengah garis referensi ini menunjukkan bahwa tidak ada signifikansi sisi.
Berapa Jenis Spot Welding yang Ada?
Jenis-jenisnya adalah 1. ‘Pedestal Type’ Machine 2. Resistance Butt or Upset Welding 3. Flash-Butt Weld
Apa Perbedaan MIG dan Spot Welding?
MIG welding menggunakan potong logam pengisi terpisah yang diumpankan ke las. Logam pengisi ini dilelehkan oleh busur listrik, yang kemudian bergabung dengan logam dasar untuk membuat las. Spot welding menggunakan material itu sendiri sebagai logam pengisi. Dua potong logam dipanaskan lalu ditekan bersama untuk membuat las.
Seberapa Tebal Logam yang Bisa Di Spot Welder?
Hampir semua spot welders menggunakan elektroda besi tembaga karena konduktivitas listrik alami besi tembaga. Proses ini dapat digunakan pada sebagian besar jenis logam, dan keterbatasan nyata satu-satunya adalah ketebalan area di mana Anda perlu melakukan pengelasan, yang dapat berada di antara 0.02 inci hingga 0.118 inci.



