Penjelasan Pengcoran: Definisi, Jenis, dan Aplikasi
Apa Itu Pengcoran?
Pengcoran adalah proses manufaktur di mana bahan cair biasanya dituang ke dalam cetakan yang berisi rongga dengan bentuk yang diinginkan lalu dibiarkan membeku. Bagian yang telah membeku juga dikenal sebagai cor, yang dikeluarkan atau dipecah dari cetakan untuk menyelesaikan proses.
Bahan pengcoran biasanya logam atau berbagai bahan yang mengeras setelah mencampur dua atau lebih komponen; contohnya epoxy, beton, plester Paris, dan liat.
Pengcoran logam adalah proses berusia 7.000 tahun yang digunakan baik dalam manufaktur maupun seni rupa. Objek cor pertama yang diketahui adalah kodok tembaga yang berasal dari 3200 BCE, ditemukan di Irak saat ini. Saat pengcoran logam, logam cair dipindahkan dari tirus ke cetakan untuk menciptakan objek cor logam positif. Logam dan cetakan ditinggalkan hingga mendingin, dan objek logam diambil lalu diselesaikan.
Teknik pengcoran logam tradisional termasuk lost-wax casting, plaster mold casting, die casting, dan sand casting, untuk menyebut beberapa. Proses pengcoran logam ini dapat diselesaikan di pabrik cor atau studio perhiasan.
Proses pengcoran logam dikenal selama ribuan tahun dan telah banyak digunakan untuk menciptakan patung, perhiasan, transportasi, senjata, dan alat.
Pengcoran paling sering digunakan untuk menciptakan bentuk kompleks yang akan sulit atau tidak ekonomis dibuat menggunakan metode lainnya. Peralatan berat seperti alas mesin perkakas, propeller kapal, dll. dapat dengan mudah dicor ke ukuran yang diperlukan daripada menggabungkan beberapa potong kecil.
MORE: Apa Itu Pengcoran Logam?
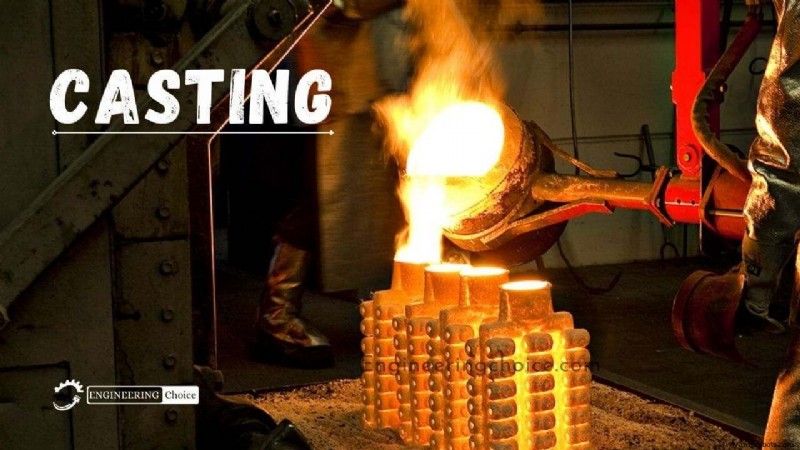
Apa Itu Proses Pengcoran?
Proses pengcoran melibatkan penggunaan bahan cair, biasanya logam. Bahan cair ini kemudian dituang ke dalam rongga cetakan yang membentuk bagian yang selesai. Bahan cair kemudian mendingin, dengan panas umumnya diekstraksi melalui cetakan, hingga membeku ke bentuk yang diinginkan.
Pengcoran logam terdiri dari dua kategori utama: proses dengan cetakan yang dapat digunakan ulang dan proses dengan cetakan sekali pakai. Dalam kedua proses, pekerja meleleh material logam dalam tirus, menuangkannya ke cetakan, lalu menghapus material cetakan atau cor setelah logam mendingin dan membeku.
Proses dasar pengcoran logam melibatkan pembuatan pola dan cetakan, lalu menuang logam cair ke dalam cetakan. Anda kemudian akan mengekstrak cor logam padat dan menyelesaikan potongan Anda. Proses ini dapat disesuaikan untuk berbagai jenis pengcoran logam, bersama dengan bentuk, ukuran, dan lainnya.
Langkah 1: Buat pola
Sebelum Anda membuat cetakan, Anda harus membuat pola untuk menentukan bentuk cetakan. Pola dapat berupa model 3 dimensi dari cor akhir Anda. Pola dapat dibentuk dari lilin, pasir, plastik, atau bahkan kayu.
Beberapa pekerja menggunakan cetakan yang terbuat dari plester atau silicone, yang merupakan bahan yang tidak dapat menahan cor logam cair tetapi memungkinkan pekerja untuk massal menciptakan lilin ganda untuk digunakan dalam pengcoran cetakan sekali pakai.
Saat Anda membentuk pola, pastikan Anda memperhitungkan penurunan yang diantisipasi saat logam mendingin. Pola juga dapat diberi sprue untuk memungkinkan logam cair mengalir ke dalam cetakan.
Langkah 2: Buat cetakan
Setelah Anda membuat pola, saatnya membuat cetakan Anda. Seperti yang disebutkan di atas, Anda dapat memilih untuk membuat cetakan yang dapat digunakan ulang, yang biasanya terbuat dari logam, atau cetakan sekali pakai, yang dapat terbuat dari pasir, plester, atau cangkang keramik.
Setiap metode pembuatan cetakan ini dioptimalkan untuk logam pengcoran yang berbeda dan berbagai tingkat kompleksitas pola. Jika Anda bekerja dengan pola lilin atau plastik, Anda dapat membakar pola di dalam kiln.
Langkah 3: Pilih alloy logam
Semua cor logam dihasilkan dari alloy ferrous atau non-ferrous. Alloy adalah campuran elemen yang memberikan properti mekanik terbaik untuk penggunaan cor akhir. Alloy ferrous mencakup baja, besi taic, dan besi kelabu.
Alloy non-ferrous yang paling banyak digunakan dalam pengcoran adalah aluminium, perunggu, dan besi tembaga. Jika Anda bekerja dengan logam mulia di studio perhiasan, Anda mungkin bekerja dengan perak, besi tembaga, emas, dan platinum.
Langkah 4: Lelehkan alloy
Proses pelelehan bervariasi antara alloy karena setiap alloy akan memiliki suhu leleh yang berbeda. Pada dasarnya, pelelehan terdiri dari menempatkan alloy padat dalam tirus dan memanaskannya di atas nyala terbuka atau di dalam furnace.
Langkah 5: Tuang ke dalam cetakan
Tuang logam cair ke dalam rongga cetakan. Jika ini cor kecil, Anda dapat dengan mudah menuang dari tirus tempat logam dipanaskan langsung ke dalam cetakan. Cor yang lebih besar mungkin memerlukan tim kecil untuk mendukung pemanasan logam di dalam furnace, dan mentransfer logam ke tirus atau cembung yang lebih besar sebelum dituang ke dalam cetakan.
Pastikan untuk mengikuti semua panduan keamanan yang direkomendasikan saat menuang logam cair. Pastikan Anda mengenakan pakaian pelindung, termasuk pakaian serat alami, celana panjang dan lengan panjang, sarung tangan isolasi, dan kacamata pengaman.
Bekerja di ruangan yang berventilasi baik untuk menghindari risiko asap berbahaya. Pastikan Anda memiliki pemadam kebakaran kimia di dekat dan jalur antara furnace dan cetakan bersih. Biarkan cetakan membeku sebelum melangkah ke langkah berikutnya.
Langkah 6: Luarkan cor dari cetakan.
Setelah logam mendingin dan membeku, Anda dapat mengeluarkannya dari cetakan. Jika Anda cor ke dalam cetakan sekali pakai, Anda dapat memecah cetakan dari cor. Jika Anda menggunakan plester investasi, Anda akan ingin merendam plester dalam air setelah logam membeku. Air akan membantu memecah cetakan. Untuk cetakan yang dapat digunakan ulang, Anda dapat menggunakan ejector pins untuk mengekstrak cor Anda.
Langkah 7: Finishing
Feleksi dan kenal potongan logam padat Anda! Ini mungkin melibatkan membersihkan objek logam cor Anda, seperti menggosok sisa material cetakan berlebih dalam air, memecahkan gerbang cor dengan klip untuk objek kecil, atau bahkan grinder sudut untuk potongan besar.
Berbagai Jenis Pengcoran
Berbagai Jenis Proses Pengcoran:
- Sand casting.
- Investment casting.
- Die casting.
- Low pressure casting.
- Centrifugal casting.
- Gravity die casting.
- Vacuum die casting.
- Squeezing die casting.
- Lost Foam Casting
- Continual Casting
1. Sand Casting
Sand casting adalah salah satu jenis pengcoran yang paling populer dan paling mudah dan telah digunakan selama berabad-abad. Sand casting memungkinkan batch yang lebih kecil daripada pengcoran cetakan permanen dan dengan biaya yang sangat terjangkau. Produsen tidak hanya dapat menggunakan metode ini untuk memproduksi produk dengan biaya rendah, tetapi sand casting juga menawarkan keuntungan lain, seperti operasi yang sangat kecil.
Proses ini memungkinkan cor yang kecil cukup untuk muat di telapak tangan hingga cor yang besar seperti alas kereta api. Sand casting juga dapat mencor sebagian besar logam, tergantung pada jenis pasir yang digunakan untuk membuat cetakan.
Sand casting biasanya didasarkan pada bahan berbasis silica, seperti pasir terikat sintetis atau alami. Pasir cor biasanya terdiri dari butir bulat halus yang dapat dipadatkan erat untuk membentuk permukaan cetakan yang halus.
Cor dirancang untuk mengurangi risiko retakan, robekan, atau cacat lain dengan mengizinkan sejumlah fleksibilitas dan penurunan selama fase pendinginan proses. Pasir juga dapat diperkuat dengan menambahkan liat, yang akan membuat partikel lebih erat terikat. Produk otomotif seperti blok mesin dibuat dengan sand casting.
2. Investment casting
Investment casting juga dikenal sebagai lost wax casting, menggunakan pola lilin sekali pakai untuk setiap bagian cor. Dalam jenis pengcoran ini, lilin langsung diinjeksi ke dalam cetakan, diambil, lalu dilapisi bahan refraktori dan agen perekat, biasanya dalam beberapa tahap, untuk membangun cangkang tebal.
Beberapa sampel digabungkan untuk membentuk sprue umum. Setelah cangkang membeku, pola dibalikkan dan dipanaskan dalam oven untuk menghapus lilin. Pola ini memerlukan perawatan ekstrim karena tidak cukup kuat untuk menahan gaya yang terlibat dalam pembuatan cetakan. Salah satu keuntungan investment casting adalah lilin dapat digunakan ulang.
Investment casting banyak digunakan untuk membuat bagian untuk industri otomotif, pembangkit listrik, dan penerbangan angkasa, seperti baling-baling turbine. Cor-cor ini memastikan komponen berkualitas tinggi dibuat dengan manfaat utama akurasi, repeatabilitas, keseragaman, dan integritas.
3. Die Casting
Die casting adalah metode pencetakan material dengan memaksa logam cair di bawah tekanan tinggi ke dalam rongga cetakan. Sebagian besar die casting terbuat dari logam non-ferrous terutama seng, besi tembaga, dan alloy berbasis aluminium. Namun, bagian cor besi tembaga logam besi mungkin.
Proses die casting sangat cocok untuk aplikasi di mana diperlukan banyak bagian kecil hingga menengah dengan detail yang baik, kualitas permukaan halus, dan akurasi dimensi.
4. Low pressure casting
Dalam low pressure casting, cetakan diisi dengan logam dari furnace bertekanan, tekanannya biasanya sekitar 0.7 bar. Furnace penyimpanan terletak di bagian bawah mesin die casting vertikal, dengan logam cair diinjeksi lurus ke atas ke dasar cetakan. Tekanan memegang logam dalam cetakan hingga membeku.
Salah satu keuntungan utama proses ini adalah kontrol presisi pengisian rongga cetakan. Logam cair mengalir dengan cepat dan halus melalui saluran pengumpan, mengurangi pembentukan oksida dan mencegah porositas.
Proses ini dikembangkan untuk produksi bagian simetri aksial seperti roda mobil. Namun, dengan menggunakan core pasir dalam cetakan, proses ini juga sangat cocok untuk produksi bagian dengan profil rongga dan geometri kompleks.
5. Centrifugal Casting
Centrifugal casting digunakan untuk membuat bagian silinder panjang seperti pipa besi keluli dengan mengandalkan gaya G yang dikembangkan dalam cetakan berputar. Logam cair yang diperkenalkan ke dalam cetakan dilemparkan ke permukaan dalam cetakan, menciptakan cor yang bebas rongga udara.
Jenis pengcoran ini awalnya ditemukan sebagai proses de Lavaud menggunakan cetakan pendingin air, proses ini diterapkan pada bagian simetri seperti pipa tanah dan tabung meriam besar dan memiliki keuntungan membuat bagian dengan jumlah riser minimal.
Dalam kasus bagian tidak simetri yang tidak dapat berputar di sekitar sumbunya sendiri, varian centrifugal casting yang disebut pressure casting menyusun beberapa bagian di sekitar sprue umum dan memutar cetakan di sekitar sumbu ini.
Ide serupa digunakan dalam pengcoran roda gigi sangat besar, dll. Tergantung pada material yang dicor, cetakan logam atau pasir dapat digunakan.
6. Gravity Die casting
Gravity Die Casting adalah proses pengcoran cetakan permanen, di mana logam cair dituang dari wadah atau cembung ke dalam cetakan. Rongga cetakan terisi tanpa gaya lain selain gravitasi, pengisian dapat dikontrol dengan memiringkan cetakan.
Undercuts dan rongga dapat dibentuk dalam bentuk komponen menggunakan core pasir. Jenis pengcoran ini menawarkan kualitas permukaan yang lebih baik daripada sand casting serta properti mekanik yang lebih baik, keduanya karena pengembukan yang cepat.
Selain itu, proses ini memiliki tingkat pengcoran yang lebih tinggi daripada sand casting aluminium, tetapi cetakan logam lebih mahal daripada pasir. Keuntungan proses ini meliputi kemungkinan porositas gas rendah dan ukuran butir halus dapat dicapai.
Dibandingkan dengan sand casting, proses ini memerlukan post-proses dan pembersihan yang lebih sedikit, dan gravity dies casting cenderung menghasilkan produk berkualitas lebih tinggi. Proses manufaktur gravity dies casting secara umum kurang ekonomis dalam pembuatan alat banding dibandingkan sand casting.
7. Vacuum Die Casting
Vacuum-assisted die casting adalah kemampuan proses penting di Kennedy Die Casting. Pengosongan vacum rongga cetakan mengurangi penangkap gas selama injeksi logam dan mengurangi porositas dalam cor. Hasilnya adalah die casting dengan tingkat kualitas yang lebih tinggi.
Sistem vacum hanya merupakan tambahan. Mereka tidak mengganti praktik desain die casting yang baik dalam teknik rongga cetakan, saluran, gerbang, dan overflow.
8. Squeezing die casting
Squeeze casting, juga disebut liquid forging, adalah proses pembentukan logam hibrida yang menggabungkan pengcoran cetakan permanen dengan die forging dalam satu langkah di mana sejumlah logam cair alloy dituang ke dalam cetakan yang dipanaskan sebelumnya dan dilubangi kemudian di-forging dan membeku di bawah tekanan.
9. Lost Foam Casting
Lost-foam casting (LFC) adalah jenis proses pengcoran pola menguap yang mirip dengan investment casting kecuali busa digunakan untuk pola bukan lilin. Jenis pengcoran ini memanfaatkan titik didih rendah busa polimer untuk menyederhanakan proses investment casting dengan menghilangkan kebutuhan untuk melelehkan lilin dari cetakan.
10. Continual Casting
Continuous casting adalah penyempurnaan proses pengcoran untuk produksi massal berkelanjutan profil logam dengan penampang konstan. Logam cair dituang ke dalam cetakan pendingin air yang terbuka di ujung yang memungkinkan “kulit” logam padat terbentuk di atas pusat yang masih cair, secara bertahap membeku logam dari luar ke dalam.
Setelah pengembukan, strand, seperti yang kadang disebut, secara terus-menerus ditarik dari cetakan. Panjang strand yang ditentukan dapat dipotong oleh potong mekanis atau lampu oxy-acetylene yang berjalan dan dialihkan ke proses forming lebih lanjut atau ke gudang stok.
Ukuran cor dapat bervariasi dari strip (beberapa milimeter tebal dengan lebar sekitar lima meter) hingga billet (90 hingga 160 mm persegi) hingga slab (1.25 m lebar dengan 230 mm tebal). Kadang-kadang, strand mungkin mengalami proses rolling panas awal sebelum dipotong.
Continuous casting digunakan karena biaya yang lebih rendah yang terkait dengan produksi berkelanjutan produk standar, dan juga kualitas produk akhir yang meningkat. Logam seperti baja, besi tembaga, aluminium, dan timah secara terus-menerus dicor, dengan baja adalah logam dengan tonase terbesar yang dicor menggunakan metode ini.
Keuntungan proses pengcoran
Pengcoran memiliki keuntungan berikut dibandingkan proses manufaktur lainnya.
- Dapat menciptakan struktur kompleks apa pun secara ekonomis.
- Ukuran objek tidak masalah untuk pengcoran.
- Objek cor memiliki kekuatan tekan tinggi.
- Semua struktur yang dibuat dengan pengcoran memiliki rentang properti yang luas.
- Ini dapat menciptakan objek yang akurat.
- Semua bahan dapat dicor.
- Ini menciptakan struktur isotropik.
- Ini termurah di antara semua proses manufaktur.
- Komposit dapat dengan mudah dibuat dengan pengcoran.
Kerugian proses pengcoran
Kerugian Proses Pengcoran adalah sebagai berikut.
- Akurasi dimensi: Karena penurunan dalam cor, akurasi dimensi mungkin berisiko. Jadi, para desainer harus memperhatikan memberikan tunjangan pada produk (Pola) sebelum menuang logam cair.
- Kekuatan rendah: Karena porositas yang tinggi dibandingkan bagian yang dibentuk.
- Post-processing: Memerlukan operasi mesin sekunder untuk meningkatkan finishing permukaan.
- Titik leleh rendah: Secara umum terbatas pada logam dengan titik leleh rendah.
- Tidak cocok untuk produksi volume rendah.
Aplikasi proses pengcoran
- Transportasi: otomotif, penerbangan, kereta angkutan, dan pelayaran
- Peralatan berat: konstruksi, pertanian, dan pertambangan
- Mesin perkakas: penggerinda, pengcoran, cetakan plastik, forging, ekstrusi, dan forming
- Mesin pabrik: kimia, petroleum, kertas, gula, tekstil, baja, dan pabrik termal
- Pertahanan: kendaraan, artileri, amunisi, penyimpanan, dan peralatan pendukung
- Mesin listrik: motor, generator, pompa, dan kompresor
- Cor komunal: pipa, sambungan, klep, dan fitting
- Rumah tangga: peralatan rumah tangga, dapur dan peralatan taman, mebel dan fitting
- Objek seni: patung, patung dewa, mebel, tiang lampu, dan hiasan.
FAQs.
Apa Itu Pengcoran?
Pengcoran adalah proses manufaktur di mana bahan cair biasanya dituang ke dalam cetakan yang berisi rongga dengan bentuk yang diinginkan lalu dibiarkan membeku. Bagian yang telah membeku juga dikenal sebagai cor, yang dikeluarkan atau dipecah dari cetakan untuk menyelesaikan proses.
Apa Arti Pengcoran?
Pengcoran adalah proses manufaktur dengan cara bahan cair seperti logam atau plastik diperkenalkan ke dalam cetakan, dibiarkan membeku dalam cetakan, lalu dikeluarkan atau dipecah untuk membuat bagian terbuatan.
Apa Itu Proses Pengcoran?
Proses pengcoran melibatkan penggunaan bahan cair, biasanya logam. Bahan cair ini kemudian dituang ke dalam rongga cetakan yang membentuk bagian yang selesai. Bahan cair kemudian mendingin, dengan panas umumnya diekstraksi melalui cetakan, hingga membeku ke bentuk yang diinginkan.
Apa saja Jenis Pengcoran yang Berbeda?
Berbagai Jenis Proses Pengcoran:
- Sand casting.
- Investment casting.
- Die casting.
- Low-pressure casting.
- Centrifugal casting.
- Gravity dies casting.
- Vacuum die casting.
- Squeezing die casting.
- Lost Foam Casting
- Continual Casting
Apa proses pengcoran?
Proses pengcoran melibatkan penggunaan bahan cair, biasanya logam. Bahan cair ini kemudian dituang ke dalam rongga cetakan yang membentuk bagian yang selesai. Bahan cair kemudian mendingin, dengan panas umumnya diekstraksi melalui cetakan, hingga membeku ke bentuk yang diinginkan.
Apa Arti Pengcoran?
Pengcoran adalah proses manufaktur yang digunakan oleh industri forging untuk menghasilkan objek (biasanya logam) dengan bentuk tertentu yang diinginkan. Hal ini dicapai dengan menuang logam cair panas ke dalam cetakan yang berisi rongga berongga dengan bentuk yang tepat yang diperlukan.
Apa 4 Jenis Pengcoran?
Proses forming panas, seperti die-casting, investment casting, plaster casting, dan sand casting, masing-masing memberikan manfaat manufaktur uniknya. Membandingkan keuntungan dan kerugian dari jenis proses pengcoran umum dapat membantu dalam memilih metode yang paling sesuai untuk produksi tertentu.
Berapa banyak jenis proses pengcoran yang ada?
Teknik ini mencakup setidaknya empat metode yang berbeda: permanen, die, centrifugal, dan continuous casting.
Apa yang Anda maksud dengan pengcoran dan jelaskan jenis pengcoran?
Pengcoran adalah proses manufaktur di mana bahan cair biasanya dituang ke dalam cetakan, yang berisi rongga berongga dengan bentuk yang diinginkan, lalu dibiarkan membeku. Pengcoran paling sering digunakan untuk membuat bentuk kompleks yang akan sulit atau tidak ekonomis dibuat dengan metode lainnya.
Apa itu material cor?
Material pengcoran biasanya logam atau berbagai bahan yang mengeras setelah mencampur dua atau lebih komponen; contohnya epoxy, beton, plester, dan liat.
Apa saja jenis centrifugal casting?
Jenis Centrifugal Casting:
- True Centrifugal Casting. True centrifugal casting atau biasa dikenal sebagai normal centrifugal casting digunakan untuk menghasilkan struktur berongga simetri dengan lubang bundar.
- Semi-Centrifugal Casting.
- Centrifuging.
Apa itu pengcoran logam?
Pengcoran logam adalah proses pembuatan objek dengan menuang logam cair ke dalam ruang berongga yang dibentuk. Logam kemudian mendingin dan mengeras ke bentuk yang diberikan oleh cetakan ini.
Apa saja jenis cacat pengcoran yang berbeda?
Jenis Cacat Pengcoran dan Cara Mencegahnya
- Gas Porosity. Pinholes. Blowholes. Open Holes.
- Shrinkage Defects. Open. Closed. Warping.
- Mold Material Defects. Cuts and Washes. Swells. Drops.
- Pouring Metal Defects. Cold Shot. Cold Shut. Misrun.
- Metallurgical Defects. Hot Tears. Hot Spots.
- Casting Shape Defects. Mismatches. Flash.
Apa itu core dalam pengcoran?
Core adalah insert pasir yang telah dibentuk dan terikat yang ditempatkan ke dalam cetakan untuk membentuk interior cor atau bagian cor yang tidak dapat dibentuk oleh pola. Cores sering digunakan untuk membuat bagian berongga atau rongga dalam cor.
Apa perbedaan antara Moulding dan casting?
Perbedaan utama antara molding dan casting adalah penggunaan material dalam proses. Casting biasanya melibatkan logam, sementara molding difokuskan pada plastik. Dalam kedua kasus, material yang dilelehkan masuk ke dalam die atau cetakan untuk menciptakan bentuk akhir.
Apa alat yang digunakan dalam pengcoran?
Alat pengcoran utama adalah alat tangan, wadah, dan alat mekanis. Alat tangan terdiri dari rammer, shovel, riddle, vent wire, lifter, slick, trowel, mallet, swab, clamps gagger, bellow, dll. Alat mekanis biasanya digunakan di pabrik cor otomatis.
Bahan apa yang umum digunakan untuk pengcoran?
Terdapat empat alloy yang umum digunakan untuk die casting, yaitu alloy berbasis aluminium-, besi tembaga-, magnesium- dan seng-, meskipun beberapa alloy ferrous yang kurang umum juga dapat digunakan untuk die casting.
Bagaimana pengcoran dilakukan?
Proses pengcoran melibatkan penggunaan bahan cair, biasanya logam. Bahan cair ini kemudian dituang ke dalam rongga cetakan yang membentuk bagian yang selesai. Bahan cair kemudian mendingin, dengan panas umumnya diekstraksi melalui cetakan, hingga membeku ke bentuk yang diinginkan.
Apa itu centrifugal casting?
Metode centrifugal casting adalah metode untuk menghasilkan pipa dengan menuang logam cair ke dalam cetakan silinder yang berputar dengan cepat di mana gaya sentrifugal dari rotasi mengolah tekanan pada logam cair.
Apa itu slush casting?
Slush casting adalah varian dari permanent molding casting untuk membuat cor berongga atau hollow cast. Dalam proses ini, material dituang ke dalam cetakan dan dibiarkan mendingin hingga kerak material terbentuk dalam cetakan. Sisa cairan kemudian dituang untuk meninggalkan cangkang berongga.
Dapatkah baja dicor?
Banyak material dapat dicor, termasuk beberapa jenis logam dan sintetis, tetapi besi dan baja secara khusus memiliki properti mekanik yang baik untuk berbagai aplikasi.
Apa itu green sand casting?
Greensand casting dibuat dalam cetakan pasir yang terikat liat, nama ini tidak merujuk pada warna pasir tetapi pada fakta bahwa cetakan belum dikeringkan. Cetakan pasir kering mirip, kecuali pasir dibakar sebelum menerima logam.
Bagaimana memilih metode pengcoran?
Jika Anda bingung, berikut adalah beberapa tips sederhana yang akan membantu Anda memilih proses die casting yang tepat untuk perusahaan Anda.
- Design Complexity. Kompleksitas desain yang Anda inginkan untuk produk akhir akan memainkan peran penting dalam pemilihan proses die casting.
- Material Selection.
- Cost of Casting.
Apa itu shrinkage casting?
Shrinkage adalah perubahan volume internal atau eksternal yang terjadi selama perubahan fase dalam transisi logam dari keadaan cair ke keadaan padat pada permukaan yang terbuka. Fenomena ini terjadi dalam proses seperti pengcoran dan pengembungan beton.
Apa itu fin defect dalam pengcoran?
Flash, juga dikenal sebagai casting fin atau burrs, adalah material berlebihan dan tidak diinginkan yang melekat pada cor. Biasanya merupakan lembaran logam tipis yang terbentuk pada permukaan pemotongan. Flash adalah material limbah yang menjadi dross setelah dire-lelehkan kembali.
Apa itu mould dan core?
Core adalah perangkat yang digunakan dalam proses pengcoran dan molding untuk menghasilkan rongga internal dan sudut masuk (sudut interior yang lebih besar dari 180°). Core biasanya adalah item sekali pakai yang dihancurkan untuk mengeluarkannya dari potongan.
Apa tiga jenis besi keluli?
Empat jenis dasar besi keluli adalah white iron, gray iron, ductile iron, dan malleable iron.
- White iron.
- Gray iron.
- Ductile iron.
- Malleable iron.
Apakah cetakan adalah cor?
Mold adalah tahap pertama dalam membuat replika atau impresi objek yang diinginkan, namun cast adalah produk akhir yang diperoleh setelah seluruh proses. Cast adalah produk akhir yang telah dibuat, dan pada beberapa kesempatan, cast juga dapat digunakan untuk membuat cetakan lebih lanjut.



