Memahami Empat Posisi Pengelasan Kunci untuk Setiap Aplikasi
Orang yang belum pernah mengikuti kelas pengelasan atau memfuse logam di lapangan mungkin mengira seorang pengelasan hanya duduk di stasiun kerja dan memfuse komponen logam di depannya, bergerak bebas di sekitar meja dan memindahkan benda kerja sesuai kebutuhan.
Tetapi dalam lingkungan kerja sehari-hari, menggabungkan logam bisa jauh lebih rumit. Benda kerja dapat dipasang di langit-langit, sudut, atau lantai.
Pengelasan perlu teknik untuk dapat melas dalam setiap posisi. Jadi empat posisi pengelasan umum dikembangkan.
Apa Itu Posisi Pengelasan?
Posisi Pengelasan pada dasarnya adalah berbagai sudut penggabungan logam. Biasanya, ada empat jenis posisi pengelasan yaitu horizontal, flat, vertikal, dan overhead. Dan jenis las yang paling umum adalah las groove dan fillet. Pengelasan dapat melakukan kedua las ini dalam keempat posisi. Selain ini, ada huruf khusus untuk menunjuk las fillet dan groove.
Ada empat jenis posisi pengelasan yaitu:
- Posisi flat.
- Posisi horizontal.
- Posisi vertikal.
- Posisi overhead.
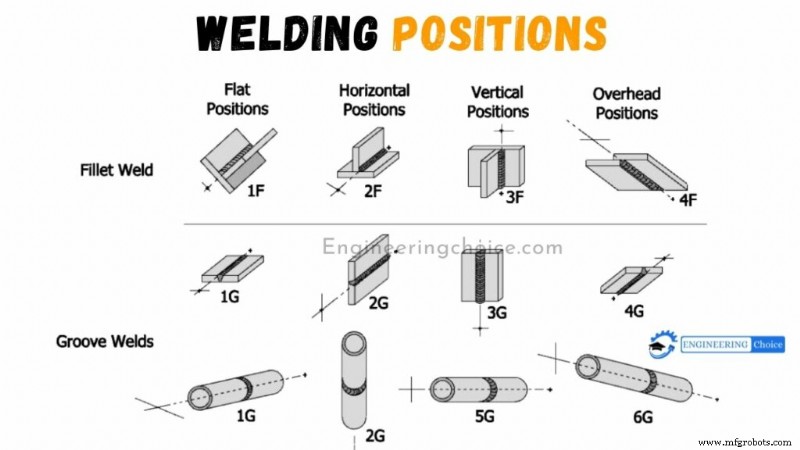
Fillet Weld (F) – Ini adalah metode pengelasan untuk menggabungkan dua bagian logam secara vertikal atau sedikit bersudut.
Groove Weld (G) – Ini adalah las yang dibuat di groove. Ini memerlukan penetrasi penuh untuk membuat las yang kuat.
MORE: Apa Itu Pengelasan?
Posisi Pengelasan Grove dan Fillet:
Biasanya, angka dan huruf berikut digunakan.
Untuk posisi pengelasan groove
- 1G – (posisi pengelasan flat)
- 2G – (posisi pengelasan horizontal)
- 3G – (posisi pengelasan vertikal)
- 4G – (posisi pengelasan overhead atau di atas kepala)
- 5G – (posisi pengelasan vertikal mendaki/menurun)
- 6G/6GR – (posisi pengelasan vertikal overhead)
Untuk posisi pengelasan fillet
- 1F – (posisi pengelasan flat)
- 2F – (posisi pengelasan horizontal)
- 3F – (posisi pengelasan vertikal)
- 4F – (posisi pengelasan overhead atau di atas kepala)
Berbagai Posisi Pengelasan
Posisi pengelasan adalah teknik yang memungkinkan seorang pengelasan untuk menggabungkan logam dalam posisi di mana mereka berada atau posisi di mana komponen tertentu akan digunakan.
Ada empat jenis utama posisi pengelasan:
1. Posisi Flat
Juga disebut sebagai posisi “down hand”, posisi flat adalah yang paling mudah dan sering kali las pertama yang dipelajari siswa baru. Logam yang akan digabungkan ditempatkan secara flat, dan pengelasan melewatkan sengatan listrik di atasnya, bergerak di seluruh benda kerja dalam arah horizontal. Sisi atas sambungan dilas bersama membiarkan bahan cair bergerak ke bawah ke tepi atau groove-nya.
2. Posisi Horizontal
Posisi horizontal dianggap sebagai las di luar posisi. Seperti vertikal dan overhead, posisi horizontal bisa lebih menantang dilakukan dan membutuhkan tingkat keterampilan yang lebih tinggi.
Sumbu las adalah horizontal. Bagaimana posisi dieksekusi tergantung pada jenis las. Untuk las fillet, titik las ditempatkan di mana sebuah logam vertikal dan horizontal bertemu pada sudut 90 derajat. Saat melakukan las groove, wajah las akan berada di sepanjang bidang vertikal.
3. Posisi Vertikal
Untuk las posisi vertikal, baik las maupun plate akan berdiri vertikal. Salah satu masalah utama saat melakukan las ini adalah logam cair mengalir ke bawah dan menumpuk. Pengelasan di posisi vertikal mendaki atau menurun dapat mencegah masalah ini.
4. Overhead
Las posisi overhead adalah posisi paling sulit untuk bekerja. Pengelasan akan dilakukan dengan dua potongan logam di atas pengelasan, dan pengelasan akan harus membungkuk dirinya sendiri dan peralatan untuk mencapai sambungan.
Salah satu masalah besar bisa jadi logam tergelantung dari plate. Ketika logam tergelantung, itu menciptakan mahkota. Untuk menghindari masalah ini, kolam logam cair harus dijaga kecil.
Posisi Pengelasan 6G
Ini adalah salah satu jenis posisi pengelasan yang paling sulit dilakukan oleh pengelasan. Posisi ini adalah prasyarat untuk mendapatkan sertifikat. Seperti yang diketahui, posisi ini mirip dengan 5G/PH/PJ tetapi pipa berdiri pada sudut 45° terhadap yang lain. Nama lainnya adalah 6G Uphill/H-L045 dan 6G Downhill/J-L045 Position.
Posisi pengelasan 6G juga dikenal sebagai posisi las overhead atau posisi tes sertifikasi pengelasan. Dalam posisi ini, satu pipa perlu diposisikan pada sudut 45° terhadap yang lain. Itulah sebabnya ini menjadi posisi paling kompleks dan menantang bagi pengelasan. Lebih lanjut, pengelasan perlu membuat begitu banyak posisi tubuh saat melakukan pengelasan.
Saat pengelasan posisi 6G, ada terutama tiga las yaitu, horizontal (sulit), flat (mudah), dan vertikal (menuntut). Aliran logam pengisi ke bawah adalah penyebab utama kesulitan. Dan dalam posisi vertikal, ini menjadi lebih sulit bagi pengelasan karena ini adalah pengelasan overhead.
Oleh karena itu, seorang pengelasan perlu banyak latihan dalam posisi 6G sebelum melanjutkan ke las aktual. Seorang pengelasan yang bersertifikat jarang menghadapi posisi 6G saat bekerja di industri selama pelayanannya, tetapi ini adalah tes pre-employment umum bagi mereka.
Penggunaan utama posisi las 6G adalah untuk pembuatan dan pemasangan pipa dan saluran pipa terutama di pabrik kimia, pabrik minyak dan gas, pabrik industri, dan industri serupa lainnya yang menggunakan pipa dan saluran pipa.
Video Posisi Pengelasan



