Pengelasan Gas Aluminium Dijelaskan: Teknik, Tips, dan Praktik Terbaik
Proses pengelasan oksiasetilen dan oksihidrogen paling umum digunakan untuk pengelasan gas aluminium dan legium aluminium. Hidrogen dapat terbakar dengan oksigen menggunakan ujung yang sama seperti asetilen. Namun, suhunya lebih rendah dan ukuran ujung yang lebih besar diperlukan.
Ketika asetilen dan oksigen dicampur dalam proporsi yang benar dan dihidupkan, nyala yang dihasilkan mencapai suhu 6300 derajat F (3482 derajat C). Ini cukup intens untuk melelehkan semua logam komersial sepenuhnya sehingga logam yang akan digabungkan sebenarnya mengalir bersama untuk membentuk ikatan tekanan mekanis atau palu yang lengkap.
Kecuali pada bahan yang sangat tipis, logam tambahan dalam bentuk batang kawat biasanya ditambahkan ke logam cair untuk memperkuat lembut sedikit. Jika las dilakukan dengan benar, bagian di mana ikatan dibuat akan setampaknya logam dasar itu sendiri.
Logam yang dapat dilas dengan nyala oksiasetilen mencakup besi, baja, baja cor, tembaga, kuningan, aluminium, perunggu, serta banyak legium yang dapat dilas. Nyala oksiasetilen juga digunakan untuk memotong logam, case hardening, dan annealing.
Persiapan & Perawatan Las
Praktik pembersihan yang baik selalu penting saat melas aluminium. Tingkat kebersihan dan persiapan logam yang diperlukan untuk pengelasan tergantung pada tingkat kualitas yang diinginkan dalam las. Persiapan yang tepat sebelum pengelasan penting saat pembuatan yang harus memenuhi persyaratan kualitas las dari kode manufaktur seperti AWS D1.2.
Las berkualitas tinggi jauh lebih sulit dicapai dalam aluminium daripada dalam baja. Aluminium memiliki potensi yang jauh lebih besar untuk mengalami masalah kualitas seperti kekurangan persatuan, kekurangan penetrasi, dan porositas, dibandingkan baja.
Filmpis oksida yang tahan pada aluminium dapat menciptakan masalah kekurangan persatuan dan harus dikontrol. Konduktivitas termal yang tinggi dari aluminium dapat menciptakan masalah kekurangan penetrasi. Kelecupan yang tinggi dari hidrogen dalam aluminium cair dapat menciptakan masalah porositas dan memerlukan semua kelembaban dan hidrokarbon yang dihilangkan sebelum pengelasan.
Ketebalan film oksida pada aluminium harus dikontrol dan dicegah dari hidrasi karena keberadaan kelembaban berlebihan.
Penyimpanan
- Simpan semua kawat las dan logam dasar di lokasi kering dengan fluktuasi suhu minimum.
- Kawat las sebaiknya disimpan di ruangan atau lemari yang dipanaskan dan kering.
- Simpan logam secara vertikal untuk meminimalkan kondensasi kelembaban dan penyerapan kontaminasi air
- di antara lapisan.
- Bawa semua bahan pengisi dan logam dasar ke area pengelasan 24 jam sebelum pengelasan untuk membiarkan mereka
- menyebut suhu ruangan.
- Jaga kawat las tertutup sepanjang waktu.
Persiapan Sambungan
- Jangan gunakan metode yang meninggalkan permukaan yang digiling atau dioles. Misalnya, permukaan yang dipotong dengan gergaji lingkaran dapat dilas sementara permukaan yang dipotong dengan gergaji pita meninggalkan permukaan yang dioles yang dapat mengakibatkan kekurangan persatuan dan
- harus dioles untuk menghilangkan logam yang dioles sebelum melas. Menggunakan gergaji kasar lebih disukai daripada gergaji roda, namun, jika可能 hindari penggunaan jenis gergaji apa pun.
- Jangan gunakan pelumas dalam proses pekerjaan logam persiapan sambungan, jika可能.
- Jangan gunakan pelarut klorin dalam area pengelasan karena dapat membentuk gas beracun dalam keberadaan sengatan las listrik.
- Jangan gunakan pemotongan gas oksi, pemotongan arc karbon atau gouging, atau nyala oksi untuk memanaskan sebelumnya.
- Proses-proses ini merusak area yang dipanaskan dan mempromosikan pertumbuhan serta hidrasi film oksida
- yang ada di permukaan.
- Gunakan pemotongan arc plasma & gouging dan pemotongan laser.
- Hapus secara mekanis tepi yang dipotong plasma dan laser dari legium seri 2xxx, 6xxx dan 7xxx. Tepi yang meleleh dari legium ini akan mengandung retakan solidifikasi yang berbahaya dan kondisi zona yang dipanaskan.
- Hapus minimal 1/8 inci logam dari tepi potongan. Gunakan metode penghapusan logam mekanis yang memotong dan menghilangkan chip logam.
- Siapkan dan bersihkan sambungan sebelum perakitan. Degrease permukaan dengan pelarut.
- Gunakan kain bersih seperti kain keju atau handuk kertas untuk membersihkan dan mengeringkan sambungan las dengan pelarut.
- Jangan gunakan kain bengkok untuk membersihkan sambungan las dan jangan gunakan udara terkompresi untuk meniup sambungan.
- Udara terkompresi mengandung kelembaban dan kontaminan minyak.
- Gosok kawat las stainless sambungan hanya setelah pembersihan pelarut. Penggosokan kawat sebelum pembersihan menyisipkan hidrokarbon dan kontaminan lain di permukaan logam.
- Gosok kawat stainless semua logam yang telah di-etse. Sisa sisa dari etsing harus
- dihapus sebelum melas.
- Bersihkan semua gosokan kawat dan alat potong dengan sering.
Penyangga Las
Stripenyangga sementara biasanya terbuat dari tembaga, aluminium anodis, stainless steel, atau berbagai bahan keramik. Mereka digunakan untuk mengontrol penetrasi dan dilepas setelah pengelasan. Hati-hati harus diambil untuk mencegah melelehkan bahan penyangga ke dalam kolam las.
Stripenyangga permanen selalu terbuat dari legium yang sama dengan logam dasar yang sedang dilas. Lihat AWS D1.2 untuk persyaratan pengelasan stripenyangga. Biasanya, tidak ada pembukaan akar saat menggunakan bahan penyangga sementara. Pembukaan akar biasanya digunakan saat menggunakan bahan penyangga permanen.
Pemanasan Sebelumnya & Suhu Antara Pass
Pemanasan sebelumnya dapat digunakan untuk mengurangi efek termal dari ukuran bagian saat melas logam dasar dengan ketebalan yang berbeda. Logam dasar yang dapat dirawat panas dan logam dasar 5xxx yang mengandung lebih dari 3% Mg tidak boleh diberi pemanasan sebelumnya dan suhu antara pass di atas 250° F (121° C) selama lebih dari 15 menit. Lihat AWS D1.2.
Rawat Panas Pasca Las & Usia
Saat legium aluminium yang dapat dirawat panas dilas, mereka kehilangan jumlah besar properti mekanik mereka di zona yang dipanaskan. Jika logam dasar yang sedang dilas berada dalam temper -T4, banyak kekuatan asli dapat dipulihkan setelah pengelasan dengan penuaan pasca las.
Jika logam dasar dilas dalam temper -T6, ia dapat dirawat panas solusi dan dipanaskan usianya setelah pengelasan yang akan memulihkannya ke temper -T6. Bergantung pada logam pengisi yang digunakan untuk pengelasan, rawat panas pasca las dan penuaan dapat menyebabkan masalah.
Jika logam pengisi tidak merespons rawat panas dan penuaan dengan cara yang sama dengan logam dasar, sambungan las dapat menunjukkan properti mekanik di bawah yang dari logam dasar. Karena konsentrasi stres dalam las itu sendiri, ini bukan kondisi yang diinginkan.
Oleh karena itu, jika rawat panas pasca las dan penuaan dilakukan, logam pengisi yang dipilih adalah kritis. Hubungi Hobart dan dapatkan saran metalurgi tentang logam pengisi mana yang paling cocok untuk aplikasi Anda.
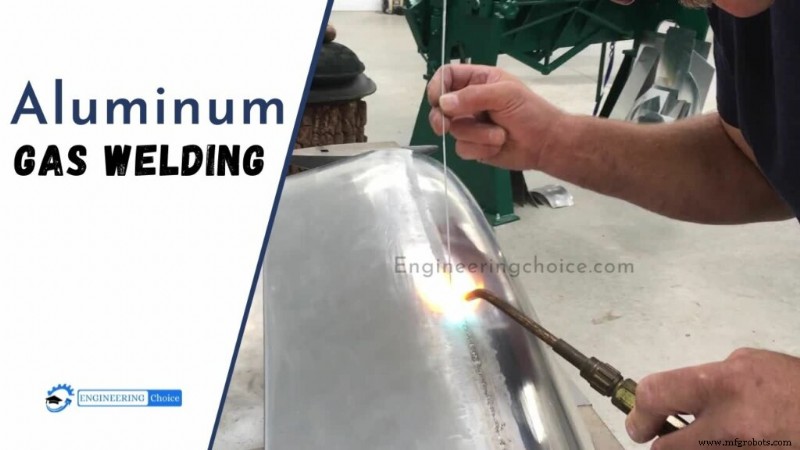
Proses Pengelasan Gas Aluminium
Setelah bahan yang akan dilas telah disiapkan dengan baik, di-fluxed, dan dipanaskan sebelumnya, nyala dilewatkan dalam lingkaran kecil di titik awal hingga flux meleleh. Pengisi harus digores di seluruh permukaan jari kaki pada interval tiga atau empat detik, membiarkan batang pengisi keluar dari nyala setiap kali.
Gerakan menggosok menunjukkan kapan harus mulai melas tanpa memanaskan berlebih aluminium. Logam dasar harus meleleh sebelum batang pengisi diterapkan. Pengelasan depan umumnya dianggap terbaik untuk melas aluminium karena nyala memanaskan area yang akan dilas sebelumnya. Saat melas aluminium tipis, ada sedikit kebutuhan untuk gerakan lampu selain maju.
Untuk bahan tebal 3/16 in. (4,8 mm) dan lebih tebal, lampu harus diberikan gerakan lateral halus. Ini mendistribusikan logam las di seluruh lebar las. Gerakan mundur dan maju yang lembut akan membantu flux dalam menghapus oksida.
Batang las harus secara berkala dicelupkan ke dalam kolam las dan ditarik keluar dari kolam dengan gerakan maju. Proses pemotongan ini menutup kolam, mencegah porositas, dan membantu flux dalam menghapus film oksida.
ATURAN LAS
Catatan: Prosedur berikut adalah untuk oksiasetilen, karena sifat yang lebih teknis dan ketersediaan yang bervariasi dari hidrogen.
Aturannya sederhana. Ikuti atau gagal!
- Buka botol oksigen sepenuhnya untuk menempelkan pengemasan atas, lalu cukup pecahkan asetilen. Atur regulator pada tekanan yang sama, dari 2 hingga 5 pon masing-masing, dengan ujung yang lebih kecil membutuhkan tekanan lebih rendah.
- Pilih ujung lampu satu ukuran lebih besar daripada yang akan digunakan pada baja, misalnya. Jika memilih ujung 00 (double ought) untuk lembar baja .040, maka naik ke ujung 0 untuk lembar aluminium .040.
- Jika berminyak, bersihkan bahan dengan pelarut, pelarut cat. atau alkohol. Gosok dengan kuas stainless di kedua sisi tepat sebelum melas.
- Flux batang (atau kawat), atau bagian — atau, dalam kasus ekstrim, keduanya. Flux akan menjadi serbuk putih yang akan dicampur 1/3 dengan baik 2/3 air atau alkohol.
- Langkah keselamatan seperti pelindung mata, ventilasi yang memadai, dan menjaga kepala keluar dari asap, direkomendasikan.
- Pilih logam pengisi yang tepat untuk legium yang akan dilas. Lembar logam pesawat terbang yang dapat dilas umumnya.
Batang pengisi berlubang, tersedia beberapa tahun yang lalu, namun selain legium yang mencurigakan, itu memiliki kebiasaan buruk yang berkelanjutan dengan cara rapi membagi dirinya sendiri, membangun tepi sambungan tanpa menggabungkannya bersama.



