Pengelasan Stick Dijelaskan: Peralatan, Teknik, dan Panduan Langkah demi Langkah
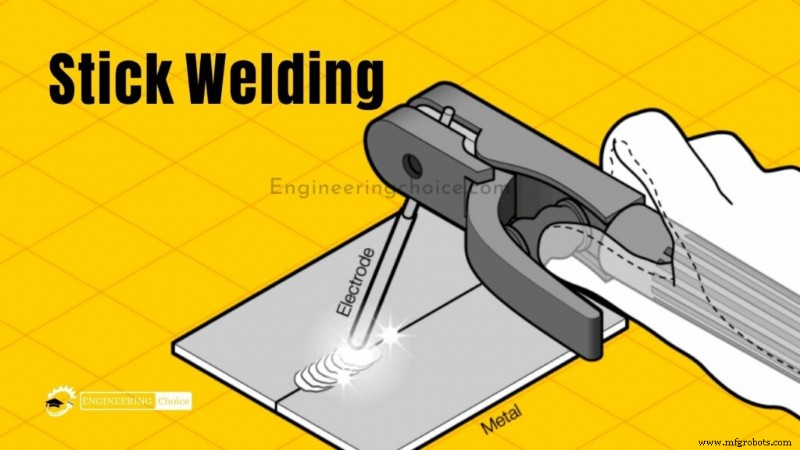
Pengelasan stick dilakukan dengan memicu busur listrik antara elektroda logam dan workpiece. Arus listrik melewati elektroda dan melehkannya ke dalam workpiece dan membentuk kolam las. Elektroda dilapisi dengan lapisan flux yang meleleh dan melindungi kolam las dari kontaminasi atmosfer.
Flux membentuk lapisan lapisan di atas benang las yang perlu dipecah dan dilapisi setelah las selesai. Ini adalah prosedur sederhana yang populer di antara pengelas luar ruangan karena tidak terpengaruh oleh angin – tidak seperti MIG dan TIG pengelasan yang menggunakan tabung gas.
Apa itu Pengelasan Stick (SMAW)?
Pengelasan busur logam terlindung (SMAW), juga dikenal sebagai pengelasan busur logam manual (MMA atau MMAW), pengelasan busur terlindung flux, atau secara nonformal sebagai pengelasan stick, adalah proses pengelasan busur manual yang menggunakan elektroda dapat dikonsumsi yang dilapisi flux untuk menempatkan las.
Arus listrik, dalam bentuk arus bolak-balik atau arus langsung dari sumber daya pengelasan, digunakan untuk membentuk busur listrik antara elektroda dan logam yang akan digabungkan. Workpiece dan elektroda meleleh membentuk kolam logam cair (kolam las) yang mendingin untuk membentuk sambungan.
Saat las ditempatkan, lapisan flux elektroda terurai, mengeluarkan uap yang berfungsi sebagai gas pelindung dan memberikan lapisan lapisan, keduanya melindungi area las dari kontaminasi atmosfer.
Karena keberagaman proses dan kesederhanaan peralatan serta operasinya, pengelasan busur logam terlindung adalah salah satu proses pengelasan pertama dan paling populer di dunia.
Ini mendominasi proses pengelasan lainnya di industri pemeliharaan dan perbaikan, dan meskipun pengelasan busur inti flux semakin populer, SMAW terus digunakan secara luas dalam konstruksi struktur baja berat dan dalam fabrikasi industri. Proses ini digunakan terutama untuk melas besi dan baja (termasuk stainless steel) tetapi aluminium, nikel, dan leger tembaga juga dapat dielas dengan metode ini.
Apa yang Anda Butuhkan untuk Memulai Pengelasan?
1. Perlengkapan Keselamatan
Saat memelas, pertimbangan yang paling penting adalah selalu keselamatan Anda. Anda harus membaca dan mengikuti semua informasi keselamatan dan instruksi yang disediakan dengan manual untuk semua peralatan yang Anda gunakan saat pengelasan stick.
Saat memelas Anda akan memerlukan perlindungan tubuh untuk melindungi dari panas dan sinar ultraviolet serta percikan yang dihasilkan oleh busur. Pakaian lengan panjang tahan api akan melindungi tubuh Anda, dan kacamata keselamatan serta helm pengelasan akan melindungi kepala dan mata Anda.
Pengelasan hanya boleh dilakukan ketika ada ventilasi yang memadai karena asap yang dihasilkan. Jika Anda di luar ruangan dalam angin segar Anda akan baik-baik saja, tetapi jika Anda di dalam ruangan Anda memerlukan ventilasi. Buang asap adalah cara terbaik untuk menghilangkan asap dari area.
2. Mesin Pengelasan Stick
Anda tidak akan bisa melakukan pengelasan stick apa pun tanpa mesin pengelasan stick. Anda dapat menggunakan mesin pengelasan multipurpose yang akan memungkinkan Anda melakukan lebih dari satu jenis pengelasan, misalnya, MIG, TIG & Stick. Atau Anda dapat menggunakan mesin pengelasan stick-only, yang jauh lebih murah.
Ada banyak mesin pengelasan di pasar. Anda dapat melihat panduan lengkap kami tentang memilih mesin pengelasan stick untuk lebih banyak bantuan tentang ini.
3. Ground Clamp
Ground clamp Anda biasanya akan datang dengan mesin pengelasan. itu harus dihubungkan ke mesin pengelasan stick dan di-klem ke workpiece.
4. Alat Pengosong Lapisan
Pengelasan stick menghasilkan lapisan di atas las Anda. Untuk alasan ini, Anda perlu membersihkan las setelah Anda selesai. Anda paling baik menggunakan bubur lapisan dan palu untuk memecahkan lapisan, dan diikuti oleh menggosok dengan brush kawat.
5. Memilih Elektroda Anda
Ada ratusan jenis elektroda stick yang berbeda di luar sana, dan Anda perlu memilih yang tepat yang cocok dengan proyek pengelasan Anda. Yang paling populer adalah 6010, 6011, 6012, 6013, 7014, 7024, dan 7018.
Saat Anda bekerja pada baja ringan, elektroda E60 atau E70 apa pun akan melakukan pekerjaan. 7018 mungkin elektroda yang paling populer dari semua ini dan menghasilkan las yang sangat kuat tetapi 6013 adalah pilihan yang baik untuk pemula.
Untuk memahami elektroda mana yang harus dipilih Anda perlu memahami arti masing-masing dari 4 angka ini.
- Dua digit pertama menunjukkan kekuatan tarik minimum. Misalnya, elektroda dengan kekuatan tarik 60.000-psi akan dimulai dengan 60. Ini akan perlu cocok dengan properti kekuatan logam dasar.
- Digit ketiga menunjukkan posisi mana elektroda dapat digunakan saat pengelasan. Angka satu mewakili kemampuan untuk digunakan dalam posisi apa pun, sementara angka 2 hanya dapat digunakan dalam posisi datar.
- Digit keempat memberitahu Anda arus yang dapat Anda gunakan untuk elektroda, dan lapisan pada elektroda. Kami memiliki tabel referensi untuk itu di bawah.
6. Setup Pengelasan Stick
Pengelasan stick adalah setup yang cukup sederhana. Ingat bahwa pengaturan polaritas Anda akan tergantung pada elektroda yang Anda gunakan jadi pastikan untuk memeriksa kembali apakah itu AC/DC-/DC+. Untuk memulai coba beberapa elektroda 6013 pada DCEN pada plat baja 3/16-inci.
Cara Membuat Las Stick Pertama Anda
Jadi, Anda telah menyiapkan semuanya, sekarang Anda siap membuat las. Pastikan pengaturan Anda semua benar dan dapatkan beberapa potong logam sisa dan tempatkan sebagai sambungan butt. Pengelasan stick memerlukan sedikit keterampilan, jadi selalu lebih baik untuk berlatih pada beberapa logam sisa terlebih dahulu sebelum Anda melompat dan mulai mencoba melas pada proyek nyata.
Memicu Busur
Setelah elektroda penuh ada di tongkat elektroda, nyalakan mesin pengelasan. Untuk memicu busur, tempatkan ujung elektroda pada logam, dan seretnya dengan cepat seperti Anda sedang menyalaikan api. Jika busur terbentuk, angkat elektroda sangat sedikit lalu Anda dapat menariknya kembali ke logam.
Elektroda menempel pada logam melepasnya dengan memberikan sedikit putaran. Jika busur padam, maka Anda telah mengangkat elektroda terlalu tinggi dari permukaan dan seharusnya Anda menurunkannya. Setelah busur menyala ia harus menghasilkan suara seperti membakar babi, suara keras dan agresif maka Anda perlu menurunkan amperase.
Memindahkan Elektroda
Setelah Anda menyalaikan busur Anda harus memindahkan elektroda di seluruh sambungan untuk melakukan las. Sebelum Anda memindahkan elektroda, Anda perlu memiliki sudut yang benar yang berada antara 15 dan 30% terhadap vertikal.
Sudut Pengelasan Stick
Setelah Anda memiliki sudut yang benar Anda perlu perlahan menarik elektroda kembali ke arah Anda. Anda tidak bisa mendorong elektroda karena lapisan akan terperangkap di kolam las dan menyebabkan porositas.
Anda perlu menjaga tangan yang stabil jadi coba istirahatkan siku lain Anda di atas meja dan pegang tangan yang memegang elektroda untuk menstabilkannya. Cobalah beberapa kali dan troubleshoot dengan menggunakan bagian troubleshooting di akhir posting ini.
Posisi Pengelasan Lainnya
Jika Anda membuat las sudut T terbalik, Anda harus menyesuaikan sudutnya menjadi sekitar 35% ke atas dari horizon tonal. Ini karena las akan mulai jatuh sedikit karena gaya gravitasi jika sudut tidak disesuaikan untuk membantu mendorong benang kembali terhadap gaya gravitasi.
Semakin banyak lapisan yang dibuat semakin besar sudut yang Anda butuhkan. Jika sudut Anda terlalu kecil, lapisan akan jatuh ke dalam kolam las Anda dan menyebabkan cacat las.
Kesalahan Umum dan Cara Menguranginya
Saat Anda mulai pengelasan stick kemungkinan Anda akan melakukan beberapa kesalahan, bahkan jika Anda berpengalaman dalam MIG atau TIG. Kesalahan umum yang saya lihat adalah busur terlalu panjang, sudut seret yang salah, pengelasan pada kecepatan yang salah, dan suhu yang salah.
- Banyak Percikan: Ada banyak penyebab untuk terlalu banyak percikan saat Anda memelas, salah satu yang paling umum adalah busur terlalu panjang. Anda hanya harus memegang elektroda sangat sedikit di atas workpiece, jika tidak busur tidak akan dapat fokus dan akan melompat dengan tidak teratur daripada halus. Jika ada percikan dan busur mengeluarkan suara kerikikan keras maka Anda mungkin memiliki amperase terlalu tinggi dan harus menurunkannya.
- Porositas: Salah satu penyebab utama porositas dalam las stick adalah elektroda dengan sudut yang terlalu curam. Jika Anda tidak menjaga lapisan di belakang kolam las dengan menarik elektroda kembali dengan sudut maka lapisan akan bercampur dengan kolam dan menyebabkan porositas.
- Undercut: Undercut adalah adanya krater kecil di ujung las antara las dan plat logam, yang membuat las lebih lemah. Jika Anda memiliki undercut dan las terlihat terbakar, coba menurunkan amperase karena terlalu panas.
- Benang Las Tipis: Benang las stick ideal akan sekitar 2,5 kali diameter elektroda. Jika las terlalu sempit maka tidak akan memiliki penetrasi yang cukup. Coba perlambatkan sekitar setengah kecepatan yang awalnya Anda tarik elektroda dan Anda harus melihat hasil yang lebih baik.
- Benang Las Berkerucut: Jika Anda menarik elektroda terlalu lambat, logam tambahan akan tumpuk dan berkerucut. Penyebab lain adalah amperase terlalu rendah yang akan membatasi penetrasi dan menyebabkan logam tambahan hanya duduk di atas sambungan.
- Kesulitan Memulai Busur: Jika Anda kesulitan memulai busur maka itu akan karena terlalu dingin yang menyebabkan busur lemah. Coba tingkatkan sekitar 15 amps atau lebih dan lihat apakah lebih mudah.
Lima Langkah untuk Meningkatkan Teknik Pengelasan Stick Anda
Bagi banyak orang, terutama mereka yang baru memulainya atau mungkin tidak memelas setiap hari, pengelasan stick, yang juga dikenal sebagai pengelasan busur logam terlindung (SMAW), adalah salah satu proses yang lebih sulit untuk dipelajari. Pengelas berpengalaman yang dapat mengambil stinger, memasukkan elektroda, dan membuat las yang bagus kali setelah kali dapat menginspirasi kegemukan di antara kita. Mereka membuatnya terlihat mudah.
Sisanya dari kita mungkin akan kesulitan dengan itu. Dan kita tidak harus, jika kita memperhatikan lima elemen dasar teknik kami: pengaturan arus, panjang busur, sudut elektroda, manipulasi elektroda, dan kecepatan perjalanan atau CLAMS, untuk singkatnya. Dengan benar menyelidiki lima area dasar ini dapat meningkatkan hasil Anda.
1. Persiapan Awal
Sementara pengelasan stick mungkin merupakan proses yang paling maafkan pada logam kotor atau berkarat, jangan gunakan itu sebagai alasan untuk tidak membersihkan bahan dengan benar. Gunakan brush kawat atau gerinda untuk menghilangkan kotoran, kotoran, atau karat dari area yang akan dielas.
Mengabaikan langkah-langkah ini merugikan peluang Anda untuk membuat las yang baik pada kali pertama. Kondisi tidak bersih dapat menyebabkan retakan, porositas, kurangnya fusasi, atau inklusi. Sementara Anda melakukannya, pastikan Anda memiliki tempat yang jelas untuk ground clamp. Koneksi listrik yang baik dan kokoh penting untuk mempertahankan kualitas busur.
Posisikan diri Anda sehingga Anda memiliki pandangan yang baik terhadap kolam las. Untuk pandangan terbaik, pegang kepala Anda di samping dan keluar dari asap las untuk memastikan Anda memelas di sambungan dan menjaga busur di tepi depan kolam. Pastikan posisi berdiri Anda memungkinkan Anda untuk dengan nyaman mendukung dan memanipulasi elektroda.
Jangan kecewa! Ada kurva pembelajaran dengan pengelasan stick, yang banyak orang percaya mendapatkan namanya karena saat mempelajari cara memelas, semua orang menempelkan elektroda ke workpiece.
2. Pengaturan Arus
Elektroda yang Anda pilih akan menentukan apakah mesin Anda harus diatur ke DC positif, DC negatif, atau AC. Pastikan Anda mengatur dengan benar untuk aplikasi Anda. (Elektroda positif memberikan sekitar 10 persen lebih banyak penetrasi pada amperase tertentu daripada AC, sementara DC polaritas lurus, elektroda negatif, memelas logam tipis lebih baik.)
Pengaturan amperase yang benar terutama tergantung pada diameter dan jenis elektroda yang Anda pilih. Produsen elektroda biasanya menunjukkan rentang operasi elektroda pada kotak atau materi yang dilampirkan.
Pilih amperase Anda berdasarkan elektroda (aturan umum adalah 1 amp untuk setiap .001-inci diameter elektroda), posisi pengelasan (sekitar 15 persen lebih sedikit panas untuk pekerjaan di atas kepala dibandingkan las datar), dan pemeriksaan visual dari las yang selesai. Sesuaikan mesin pengelasan Anda dengan 5 hingga 10 amp pada satu waktu, hingga pengaturan ideal tercapai.
3. Panjang Busur
Panjang busur yang benar bervariasi dengan setiap elektroda dan aplikasi. Sebagai titik awal yang baik, panjang busur tidak boleh melebihi diameter bagian logam (inti) elektroda. Misalnya, elektroda 6010 1/8-inci diputar sekitar 1/8 inci dari logam dasar.
4. Manipulasi Elektroda
Setiap pengelas memanipulasi elektroda sedikit berbeda. Kembangkan gaya Anda sendiri dengan mengamati orang lain, berlatih, dan mencatat teknik mana yang menghasilkan hasil terbaik. Perhatikan bahwa pada bahan 1/4 inci dan lebih tipis, weaving elektroda biasanya tidak diperlukan karena benang akan lebih lebar dari yang diperlukan. Dalam banyak kasus, benang lurus sudah cukup.
Untuk membuat benang yang lebih lebar pada bahan tebal, manipulasi elektroda dari sisi ke sisi, menciptakan serangkaian lingkaran yang sebagian bertumpuk-tumpuk secara berkelanjutan dalam pola ‘Z,’ setengah lingkaran, atau stutter-step. Batasi gerakan sisi ke sisi hingga dua kali diameter inti elektroda. Untuk menutupi area yang lebih luas, buat beberapa pass atau gunakan benang stringer.
Saat memelas vertikal ke atas, jika Anda fokus pada memelas sisi-sisi sambungan, tengah akan terurus sendiri. Bergerak di tengah sambungan lambat sehingga kolam las dapat menangkap, dan jeda sedikit di sisi untuk memastikan ikatan padat ke dinding samping. Jika las Anda terlihat seperti sisik ikan, Anda bergerak maju terlalu cepat dan tidak menahan cukup lama di sisi.
5. Kecepatan Perjalanan
Kecepatan perjalanan Anda harus memungkinkan Anda untuk menjaga busur di satu-third depan kolam las. Perjalanan terlalu lambat menghasilkan benang cekung dengan penetrasi dangkal dan kemungkinan cold-lapping, di mana las terlihat hanya menempel di permukaan bahan.
Kecepatan perjalanan yang terlalu cepat juga mengurangi penetrasi, menciptakan benang yang lebih sempit dan/atau bertajam tinggi, dan mungkin underfill atau undercut, yang terjadi ketika area di luar las cekung atau tenggelam. Perhatikan di ujung benang di gambar di bawah bagaimana benang terlihat tidak konsisten seolah-olah kolam mencoba mengejar.
Keuntungan Pengelasan Stick
- Pengelasan stick portabel. Mesin pengelasan stick kecil dapat bekerja pada logam tebal, tidak sangat berat, dan Anda tidak memerlukan pengumpan kawat atau peralatan tambahan seperti tabung gas.
- Pengelasan stick adalah pilihan terbaik untuk kondisi luar ruangan. Pengelasan dengan gas tidak akan menghasilkan hasil yang baik dalam kondisi angin kencang.
- Lebih mudah untuk dikuasai daripada pengelasan TIG, tetapi memerlukan beberapa keterampilan.
- Anda dapat memelas logam dengan skala pabrik atau karat.
Kerugian Pengelasan Stick
- Memerlukan lebih banyak keterampilan daripada MIG karena Anda perlu menjaga elektroda pada jarak tertentu dari logam saat terbakar.
- Ini menghasilkan banyak lebih banyak percikan dan lapisan.
- Waktu pembersihan yang ditingkatkan menghasilkan efisiensi yang menurun.
- Las tidak akan sehalus atau berkualitas tinggi seperti TIG.



