Memahami Solap Pengelasan: Penyebab dan Teknik Pengurangan yang Efektif
Apa itu Solap Pengelasan?
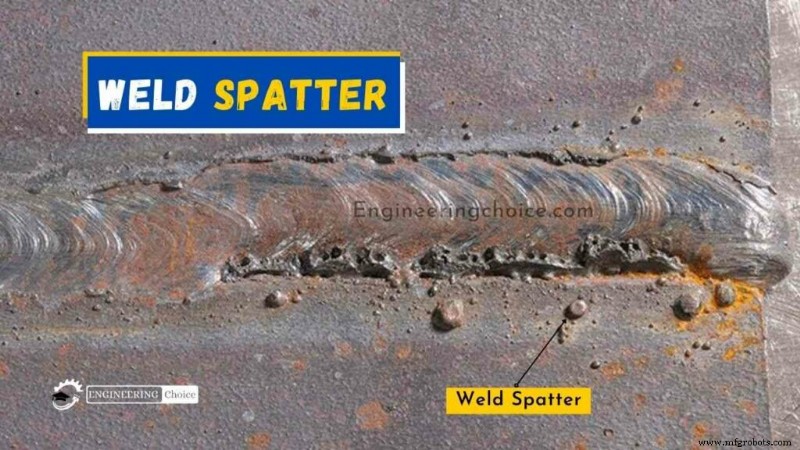
Solap pengelasan terdiri dari titik logam cair atau bahan non-logam yang tersebar atau terpercik selama proses pengelasan. Potongan bahan panas kecil ini mungkin terbang dan jatuh ke workbench atau ke lantai, sementara yang lain mungkin menempel pada bahan dasar atau bahan logam di sekitarnya. Mereka mudah diidentifikasi karena mereka adalah zat bola-bola kecil, bundar saat mengeras.
Solap pengelasan sebagian besar terjadi dalam gas metal arc welding (GMAW). Ketika berlebihan, solap pengelasan dapat didaur ulang dalam furnace untuk menghasilkan struktur padat.
Kualitas bahan yang Anda las secara signifikan menentukan berapa banyak solap yang dihasilkan. Ini berkisar dari komposisi logam hingga lapisannya, bersama dengan kebersihan permukaannya.
Solap adalah mimpi buruk bagi banyak pengelas, dan meskipun Anda tidak dapat menghindarinya sepenuhnya, Anda dapat meminimalkannya secara signifikan. Saat Anda membaca setiap penyebab, gunakan solusi yang disediakan untuk mengurangi dampaknya untuk pengalaman pengelasan yang nyaman.
Apa Penyebab Solap Pengelasan dan Bagaimana Cara Menguranginya?
Solap pengelasan secara umum disebabkan oleh gangguan kolam las. Partikel ini merupakan gangguan untuk desain rekayasa karena mereka mengganggu permukaan logam dasar saat mereka menempel.
Mereka juga dapat menyebabkan cedera di bengkel jika pengelas tidak mengamati langkah keselamatan. Solap pengelasan mungkin berbahaya di industri yang berurusan dengan minyak. Penyebab umum solap pengelasan meliputi:
- Busur pengelasan panjang
- Busur pengelasan pendek
- Kebersihan permukaan bahan dasar
- Pemilihan gas pengelasan (pengelasan CO2 menghasilkan lebih banyak)
- Pengelasan pada sudut yang salah
- Ketidakseimbangan antara tegangan dan amperase
- Kecepatan umpan kawat yang salah
Tanda, kerusakan, retakan, atau pori yang tertinggal di permukaan bahan dasar dapat memicu korosi.
1. Komposisi Logam
Beberapa logam tidak dirancang untuk pengelasan. Mereka memiliki komponen yang ditambahkan dengan kekuatan yang berbeda yang tidak mencakup kemampuan dielas. Yang lain dijual sebagai logam dapat dielas tetapi diproduksi sehemat mungkin, dengan aditif murah yang dimasukkan dalam campuran manufaktur inti.
Jika Anda khawatir tentang solap pengelasan, jangan menggunakan salah satu jenis logam ini. Sementara bahan hemat biaya menarik, kontaminan dan komponen yang tidak dapat dielas yang terkandung di dalamnya sering menyebabkan solap berlebihan saat dielas.
Cara Mencegah: Bahan ini adalah pilihan yang salah untuk dielas. Menemukan logam baru untuk digunakan adalah satu-satunya cara untuk meminimalkan solap dalam hal ini. Jika bahan ini adalah semua yang Anda miliki dan Anda perlu menyelesaikan pekerjaan, ikuti bagian “solusi lain” untuk mengurangi dampak solap pada proyek Anda.
2. Lapisan Logam
Meskipun jenis bahan yang benar sangat penting untuk memastikan solap minimal, terkadang sebuah proyek memerlukan lapisan tertentu untuk menutupi logam sebelum Anda memelasnya. Ini termasuk lapisan galvanis, plating logam apa pun seperti seng (Electrogalve), chrome, cat, karet, dan apa pun yang menutupi permukaan logam.
Dasarnya, semakin murni bahan yang dielas, semakin bersih lasnya, menghasilkan solap yang lebih sedikit. Beberapa lapisan seperti baja primer siap saji telah dirancang tanpa kontaminan las, yang berarti mereka tidak akan menambahkan masalah solap, tetapi mayoritas akan membuat hidup Anda sulit jika dibiarkan tidak disentuh.
Cara Mencegah: Gores lapisan di tempat Anda akan memelas. Lapisan akan meleleh saat dielas, tetapi menggosongnya sebelum Anda memelas akan memberikan permukaan murni untuk bekerja, menghasilkan solap yang jauh lebih sedikit. Pastikan untuk menggosong setidaknya ¾ inci di sekitar tempat Anda memelas. Panas intens akan menghabiskan apa pun di dekatnya, menghasilkan solap berlebihan meskipun tidak secara langsung di las.
3. Logam Kotor
Sama seperti komponen dalam logam dan lapisan yang menutupi permukaan menyebabkan masalah pengelasan, kotoran adalah penyumbang signifikan terhadap solap. Baik itu minyak, lemak, garis pena penanda, atau sedikit debu, itu tidak akan bergabung baik dengan las Anda, menyebabkan masalah solap.
Cara Mencegah: Bersihkan sebelum Anda memelas. Pengelasan adalah proses sederhana yang harus menghasilkan solap minimal jika semua pekerjaan persiapan dilakukan terlebih dahulu, dan pembersihan adalah aspek krusial dari ini. Tidak perlu banyak. Sebuah sapu kertas cepat sebelum Anda menyalakan panas akan membantu memastikan las yang halus dan menjaga solap di minimum.
4. Isian yang Dapat Dielas
Bahan berkualitas menciptakan las berkualitas, dan las berkualitas memiliki solap minimal. Jika Anda membeli logam yang benar tetapi tidak kawat isian atau rod berkualitas, Anda akan kembali ke nol dengan masalah solap.
Isian Grade Rendah
Anda mendapat apa yang Anda bayar, dan jika Anda ingin menghilangkan solap, hemat untuk memilih logam isian berkualitas. Terlepas dari disiplin pengelasan, konsumsi yang Anda gunakan perlu memiliki komposisi yang benar untuk menghasilkan las yang bersih.
Sama dengan logam induk, lebih murah untuk perusahaan untuk membuat produk isian dengan menambahkan komponen yang tidak terkait dengan pengelasan. Mereka masih berfungsi dalam hal dapat dielas dan menambahkan isian ke las Anda, tetapi solap berlebihan adalah hasil umum dari kompromi ini.
Cara Mencegah: Teliti kualitas isian yang Anda rencanakan untuk digunakan sebelum Anda membeli. Jangan hanya membeli yang termurah untuk menghemat uang, atau yang termahal untuk yang terbaik. Teliti berbagai jenis dan pastikan apa yang Anda beli adalah produk berkualitas, sehingga menghasilkan solap paling sedikit.
Isian Terkontaminasi
Pengelas meninggalkan konsumsi mereka tanpa tutup. Mereka terkontaminasi oleh minyak, kotoran, dan debu, dan dapat mulai berkarat karena tidak aktif. Kotoran dan karat yang langsung masuk ke dalam las akan menyebabkan solap berlebihan.
Cara Mencegah: Jaga konsumsi Anda dengan menjaga mereka tertutup saat tidak digunakan. Rod isian stainless steel tidak begitu kritis karena mereka tidak akan berkarat, tetapi jika mereka dibiarkan di luar, pastikan Anda mengusapnya sebelum Anda memelas. Debu baja, bagaimanapun, dapat menyebabkan rod stainless berkarat dan dapat mengkontaminasi las. Jika Anda menggosong baja, jaga rod stainless jauh dari sana.
Meski sebagian besar gulungan kawat MIG dilapisi, kawat harus selalu dalam kantong saat tidak digunakan, kecuali jika digunakan sering, atau tutup gulungan tertutup. Kelembaban dapat menumpuk pada gulungan saat dibiarkan tanpa penutup terlalu lama, menyebabkan karat terbentuk.
Rod SMAW (pengelasan busur atau stick) kurang kritis, karena flux pada rod memiliki cara unik untuk menghilangkan kontaminan seperti udara dan kotoran lain dari las. Rod basah atau berminyak, di sisi lain, akan menghasilkan banyak lebih banyak solap, jadi tetap hemat untuk menyimpan ini dalam kantong atau wadah.
5. Pengaturan Mesin Pengelasan
Jika Anda membeli baja berkualitas, dengan konsumsi terbaik untuknya, membersihkan semuanya sempurna dan menyelami las dengan asumsi semuanya akan baik, Anda masih mungkin mendapat solap yang buruk. Sama seperti kualitas bahan yang Anda gunakan, jika pengaturan mesin pengelasan Anda salah, Anda akan memiliki masalah yang sama.
Pengaturan MIG
Penyebab umum solap pengelasan MIG adalah kecepatan berlebihan atau ketidakteraturan dengan umpan kawat Anda. Solap terjadi saat kawat isian memasuki kolam las. Kawat padat meleleh dengan cepat karena panas ekstrim. Saat meleleh, kawat isian berubah menjadi bentuk cair, menciptakan kolam.
Jika kawat sudah cukup panas sebelum mengenai baja, ia akan meleleh ke dalam kolam dengan lembut dengan solap sangat minimal. Ketika terlalu dingin, kawat mengenai kolam sebelum meleleh dan mencairkannya, menyebabkan ledakan dan solap terbang keluar.
Pengaturan mesin pengelasan perlu cukup panas agar kawat meleleh sebelum mencapai kolam dengan laju yang sehat. Jika terlalu panas, kawat akan meleleh terlalu jauh dari kolam, menyebabkan solap dari ruang yang luas antara kolam dan logam cair yang menuju ke kolam. Ini juga dapat menciptakan ujung nozel yang lengket saat kawat meleleh di dekatnya.
Residu menumpuk, menyebabkan laju umpan yang tidak konsisten karena kawat lengket. Ini menghasilkan solap lebih lanjut. Perhatikan bahwa panas las Anda ditentukan dengan menaikkan atau menurunkan amperase dan tegangan las Anda.
Pengaturan SMAW
Prinsip yang sama berlaku untuk pengelasan SMAW. Panas Anda perlu tepat untuk ukuran rod dan ketebalan logam. Jika pengelasan Anda terlalu dingin, tidak akan ada konsistensi yang halus dalam las Anda. Ini akan bergerak antara pengelasan dan menempel, menyebabkan solap berlebihan, las yang jelek, dan frustrasi secara keseluruhan dalam proses.
Jika pengelasan Anda terlalu panas, Anda mungkin membuat las yang konsisten, tetapi Anda harus bergerak jauh lebih cepat untuk menghindari kebocoran atau membuat undercut. Kecepatan berlebihan meningkatkan percikan solap. Mempertahankan panas yang konsisten yang sempurna untuk ketebalan plat dan rod akan menghasilkan las yang paling bersih.
Cara Mencegah: Untuk memastikan bahwa mesin pengelasan Anda tidak berkontribusi pada masalah solap, berlatih pada beberapa logam sisa bersih untuk menyesuaikan pengaturan mesin pengelasan MIG dan SMAW Anda hingga Anda menyempurnakannya. Membahagiakan untuk mengetahui apa rekomendasi pengaturan mesin dan konsumsi untuk proyek Anda (ditemukan pada mesin atau paket konsumsi), tetapi jangan bergantung padanya jika masih ada solap. Dalam pengelasan, variabel kenyataan berarti percobaan dan kesalahan Anda sendiri sering kali adalah opsi terbaik ketika sesuatu tidak berjalan baik.
6. Teknik Pengelas
Saat saya mulai di bengkel, bos saya menyiapkan mesin pengelasan dengan pengaturan ideal untuk pekerjaan. Saya telah menyiapkan semua potongan saya untuk dielas dan membersihkan mereka dengan sempurna. Namun, saat saya melompat dengan percaya diri ke proyek, las melesat dari saya, menyebabkan kekacauan di seluruh bingkai.
Saya memiliki semuanya yang benar kecuali mengetahui teknik yang tepat untuk memelas. Pelajaran yang saya pelajari adalah untuk tidak melupakan akar dasar teknik pengelasan yang benar: Anda harus menyiapkan semuanya dengan baik, tetapi mempelajari metode yang tepat sama pentingnya.
Teknik MIG
Jika Anda menembak logam dengan obor MIG pada sudut 20° atau lebih, jangan harap tidak akan terpercik dengan solap. Menentukan sudut yang benar tidak hanya mengubah penetrasi dan bentuk las Anda, tetapi juga merupakan pemain krusial dalam berapa banyak solap yang Anda hasilkan. Sudut perjalanan berguna, tetapi semakin curam sudut di luar 15°, semakin banyak solap yang akan Anda miliki.
Seperti yang disebutkan, konsistensi kecepatan kawat meminimalkan solap. Demikian pula, konsistensi kecepatan perjalanan, bersama dengan tangan yang stabil, memastikan las yang bersih. Semakin konsisten Anda dapat menjadi dengan teknik yang diperlukan oleh las Anda; semakin sedikit solap yang akan terjadi. Temukan sudut, kecepatan, dan garis yang tepat, lalu patuhi.
Pastikan teknik yang Anda gunakan benar untuk jenis las dan bahan. Contohnya adalah mendorong atau menarik kolam las Anda. Ketika las Anda membutuhkan input panas yang tinggi dan konsisten, menarik las Anda (berjalan dengan obor diarahkan jauh dari arah perjalanan Anda) adalah jalan yang tepat.
Jika las memerlukan dispersi panas lebih banyak, daripada input panas yang lokal, mendorong (diarahkan ke arah Anda bergerak) adalah jalan yang tepat. Menggunakan teknik yang salah untuk persyaratan las Anda akan menghasilkan solap berlebihan.
Teknik SMAW
Berbeda dengan pengelasan MIG, ada lebih sedikit teknik SMAW yang menentukan hasil solap, tetapi menarik, misalnya, menghasilkan lebih banyak solap daripada mendorong. Saat Anda dapat mendorong, maka dorong, tetapi ingat, jangan hanya menahan satu teknik karena biasanya menghasilkan solap yang lebih sedikit. Metode yang tepat untuk las yang benar juga krusial dengan SMAW untuk solap yang lebih sedikit.
Pastikan kecepatan perjalanan Anda benar, dan berjalan cukup cepat untuk las yang bersih, tetapi ingat bahwa dengan lebih banyak kecepatan datang lebih banyak solap. Temukan kecepatan pengelasan yang tepat dan patuhi secara konsisten untuk mencapai hasil terbaik.
7. Gas Pengelasan
Gas adalah elemen krusial lainnya dalam masalah solap. Jenis gas yang Anda gunakan dapat memiliki efek besar pada seberapa bersih las Anda, yang akan mempengaruhi berapa banyak solap yang Anda hasilkan. Ada berbagai gas yang dapat Anda gunakan untuk melindungi pengelasan MIG Anda, tetapi argon dan Co2 adalah yang paling umum dan terbaik untuk digunakan.
Pure Co2: Pure Co2 adalah gas yang lebih murah untuk dibeli. Ini melindungi dengan baik dan memfasilitasi penetrasi dalam, tetapi dikenal menghasilkan lebih banyak solap daripada argon.
Pure Argon: Pure argon terutama digunakan untuk MIG weld aluminium (logam dengan masalah solap minimal), dan untuk TIG weld stainless steel. Ini tidak menghasilkan las MIG berkualitas pada baja dan akan memiliki efek yang mirip dengan pure Co2 dengan solap yang buruk.
Argon and Co2 Mix: Campuran yang berbeda terbaik untuk berbagai jenis pengelasan MIG, termasuk 95% argon, 5% Co2 hingga 80% argon, 20% Co2, dengan beberapa kombinasi di antaranya. Semakin tebal baja, semakin tinggi persentase Co2 yang harus digunakan. Jika Anda memilih campuran yang tepat untuk ketebalan Anda, ini akan mencapai las yang paling halus dengan solap paling sedikit.
Cara Membersihkan Solap?
Sementara mengikuti solusi di atas untuk meminimalkan solap dari pengelasan Anda akan menghasilkan hasil yang signifikan, biasanya masih akan ada beberapa solap. Apa pun proyeknya, solap terlihat jelek dan perlu dihilangkan.
Berbeda dengan aluminium, solap dari pengelasan baja dan stainless steel adalah tantangan untuk dihilangkan. Tiga solusi akhir ini tidak akan menghentikan solap, tetapi akan menjaga agar tidak merusak pekerjaan Anda atau membuang waktu Anda.
Anti-spatter
Produk berguna ini adalah spray berbasis minyak yang Anda aplikasikan di area pengelasan Anda. Ini dibuat untuk dielas tanpa mempengaruhi kualitas las Anda. Ini mencegah solap menempel pada logam, meninggalkan bola-bola longgar pada proyek Anda.
Sebagian besarnya dapat digosong atau dengan mudah dipecahkan. Ini adalah produk berguna yang akan Anda apresiasi, tetapi tidak sempurna. Beberapa solap masih mungkin meleleh ke dalam workpiece Anda.
Welding Tape
Tape ini bukan tape plastik biasa. Ini umumnya terbuat dari aluminium dan diterapkan di mana pun Anda ingin menjaga solap jauh, tetapi tidak dapat digunakan langsung di tempat Anda memelas seperti spray anti-solap.
Ini adalah opsi yang mahal, tetapi untuk bagian kritis dari proyek, seperti permukaan yang di-mesin atau bagian apa pun yang tidak dapat rusak, ini adalah opsi sempurna Anda. Harga bisa bergantung pada tempat Anda membelinya, tetapi akan menjaga semua solap dari meleleh ke dalam area tempat Anda menerapkannya.
Anda dapat menggunakan tape atau bahan lain untuk harga lebih rendah. Ingat bahwa sebagian besar bahan akan meleleh, terbakar, atau bahkan menangkap api dari solap yang meluncur. Tape aluminium, bagaimanapun, tidak akan membiarkan solap lolos.
Spatter Chisel/Hammer
Saat Anda telah menerapkan setiap solusi untuk menghasilkan las yang sempurna, dan masih ada beberapa titik solap di atas workpiece Anda, bubur solap/hammer adalah solusi terbaik. Dengan spring di pegangan dan kepala bubur dingin, bubur solap akan dengan mudah melepaskan semua yang tersisa di pekerjaan Anda. Ini cepat, mudah, dan meninggalkan sedikit bukti keberadaan solap.
Grinder
Teman terbaik pengelas dengan flapper wheel adalah opsi terakhir yang bagus lagi. Ini tidak akan melepas residu seperti bubur solap akan, tetapi akan menggosongnya hingga finishing bersih. Jika Anda harus melakukan beberapa finishing grind pada proyek, Anda bisa cepat melupakan bubur solap dan memberi permukaan yang terpengaruh sentolan sementara Anda sudah menggosong area lain.



