Memahami Penyebab dan Akibat Tepi Tumpukan (BUE) dalam Operasi Putar
Dalam operasi putar, alat diam sementara benda kerja berputar dalam chuck atau collet holder yang dijamin. Banyak operasi dilakukan di bor, seperti pemotong depan, bor, celah, benang, dan aplikasi pemotongan. sangat penting untuk menggunakan geometri alat dan parameter pemotongan yang tepat untuk jenis bahan yang sedang dimesin. Jika parameter ini tidak diterapkan dengan benar dalam operasi putar Anda, tepi tumpukan (BUE), atau banyak mode kegagalan lainnya, mungkin terjadi. Mode kegagalan ini secara buruk mempengaruhi performa alat pemotong dan dapat mengarah pada bagian yang dibuang secara keseluruhan.
Saat memeriksa alat pemotong di bawah mikroskop atau kaca pembesar, ada beberapa tipe mode kegagalan alat putar yang dapat terlihat. Beberapa mode yang paling umum adalah:
Aus Flank Normal: Bentuk aus alat yang satu-satunya dapat diterima, disebabkan oleh penuaan normal alat pemotong yang digunakan dan ditemukan pada tepi pemotong.
Ini adalah aus abrasif, disebabkan oleh konstituen keras dalam bahan benda kerja, adalah satu-satunya metode aus alat yang diinginkan, karena dapat diprediksi dan akan terus memberikan umur alat yang stabil, memungkinkan optimasi lebih lanjut dan produktivitas yang meningkat.
Cratering: Deformasi yang ditemukan pada wajah pemotong alat.
Mode alat ini adalah kegagalan kimia dan panas, terlokalisasi pada area wajah rake alat putar, atau insert. Kegagalan ini berasal dari reaksi kimia antara bahan benda kerja dan alat pemotong dan diperkuat oleh kecepatan pemotong. Aus Crater berlebihan melemahkan tepi pemotong alat putar dan dapat mengarah pada kegagalan tepi pemotong.
Pecah: Pecahan alat putar sepanjang wajah pemotongnya, menghasilkan tepi pemotong yang tidak akurat dan kasar.
Ini adalah kegagalan mekanis, umum dalam pemotongan terganggu atau pengaturan penggerusan yang tidak keras. Banyak pelaku dapat disalahkan untuk pecah, termasuk kecelakaan mesin dan keamanan pegang alat.
Kegagalan Termal Mekanis (Retakan Termal): Retakan alat pemotong karena pergeseran suhu yang signifikan dalam penggerusan.
Saat memutar, manajemen panas adalah kunci. Terlalu sedikit atau terlalu banyak panas dapat membuat masalah, seperti juga pergeseran suhu yang signifikan dan cepat (pemanasan dan pendinginan berulang pada tepi pemotong). Kegagalan Termal Mekanis biasanya muncul dalam bentuk retakan yang jaraknya sama, tegak lurus terhadap tepi pemotong alat putar.
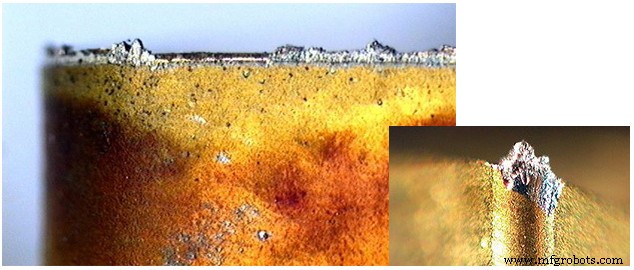
Tepi Tumpukan (BUE): Ketika sekaran menempel pada alat pemotong karena panas, tekanan, dan gesekan yang tinggi.
Efek Tepi Tumpukan dalam Aplikasi Putar
Tepi tumpukan adalah mungkin mode aus alat yang paling mudah diidentifikasi, karena mungkin terlihat tanpa perlu mikroskop atau kaca pembesar. Istilah tepi tumpukan berarti bahwa bahan yang Anda mesin sedang dilekatkan pada alat pemotong melalui tekanan las. Saat memeriksa alat Anda, bukti masalah BUE adalah bahan pada wajah rake atau wajah flank alat pemotong.
Kondisi ini dapat membuat banyak masalah dengan operasi penggerusan Anda, seperti umur alat yang buruk, hasil permukaan yang kurang baik, variasi ukuran, dan banyak masalah kualitas lainnya. Alasan untuk masalah ini adalah bahwa jarak garis tengah dan geometri alat tepi pemotong diubah oleh bahan yang telah di las pada wajah rake atau flank alat. Seiring semakin buruknya kondisi BUE, Anda mungkin mengalami jenis kegagalan lain bahkan kegagalan katastrofik.
Penyebab Tepi Tumpukan dalam Aplikasi Putar
Pemilihan Alat yang Tidak Tepat
Tepi Tumpukan seringkali disebabkan oleh penggunaan alat putar yang tidak memiliki geometri yang tepat untuk bahan yang sedang dimesin. Yang paling menonjol, saat memesin bahan lengket seperti aluminium atau titan, opsi terbaik Anda adalah menggunakan alat dengan tepi pemotong yang sangat tajam, geometri bebas, dan flank serta wajah rake yang dipoles. Ini tidak hanya akan membantu Anda memotong bahan dengan cepat tetapi juga mencegahnya menempel pada alat pemotong.
Menggunakan Alat yang Sudah Tua
Bahkan saat menggunakan alat putar dengan geometri yang tepat, Anda masih mungkin mengalami BUE. Seiring alat mulai aus dan tepinya mulai degradasi, bahan akan mulai menumpuk di permukaan alat. Untuk alasan ini, sangat penting untuk memeriksa tepi pemotong alat setelah Anda memesin beberapa bagian, dan kemudian secara acak selama umur alat yang ditetapkan. Ini akan membantu Anda mengidentifikasi penyebab utama dari setiap mode kegagalan dengan mengidentifikasinya sejak dini.
Eliminate BUE With Micro 100 Speeds and Feeds Charts
Pembangkit Panas yang Tidak Cukup
Tepi tumpukan dapat disebabkan oleh menjalankan alat pada parameter pemotongan yang salah. Biasanya, ketika BUE menjadi masalah, ini karena kecepatan atau laju pemakaian terlalu rendah. Pembangkit panas adalah kunci selama aplikasi penggerusan mana pun – sementara terlalu banyak panas dapat mempengaruhi bahan bagian, terlalu sedikit dapat menyebabkan alat kurang efektif dalam menghapus sekaran secara efisien.
4 Cara Sederhana untuk Mengurangi Tepi Tumpukan dalam Aplikasi Putar
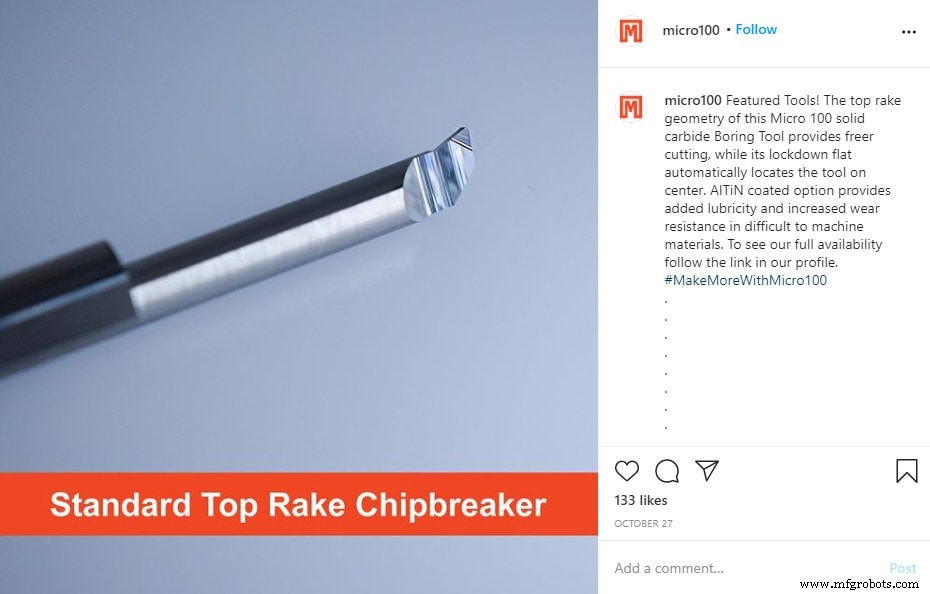
Saat memilih alat, pilih geometri bebas, up tajam dengan permukaan yang sangat dipoles. Memilih alat dengan geometri chipbreaker juga akan membantu membagi sekaran, yang akan membantu menghapusnya dari bagian dan permukaan pemotong.
Percaya pada pendekatan aplikasi dan parameter operasi Anda. Selalu penting untuk memeriksa kembali bahwa parameter operasi Anda sesuai untuk aplikasi putar Anda.
Pastikan pendingin difokuskan pada tepi pemotong dan tingkatkan konsentrasi pendingin.
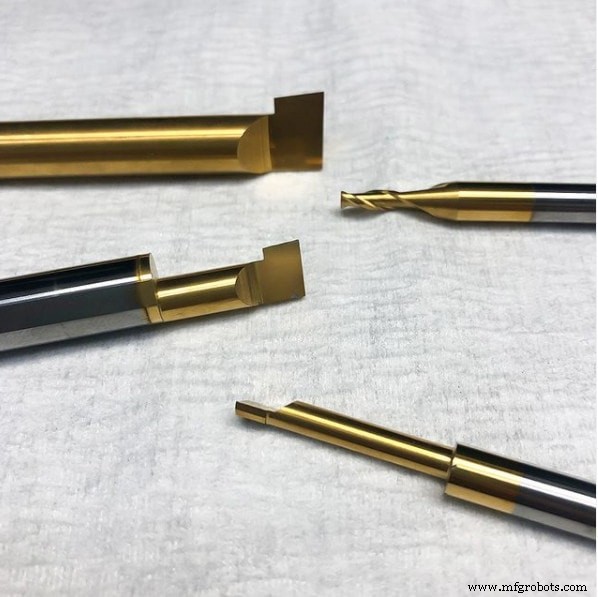
Pilih Insert yang dilapisi, karena pelapis dirancang secara khusus untuk seperangkat bahan bagian tertentu, dan dirancang untuk mencegah masalah penggerusan umum.