Panduan Ahli Pemecahan Masalah End Mill & Penggerusan: Cegah Aus & Pecah
End mill memiliki umur yang diharapkan yang ditentukan oleh penggunaannya, spesifik bahan, dan pelapisnya. Untuk tukang mesin, aus dini dan pecah alat adalah masalah yang mudah dihindari. Masalah ini dapat mengakibatkan hasil bagian yang buruk, waktu henti mesin, dan bahkan bagian yang dibuang. Memahami masalah yang dihadapi alat ini di poros adalah langkah pertama kunci dalam memecahkan masalah ini, jika mereka terjadi.
Aus Alat Dini
Penyebab
Aus alat dini pada end mill adalah salah satu masalah paling umum yang dihadapi tukang mesin. Aus alat sering menjadi masalah saat kecepatan pemotongan lebih cepat dari yang disarankan untuk alat, atau, menariknya, saat kecepatan dan/atau pemakaian end mill terlalu ringan.
Selain itu, bahan keras dan secara alami abrasif membuat kerusakan pada alat pemotong saat pelapis yang tepat tidak digunakan. Pelapis memainkan banyak peran untuk alat pemotong, dan operasi pemotongan, termasuk menyediakan daya tahan aus dan membantu efisiensi pengeluaran sekaran.
Penyebab umum lainnya dari aus dini termasuk penggunaan sudut helix yang salah, atau pemotongan ulang sekaran.
Solusi
Menyelesaikan masalah ini cukup sederhana. Dalam kasus kecepatan dan pemakaian pemotongan yang salah, tukang mesin memiliki beberapa opsi. Pertama, menurunkan kecepatan poros akan mengoreksi kecepatan pemotongan yang terlalu cepat. Kedua, menyesuaikan kecepatan dan pemakaian dengan berkonsultasi dengan tabel kecepatan dan pemakaian produsen akan memungkinkan penggunaan alat yang tepat. Ini juga akan menyelesaikan masalah pemotongan ulang sekaran, dan akan menyesuaikan kedalaman potong (DOC) dan/atau pendingin/udara untuk membersihkan sekaran dari bagian dengan benar. Terakhir, memilih sudut helix dan pelapis yang tepat untuk pekerjaan akan memberikan umur dan performa terbaik dari alat pemotong.
Pecah Tepi End Mill
Penyebab
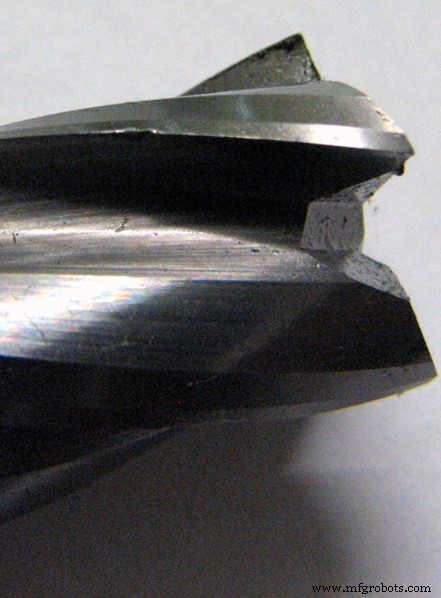
Pecah tepi end mill biasanya dilihat dalam penggerusan agresif dan keras. Tukang mesin akan menemukan ini saat laju pemakaian terlalu agresif baik dalam penggerusan berkelanjutan maupun pada potongan awal. Kedalaman potong agresif adalah penyebab umum lainnya dari pecah alat.
Solusi
Pecah tepi adalah masalah yang mudah diatasi bagi tukang mesin. Mengurangi laju pemakaian keseluruhan dan awal akan mengurangi agresivitas potongan. Mengurangi kedalaman potong aksial dan/atau radial adalah solusi lain untuk jalur alat yang terlalu agresif.
Mengenai kekakuan, jika alat itu sendiri adalah masalah, tukang mesin harus mengganti pegang alat, memegang batang alat lebih dalam, atau menggunakan alat yang lebih pendek. Memasang ulang benda kerja dan/atau meningkatkan pengaturan keseluruhan juga dapat menyelesaikan masalah ini. Terakhir, tukang mesin harus memeriksa poros mereka untuk kelincahan.
Pecah Alat
Penyebab
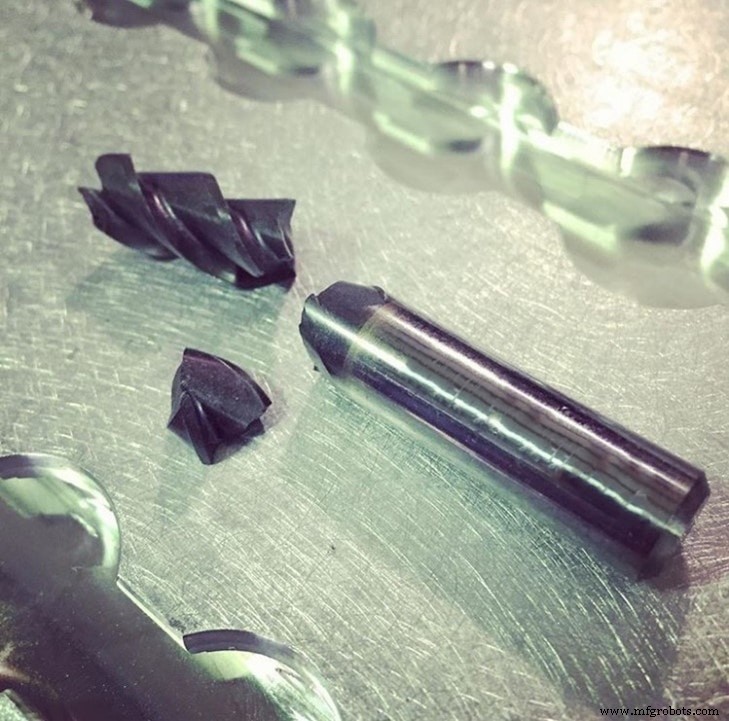
Seperti pecah tepi, pecah alat dapat terjadi selama laju pemakaian agresif dan kedalaman potong berlebihan. Demikian pula, overhang alat yang ekstrem adalah pengemacu utama dalam pecah alat. Pengempaan sekaran juga biasanya ditemukan selama retakan dan pecah alat. Penyebab utama lainnya dari pecah ditemukan ketika end mill terlalu aus.
Solusi
Mengurangi laju pemakaian dan DOC aksial/radial sangat penting untuk menyelesaikan masalah pecah alat. Ini menunjukkan kepada tukang mesin bahwa jalur alat mereka terlalu agresif untuk struktur alat yang dipilih. Untuk masalah terkait overhang, tukang mesin harus memegang batang alat mereka lebih dalam atau bahkan memilih alat yang lebih pendek.
Ada beberapa solusi untuk pengempaan sekaran yang mencakup menyesuaikan kecepatan dan pemakaian, dan meningkatkan tekanan pendingin atau udara untuk membersihkan sekaran dengan benar. Alat dengan lebih sedikit flute dan lembah yang lebih dalam membersihkan sekaran dengan lebih mudah. Dalam kasus ini, memilih alat dengan lebih sedikit flute juga dapat melawan pengempaan sekaran. Terakhir, memilih untuk menggores alat lebih cepat akan menyelesaikan pecah alat karena aus berlebihan.
Pengempaan Sekaran
Penyebab
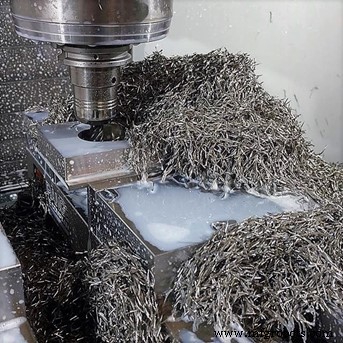
Karena pengempaan sekaran adalah pengemacu untuk pecah alat, menyelesaikan masalah ini sejak awal adalah kunci keberhasilan penggerusan. Ini disebabkan oleh kecepatan dan pemakaian yang agresif yang melampaui kemampuan alat. Juga, lembah flute yang terlalu kecil untuk sekaran yang dihasilkan akan mengarah pada pengempaan. Terakhir, volume dan tekanan pendingin yang tidak cukup tidak akan memungkinkan sekaran untuk dikeluarkan dengan benar.
Solusi
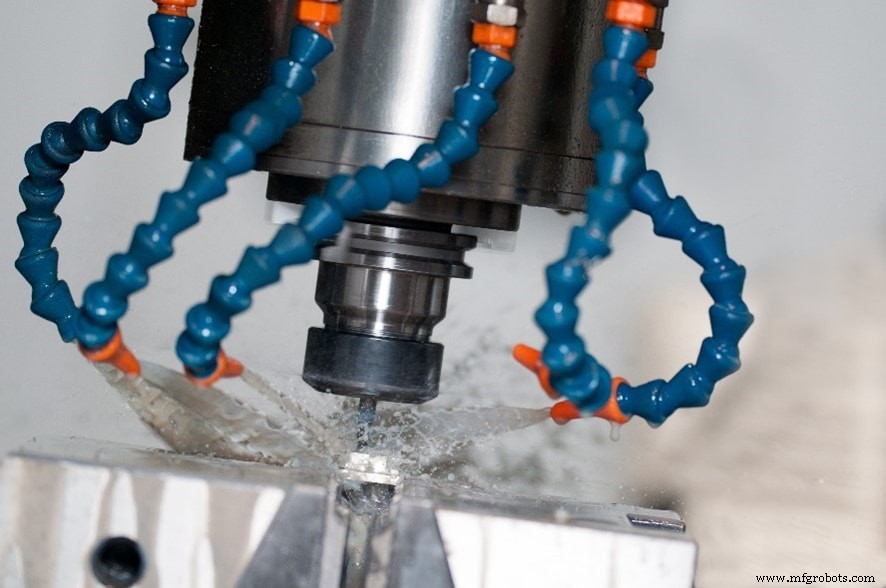
Untuk memulai, tukang mesin harus berkonsultasi dengan tabel kecepatan dan pemakaian produsen untuk alat dan mempertimbangkan untuk menurunkannya. Menggunakan end mill dengan lebih sedikit flute akan mencegah pengempaan dengan memungkinkan sekaran dikeluarkan dengan benar. Meningkatkan volume dan tekanan pendingin, bersama dengan menempatkan ulang nozel lebih dekat ke titik potong, juga akan membantu dalam pengosongan yang tepat.
Getaran
Penyebab
Getaran alat, atau chattering, adalah cara mudah untuk membuang bagian dalam mesin. Getaran dapat terjadi sebelum pecah, jadi solusi untuk masalah ini sangat mirip. Meskipun tidak mungkin untuk sepenuhnya menghindari getaran, meminimalisannya sangat penting untuk operasi penggerusan yang sukses.
Kekakuan dan jalur alat agresif umum dalam masalah getaran alat di poros. Kekurangan kekakuan ini tidak terbatas pada alat itu sendiri, tetapi juga dapat dikaitkan dengan contoh dalam benda kerja dan mesin perkakas. Juga, memilih geometri alat yang tidak tepat dapat mengarah pada contoh getaran yang tidak perlu.
Solusi
Mengurangi kecepatan dan pemakaian, serta DOC aksial dan/atau radial, sangat penting dalam menyelesaikan masalah getaran alat. Ketika kekakuan buruk adalah penyebab, tukang mesin harus menentukan di mana ini berasal. Mengganti pegang alat, memegang batang lebih dalam, dan menggunakan alat yang lebih pendek seringkali akan menyelesaikan masalah ini. Tukang mesin juga harus memeriksa poros mereka untuk kelincahan dalam kasus kekakuan. Terakhir, memasang ulang benda kerja dan/atau meningkatkan pengaturan keseluruhan akan membantu jika itu adalah penyebab.
Berkas
Penyebab
Berkas umum dalam penggerusan dan menyebabkan tukang mesin menghapus secara manual bagian setelah selesai. Meskipun ini umum, ada beberapa penyebab untuk berkas berlebihan dalam bagian. Pertama, kecepatan dan pemakaian yang salah dalam penggerusan dapat menyebabkan berkas, seperti juga tepi end mill yang tumpul dan sudut helix yang salah.
Solusi
Jika berkas ada dalam penggerusan, seseorang harus pertama kali memulai dengan berkonsultasi dengan kecepatan dan pemakaian yang tepat untuk alat, dan mempertimbangkan untuk menurunkannya selama penggerusan. Terakhir, menggunakan strategi penggerusan climb milling, dan mengubah ke sudut helix yang benar, akan membayar.
Hasil Permukaan Buruk
Penyebab
Hasil permukaan bagian yang tepat sangat penting untuk keberhasilan semua tukang mesin. Di sisi lain, hasil permukaan bagian yang buruk seringkali mengarah pada bagian yang dibuang dan masalah. Ini biasanya disebabkan oleh laju pemakaian yang terlalu agresif dan kecepatan yang terlalu lambat untuk alat dan bahan. Dalam hal laju pemakaian, kedalaman potong agresif menandai bagian, mengarah pada hasil yang buruk. Terakhir, alat yang dioles dengan baik dalam skenario sempurna menghasilkan hasil yang luar biasa. Ketika alat menghadapi aus berlebihan, hasil permukaan bagian akan menderita.
Solusi
Mengurangi laju pemakaian dan kedalaman potong sangat penting untuk memastikan hasil permukaan bagian yang tepat. Meningkatkan kecepatan alat (RPM) juga akan membantu dalam menghasilkan hasil yang lebih baik pada bagian. Terakhir, menggunakan alat yang benar-benar tajam, atau digores tepat waktu, akan mengatasi masalah hasil permukaan bagian.
Akurasi Dimensi Buruk
Penyebab
Akurasi dimensi bagian sangat penting bagi keberhasilan tukang mesin dan bengkel. Ketika akurasi dimensi buruk mengganggu pekerjaan, ada beberapa area yang harus diselidiki oleh tukang mesin. Kedalaman potong agresif, kekakuan alat, dan kekakuan mesin perkakas adalah semua penyebab umum dari ketidakakuratan.
Solusi
Mengurangi kedalaman potong aksial dan/atau radial adalah langkah pertama penting menuju solusi masalah akurasi dimensi. Jika kekurangan kekakuan adalah masalah, tukang mesin harus memeriksa, memeriksa, dan memperbaiki mesin, alat, pegang alat, dan fixtures. Juga, menggunakan alat dengan lebih banyak flute dapat menyelesaikan masalah ini.
Secara keseluruhan, ada beberapa masalah penggerusan yang dapat mempengaruhi bahkan tukang mesin yang paling berpengalaman. Mengidentifikasi masalah dengan benar adalah langkah pertama kritis dalam menghadapi masalah-masalah ini. Setelah masalah telah diidentifikasi, memahami penyebab utama di baliknya akan mengarah pada pemahaman solusi yang tepat.