Mengoptimalkan Performa Pemotongan: Peran Geometri Bor Langsung
Pemborongan adalah operasi turning yang memungkinkan pemesin untuk membuat lubang yang sudah ada lebih besar melalui beberapa iterasi pemborongan internal. Ini memiliki sejumlah keuntungan dibandingkan metode finishing lubang tradisional:
- Kemampuan untuk menghasilkan lubang di luar ukuran bor standar secara hemat biaya
- Penciptaan lubang yang lebih presisi, dan oleh karena itu toleransi yang lebih ketat
- Kualitas finishing yang lebih baik
- Kesempatan untuk menciptakan beberapa dimensi di dalam bore itu sendiri
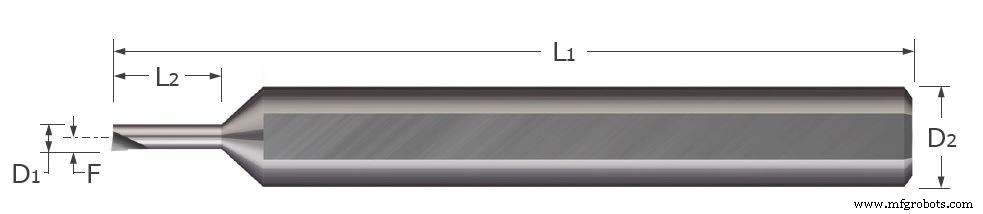
Bor Langsung carbide padat, seperti yang ditawarkan oleh Micro 100, memiliki beberapa dimensi standar yang memberikan alat fungsional dasar dalam menghapus material dari bore internal. Ini meliputi:
Minimum Bore Diameter (D1): Diameter minimum lubang untuk ujung pemotongan alat untuk muat sepenuhnya di dalam tanpa kontak di sisi yang berseberangan
Maximum Bore Depth (L2): Kedalaman maksimum yang dapat dicapai alat di dalam lubang tanpa kontak dari bagian shank
Shank Diameter (D2): Diameter bagian alat yang dalam kontak dengan pemegang alat
Overall Length (L1): Panjang total alat
Centerline Offset (F): Jarak antara ujung alat dan sumbu pusat shank
Untuk meminimalkan defleksi alat dan oleh karena itu risiko kegagalan alat, penting untuk memilih alat dengan kedalaman bore maksimum yang hanya sedikit lebih besar dari panjang yang dimaksud untuk dipotong. Ini juga bermanfaat untuk memaksimalkan diameter bor langsung dan shank karena ini akan meningkatkan kekakuan alat. Ini harus diseimbangkan dengan memberi cukup ruang untuk irisan mengeluarkan diri. Kesimbangan ini pada akhirnya bergantung pada material yang dibor. Material yang lebih keras dengan laju pakan ringan dan kedalaman potong mungkin tidak membutuhkan sebanyak ruang untuk irisan mengeluarkan diri, tetapi mungkin membutuhkan alat yang lebih besar dan lebih kaku. Sebaliknya, material yang lebih lunak dengan parameter operasi agresif akan membutuhkan lebih banyak ruang untuk pengeluaran irisan, tetapi mungkin tidak membutuhkan alat yang sekuat itu.
Geometri
Selain itu, mereka memiliki sejumlah fitur geometri yang berbeda untuk menangani secara memadai tiga jenis gaya yang bekerja pada alat selama proses pemesinan ini. Selama operasi pemborongan standar, yang terbesar dari gaya-gaya ini adalah gaya tangential, diikuti oleh pakan (kadang disebut aksial), dan akhirnya radial. Gaya tangential bertindak tegak lurus terhadap permukaan rake dan mendorong alat menjauhi garis tengah. Gaya pakan tidak menyebabkan defleksi, tetapi mendorong kembali pada alat dan bertindak sejajar dengan garis tengah. Gaya radial mendorong alat menuju pusat bore.
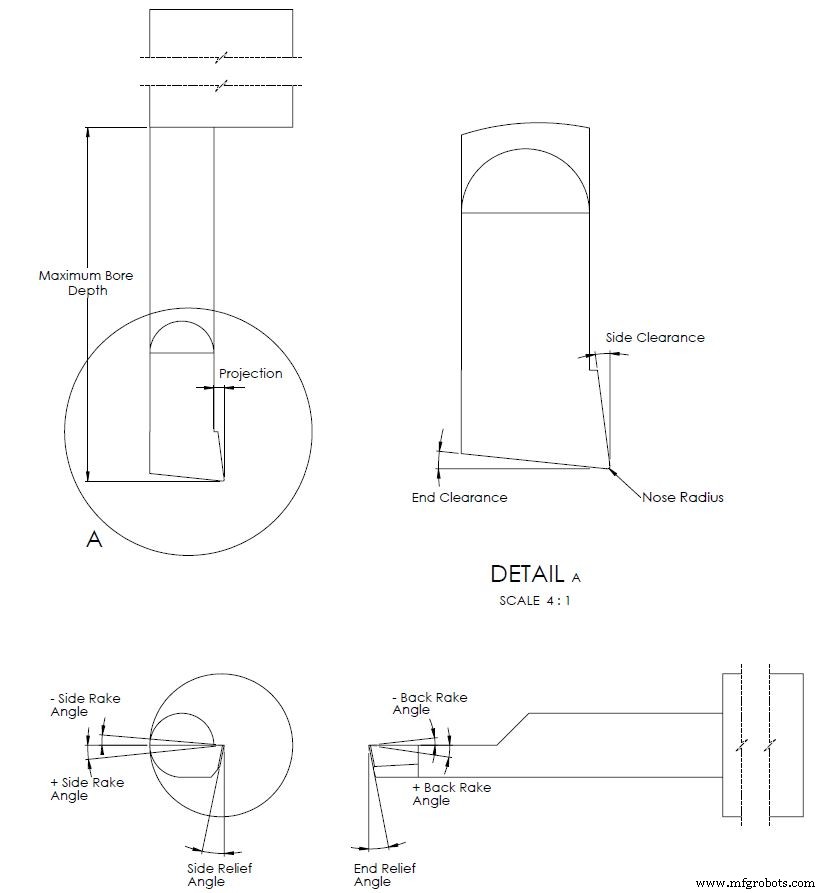
Mendefinisikan Fitur Geometri Bor Langsung:
Nose Radius: kelembutan titik pemotongan alat
Side Clearance (Radial Clearance): Sudut yang mengukur kemiringan nose relatif terhadap sumbu sejajar dengan garis tengah alat
End Clearance (Axial Clearance): Sudut yang mengukur kemiringan wajah akhir relatif terhadap sumbu tegak lurus terhadap garis tengah alat
Side Rake Angle: Sudut yang mengukur kemiringan samping wajah samping alat
Back Rake Angle: Sudut yang mengukur seberapa besar wajah belakang miring relatif terhadap garis tengah benda kerja
Side Relief Angle: Sudut yang mengukur seberapa jauh wajah bawah miring menjauhi benda kerja
End Relief Angle: Sudut yang mengukur kemiringan wajah akhir relatif terhadap garis tegak lurus terhadap sumbu pusat alat
Efek Fitur Geometri pada Operasi Pemotongan:
Nose Radius: Nose radius yang besar membuat lebih banyak kontak dengan benda kerja, memperpanjang umur alat dan tepi pemotongan serta memberikan finishing yang lebih baik. Namun, radius yang terlalu besar akan menyebabkan getaran karena alat lebih terpapar gaya pemotongan tangential dan radial.
Cara lain fitur ini mempengaruhi tindakan pemotongan adalah dalam menentukan seberapa banyak tepi pemotongan yang dihantui oleh gaya tangential. Magnitudo efek ini sangat bergantung pada pakan dan kedalaman potong. Kombinasi yang berbeda dari kedalaman potong dan sudut nose akan menghasilkan panjang tepi pemotongan yang lebih pendek atau lebih panjang yang terpapar gaya tangential. Efek keseluruhan adalah tingkat aus tepi. Jika hanya sebagian kecil tepi pemotongan yang terpapar gaya besar, itu akan aus lebih cepat daripada jika bagian tepi yang lebih panjang tunduk pada gaya yang sama. Fenomena ini juga terjadi dengan peningkatan dan penurunan sudut tepi pemotongan akhir.
End Cutting Edge Angle: Tujuan utama sudut pemotongan akhir adalah untuk ruang kosong saat memotong dalam arah Z positif (gerak masuk ke lubang). Ruang kosong ini memungkinkan nose radius menjadi titik kontak utama antara alat dan benda kerja. Meningkatkan sudut tepi pemotongan akhir dalam arah positif mengurangi kekuatan ujung, tetapi juga mengurangi gaya pakan. Ini adalah situasi lain di mana keseimbangan antara kekuatan ujung dan pengurangan gaya pemotongan harus ditemukan. Juga penting untuk dicatat bahwa sudut mungkin perlu diubah tergantung pada jenis pemborongan yang dilakukan.
Side Rake Angle: Sudut nose adalah satu dimensi geometri yang menentukan seberapa banyak tepi pemotongan yang dihantui oleh gaya tangential, tetapi sudut side rake menentukan seberapa besar gaya yang didistribusikan ulang menjadi gaya radial. Sudut rake positif berarti gaya pemotongan tangential yang lebih rendah karena memungkinkan tindakan shearing yang lebih besar. Namun, sudut ini tidak boleh terlalu besar karena mengompromi integritas tepi pemotongan dengan menyisakan lebih sedikit material untuk sudut nose dan side relief angle.
Back Rake Angle: Kadang disebut sudut rake atas, sudut back rake untuk bor langsung carbide padat digiling untuk membantu mengontrol aliran irisan yang dipotong pada bagian akhir alat. Fitur ini tidak boleh memiliki sudut positif yang terlalu tajam karena mengurangi kekuatan alat.
Side and End Relief Angles: Seperti sudut pemotongan akhir, tujuan utama sudut side dan end relief adalah untuk memberikan ruang kosong sehingga bagian alat yang tidak memotong tidak menggosok benda kerja. Jika sudut terlalu kecil, ada risiko abrasi antara alat dan benda kerja. Gesekan ini mengakibatkan peningkatan aus alat, getaran, dan permukaan finishing yang buruk. Ukuran sudut biasanya akan antara 0° dan 20°.
Geometri Bor Langsung Disajikan
Bor langsung memiliki beberapa dimensi keseluruhan yang memungkinkan pemborongan lubang tanpa menjalankan pemegang alat ke dalam benda kerja, atau merusak alat segera saat kontak. Bor langsung carbide padat memiliki berbagai sudut yang digabungkan secara berbeda untuk mendistribusikan 3 jenis gaya pemotongan agar dapat memanfaatkan alat sepenuhnya. Memaksimalkan performa alat memerlukan kombinasi pemilihan alat yang tepat bersama dengan laju pakan, kedalaman potong, dan RPM yang sesuai. Faktor-faktor ini bergantung pada ukuran lubang, jumlah material yang perlu dihapus, dan properti mekanis benda kerja.



