Yang berikut ini hanyalah salah satu dari beberapa posting blog yang relevan dengan High Efficiency Milling. Untuk pemahaman penuh tentang metode pemesinan populer ini, lihat posting HEM tambahan di bawah ini!
Pengantar High Efficiency Milling I High Speed Machining vs. HEM I How to Combat Chip Thinning I Diving into Depth of Cut I Intro to Trochoidal Milling
Defining Tool Wear
Tool wear adalah kerusakan dan kegagalan bertahap dari alat pemotong karena operasi reguler. Setiap alat akan mengalami tool wear pada suatu titik dalam umurnya. Aus yang berlebihan akan menunjukkan inkonsistensi dan akan memiliki efek yang tidak diinginkan pada benda kerja Anda, jadi penting untuk menghindari tool wear untuk mencapai kinerja fres akhir yang optimal. Tool wear juga dapat menyebabkan kegagalan, yang pada gilirannya dapat menyebabkan kerusakan serius, perbaikan, dan bagian yang dibuang.
Unduh Buku Panduan High Efficiency Milling Gratis 50+ Halaman Hari Ini
Untuk memperpanjang umur alat, mengidentifikasi dan mengurangi berbagai tanda tool wear adalah kunci. Stres termal dan mekanis menyebabkan tool wear, dengan panas dan gesekan sebagai penyebab utama. Mempelajari cara mengidentifikasi jenis tool wear yang paling umum dan apa yang menyebabkan mereka dapat membantu pemain memperbaiki masalah dengan cepat dan memperpanjang umur alat.
Abrasive Wear
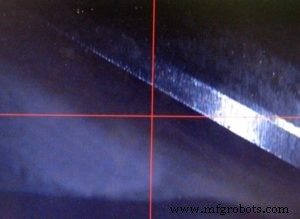
Wear land adalah pola gesekan seragam pada tepi pemotong alat, yang disebabkan oleh gesekan mekanis dari benda kerja. Ini membusakan tepi pemotong alat, dan bahkan dapat mengubah dimensi seperti diameter alat. Pada kecepatan tinggi, panas berlebihan menjadi lebih menjadi masalah, menyebabkan lebih banyak kerusakan pada tepi pemotong, terutama ketika lapisan alat yang tepat tidak digunakan.
Jika wear land menjadi berlebihan atau menyebabkan kegagalan alat premature, mengurangi kecepatan pemotongan dan mengoptimalkan penggunaan coolant dapat membantu. Jalur alat High Efficiency Milling (HEM) dapat membantu mengurangi aus dengan menyebarkan pekerjaan yang dilakukan oleh alat di seluruh panjang potongnya. Ini mencegah aus lokal dan akan memperpanjang umur alat dengan menggunakan seluruh tepi pemotong yang tersedia.
Chipping
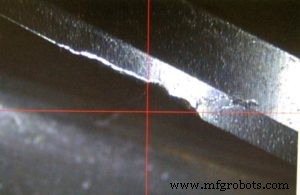
Chipping dapat dengan mudah diidentifikasi oleh tepi yang tergores atau terpelesot pada alat pemotong, atau dengan memeriksa finishing permukaan bagian. Finishing permukaan yang buruk seringkali dapat menunjukkan bahwa alat telah mengalami jenis chipping, yang dapat menyebabkan kegagalan alat katastrofik jika tidak tertangkap.
Chipping biasanya disebabkan oleh beban berlebihan dan shock-loading selama operasi, tetapi juga dapat disebabkan oleh thermal cracking, jenis tool wear lainnya yang dijelaskan lebih detail di bawah ini. Untuk mengatasi chipping, pastikan operasi pemotongan bebas dari getaran dan chatter sepenuhnya. Melihat kecepatan dan laju juga dapat membantu. Potongan terganggu dan masuk bagian berulang kali juga dapat memiliki dampak negatif pada alat. Mengurangi laju pengiriman untuk situasi ini dapat mengurangi risiko chipping.
Thermal Cracking
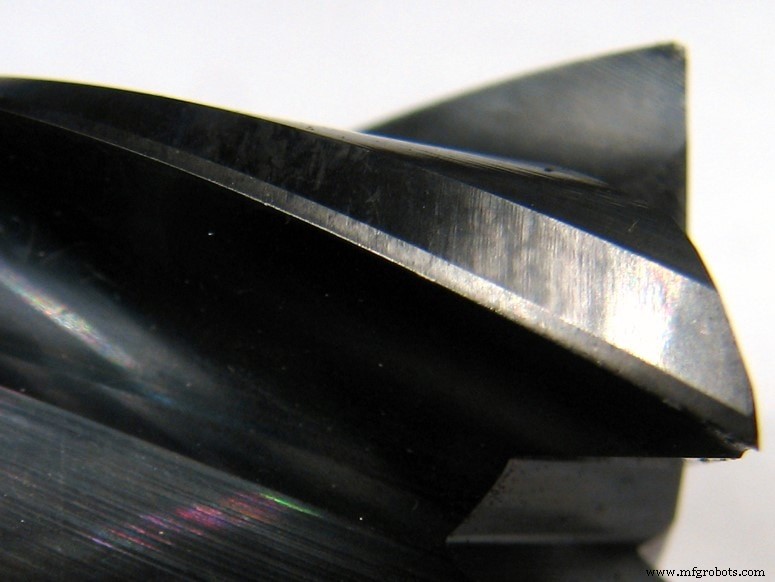
Thermal cracking sering diidentifikasi oleh retakan pada alat yang tegak lurus terhadap tepi pemotong. Retakan terbentuk perlahan, tetapi dapat menyebabkan chipping dan kegagalan alat premature.
Thermal cracking, seperti namanya yang menunjukkan, disebabkan oleh fluktuasi suhu ekstrim selama pemotongan. Menambahkan lapisan yang tepat pada fres akhir bermanfaat untuk menyediakan daya tahan panas dan mengurangi gesekan pada alat. Jalur alat HEM memberikan perlindungan yang sangat baik terhadap thermal cracking, karena jalur alat ini menyebarkan panas di seluruh tepi pemotong alat, mengurangi suhu keseluruhan dan mencegah fluktuasi panas yang serius.
Fracture
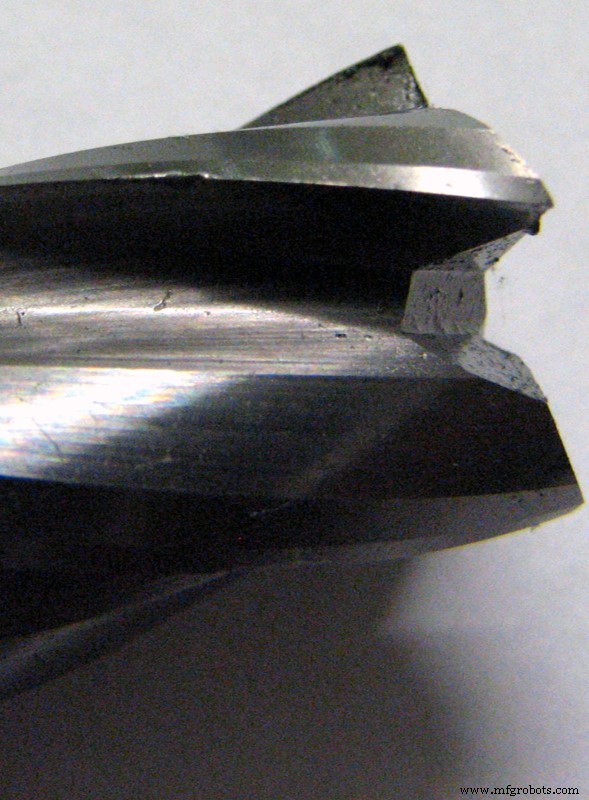
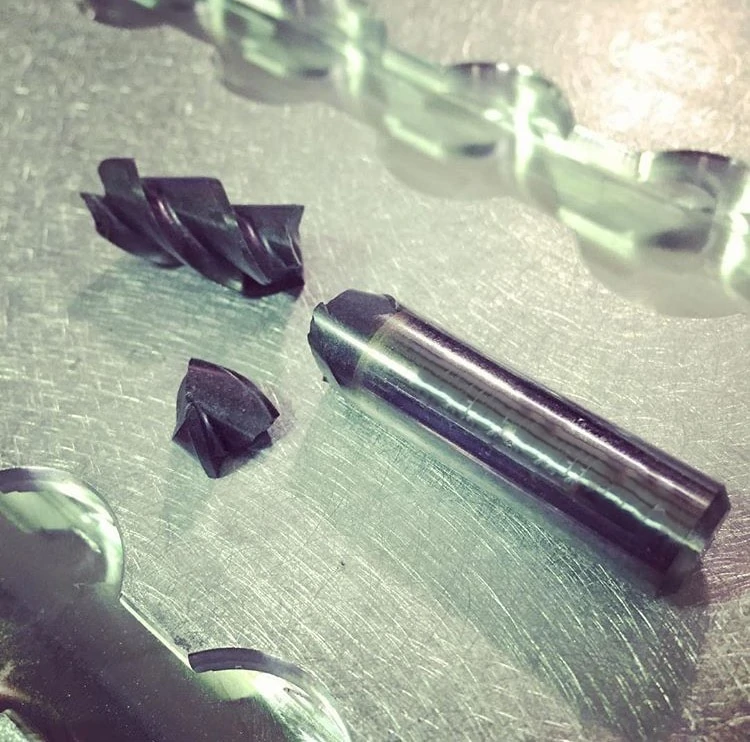
Fracture adalah kehilangan penggunaan alat sepenuhnya karena kerusakan tiba-tiba, seringkali sebagai akibat dari kecepatan dan laju yang tidak tepat, lapisan yang salah, atau kedalaman potong yang tidak sesuai. Masalah pengikat alat atau pegangan benda kerja yang longgar juga dapat menyebabkan fracture, begitu juga dengan inkonsistensi properti material benda kerja.
Menyesuaikan kecepatan, laju, dan kedalaman potong dan memeriksa pengaturan untuk kekakuan akan membantu mengurangi fracture. Mengoptimalkan penggunaan coolant juga dapat membantu untuk menghindari hot spots dalam bahan yang dapat membusak tepi pemotong dan menyebabkan fracture. Jalur alat HEM mencegah fracture dengan menawarkan beban yang lebih konsisten pada alat. Shock loading berkurang, menyebabkan stres yang lebih sedikit pada alat, yang mengurangi kemungkinan kerusakan dan meningkatkan umur alat.
Penting untuk memantau alat dan menjaganya dalam kondisi baik agar tidak ada waktu henti dan menghemat uang. Aus disebabkan oleh stres termal dan mekanis, yang dapat diminimalkan dengan menjalankan parameter yang tepat dan jalur alat HEM untuk menyebarkan aus di seluruh panjang potong. Sementara setiap alat pada akhirnya akan mengalami jenis aus, efeknya dapat ditunda dengan memperhatikan kecepatan dan laju serta kedalaman potong dengan seksama. Tindakan pencegahan harus diambil untuk memperbaiki masalah sebelum mereka menyebabkan kegagalan alat total.