Aus Alat Pemesinan CNC: Jenis, Penyebab, dan Solusi Efektif
Penggunaan yang luas dari peralatan manufaktur dan pemrosesan CNC telah mendorong perkembangan teknologi pemotongan. Kami telah menyaksikan peningkatan efisiensi, peningkatan kualitas produk dan kemampuan untuk memproduksi hampir semua produk dengan presisi yang akurat.
Dengan munculnya ligam tahan panas super dan bahan komposit, persyaratan kualitas untuk alat pemotong semakin ketat. Aus alat adalah yang paling umum. Setelah bekerja dalam waktu yang lama, gangguan atau kegagalan mungkin terjadi. Faktanya, setiap alat pemotong mengalami aus selama siklus produksinya.
Meskipun ini umum, aus berlebihan tidak baik untuk produk atau mesin kita. Ketidakkonsistenan yang disebabkan oleh aus ini mungkin berdampak buruk pada benda kerja Anda dan dapat merusak peralatan utama. Aus alat juga dapat menyebabkan kegagalan, yang dapat menyebabkan kerusakan serius, pekerjaan ulang, dan bagian yang dibuang.
Oleh karena itu, sangat penting untuk menemukan anomali seperti ini dan memperbaikinya secara real time sehingga kita dapat mendapatkan performa pemotong akhir terbaik. Berdasarkan pengalaman kami, inilah pandangan kami tentang berbagai jenis aus alat dan cara mengidentifikasi dan mengurangi masalahnya. Semoga dapat membantu Anda mengelola aus alat dengan lebih baik!
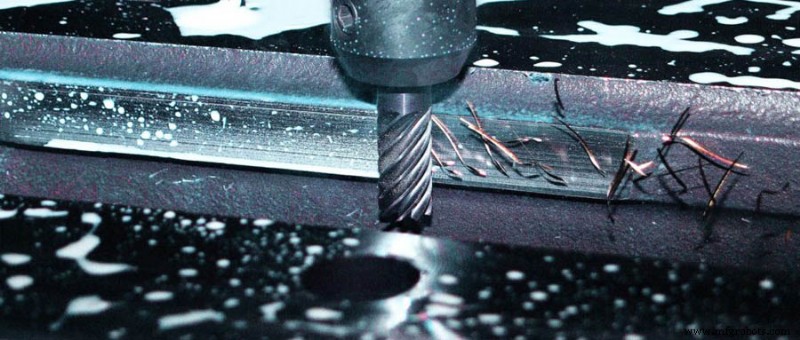
Faktor aus alat CNC
Apa itu aus alat? Aus alat adalah kegagalan bertahap alat karena operasi rutin. Ada banyak faktor yang menyebabkan aus cepat alat pemotong.
1) Aus mekanis
Memproses bahan yang keras atau sulit dapat dengan mudah menyebabkan aus cepat alat pemotong. Sebagian besar bahan yang sulit diproses ditandai oleh konduktivitas termal rendah, yang mengakibatkan penurunan kekuatan ikatan perekat dalam bahan alat pada suhu tinggi dan mempercepat aus alat.
2) Panas pemotongan
Saat memotong bahan dengan kekerasan dan kekerasan tinggi, suhu tepi pemotong sangat tinggi, dan aus alat mirip saat memotong bahan yang sulit diproses. Khususnya saat memproses bahan benda kerja yang menghasilkan sekaran pendek, aus krater dekat tepi pemotong dan merusak alat dalam waktu singkat.
3) Aus kimia
Saat memotong, komponen dalam bahan yang sulit diproses dan beberapa komponen dalam bahan alat akan bereaksi dalam kondisi suhu tinggi, komponen-komponen ini akan menurun, jatuh atau menghasilkan senyawa lain, yang akan mempercepat aus alat, seperti retakan.
Jenis aus alat dan cara menghindarinya
Ini adalah beberapa metode aus alat umum dalam pemotongan CNC.
1. Aus abrasif
Zona aus adalah mode aus seragam pada tepi pemotong alat, yang disebabkan oleh aus mekanis benda kerja. Ini akan membuat tepi pemotong alat rompak, dan bahkan mengubah ukurannya. Jika stres termal yang parah terjadi pada kecepatan yang lebih tinggi, itu bahkan akan mengubah ukuran tepi pisau, terutama jika lapisan pelapisan alat yang tepat tidak digunakan. Tepi pemotong menyebabkan lebih banyak kerusakan, jadi lapisan pelapisan alat esensial untuk memperpanjang umur alat.
Cara menghindari
Jika zona aus menjadi terlalu besar atau alat rusak lebih awal dari yang diharapkan, mengurangi kecepatan pemotongan dan mengoptimalkan jumlah cairan pendingin yang digunakan akan membantu. Jalur alat pemesinan efisien tinggi (HEM) dapat membantu mengurangi aus dengan menyebarkan pekerjaan yang dilakukan oleh alat di seluruh panjang pemotongan. Ini mencegah aus lokal dan memperpanjang umur alat dengan menggunakan seluruh tepi pemotong yang tersedia.
2. Retakan
Retakan disebabkan oleh banyak alasan berbeda, seperti dampak berlebihan, retakan termal atau aus selama operasi. Anggap ini sebagai serangkaian chip atau pecahan pada alat pemotong. Jika tidak diperbaiki tepat waktu, aus ini biasanya menghasilkan finishing permukaan yang buruk dan bahkan dapat menyebabkan kegagalan alat yang serius.
Cara menghindari
Retakan biasanya disebabkan oleh beban berlebihan dan beban kejutan selama operasi, tetapi juga dapat disebabkan oleh retakan termal (jenis aus alat lainnya). Ada beberapa langkah untuk memeriksa apakah alat pemotong Anda retak. Pertama, Anda perlu memastikan bahwa mesin frais CNC tidak bergetar atau getaran. Lalu sesuaikan kecepatan dan kecepatan umpan dengan sesuai, tingkatkan kecepatan dan kurangi kecepatan umpan.
3. Retakan termal
Retakan termal disebabkan oleh fluktuasi suhu selama pemotongan frais. Mereka diidentifikasi sebagai serangkaian retakan pada permukaan alat yang tegak lurus terhadap tepi pemotong. Tingkat terbentuknya retakan lambat, tetapi dapat menyebabkan retakan dan kegagalan alat yang lebih awal dari yang diharapkan.
Cara menghindari
Retakan panas biasanya diidentifikasi oleh retakan alat yang tegak lurus terhadap tepi pemotong. Salah satu cara terbaik untuk mentransfer retakan termal adalah menambahkan lapisan tahan panas yang tepat pada pemotong akhir. Mirip dengan aus, jalur alat HEM memberikan perlindungan retakan termal yang luar biasa karena jalur alat ini menyebarkan panas di seluruh tepi pemotong alat, sehingga mengurangi suhu keseluruhan dan mencegah fluktuasi panas yang parah.
4. Patah
Seperti namanya, patah merujuk pada patah tiba-tiba dari alat selama operasi mesin. Patah adalah kehilangan penggunaan alat sepenuhnya karena patah tiba-tiba, yang biasanya disebabkan oleh kecepatan dan umpan yang salah, pelapisan yang salah atau kedalaman pemotongan yang tidak tepat. Masalah pemegang alat atau longgarnya benda kerja juga dapat menyebabkan patah, dan properti material yang tidak konsisten dari benda kerja juga dapat menyebabkan patah.
Cara menghindari
Menyesuaikan kecepatan, umpan dan kedalaman pemotongan dan memeriksa kekakuan pengaturan akan membantu mengurangi retakan. Mengoptimalkan penggunaan cairan pendingin juga membantu menghindari titik panas dalam bahan, yang dapat membuat tepi pemotong rompak dan menyebabkan patah. Jalur alat HEM mencegah patah dengan memberikan beban yang lebih konsisten pada alat. Kurangi beban kejutan, sehingga mengurangi tekanan pada alat, sehingga mengurangi kemungkinan kerusakan dan memperpanjang umur alat.
Kesimpulan
Penting untuk memantau alat dan menjaganya tetap dalam kondisi kerja yang baik untuk menghindari waktu henti dan menghemat uang. Aus disebabkan oleh gaya termal dan mekanis. Ini dapat diatasi dengan menggunakan parameter operasi yang tepat dan jalur alat HEM untuk menyebarkan aus di seluruh panjang pemotongan, sehingga mengurangi aus. Meskipun setiap alat pada akhirnya akan mengalami beberapa tingkat aus alat, jika Anda memperhatikan kecepatan, umpan dan kedalaman pemotongan dengan sangat hati-hati, efeknya dapat ditunda. Tindakan pencegahan harus dilakukan untuk memperbaiki masalah, sehingga tidak menyebabkan kegagalan total alat.



