Menguasai Runout Alat: Strategi untuk Mengurangi Aus dan Meningkatkan Produktivitas
Tool runout adalah hal yang wajar di setiap bengkel mesin, dan tidak pernah dapat dihindari 100%. Oleh karena itu, penting untuk menetapkan tingkat runout yang dapat diterima untuk setiap proyek, dan tetap dalam rentang tersebut untuk mengoptimalkan produktivitas dan memperpanjang umur alat. Tingkat runout yang lebih kecil selalu lebih baik, tetapi pilihan mesin dan pengikat alat, stick-out, tool reach, dan banyak faktor lain semuanya mempengaruhi jumlah runout dalam setiap pengaturan.
Defining Tool Runout
Tool runout adalah pengukuran seberapa jauh alat pemotong, pengikat, atau poros berputar di luar sumbu sejatinya. Ini dapat terlihat pada fres akhir kualitas rendah di mana diameter pemotong benar menurut ukuran saat diukur saat diam, tetapi mengukur di atas toleransi saat berputar.
Langkah pertama untuk meminimalkan runout adalah memahami faktor individu apa yang menyebabkan runout dalam setiap pengaturan mesin. Runout terlihat dalam akurasi setiap alat pemotong, collet, pengikat alat, dan poros. Setiap koneksi tambahan antara mesin dan benda kerja yang akan dipotong akan memperkenalkan tingkat runout yang lebih tinggi. Setiap peningkatan dapat menambahkan runout total lebih dan lebih. Langkah-langkah harus diambil dengan setiap alat dan peralatan untuk meminimalkan runout untuk kinerja terbaik, umur alat yang lebih lama, dan produk akhir berkualitas.
Measuring Runout
Menentukan runout sistem Anda adalah langkah pertama menuju menemukan cara mengatasinya. Runout diukur menggunakan indikator yang mengukur variasi diameter alat saat berputar. Ini dilakukan dengan indikator dial/probe atau alat ukur laser. Meskipun sebagian besar indikator dial portable dan mudah digunakan, mereka tidak seakurat indikator laser yang tersedia, dan juga dapat membuat pengukuran runout semakin buruk dengan mendorong alat. Ini sebagian besar merupakan masalah untuk alat miniatur dan mikro-alat, di mana laser harus digunakan secara ketat karena sifat rapuh alat. Sebagian besar produsen fres akhir merekomendasikan penggunaan indikator runout laser alih-alih indikator dial jika memungkinkan.
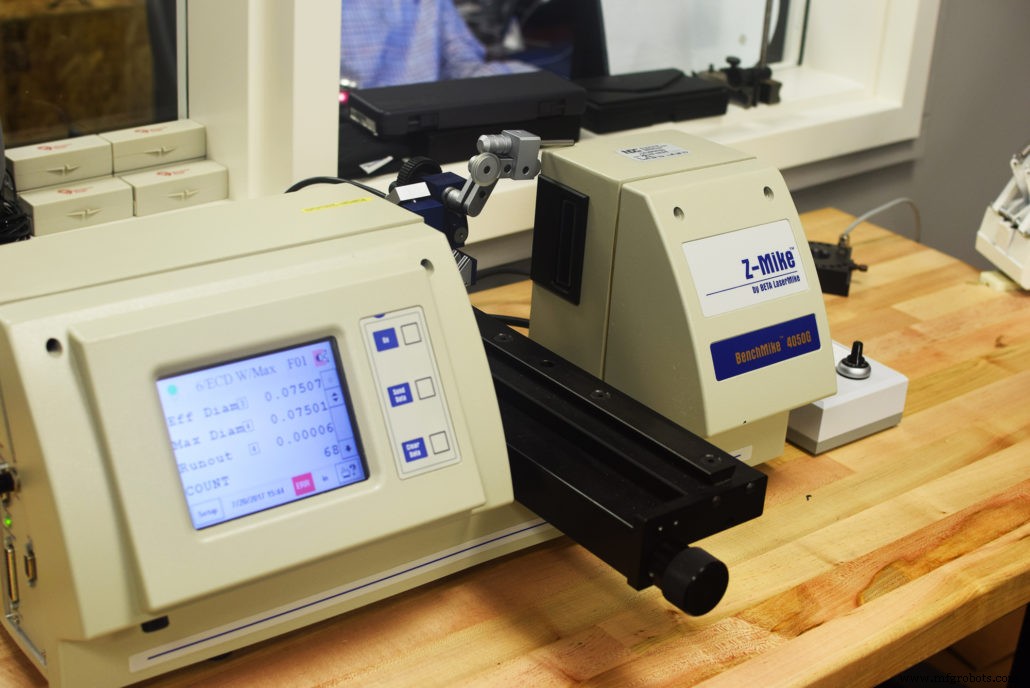
Alat ukur laser Z-Mike adalah instrumen umum yang digunakan untuk mengukur tingkat runout alat.
Runout harus diukur di titik di mana alat akan memotong, biasanya di ujung alat, atau di sepanjang sebagian panjang potong. Indikator dial mungkin tidak masuk akal dalam kasus-kasus ini karena bentuk tidak konsisten dari fluting alat. Alat ukur laser menawarkan keuntungan lain karena hal ini.
High Quality Tools
Jumlah runout di setiap komponen sistem, seperti diproduksi, seringkali memiliki dampak signifikan pada total runout dari pengaturan tertentu. Alat pemotong semuanya memiliki pembatasan pada runout maksimum yang diizinkan saat diproduksi, dan beberapa dapat memiliki toleransi .0002" atau kurang. Ini adalah nilai yang harus dicapai dalam sistem lengkap juga. Untuk alat miniatur hingga diameter .001", pengukuran ini harus dipegang ke nilai yang lebih kecil. Seiring bertambahnya rasio runout alat terhadap diameter alat, ancaman kegagalan alat meningkat. Seperti yang disebutkan sebelumnya, memulai dengan alat yang memiliki runout minimal adalah kunci untuk menjaga total runout sistem pada minimum. Ini adalah runout yang tidak dapat dihindari.
Precision Tool Holders
Langkah berikutnya untuk meminimalkan runout adalah memastikan Anda menggunakan pengikat alat berkualitas tinggi dan presisi. Ini seringkali dalam bentuk pengikat alat shrink-fit, atau press-fit yang menawarkan rotasi alat yang akurat dan presisi. Tekanan seragam di seluruh lingkaran tangkai adalah penting untuk mengurangi runout. Pengikat berbasis set screw harus dihindari, karena mereka mendorong alat ke tengah dengan tekanan pegangan yang tidak merata. Pengikat berbasis collet juga seringkali memperkenalkan jumlah runout tambahan karena komponen tambahannya. Setiap koneksi tambahan dalam sistem pegangan alat memungkinkan lebih banyak metode runout untuk muncul. Pengikat alat shrink-fit dan press-fit secara inheren lebih baik dalam meminimalkan runout karena komponennya yang lebih sedikit.
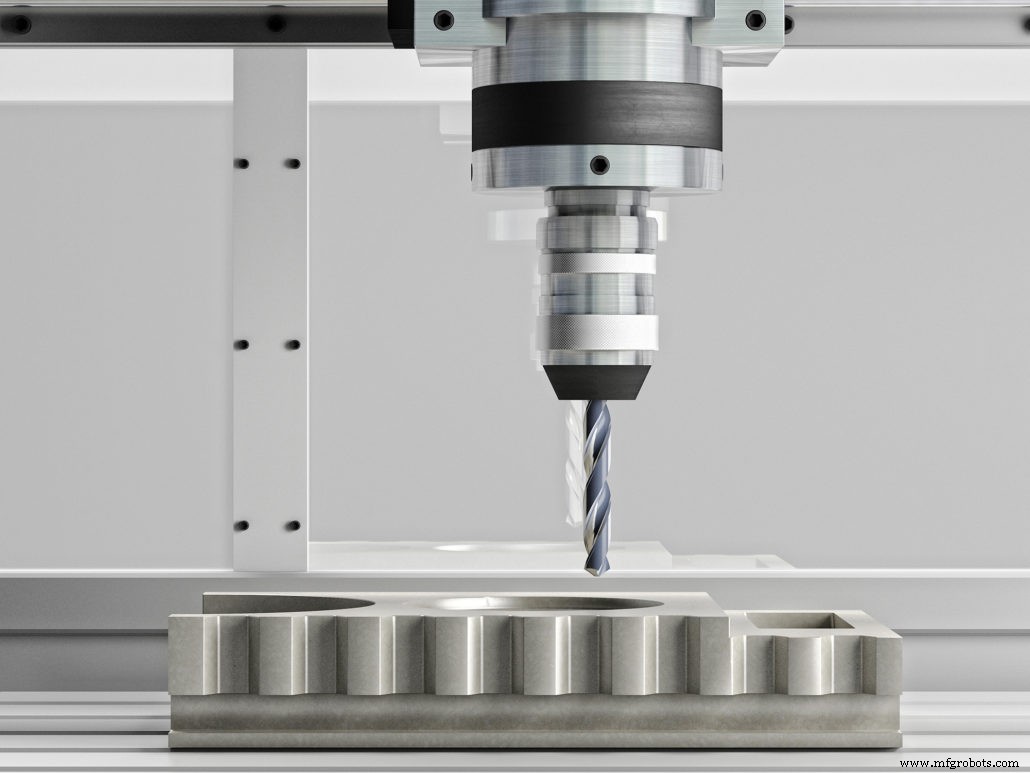
Termasuk dalam pertimbangan pegangan alat Anda harus kebersihan mesin perkakas. Seringkali, chip dapat terperangkap di poros, dan menyebabkan penghalang di antara dua permukaan presisi tinggi dalam sistem. Memastikan pengikat alat dan poros Anda bersih dan bebas dari chip serta puing-puing adalah hal yang terpenting saat menyiapkan setiap pekerjaan.
Shank Modifications
Selain alat itu sendiri, banyak faktor lain dapat berkontribusi pada jumlah runout alat yang meningkat. Ini dapat mencakup seberapa panjang alat, seberapa kaku pengaturan mesin, dan seberapa jauh alat terlepas dari pengikatnya. Modifikasi tangkai, bersama dengan metode pegangan alatnya dapat memiliki dampak besar. Seringkali dianggap sebagai teknologi lama dan usang, Weldon flats dianggap bersalah menambahkan jumlah runout yang besar di banyak bengkel. Meskipun banyak bengkel masih menggunakan Weldon flats untuk memastikan pegaman yang aman pada alat mereka, set screw yang mendorong alat ke satu sisi dapat mendorongnya ke tengah, menghasilkan tingkat runout yang sangat tinggi. Haimer Safe Lock™ adalah opsi lain yang semakin populer yang merupakan teknologi pegangan yang berkinerja jauh lebih tinggi. Sistem Safe-Lock™ dirancang dengan toleransi yang sama seperti shrink fit dan pengikat alat presisi tinggi lainnya. Ini mampu meminimalkan runout, sambil memegang alat dengan erat tanpa kemungkinan pull-out.
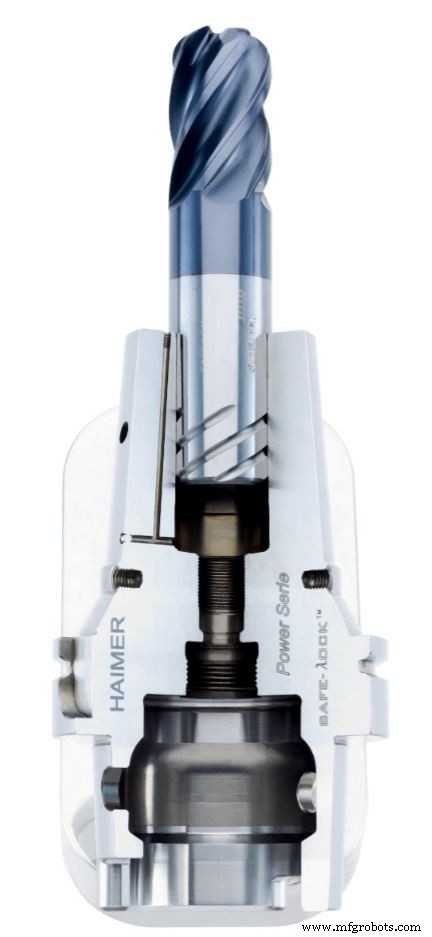
Sistem Haimer Safe-Lock™ adalah salah satu opsi untuk sangat mengurangi runout alat.
Runout tidak akan pernah sepenuhnya dihilangkan dari sistem pemesinan. Namun, langkah-langkah dapat (dan harus) diambil untuk menjaganya pada minimum menggunakan setiap metode yang memungkinkan. Menjaga alat berjalan tepat akan memperpanjang umur alat, meningkatkan kinerja, dan pada akhirnya menghemat waktu dan uang bengkel Anda. Runout adalah masalah umum dalam industri pengolahan logam, tetapi seringkali diabaikan saat itu bisa menjadi masalah utama yang menyebabkan penolakan bagian dan hasil yang tidak dapat diterima. Setiap bagian mesin perkakas memainkan peran dalam runout yang dihasilkan, dan tidak satu pun yang harus diabaikan.



