Mahir dalam Pemesinan CNC: Strategi Desain Teruji untuk Bagian Optimal
Ada beberapa langkah mudah yang dapat Anda ambil untuk mengoptimalkan desain Anda untuk pemesinan CNC (kontrol numerik komputer). Dengan mengikuti aturan desain untuk manufaktur (DFM), Anda dapat mendapatkan lebih banyak dari kemampuan luas pemesinan CNC. Ini bisa menjadi tantangan meskipun, karena standar spesifik industri yang luas tidak ada.
Dalam artikel ini, kami menawarkan panduan komprehensif tentang praktik desain terbaik untuk pemesinan CNC. Untuk mengumpulkan informasi yang luas dan terbaru ini, kami meminta masukan dari ahli industri dan penyedia layanan pemesinan CNC. Jika Anda mengoptimalkan untuk biaya, lihat panduan ini tentang mendesain bagian hemat biaya untuk CNC.
Apa itu proses pemesinan CNC?
Pemesinan CNC adalah teknologi manufaktur subtraktif. Dalam CNC, bahan dihapus dari blok padat menggunakan berbagai alat potong yang berputar dengan kecepatan tinggi—ribuan RPM—untuk memproduksi bagian berdasarkan model CAD. Baik logam maupun plastik dapat diproses CNC.
Bagian yang diproses CNC memiliki akurasi dimensi yang tinggi dan toleransi yang ketat. CNC cocok untuk produksi volume tinggi dan pekerjaan satu-off. Faktanya, pemesinan CNC saat ini adalah cara yang paling hemat biaya untuk memproduksi prototipe logam, bahkan dibandingkan dengan cetak 3D .
Baca pengantar kami ke prinsip dasar pemesinan CNC .
Apa saja keterbatasan utama desain CNC?
CNC menawarkan fleksibilitas desain yang hebat, tetapi ada beberapa keterbatasan. Keterbatasan ini berkaitan dengan mekanisme dasar proses pemotongan dan terutama berkaitan dengan geometri alat dan akses alat.
Geometri alat
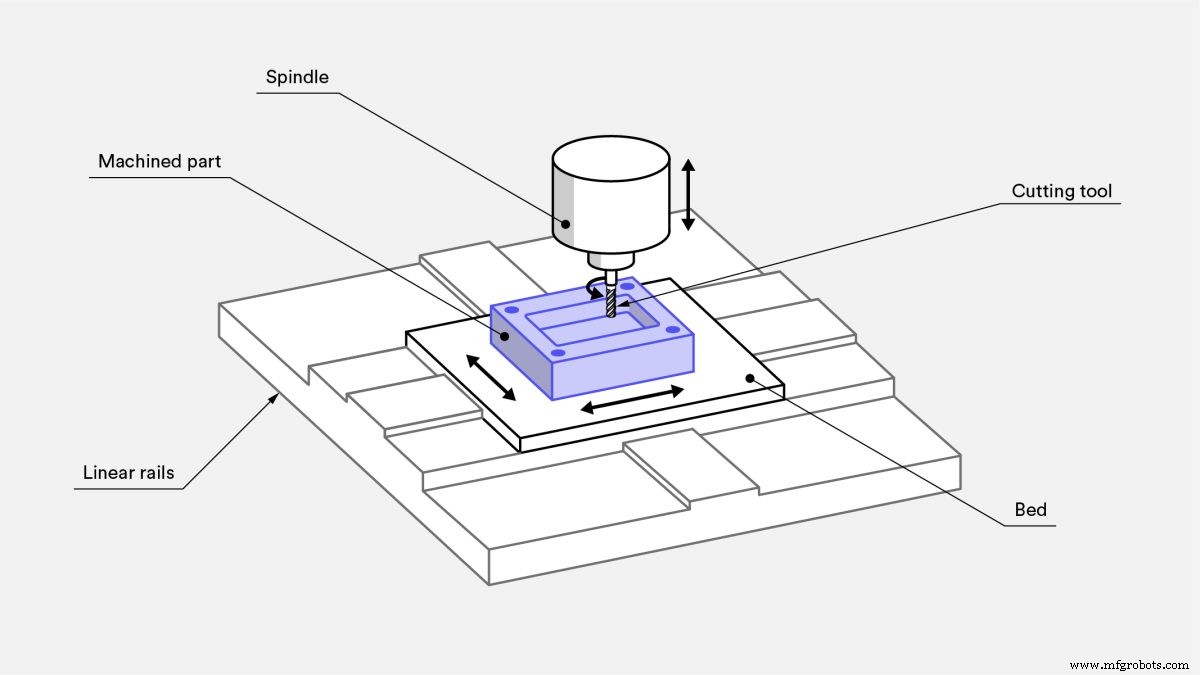
Hampir semua alat potong CNC umum (alat end mill dan bor) berbentuk silinder dan memiliki panjang pemotongan yang terbatas.
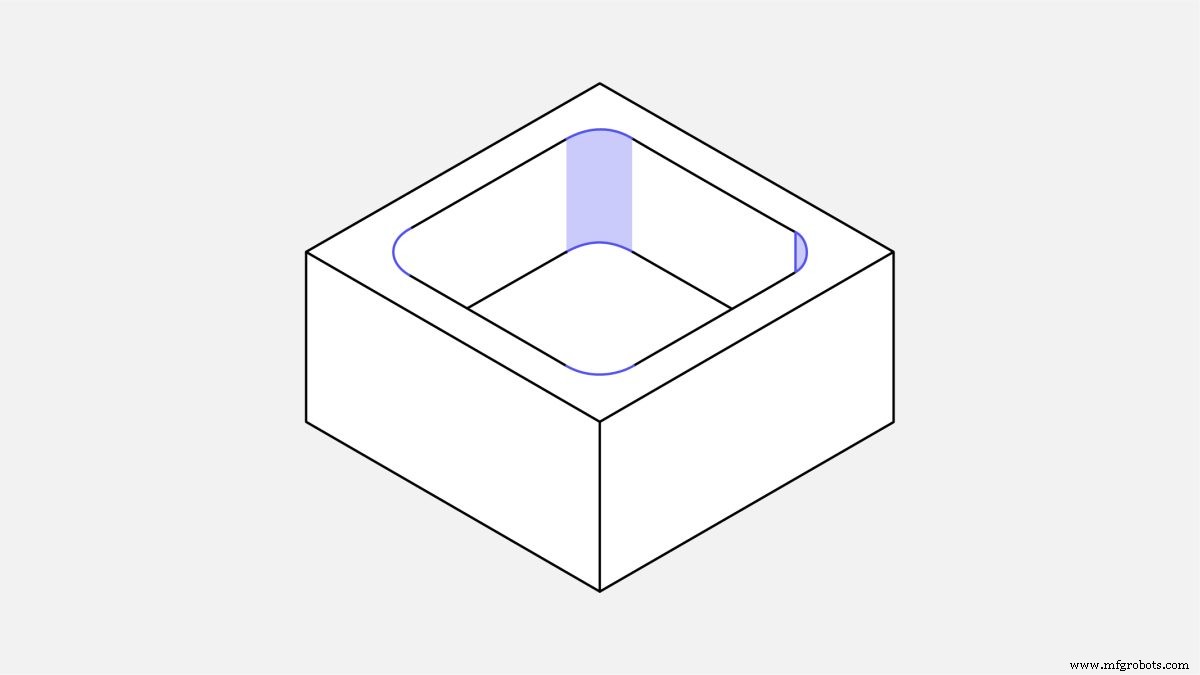
Saat bahan dihapus dari workpiece, geometri alat ditransfer ke bagian yang diproses. Ini berarti, misalnya, sudut dalam bagian CNC selalu memiliki radius, tidak peduli seberapa kecil alat potong yang digunakan.
Akses alat
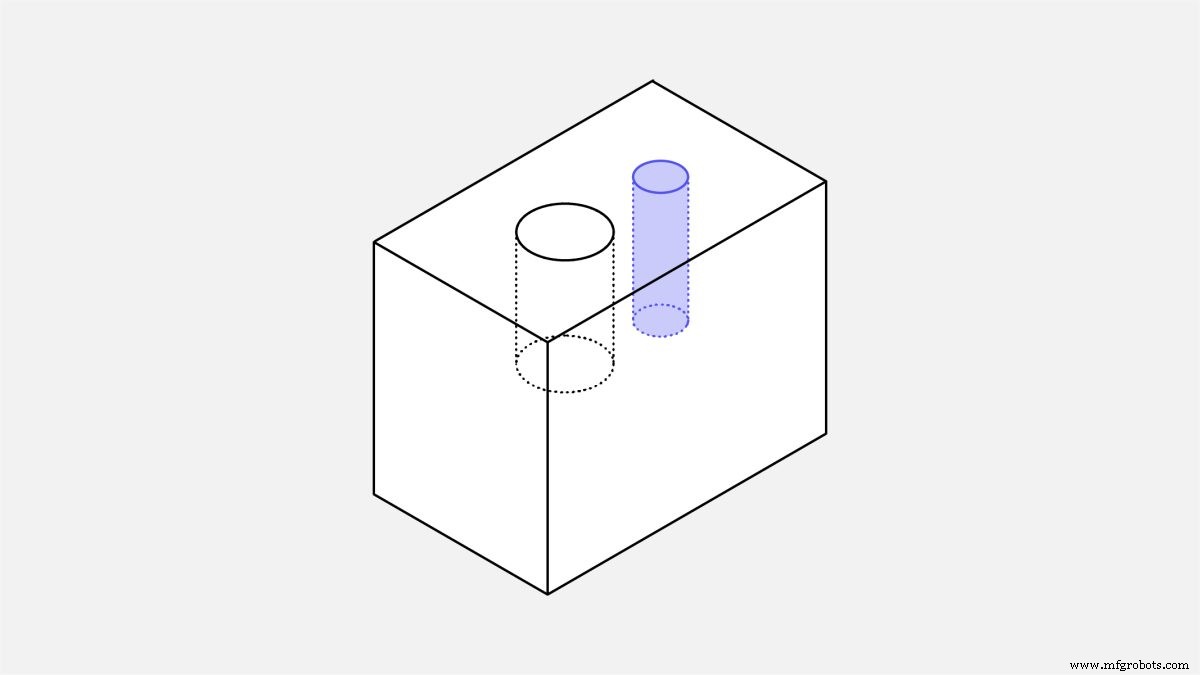
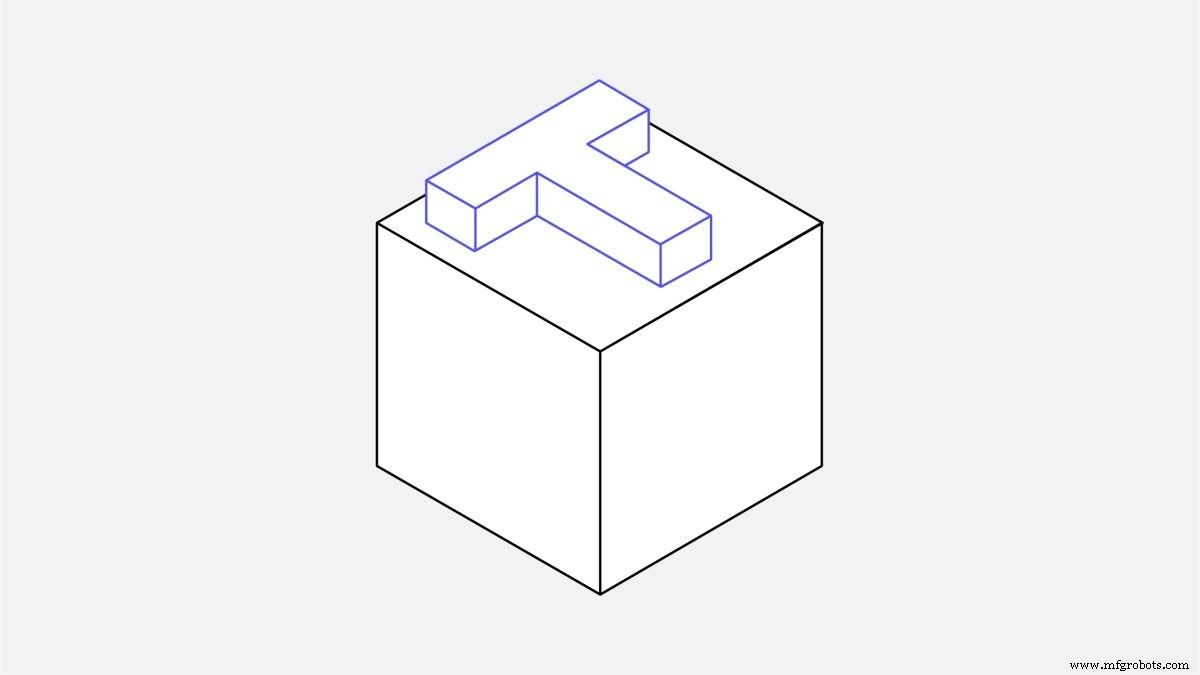
Untuk menghapus bahan, alat potong mendekati workpiece secara langsung dari atas. Fitur yang tidak dapat diakses dengan cara ini tidak dapat diproses CNC.
Ada pengecualian dari aturan ini: undercut. Ada bagian tentang undercut di akhir artikel ini.
Praktik desain yang baik adalah menyelaraskan semua fitur model Anda (lubang, rongga, dinding vertikal, dll.) ke salah satu enam arah utama. Namun, lihat aturan ini sebagai rekomendasi dan bukan keterbatasan, karena sistem CNC 5 sumbu menawarkan kemampuan pemegang workpiece yang canggih.
Akses alat juga menjadi masalah saat memproses fitur dengan rasio kedalaman-lebar yang besar. Untuk mencapai dasar rongga dalam, misalnya, Anda perlu alat dengan jangkauan yang diperpanjang. Ini berarti rentang gerakan yang lebih luas untuk end effector, yang meningkatkan getaran mesin dan menurunkan akurasi yang dapat dicapai.
Ini akan menyederhanakan produksi jika Anda mendesain bagian yang dapat diproses CNC dengan alat yang memiliki diameter terbesar yang mungkin dan panjang terpendek yang mungkin.
Pedoman desain CNC
Tantangan yang sering muncul saat mendesain bagian untuk pemesinan CNC adalah tidak ada standar spesifik industri yang luas. Produsen mesin dan alat CNC terus meningkatkan kemampuan teknologi, memperluas batas apa yang mungkin. Tabel di bawah ini meringkas nilai yang direkomendasikan dan dapat dilakukan untuk fitur paling umum yang ditemukan dalam bagian yang diproses CNC.
Rongga dan saku
Kedalaman rongga yang direkomendasikan: 4 kali lebar rongga
Alat end mill memiliki panjang pemotongan yang terbatas (biasanya 3–4 kali diameternya). Defleksi alat, evakuasi chip dan getaran menjadi lebih signifikan ketika rongga memiliki rasio kedalaman-lebar yang lebih kecil.
Membatasi kedalaman rongga hingga empat kali lebarnya memastikan hasil yang baik.
Jika kedalaman yang lebih besar diperlukan, pertimbangkan mendesain bagian dengan kedalaman rongga variabel.
Pemesinan rongga dalam: Rongga dengan kedalaman lebih dari enam kali diameter alat dianggap dalam. Rasio diameter alat-kedalaman rongga hingga 30:1 mungkin menggunakan alat khusus (kedalaman maksimum: 35 cm dengan alat end mill diameter 1 inci).
Tepi internal
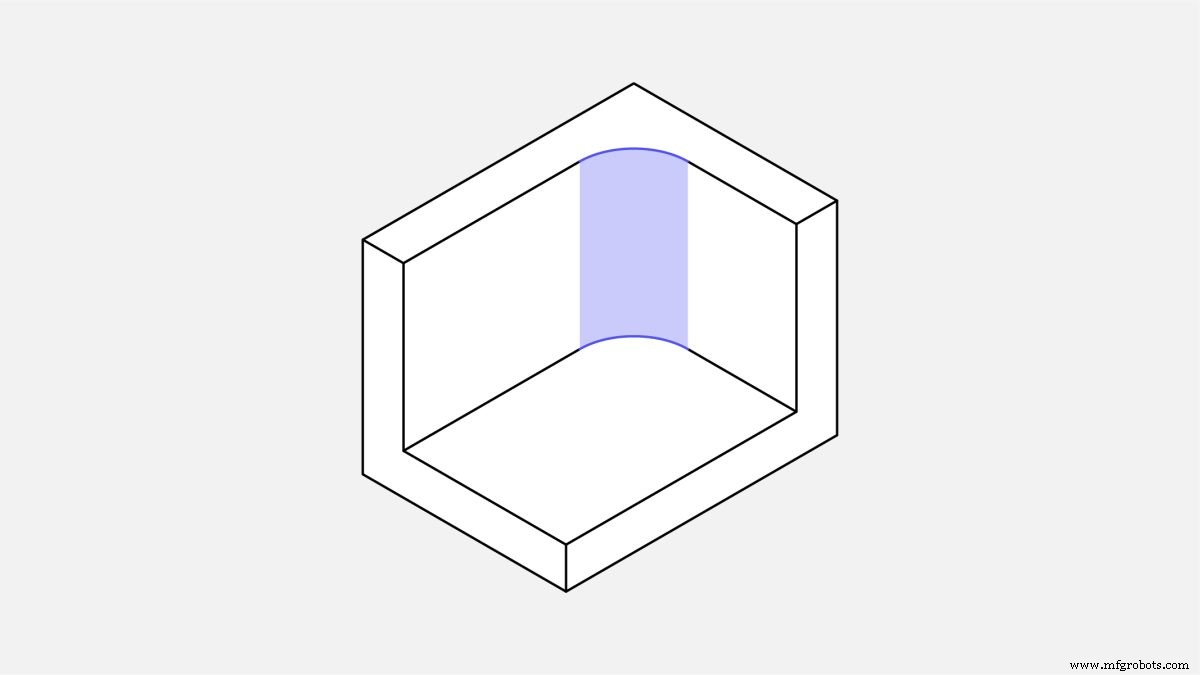
Radius sudut vertikal
Direkomendasikan: ⅓ kali kedalaman rongga (atau lebih besar)
Menggunakan nilai yang direkomendasikan untuk radius sudut internal memastikan alat dengan diameter yang sesuai dapat digunakan dan selaras dengan pedoman untuk kedalaman rongga yang direkomendasikan. Meningkatkan radius sudut sedikit di atas nilai yang direkomendasikan (misalnya dengan 1 mm), memungkinkan alat untuk memotong dengan jalur lingkaran alih-alih sudut 90 derajat. Ini diinginkan karena menghasilkan finishing permukaan yang berkualitas lebih tinggi. Jika sudut dalam 90 derajat yang tajam diperlukan, pertimbangkan menambahkan undercut T-bone alih-alih mengurangi radius sudut.
Radius lantai
Direkomendasikan: 0,5 mm, 1 mm atau tanpa radius Dapat dilakukan: radius apa pun
Alat end mill memiliki tepi pemotongan bawah yang datar atau sedikit membulat. Radius lantai lain dapat diproses menggunakan alat end ball. Praktik desain yang baik adalah menggunakan nilai yang direkomendasikan, karena disukai oleh mesin.
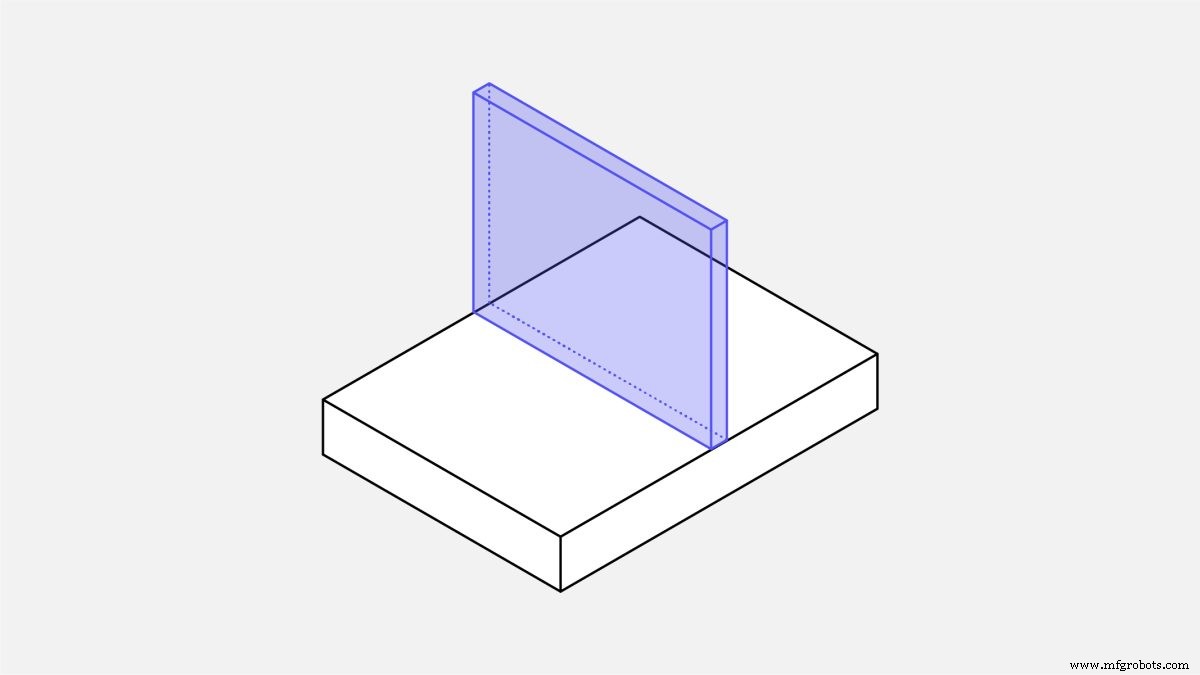
Dinding tipis
Ketebalan dinding minimal
Direkomendasikan: 0,8 mm (logam), 1,5 mm (plastik) Dapat dilakukan: 0,5 mm (logam), 1,0 mm (plastik)
Mengurangi ketebalan dinding mengurangi kekakuan bahan, yang meningkatkan getaran selama pemesinan dan menurunkan akurasi yang dapat dicapai. Plastik rentan terhadap renyut (karena stres residu) dan lunak (karena kenaikan suhu), jadi ketebalan dinding minimal yang lebih besar direkomendasikan. Nilai yang dapat dilakukan yang dinyatakan di atas harus diperiksa kasus demi kasus.
Lubang
Diameter
Direkomendasikan: bor standar Dapat dilakukan: diameter apa pun lebih besar dari 1 mm
Lubang diproses menggunakan bor atau alat end mill. Ukuran bor standar (dalam satuan metrik dan imperial). Reamer dan alat bor digunakan untuk menyelesaikan lubang yang memerlukan toleransi ketat. Untuk lubang akurat tinggi dengan diameter lebih kecil dari 20 mm, menggunakan diameter standar direkomendasikan.
Kedalaman maksimum
Direkomendasikan: 4 kali diameter nominal Tipikal: 10 kali diameter nominal Dapat dilakukan: 40 kali diameter nominal
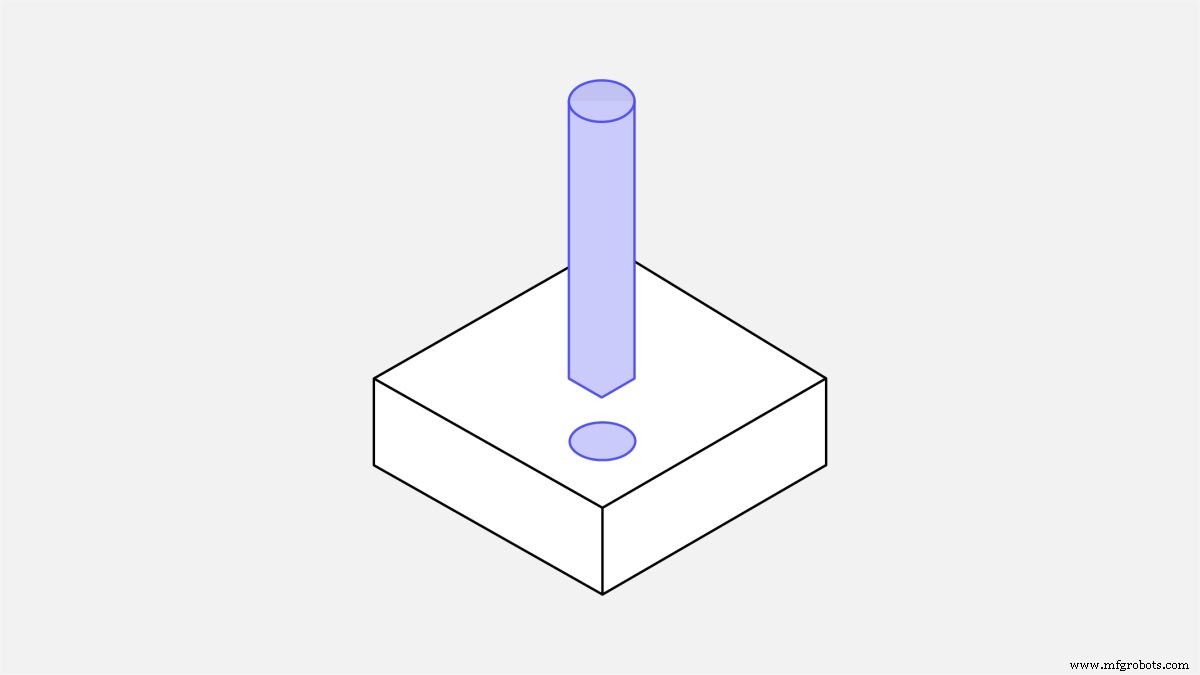
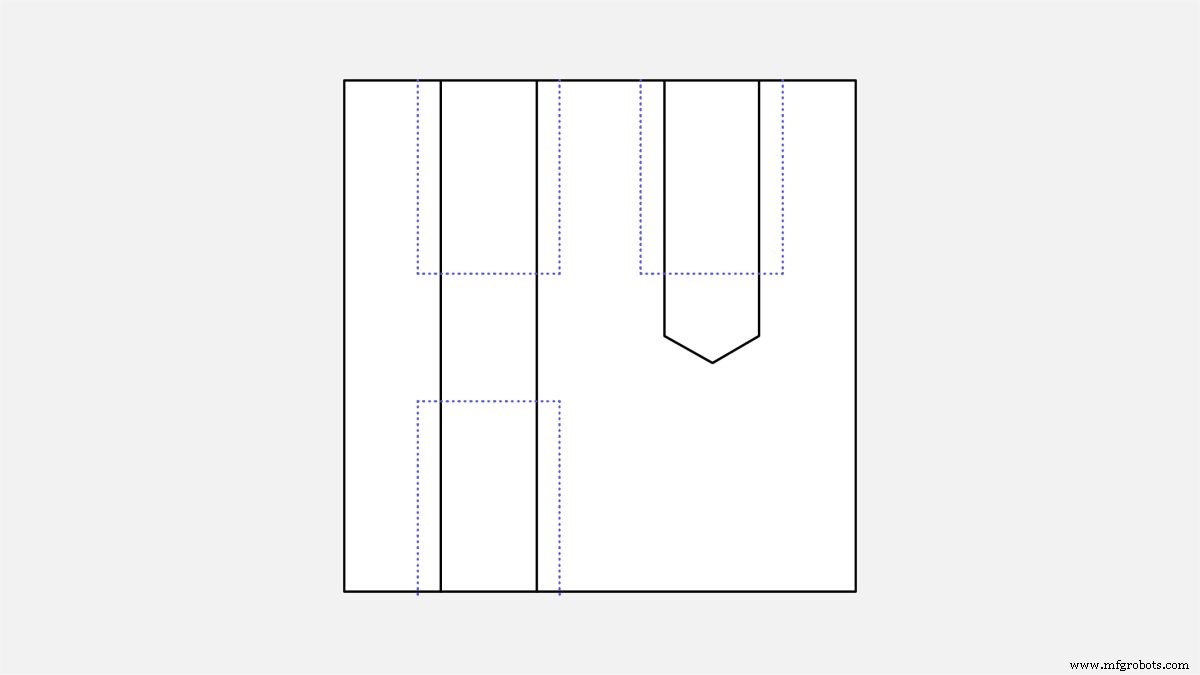
Lubang dengan diameter non-standar harus diproses dengan alat end mill. Dalam hal ini, batasan kedalaman rongga maksimum berlaku dan nilai kedalaman maksimum yang direkomendasikan harus digunakan. Lubang yang lebih dalam dari nilai tipikal diproses menggunakan bor khusus (dengan diameter minimal 3mm). Lubang tertutup yang diproses dengan bor memiliki lantai kerucut (sudut 135 derajat), sementara lubang yang diproses dengan alat end mill datar. Tidak ada preferensi khusus antara lubang through dan lubang tertutup dalam pemesinan CNC.
Selang
Ukuran selang
Minimal: M2 Direkomendasikan: M6 atau lebih besar
Selang dipotong dengan taps dan selang eksternal dengan dies. Taps dan dies dapat digunakan untuk memotong selang hingga M2. Alat selang CNC umum dan disukai oleh mesin, karena mereka membatasi risiko patahnya taps. Alat selang CNC dapat digunakan untuk memotong selang hingga M6.
Panjang selang
Minimal: 1,5 kali diameter nominal Direkomendasikan: 3 kali diameter nominal
Sebagian besar beban yang diterapkan pada selang ditangani oleh beberapa gigi pertama (hingga 1,5 kali diameter nominal). Selang yang lebih panjang dari 3 kali diameter nominal tidak diperlukan.
Untuk selang dalam lubang tertutup yang dipotong dengan taps (yaitu semua selang lebih kecil dari M6), tambahkan panjang tidak berselang sama dengan 1,5 kali diameter nominal di dasar lubang. Saat alat selang CNC dapat digunakan (yaitu selang lebih besar dari M6), lubang dapat diberselang sepanjang panjangnya.
Fitur kecil
Diameter lubang minimal
Direkomendasikan: 2,5 mm (0,1 inci) Dapat dilakukan: 0,05 mm (0,005 inci)
Hampir semua bengkel mesin dapat secara akurat memproses rongga dan lubang menggunakan alat hingga 2,5 mm (0,1 inci) diameter. Apa pun di bawah batas ini dianggap mikropemesinan. Alat khusus (bor mikro) dan pengetahuan ahli diperlukan untuk memproses fitur seperti ini karena fisika proses pemotongan berubah pada skala ini. Kecuali sangat diperlukan, rekomendasi adalah untuk menghindarinya.
Toleransi
Tipikal: +-0,1 mm Dapat dilakukan: +-0,02 mm
Toleransi kami adalah 2768 medium atau fine. Jika toleransi tidak ditentukan, mitra produksi akan menggunakan grade 2768 yang dipilih. Toleransi menentukan batas untuk dimensi yang dapat diterima. Toleransi yang dapat dicapai bervariasi sesuai dengan dimensi dasar dan geometri bagian. Nilai di atas adalah pedoman yang wajar.
Teks dan huruf
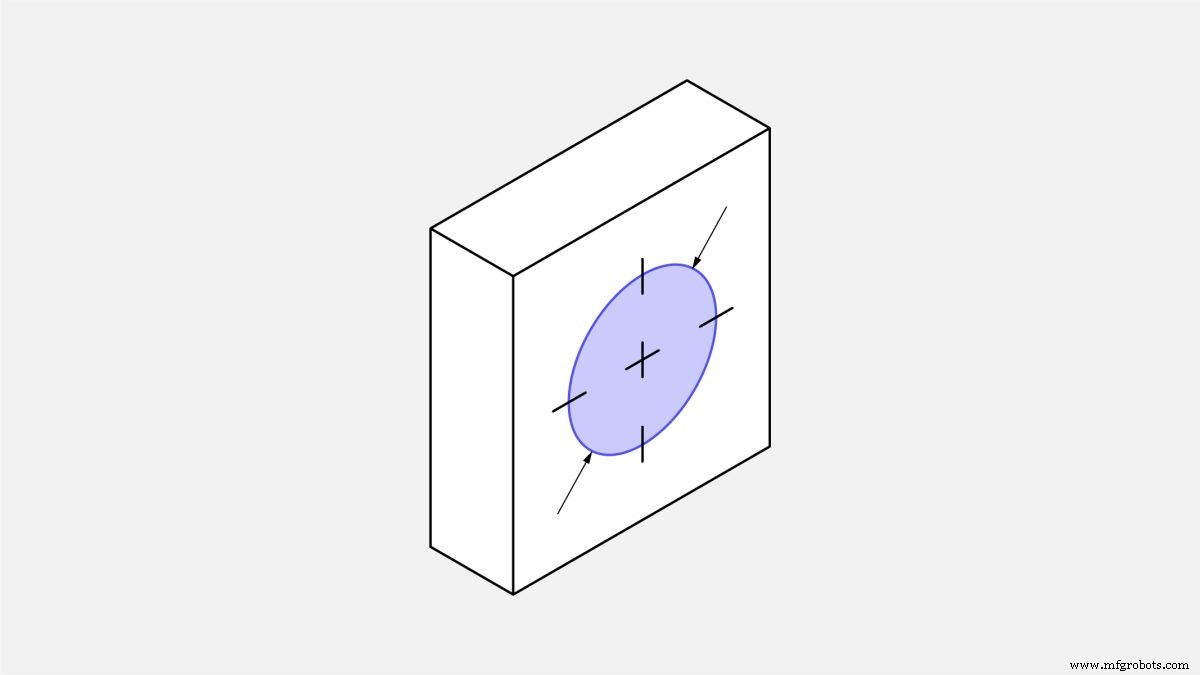
Direkomendasikan: ukuran font 20 (atau lebih besar), 5 mm diukir
Teks diukir disukai daripada teks diembus, karena lebih sedikit bahan dihapus. Menggunakan ukuran minimal -20 sans-serif font (misalnya Arial atau Verdana) direkomendasikan. Hampir semua mesin CNC memiliki rutinitas yang diprogram sebelumnya untuk font ini.
Pengaturan mesin CNC dan orientasi bagian
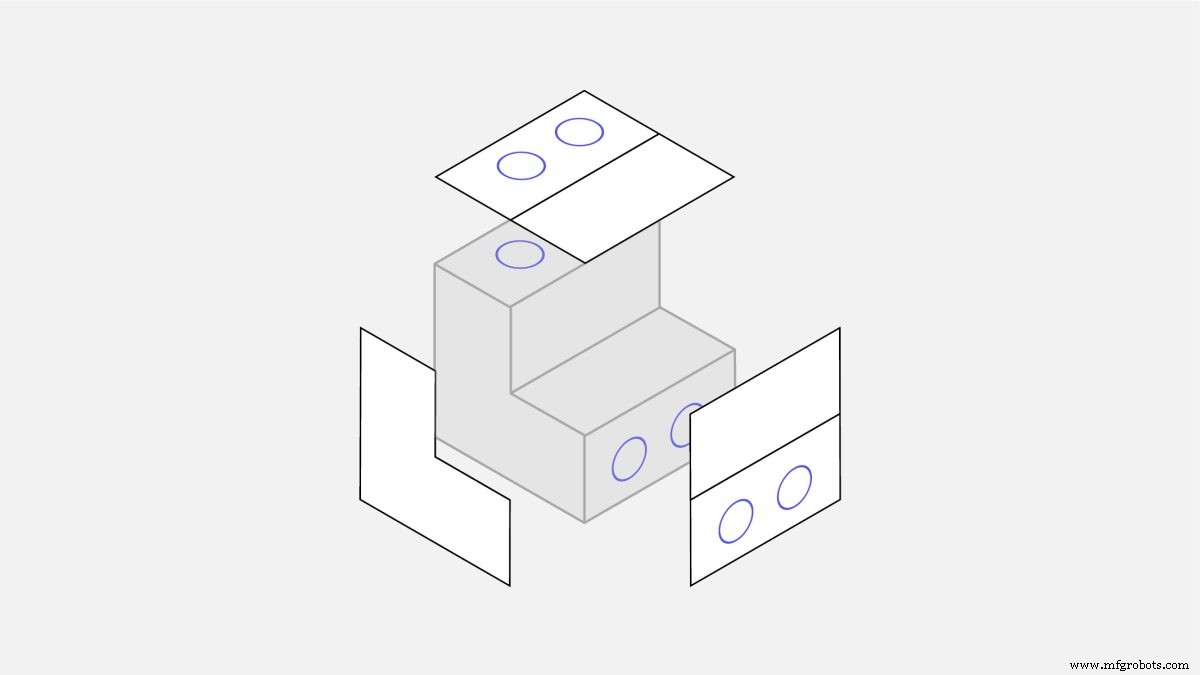
Akses alat adalah salah satu keterbatasan desain utama dalam pemesinan CNC. Untuk mencapai semua permukaan model, workpiece harus diputar beberapa kali.
Setiap kali workpiece diputar, mesin harus dikalibrasi ulang dan sistem koordinat baru harus ditentukan.
Saat mendesain, penting untuk mempertimbangkan pengaturan mesin untuk dua alasan:
Jumlah total pengaturan mesin mempengaruhi biaya. Memutar dan menyelaraskan bagian memerlukan pekerja manual dan meningkatkan waktu pemesinan total. Ini sering dapat diterima jika bagian perlu diputar hingga tiga atau empat kali, tetapi apa pun di atas batas ini berlebihan.
Untuk mencapai akurasi posisi relatif maksimum, dua fitur harus diproses dalam pengaturan yang sama. Ini adalah karena langkah kalibrasi baru memperkenalkan kesalahan kecil (namun tidak mengesankan).
Apa itu pemesinan CNC 5 sumbu?
Mesin CNC 5 sumbu memindahkan alat potong atau bagian di sepanjang lima sumbu pada saat yang sama. Mesin CNC multi-sumbu dapat memproduksi bagian dengan geometri kompleks, karena mereka menawarkan dua sumbu rotasi tambahan. Mesin ini menghilangkan kebutuhan untuk beberapa pengaturan mesin.
Apa saja keuntungan dan keterbatasan pemesinan CNC 5 sumbu?
Pemesinan CNC 5 sumbu memungkinkan alat untuk tetap menyentuh permukaan pemotongan. Jalur alat dapat lebih rumit dan efisien, menghasilkan bagian dengan finishing permukaan yang lebih baik dan waktu pemesinan yang lebih rendah.
Itu dikatakan, pemesinan CNC 5 sumbu memiliki keterbatasannya. Geometri alat dasar dan keterbatasan akses alat masih berlaku (misalnya, bagian dengan geometri internal tidak dapat diproses). Selain itu, biaya penggunaan sistem seperti ini lebih tinggi.
Undercut pemesinan CNC
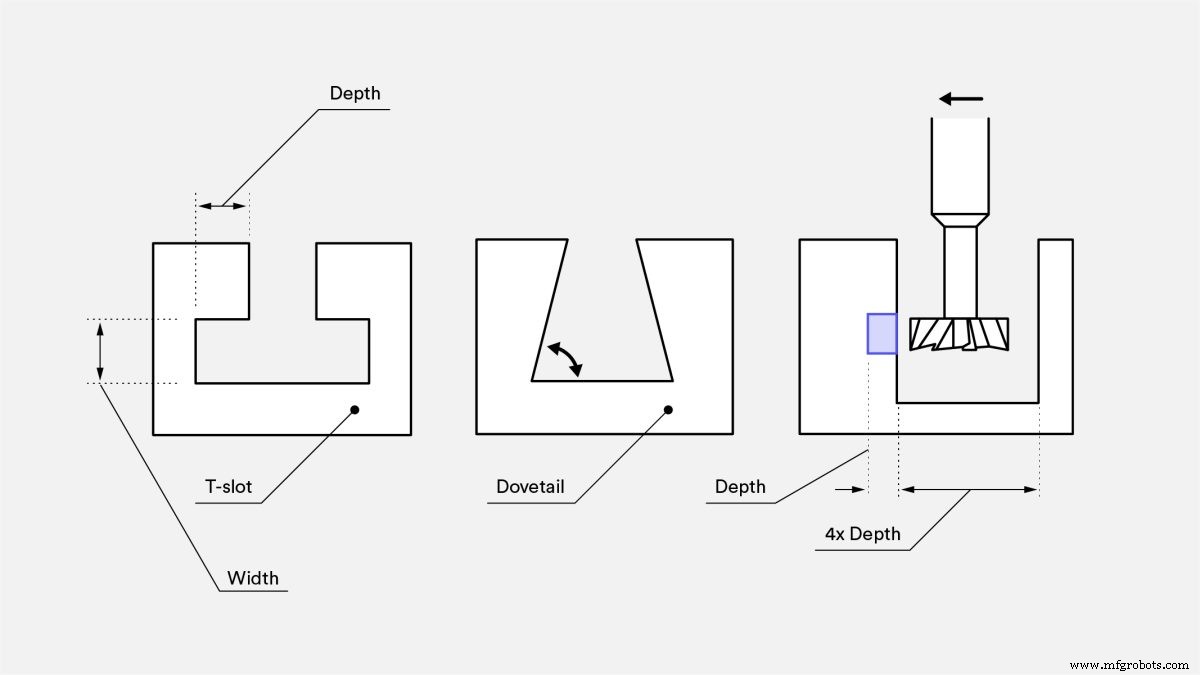
Undercut adalah fitur yang tidak dapat diproses menggunakan alat potong standar, karena beberapa permukaannya tidak dapat diakses secara langsung dari atas.
Ada dua jenis utama undercut: T-slot dan dovetail. Undercut dapat satu sisi atau dua sisi dan diproses menggunakan alat khusus.
Alat pemotongan T-slot terbuat dari blad pemotongan horizontal yang terpasang pada shaft vertikal. Lebar undercut dapat bervariasi antara 3mm dan 40mm. Kami merekomendasikan menggunakan ukuran standar untuk lebar (yaitu inkremen milimeter bulat atau pecahan inci standar), karena lebih besar kemungkinan alat yang sesuai sudah tersedia.
Untuk alat pemotongan dovetail, sudut adalah ukuran fitur yang menentukan. Alat dovetail sudut 45- dan 60-derajat dianggap standar. Alat dengan sudut 5-, 10- dan hingga 120-derajat (pada kenaikan 10 derajat) juga ada tetapi kurang umum digunakan.
Desain undercut untuk pemesinan CNC
Saat mendesain bagian dengan undercut pada dinding internal, ingat untuk menambahkan ruang yang cukup untuk alat. Sebuah aturan praktis yang baik adalah menambahkan ruang sama dengan setidaknya empat kali kedalaman undercut antara dinding yang diproses dan dinding internal lainnya.
Untuk alat standar, rasio tipikal antara diameter pemotongan dan diameter shaft adalah 2:1, yang membatasi kedalaman pemotongan. Saat undercut non-standar diperlukan, praktik umum bagi bengkel mesin adalah memproduksi alat undercut khusus mereka sendiri. Ini dapat menambah waktu produksi dan biaya, jadi hindari jika memungkinkan.
Membuat gambar teknik
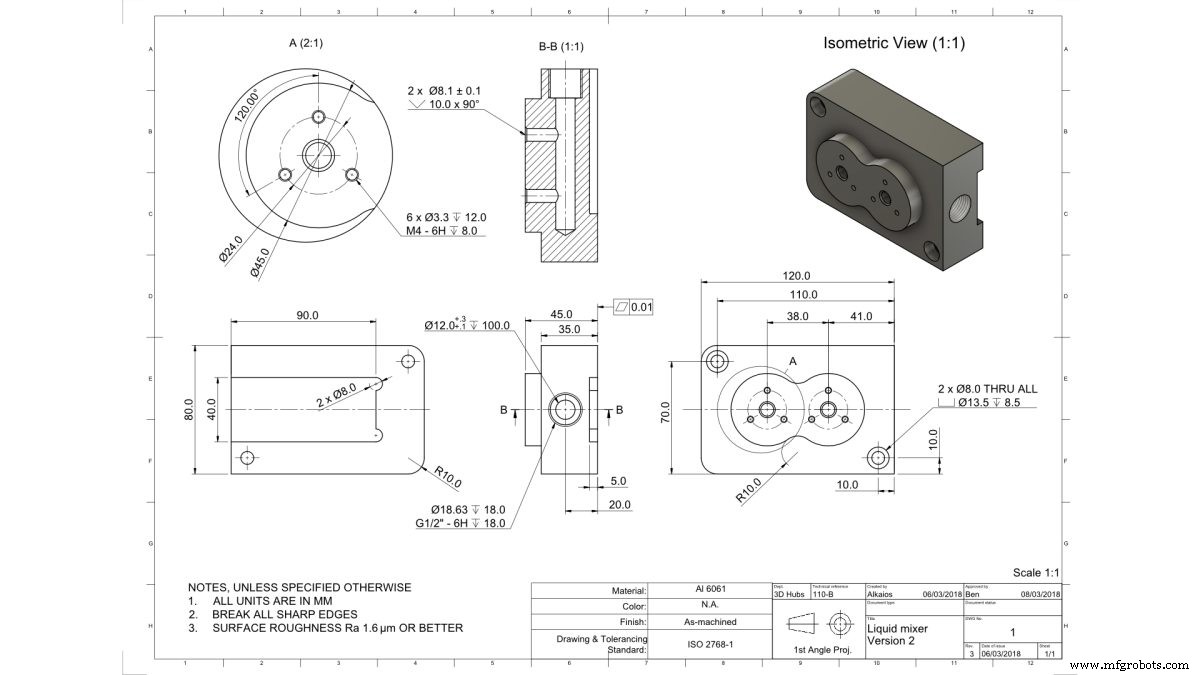
Gambar teknik terkadang digunakan oleh insinyur untuk menyampaikan persyaratan produksi tertentu kepada mesin. Jika Anda tertarik pada topik ini, baca artikel ini tentang bagaimana, kapan dan mengapa menggunakan gambar teknik.
Mengunggah gambar teknik dengan penawaran Hubs Anda
Kami biasanya tidak memerlukan gambar teknik untuk pesanan di platform kami, tetapi dalam beberapa kasus, mereka dapat menambahkan konteks yang berharga ke permintaan penawaran. Beberapa spesifikasi desain tidak dapat disertakan dalam file STEP atau IGES. Misalnya, Anda harus menyertakan gambar teknik 2D jika model Anda mengandung lubang berselang atau shaft dan/atau dimensi dengan toleransi yang lebih ketat dari grade 2768 yang dipilih.
Jika Anda menambahkan gambar teknik, pastikan bahwa itu sesuai dengan spesifikasi file yang diunggah. Jika gambar teknik tidak sesuai dengan file yang diunggah atau spesifikasi penawaran:
Spesifikasi penawaran dianggap sebagai titik referensi untuk teknologi, bahan dan finishing permukaan.
Gambar teknik dianggap sebagai titik referensi untuk spesifikasi selang, spesifikasi toleransi, detail finishing permukaan, permintaan penanda bagian dan spesifikasi perlakuan panas.
File CAD dianggap sebagai titik referensi untuk desain bagian, geometri, dimensi dan lokasi fitur.
Untuk detail lebih lanjut, baca kebijakan spesifikasi kami .
Apa saja praktik terbaik Hubs untuk pemesinan CNC?
Desain bagian yang dapat diproses menggunakan alat dengan diameter terbesar yang mungkin.
Tambahkan fillet yang besar (setidaknya ⅓ kali kedalaman rongga) ke semua sudut vertikal internal.
Batasi kedalaman rongga hingga 4 kali lebarnya.
Selaraskan fitur utama desain Anda dengan salah satu enam arah utama. Jika tidak memungkinkan, pemesinan CNC 5 sumbu adalah opsi.
Kirim gambar teknik dengan gambar Anda jika desain Anda mencakup selang, toleransi, spesifikasi finishing permukaan atau catatan lain untuk operator mesin.
Punya bagian yang perlu diproses CNC? Unggah desain Anda dan alat DFM kami akan menyarankan optimasi dan memberikan harga segera.