Mengoptimalkan Parameter Pemesinan untuk Alat Miniatur Ultra: Panduan Presisi
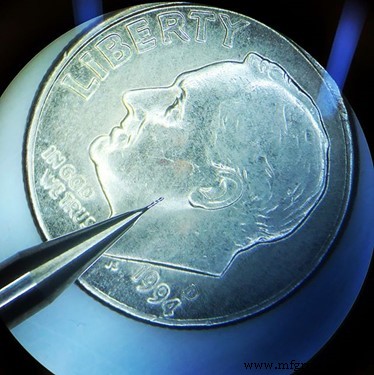
Pemesinan presisi tinggi adalah subset manufaktur subtraktif yang telah meningkat popularitasnya selama bertahun-tahun, terutama seiring pertumbuhan industri seperti medis, gigi, cetakan matriks dan cetakan mati, serta manufaktur semikonduktor. Beberapa pekerjaan dapat memerlukan diameter yang sangat kecil (hingga bahkan .001”) dan toleransi yang ultra presisi. Dengan alat yang begitu miniatur, pemesin harus menggunakan praktik pemesinan yang berbeda dari biasanya, karena masalah umum yang akan timbul dengan pemotong akhir yang lebih besar diperbesar dalam aplikasi alat miniatur. Kecepatan dan pakan menjadi kritis untuk memastikan alat Anda bertahan selama pekerjaan.
Saat kerusakan terjadi pada alat miniatur, penting untuk menentukan di mana pada alat kerusakan terjadi. Titik kerusakan terkadang cukup sulit dilihat dengan alat yang begitu kecil. Menemukan lokasinya, jika memungkinkan, membantu untuk mendiagnosis masalah. Misalnya, jika kerusakan terjadi sepanjang panjang pemotongan, mungkin ada penumpukan irisan. Jika penumpukan irisan adalah masalah, membantu untuk mengurangi laju pakan dan menurunkan kedalaman pemotongan per lewat. Jika alat patah pada sudut transisi menuju tang, ini bisa disebabkan oleh beberapa hal. Insting pertama harus memeriksa runout alat. Runout harus diukur kurang dari .0001”. Dalam hal ini, periksa pengaturan alat untuk memastikan alat stabil dalam pemegang alat. Masalah lain bisa berupa tekanan berlebih pada alat yang disebabkan oleh pendingin tekanan tinggi atau defleksi. Defleksi terjadi ketika tekanan pemotongan menyebabkan alat membengkok sedikit – dalam hal ini, alat akan patah pada titik terlemahnya. Untuk meminimalkan kesempatan defleksi, pastikan alat adalah diameter terbesar dan panjang pemotongan terpendek yang mungkin untuk pekerjaan.
Tips untuk Menghindari Kerusakan di Masa Depan
Ada beberapa titik perhatian yang berbeda untuk difokuskan untuk mencegah kerusakan alat.
Menentukan pemotong akhir yang benar adalah langkah pertama yang diperlukan untuk mencegah kerusakan. Memilih pemotong akhir spesifik material lebih disukai, terutama dengan material yang lebih sulit dimesin. Alat spesifik material Harvey Tool memiliki geometri dan lapisan yang berbeda untuk material yang berbeda. Misalnya, pemotong akhir spesifik aluminium kami memiliki helix variabel sekitar 42 ° sedangkan pemotong akhir spesifik alloy suhu tinggi yang kami tawarkan memiliki helix variabel sekitar 34°. Alat dengan jumlah flute ganjil atau helix atau pitch variatif juga membantu menghindari getaran yang bisa menyebabkan kerusakan dalam proses pemesinan. Pendekatan juga berubah tergantung pada aplikasi. Dengan slotting misalnya, kekakuan sangat penting untuk keberhasilan, oleh karena itu alat dengan jumlah flute sebanyak yang mungkin direkomendasikan.
Semakin kecil alat, semakin rapuh. Oleh karena itu, penanganan yang tepat sebelum dan selama pengaturan sangat penting. Penting untuk menyimpan alat dalam kemasan aslinya jika tidak ada di mesin dan menutup ujung saat memosisikan alat di pemegang alat. Menentukan pendingin untuk alat miniatur juga sangat penting untuk memastikan tekanan tinggi dari pendingin tidak menyebabkan kerusakan pada alat. Pendingin tekanan tinggi langsung ke alat hampir selalu menyebabkan bentuk kerusakan apa pun. Untuk alasan ini, pendingin tekanan tinggi tidak direkomendasikan pada ujung kecil dari spektrum alat miniatur. Dalam hal ini, pendingin banjir adalah pendekatan yang direkomendasikan.
Kecepatan operasi pemotong akhir ditentukan berdasarkan diameter alat, jadi semakin kecil alat, semakin cepat RPM. Untuk memastikan umur alat terbaik, sangat penting untuk menjalankan pemotong akhir kecil pada parameter yang direkomendasikan.
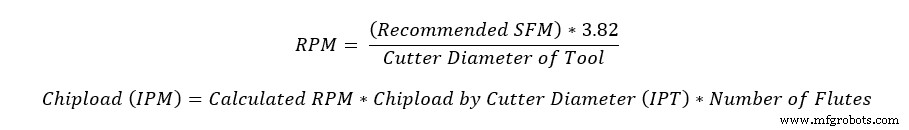
Tabel kecepatan dan pakan Harvey Tool mencantumkan rekomendasi untuk SFM, chip load dan kedalaman pemotongan berdasarkan material pemotongan, diameter alat, dan aplikasi pemotongan. Untuk menghitung kecepatan dan pakan menggunakan tabel kecepatan dan pakan Harvey Tool, ikuti rumus berikut dan parameter yang kami rekomendasikan:
Memilih parameter kedalaman pemotongan untuk alat miniatur sangat penting berdasarkan aplikasi. Misalnya, parameter finishing seringkali memiliki kecepatan dan laju pakan yang jauh lebih tinggi daripada parameter slotting atau roughing tetapi lewat kedalaman pemotongan jauh lebih kecil. Ini memungkinkan alat untuk berjalan pada parameter yang begitu tinggi tanpa kerusakan karena kontak yang lebih sedikit dengan benda kerja.
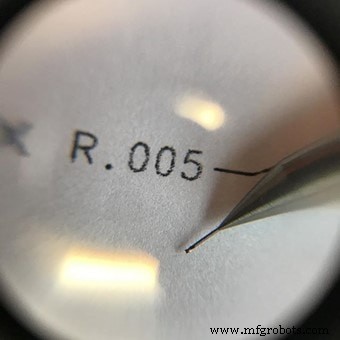
Menggunakan alat miniatur bisa sedikit menakutkan jika Anda belum pernah menggunakannya sebelumnya. Masalah yang timbul dengan pemotong akhir yang lebih besar cenderung diperbesar dengan alat yang lebih kecil. Sangat penting untuk memiliki pemotong akhir yang tepat untuk aplikasi. Kecepatan, pakan, dan kedalaman pemotongan juga penting dalam pemotongan yang tepat. Dengan alat yang lebih kecil datang kecepatan yang lebih tinggi. Selalu ikuti kecepatan dan pakan yang direkomendasikan produsen, menurunkan kecepatan saat diperlukan untuk menyesuaikan kemampuan mesin. Terakhir, jika kerusakan memang terjadi, pastikan untuk menemukan di mana patahnya untuk membantu mendiagnosis masalah.



