Mengoptimalkan Pemilihan Alat CNC dan Parameter Pemotongan untuk Pemesinan yang Presisi
Sekarang, banyak paket perangkat lunak CAD/CAM menyediakan fungsi pemrograman otomatis. Perangkat lunak ini umumnya memprompt isu terkait perencanaan proses di antarmuka pemrograman, seperti pemilihan alat, perencanaan jalur pemrosesan, pengaturan jumlah pemotongan, dll. Programmer hanya perlu mengatur parameter isu terkait. parameter, program NC dapat secara otomatis dibuat dan dikirim ke mesin CNC untuk menyelesaikan pemrosesan. Oleh karena itu, pemilihan alat dan penetapan jumlah pemotongan dalam pemesinan CNC diselesaikan dalam keadaan interaksi manusia-komputer, yang berbeledak dengan pemrosesan mesin bubut biasa. Pada saat yang sama, programmer harus menguasai prinsip dasar pemilihan alat dan penetapan jumlah pemotongan. Pertimbangkan sepenuhnya karakteristik pemesinan CNC saat memrogram. Dalam tulisan ini, masalah pemilihan alat dan penetapan jumlah pemotongan yang harus dihadapi dalam pemrograman NC dibahas, beberapa prinsip dan saran diberikan, dan masalah yang harus diperhatikan dibahas.
Jenis dan karakteristik alat yang umum digunakan untuk pemesinan CNC
Alat pemesinan CNC harus menyesuaikan diri dengan kecepatan tinggi, efisiensi tinggi dan tingkat otomatisasi yang tinggi dari alat mesin CNC, dan umumnya mencakup alat umum, penahan koneksi universal dan sejumlah kecil penahan khusus. Penahan terhubung dengan alat dan dipasang pada kepala mesin, jadi telah secara bertahap distandardisasi dan diserialisasi. Ada banyak cara untuk mengklasifikasi alat CNC.
Menurut struktur alat, dapat dibagi menjadi:
①Integral
②Tipe sisipan, menggunakan las atau koneksi klamp mesin, tipe klamp mesin dapat dibagi menjadi dua jenis: non-indexable dan indexable
③ Jenis khusus, seperti alat komposit, alat penyangga getaran, dll.
Menurut bahan yang digunakan untuk membuat alat, dapat dibagi menjadi:
①Alat baja kecepatan tinggi
②Alat karbida
③Alat berlian
④ Alat bahan lain, seperti alat kubik boron nitride, alat keramik, dll.
Dari proses pemotongan, dapat dibagi menjadi:
① Alat potong, termasuk lingkaran luar, lubang dalam, gir, alat pemotong, dll.
②Alat bor, termasuk bor, alat gores, mata bor, dll.
③ Alat bor besar
④ Alat frais, dll.
Untuk memenuhi persyaratan alat mesin CNC untuk alat yang tahan lama, stabil, mudah disesuaikan, dan dapat diganti, alat klamp mesin indexable telah digunakan secara luas dalam beberapa tahun terakhir, mencapai 30% hingga 40% dari seluruh alat CNC. Jumlahnya mencakup 80% hingga 90% dari total.
Dibandingkan dengan alat yang digunakan pada mesin bubut biasa, alat CNC memiliki banyak persyaratan yang berbeda, terutama mencakup karakteristik berikut:
(1) Kekakuan yang baik (terutama alat kasar), presisi tinggi, resistensi getaran kecil dan deformasi termal
⑵ interchangeability yang baik, mudah untuk mengganti alat dengan cepat
(3) Umur panjang, performa pemotongan yang stabil dan andal
⑷Ukuran alat mudah disesuaikan untuk mengurangi waktu penyesuaian penggantian alat
⑸Alat harus dapat memecahkan atau menggelindingkan chip dengan andal untuk memudahkan pengangkatan chip
⑹Serialisasi dan standarisasi untuk memudahkan pemrograman dan manajemen alat.
Pemilihan alat pemesinan CNC
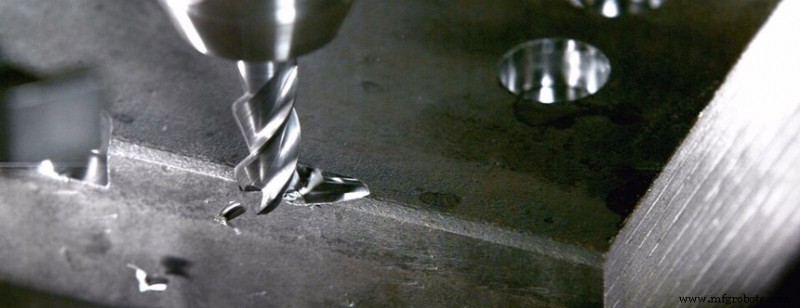
Pemilihan alat dilakukan dalam keadaan interaksi manusia-komputer pemrograman NC. Alat dan penahan harus dipilih dengan benar sesuai dengan kapasitas pemrosesan alat mesin, performa material bahan kerja, prosedur pemrosesan, jumlah pemotongan dan faktor terkait lainnya.
Prinsip umum pemilihan alat adalah: pemasangan dan penyesuaian mudah, kekakuan yang baik, daya tahan dan presisi tinggi. Dengan asumsi memenuhi persyaratan pemrosesan, cobalah pilih penahan alat yang lebih pendek untuk meningkatkan kekakuan pemrosesan alat.
Saat memilih alat, ukuran alat harus disesuaikan dengan ukuran permukaan bahan kerja yang akan diproses.
Dalam produksi, alat permukaan sering digunakan untuk memroses kontur tepi bagian datar. Saat memotong permukaan datar, pilih alat potong dengan insert karbida. Saat memroses bangku dan ranur, pilih alat permukaan baja kecepatan tinggi. Saat memroses permukaan kosong atau kasar lubang, Anda dapat memilih alat potong jagung dengan insert karbida. Untuk pemrosesan beberapa kontur tiga dimensi dan kontur bevel variabel, alat potong bola, alat potong cincin, alat potong kerucut, dan alat potong cakram sering digunakan.
Saat memroses permukaan bebas, karena kecepatan pemotongan ujung alat bola adalah nol, untuk memastikan akurasi pemrosesan, jarak garis pemotongan biasanya sangat rapat, jadi alat bola sering digunakan untuk finishing permukaan. Alat permukaan datar lebih unggul daripada alat bola dalam hal kualitas pemrosesan permukaan dan efisiensi pemotongan. Oleh karena itu, asalkan asumsi bahwa tidak memotong, baik kasar atau finishing permukaan lengkung, alat permukaan datar harus diprioritaskan. Selain itu, daya tahan dan akurasi alat memiliki hubungan yang besar dengan harga alat. Harus diperhatikan bahwa dalam sebagian besar kasus, meskipun pilihan alat yang baik meningkatkan biaya alat, perbaikan yang dihasilkan dalam kualitas pemrosesan dan efisiensi pemrosesan , seluruh biaya pemrosesan dapat dikurangi secara signifikan.
Di mesin pemrosesan, berbagai alat dipasang pada majalah alat, dan pemilihan alat serta pergantian alat dapat dilakukan kapan saja sesuai dengan peraturan program. Oleh karena itu, penahan alat standar harus digunakan, sehingga alat standar untuk bor, bor besar, memperbesar, memotong dan proses lainnya dapat dengan cepat dan akurat dipasang pada poros mesin atau majalah alat. Programmer harus memahami ukuran struktur, metode penyesuaian dan jangkauan penyesuaian penahan alat yang digunakan pada alat mesin, sehingga dapat menentukan dimensi radial dan aksial alat selama pemrograman.
Dalam pemesinan CNC hemat, karena pemacuatan, pengukuran dan penggantian alat sebagian besar dilakukan secara manual, memerlukan waktu lama untuk bantuan. Oleh karena itu, urutan pengaturan alat harus diatur dengan wajar. Secara umum, prinsip berikut harus diikuti:
① Minimalkan jumlah alat
② Setelah alat dipasang, alat harus menyelesaikan semua bagian pemrosesan yang dapat dilakukan
③ Alat kasar dan finishing harus digunakan secara terpisah, bahkan jika alat ukurannya sama
④ Memotong terlebih dahulu dan kemudian bor
⑤ Lakukan finishing permukaan terlebih dahulu, dan kemudian lakukan finishing kontur 2D
⑥ Jika memungkinkan, fungsi pergantian alat otomatis dari alat mesin CNC harus digunakan sebanyak mungkin untuk meningkatkan efisiensi produksi.
Dalam pemesinan CNC hemat, karena pemacuatan, pengukuran dan penggantian alat sebagian besar dilakukan secara manual, memerlukan waktu lama untuk bantuan. Oleh karena itu, urutan pengaturan alat harus diatur dengan wajar. Secara umum, prinsip berikut harus diikuti:
① Minimalkan jumlah alat
② Setelah alat dipasang, alat harus menyelesaikan semua bagian pemrosesan yang dapat dilakukan
③ Alat kasar dan finishing harus digunakan secara terpisah, bahkan jika alat ukurannya sama
④ Memotong terlebih dahulu dan kemudian bor
⑤ Lakukan finishing permukaan terlebih dahulu, dan kemudian lakukan finishing kontur 2D
⑥ Jika memungkinkan, fungsi pergantian alat otomatis dari alat mesin CNC harus digunakan sebanyak mungkin untuk meningkatkan efisiensi produksi.
Penetapan Jumlah Pemotongan dalam Pemesinan CNC
Prinsip pemilihan jumlah pemotongan yang wajar adalah bahwa dalam pemrosesan kasar, tujuan utamanya adalah untuk meningkatkan produktivitas, tetapi ekonomis dan biaya pemrosesan juga harus dipertimbangkan. Ekonomi dan biaya pemrosesan. Nilai spesifik harus ditentukan sesuai dengan manual mesin, manual jumlah pemotongan, dan pengalaman.
⑴ kedalaman pemotongan t.
Ketika kekakuan mesin, bahan kerja dan alat memungkinkan, t sama dengan toleransi pemrosesan, yang merupakan langkah efektif untuk meningkatkan produktivitas. Untuk memastikan akurasi pemrosesan dan kekasaran permukaan bagian, secara umum harus menyisakan sisa untuk finishing. Sisa finishing dari alat mesin CNC dapat sedikit lebih kecil daripada mesin bubut biasa.
⑵ lebar pemotongan L.
Secara umum, L proporsional terhadap diameter alat d dan berbanding terbalik dengan kedalaman pemotongan. Dalam pemesinan CNC hemat, rentang nilai umum L adalah: L=(0.6~0.9)d.
⑶ kecepatan pemotongan v.
Meningkatkan v juga merupakan langkah untuk meningkatkan produktivitas, tetapi v berkaitan erat dengan daya tahan alat. Seiring bertambahnya v, daya tahan alat menurun secara tajam, jadi pilihan v terutama bergantung pada daya tahan alat. Selain itu, kecepatan pemotongan juga berkaitan erat dengan material yang akan diproses. Misalnya, saat memotong paduan 30CrNi2MoVA dengan alat permukaan, v dapat sekitar 8m/min. Saat memotong paduan aluminium dengan alat permukaan yang sama, v dapat dipilih lebih dari 200m/min.
(4) Laju pengiriman vF
vF harus dipilih sesuai dengan persyaratan akurasi pemrosesan dan kekasaran permukaan bagian, serta material alat dan bahan kerja. Peningkatan vF juga dapat meningkatkan efisiensi produksi. Ketika persyaratan kekasaran permukaan rendah, vF dapat dipilih lebih besar. Durante proses pemrosesan, vF juga dapat disesuaikan secara manual melalui tombol trim pada panel kontrol mesin, tetapi laju pengiriman maksimum dibatasi oleh kekakuan alat dan performa sistem pengiriman.



