Siklus Pengemuka G72 Fanuc: Tutorial Program CNC Satu Baris
Karena siklus terpadu untuk mesin CNC terlihat sulit untuk dipelajari dan diprogram untuk mesin CNC tingkat pemula, namun mereka membayar dalam jangka panjang.
Karena siklus terpadu membuat hidup mesin CNC mudah karena dengan perubahan beberapa parameter Anda dapat sepenuhnya mengubah perilaku mereka sesuai kebutuhan pemesinan Anda.
Di sini adalah kode contoh program CNC yang mendemonstrasikan penggunaan dan pemrograman Siklus Pengemuka Fanuc G72.
Siklus Pengemuka G72 Fanuc
Siklus pengemuka G72 Fanuc digunakan untuk menghapus materi ekstra dari muka komponen dengan membuat potong dalam arah lintas (sumbu X).
Terkait:
- Format Satu Baris Siklus Pengemuka G72 untuk Fanuc 10T 11T 15T
- Siklus Pengemuka Fanuc G72 – Pengeluran Stok dalam Pemukulan Muka double-line-format
Contoh Program
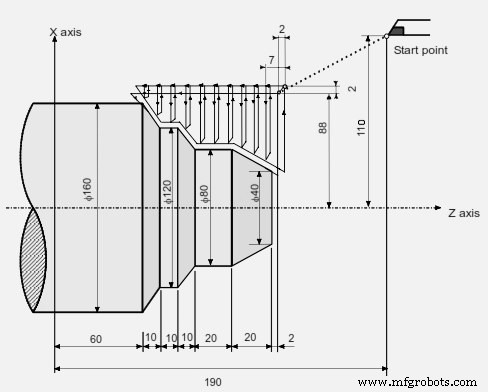
Contoh Program Siklus Pengemuka Fanuc G72
N011 G50 X220.0 Z190.0 N012 G00 X176.0 Z132.0 N013 G72 P014 Q019 U4.0 W2.0 D7000 F0.3 S550 N014 G00 Z56.0 S700 N015 G01 X120.0 W14.0 F0.15 N016 W10.0 N017 X80.0 W10.0 N018 W20.0 N019 X36.0 W22.0 N020 G70 P014 Q019
Seperti yang ditunjukkan dalam kode di atas machining contour adalah dari N014 hingga N019 seperti yang diberikan dengan G72 P014 Q019
Siklus terpadu G72 akan mengambil potong D7000 (7mm) setiap.
Tolongan finishing pada sumbu X adalah U4.0 dan pada sumbu Z adalah W0.2
Selama siklus terpadu alat feed akan F0.3 dan kecepatan spindel akan S550 seperti yang diberikan dalam blok N013
Setelah selesai siklus terpadu siklus finishing G70 dipanggil dengan nomor blok yang sama sebagai P014 Q019.
Feed dan kecepatan spindel akan bekerja secara normal seperti program CNC normal,
Karena kecepatan spindel akan S700 yang diberikan dalam blok N014
dan alat feed akan F0.15 seperti yang diberikan dalam blok N015 (feed ini akan aktif selama G70 karena tidak ada feed-rate lain yang diberikan dalam blok selanjutnya)



