
Manufaktur industri
Industri Internet of Things | bahan industri | Pemeliharaan dan Perbaikan Peralatan | Pemrograman industri |
home  MfgRobots >> Manufaktur industri >  >> Manufacturing Equipment >> Mesin CNC

Menguasai Siklus Bor G82 dengan Dwell – Contoh Program Pemfraisan CNC

Siklus bor G82 dengan dwell dapat digunakan untuk bor biasa di mana dasar lubang memerlukan pemesinan yang lebih akurat.

Jika Anda hanya ingin siklus bor tanpa waktu dwell di dasar lubang, siklus bor G81 adalah penghemat waktu yang besar.

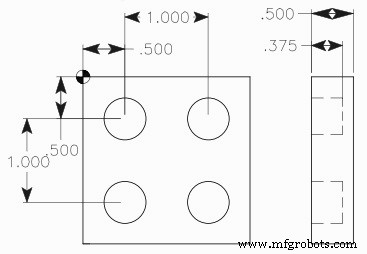
Berikut adalah contoh program pemrograman CNC yang mengilustrasikan penggunaan siklus bor G82.

Contoh Program Pemfraisan CNC Siklus Bor G82

Menguasai Siklus Bor G82 dengan Dwell – Contoh Program Pemfraisan CNC

Contoh Program Pemfraisan CNC Siklus Bor Canned G82 dengan Dwell

O10076 N10 T11 M06 N20 G90 G54 G00 X0.5 Y-0.5 N30 S1200 M03 N40 G43 H11 Z1. M08 N50 G82 G99 Z-0.375 P1 R0.1 F7.5 N60 X1.5 N70 Y-1.5 N80 X0.5 N90 G80 G00 Z1. M09 N100 G53 G49 Z0. M05 N110 M30

Catatan N50 – Mesin CNC dengan kontrol Fanuc CNC akan menggunakan P1000 alih-alih P1 yang digunakan untuk mesin Haas CNC.


Mesin CNC

  1. Kuasai Siklus Penggerusan G75 Fanuc: Panduan Program CNC Langkah demi Langkah
  2. Menguasai Pemrograman CNC Berbasis Inci Fanuc G20 – Contoh Praktis
  3. Siklus Bubut Fanuc G90: Contoh Program CNC untuk Operasi Bubut Efisien
  4. Siklus Terpadu G75 Penguraian Sumbu X: Contoh & Panduan Pemrograman CNC
  5. Program Contoh: G81 & G83 Pemboran Peck dengan Tingkat Kembali G98/G99
  6. Contoh Freesan CNC: Menguasai Siklus Pemboran Terpadu G81
  7. Program Siklus Pemboran G81 CNC Fanuc – Contoh Langkah demi Langkah
  8. Pemrograman Mesin Frees CNC: Panduan Contoh Ramah Pemula
  9. Contoh Lengkap Siklus Pengemuka G94 Fanuc untuk Pemesinan CNC
  10. Siklus Bor ECS G82 dengan Waktu Tahan untuk Pemecahan Irisan