Bor Peck Tinggi Kecepatan Fanuc G73: Siklus Pemecah Keripik Efisien untuk Pemesinan Frais CNC
Siklus Bor Peck Tinggi Kecepatan Fanuc G73
Siklus Bor Peck Tinggi Kecepatan Fanuc G73 melakukan bor peck tinggi kecepatan. Ini melakukan pemotongan pengiriman tidak teratur ke dasar lubuk sambil menghapus keripik dari lubuk. 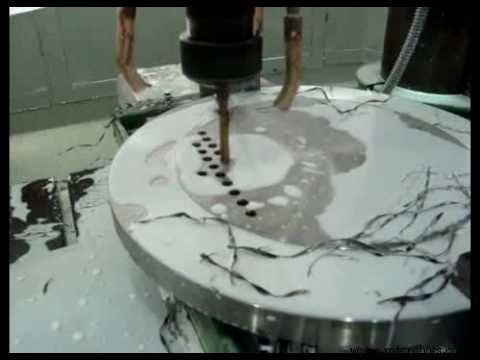
Siklus Bor Peck Tinggi Kecepatan Fanuc G73 juga disebut Siklus Bor Pemecah Keripik Fanuc G73. Siklus Bor Peck Tinggi Kecepatan Fanuc G73 digunakan pada kontrol Fanuc dengan mesin Frais CNC.
Pemrograman
G73 X Y Z R Q F K
G73 adalah kode G modal sehingga tetap berlaku sampai dibatalkan.
Parameter
| Parameter | Deskripsi |
|---|
| X Y | Data posisi lubuk |
| Z | Kedalaman Z (pengiriman ke kedalaman Z mulai dari bidang R) |
| R | Jarak dari level awal ke level bidang R (Posisi bidang R) |
| Q | Kedalaman potong untuk setiap pengiriman potong (kedalaman setiap peck) |
| F | Kecepatan pengiriman pemotongan |
| K | Jumlah pengulangan (jika diperlukan) |
Operasi Siklus
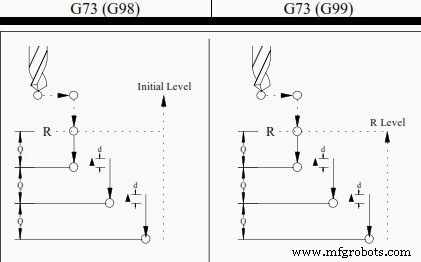
Alat merendam ke dalam werkstuk untuk pengiriman Q, mengemudi kembali (penarikan balik) 1mm untuk memecah keripik, merendam lagi, hingga kedalaman akhir tercapai, kemudian menarik kembali dengan pengiriman cepat. Penarikan Balik Jumlah penarikan balik dapat diatur dalam parameter 5114
G98 G99
Saat G98 aktif, sumbu Z akan kembali ke posisi awal (bidang awal) saat menyelesaikan satu operasi. Saat G99 aktif, sumbu Z akan dikembalikan ke titik R (bidang) saat siklus terpadu menyelesaikan satu lubuk. Kemudian mesin akan pergi ke lubuk berikutnya. Secara umum, G99 digunakan untuk operasi bor pertama dan G98 digunakan untuk operasi bor terakhir
Batalkan G73
Untuk membatalkan siklus terpadu Fanuc G73, gunakan G80 atau kode G grup 01. Kode G grup 01 G00 : Posisi (gerak cepat) G01 : Interpolasi linier G02 : Interpolasi lingkaran atau helis (CW) G03 : Interpolasi lingkaran atau helis (CCW)
Contoh Program
Contoh kode program Siklus Bor Pemecah Keripik Fanuc G73 berikut menunjukkan cara menggunakan siklus bor G73 dan cara menggunakan G98 dan G99 kode G dengan siklus G73.
M3 S2000 G90 G99 G73 X300. Y–250. Z–150. R–100. Q15. F120. Y–550. Y–750. X1000. Y–550. G98 Y–750. G80 G28 G91 X0 Y0 Z0 M5



