Program Siklus Facing G72 Tipe I Kasar & G70 Finishing Komprehensif Haas untuk Bubur Kompatibel Fanuc
Contoh pemrograman bubur Haas untuk mengilustrasikan penggunaan dan pemrograman Siklus Facing Kasar G72 Tipe I Haas / Siklus Finishing G70.
Kode di atas juga akan bekerja pada mesin bubur CNC dengan kontrol CNC Fanuc dengan sedikit atau tanpa perubahan.
Semua kode G / M yang digunakan dalam contoh pemrograman bubur Haas ini diberikan di bawah dengan deskripsi.
Contoh Program Siklus Facing G72 Tipe I Kasar & G70 Finishing Haas
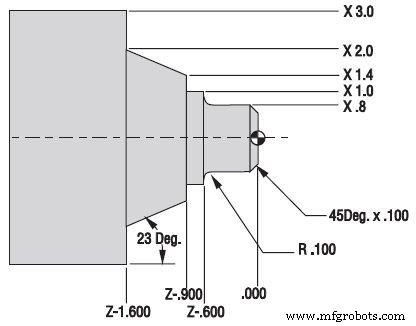
Contoh Program Siklus Facing G72 Tipe I Kasar dan G70 Finishing Haas
O00096 N1 (G72 ROUGHING FACE) N2 G53 G00 X0. Z0. T0 (Mengirim ke home untuk pergantian alat) N3 T101 (O.D. TOOL x .031 TNR) (Pilih Offset Alat 1) N4 G50 S3000 N5 G97 S450 M03 N6 G54 G00 X3.1 Z0.1 M08 (Rapid ke titik awal di atas stok bagian) N7 G96 S370 N8 G72 P9 Q18 U0.01 W0.01 D0.06 F0.012 (Siklus Facing Kasar G72 dengan TNC) N9 G41 G00 Z-1.6 (Nomor urutan awal yang ditentukan oleh P8 dalam G72 dan G70) N10 G01 X2. F0.008 N11 X1.4 Z-0.9 N12 X1. N13 Z-0.6 N14 G03 X0.8 Z-0.5 R0.1 N15 G01 Z-0.1 N16 X0.6 Z0. N17 X-0.062 N18 G40 G00 Z0.1 (Akhir geometri jalur bagian yang ditentukan dengan P17 dalam G72 dan G70) N19 G97 S450 M09 N20 G53 G00 X0. Z0. T0 (Mengirim ke home untuk pergantian alat) N21 M01 (Berhenti Opsional) N22 (G70 FINISHING FACE) N23 G53 G00 X0. Z0. T0 (Mengirim ke home untuk pergantian alat) N24 T202 (O.D. TOOL x .015 TNR) (Pilih Offset Alat 2) N25 G50 S3000 N26 G97 S450 M03 N27 G54 G00 X3.1 Z0.1 M08 (Rapid ke titik awal) N28 G96 S420 N29 G70 P9 Q18 (Finishing Facing dengan Siklus Finishing G70) N30 G97 S450 M09 N31 G53 G00 X0. Z0. T0 (Mengirim ke home untuk pergantian alat) N32 M30 ( Akhir Program dan Reset)
Kode G
G00 Gerakan traverse cepat.
G01 Gerakan interpolasi linier.
G03 Interpolasi Lingkaran – Berlawanan jarum jam.
G41 Kompensasi Hidung Alat KIRI dari jalur yang diprogram.
G40 Kompensasi Hidung Alat BATAL.
G50 Batas RPM Maksimum Palu.
G53 Pergeseran Koordinat Posisi Nol Mesin.
G54 Posisi Koordinat Offset Kerja #1 (Pengaturan 56)
G72 Siklus Pengosongan Stok Muka Akhir.
G70 Siklus Finishing.
G96 Kecepatan Permukaan Konstan On.
G97 Kecepatan Permukaan Konstan Cancel.
Kode M
M01 Berhenti Program Opsional.
M03 Memutar Palu MAJU.
M30 Akhir Program dan Reset ke awal program.



