
Manufaktur industri
Industri Internet of Things | bahan industri | Pemeliharaan dan Perbaikan Peralatan | Pemrograman industri |
home  MfgRobots >> Manufaktur industri >  >> Manufacturing Equipment >> Mesin CNC

Contoh Pemesinan CNC: Pengalihan Skala G74 & Panggilan Subrutin G77

Submit by: BEATA

Ringkasan

Contoh program CNC Num menggunakan Kode G G74 G77 G59 dll.
G74 Aktifkan faktor skala
G77 Cabang tanpa syarat ke subrutin atau urutan blok dengan kembali
G59 Offset asal program

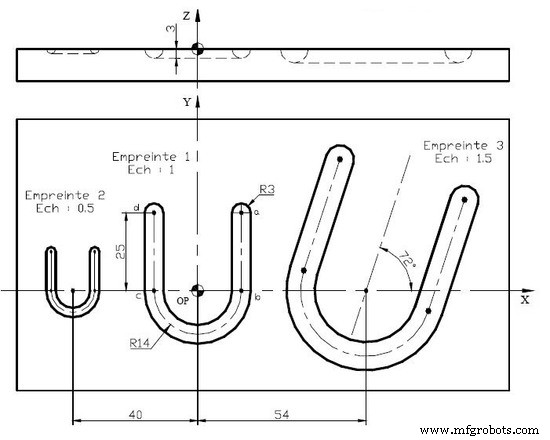
Gambar

Contoh Pemesinan CNC: Pengalihan Skala G74 & Panggilan Subrutin G77

Program CNC

Main Program %21 (FRAISAGE DE TROIS EMPREINTES) N10 G90 G80 G40 G71 N20 G0 G52 Z0 N30 T1 D1 M6 (FRAISE SPHER DIAM = 6) N40 G94 F212 N50 G97 S1061 M3 N60 G59 X0 Y0 (DECALAGE ORIGIN NUL) N70 G74 E69000 = 1000 (ECH = 1) N80 G77 H2121 N90 G0 G52 Z0 M5 N100 T2 D2 M6 (FRAISE SPHER DIAM = 3) N110 G94 F318 N120 G97 S2123 M3 N130 G59 X-80 N140 G74 E69000 = 500 (ECH = 0.5) N150 G77 H2121 N160 G0 G52 Z0 M5 N170 T3 D3 M6 (FRAISE SPHER DIAM = 9) N180 G94 F177 N190 G97 S707 M3 N200 G59 X36 ED-18 N210 G74 E69000 = 1500 (ECH = 1.5) N220 G77 H2121 N230 G0 G52 Z0 M5 N240 M2 Subroutine %2121 (FORME EN U) N10 G0 X14 Y25 verticale de a N20 G0 Z2 approche sur Z N30 G1 Z-3 M8 a N40 G1 Y0 b N50 G2 X-14 Y0 R14 c N60 G1 Y25 d N70 G0 Z2 M9 dégagement

Mesin CNC

  1. Panduan Pemrograman CNC Fanuc: Contoh Sederhana dan Kaya Fitur
  2. Contoh Program Siklus Pengasahan Kasar Haas G71 untuk Pengasahan Kasar Dalam
  3. Program Siklus Pemboran G81 CNC Fanuc – Contoh Langkah demi Langkah
  4. Program Freesan Slot CNC untuk Pemula: Contoh Sederhana & Panduan Langkah demi Langkah
  5. Panggilan Subprogram Haas M98: Panduan Praktis & Contoh Kode
  6. Menguasai Panggilan Sub-Program Lokal Haas CNC M97: Contoh Langkah demi Langkah
  7. Panduan Langkah demi Langkah: Frais Lingkaran Penuh pada Mesin CNC Menggunakan G-Code Praktis
  8. Panduan Pemula G‑Code Penggerusan: Program Praktis Contoh
  9. Menguasai Pemrograman Radius & Chamfer Mesin Pemotong CNC Sinumerik 810 – Contoh Langkah demi Langkah
  10. Panduan CNC Milling: Penggunaan G41 & G40 untuk Kompensasi Radius Pemotong yang Akurat