Revolusi Pemesinan CNC: High Dynamic Turning dan Peralatan FreeTurn
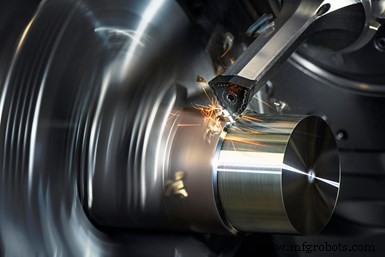
High Dynamic Turning digabungkan dengan sistem peralatan FreeTurn dari Ceratizit menggunakan sumbu B/penggiling fres pusat turn-mill untuk melakukan proses pemutaran.
Kredit foto: Ceratizit
Ceratizit USA, bagian dari Grup Ceratizit bermarkas di Luksemburg, telah mengembangkan pendekatan alternatif terhadap pemutaran yang disebut High Dynamic Turning (HDT), yang, digabungkan dengan sistem peralatan FreeTurn yang dinamis milik perusahaan, menggunakan penggiling fres sumbu B dari pusat turn-mill untuk melakukan proses pemutaran. Berbeda dengan pemutaran konvensional dengan pahat pada sudut pendekatan tetap terhadap benda kerja, solusi ini memungkinkan 360 derajat kebebasan bagi pendekatan alat, dan titik kontak dalam mesin dapat bervariasi selama pemesinan.
Ceratizit pertama kali menunjukkan teknologi pemutaran ini pada hari terbuka tahun 2019 di Reutte, Austria, pada turn-mill Emco Hyperturn 665 MCplus. Menurut Dr. Uwe Schleinkofer, kepala R&D alat potong untuk Ceratizit Austria, HDT memungkinkan semua operasi pemutaran tradisional seperti roughing, finishing, contour turning dan face turning dengan hanya satu alat.
Bagaimana HDT Berfungsi
Alih-alih posisi statis klasis dari sisip alat potong dalam pegang alat bubut, HDT menggunakan penggiling fres sumbu B dari turn-mill untuk mengubah sudut pendekatan alat terhadap benda kerja dalam kombinasi dengan desain ramping peralatan FreeTurn dari Ceratizit untuk meminimalkan risiko tabrakan. Karena rotasi alat sekitar sumbu longitudinalnya sendiri, tepi potong sisip yang aktif dapat diubah pada titik manapun selama proses pemesinan.
Selain itu, sudut pendekatan dapat bervariasi bebas kapan saja selama proses pemotongan. Menurut Schleinkofer, konsep ini memungkinkan pemesinan undercut, misalnya, dengan mengubah sudut pendekatan, dalam satu setup. Ini tidak hanya memberikan pemesinan yang fleksibel untuk berbagai kontur benda kerja tetapi juga pembentukan virsian yang optimal, laju pengiriman yang lebih tinggi dan umur alat yang meningkat, jelas Schleinkofer.
Alat dan Pegang Alat
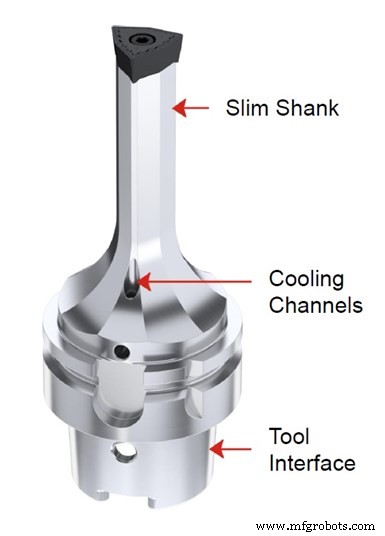
Seperti yang namanya suggerasikan, dalam High Dynamic Turning alat pemutaran statis diganti dengan alat dinamis seperti FreeTurn. Karakteristik menentukan dari peralatan FreeTurn adalah struktur sederhana. Pegang alat, dengan tulang belakang ramping dan konsep aksial (yang mengoptimalkan arah gaya pemotongan ke sumbu), dikatakan membentuk unit yang stabil. Desain ramping memungkinkan pemesinan dalam kontur benda kerja yang sempit hingga ke chuck dan saluran pendingin memastikan pendingin disuplai langsung ke area pemesinan.
Di puncak tulang belakang alat adalah sisip banyak sisi yang dapat terdiri dari beberapa geometri tepi potong dengan properti berbeda. Ini memungkinkan sudut pendekatan yang berbeda, radius sudut atau chip breaker serta operasi roughing dan finishing dalam satu alat. Berbagai lapisan dan bahan potong juga tersedia. Alat dapat, oleh karena itu, disesuaikan dengan kebutuhan pemesinan tertentu, menawarkan keuntungan untuk mengganti beberapa alat berbeda. Ini, gilirannya, mengarah pada penghematan signifikan tidak hanya berkaitan dengan jumlah alat yang diperlukan untuk menyelesaikan bagian tetapi juga dalam hal jumlah posisi majalah perpindahan alat otomatis (ATC) yang diperlukan dan perpindahan alat.
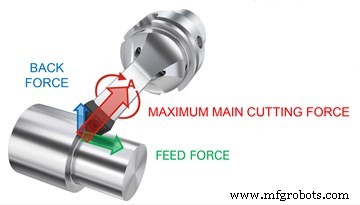
Selama pemotongan, getaran dihindari karena gaya pemotongan utama diarahkan secara aksial menuju alat dalam arah sumbu.
Untuk membuktikan hal ini, Ceratizit menunjukkan proses HDT secara langsung selama acara hari terbuka perusahaan di Reutte. Dua bagian berbeda diproses pada Emco Hyperturn 665 MCplus: Bus sepeda dari aluminium AlCuMgPb dan poros pengunci steel 42CrMo4.
Untuk bus rotor aluminium, satu alat digunakan untuk roughing (1.500 rpm, kedalaman potong aksial 2 mm) dan finishing (2.000 rpm, kedalaman potong aksial kurang dari 1 mm). Karena sudut pendekatan dapat disesuaikan selama pemesinan, semua kontur diproses dalam satu setup (termasuk undercut, yang tidak dapat direalisasikan dengan sudut pendekatan standar 90 derajat), dan air cuts dihilangkan karena alat memotong dalam kedua arah, atas ke bawah dan sebaliknya. Menurut Schleinkofer, dibandingkan dengan pemutaran konvensional, empat alat dapat dihilangkan dan waktu siklus untuk bagian ini berkurang dari 2:10 menjadi 1:35 menit.
Poros pengunci steel diproses menggunakan peralatan yang sama. Roughing dilakukan dengan kecepatan pemotongan 200 m/min dan kedalaman potong aksial 3 hingga 5 mm. Finishing dilakukan pada kecepatan pemotongan yang sama, tetapi pada kedalaman potong yang lebih rendah 1 hingga 2 mm. Parameter ini biasanya dapat mengarah pada gaya pemotongan tinggi, yang dalam pemutaran konvensional dapat menghasilkan getaran. Namun, Ceratizit mengatakan bahwa karena gaya pemotongan utama maksimum dalam HDT diarahkan secara aksial menuju alat (dalam arah sumbu — lihat gambar di bawah), getaran diminimisikan dan gaya pegang alat tidak terlampaui, memastikan proses yang stabil.
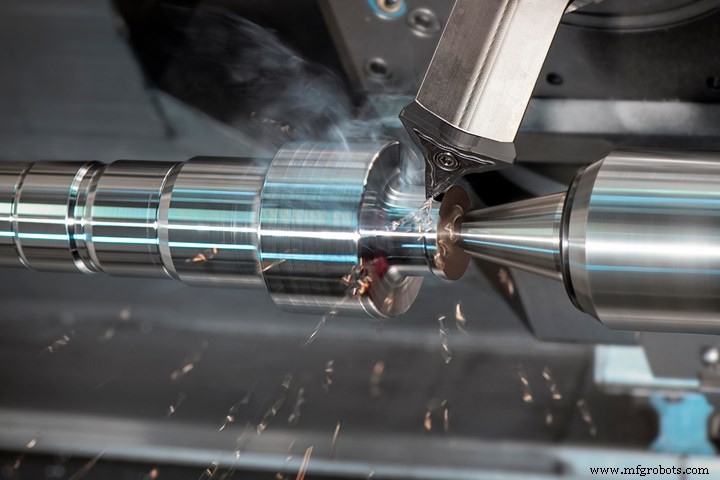
Di sini, poros pengunci steel (42CrMo4) ditunjukkan sedang diproses dengan High Dynamic Turning. Karena sudut pendekatan alat dapat disesuaikan selama pemesinan, semua kontur dapat diselesaikan dalam satu setup, termasuk undercut.



