Menguasai Pemesinan Gewind di Mesin Bubut CNC
Empat standar gewind metrik, inci, modulus dan kontrol diameter dapat diputar pada mesin bubut CNC. Terlepas dari jenis gewind yang diputar, hubungan gerakan yang ketat antara poros mesin bubut dan alat harus dipelihara: yaitu, setiap putaran poros (yaitu, bahan kerja satu putaran), alat harus bergerak merata dengan jarak lead (dari bahan kerja). Analisis berikut tentang gewind biasa akan memperkuat pemahaman tentang gewind biasa untuk dapat memproses gewind biasa dengan lebih baik.
Analisis Ukuran Gewind Biasa
Mesin bubut CNC memerlukan serangkaian dimensi untuk pemrosesan gewind biasa. Perhitungan dan analisis dimensi yang diperlukan untuk pemrosesan gewind biasa terutama mencakup dua aspek berikut:
1. Diameter bahan kerja sebelum pemrosesan gewind
Memperhatikan ekspansi profil gewind, diameter bahan kerja sebelum pemasangan gewind adalah D/D-0.1P, yaitu, diameter besar gewind dikurangi 0,1 pitch, yang umumnya 0,1 hingga 0,5 lebih kecil dari diameter besar gewind sesuai dengan deformabilitas material.
2. Makin Pemrosesan Gewind
Jumlah makin gewind dapat merujuk pada diameter dasar gewind, yaitu, posisi makin akhir pemotong gewind.
Diameter kecil gewind adalah: diameter besar-2 kali tinggi gigi, tinggi gigi = 0.54P (P adalah jarak gigi)
Jumlah makin pemrosesan gewind harus terus dikurangi, dan jumlah makin tertentu harus dipilih sesuai dengan alat dan material kerja.
Pengaturan Alat dan Pengaturan Pemotong Gewind Umum
Jika alat putar dipasang terlalu tinggi atau terlalu rendah atau terlalu tinggi, ketika alat dimakan ke kedalaman tertentu, sisi peluru alat putar akan menahan bahan kerja, meningkatkan gaya gesekan, dan bahkan membengkokkan bahan kerja, menyebabkan fenomena gigitan; Sekaran tidak mudah dibuang. Arah gaya radial alat putar adalah pusat bahan kerja. Selain itu, celah antara poros melintasi dan dadu terlalu besar, yang menyebabkan kedalaman alat terus dan otomatis meningkat, sehingga bahan kerja diangkat dan alat gigitan. Pada saat ini, tinggi alat putar harus disesuaikan segera untuk membuat ujung alat sama tingginya dengan sumbu bahan kerja (ujung ujung belakang dapat digunakan untuk pengaturan alat). Dalam putaran kasar dan putaran setengah finishing, posisi ujung alat sekitar 1% D lebih tinggi dari pusat bahan kerja (D mewakili diameter bahan kerja yang akan diproses).
Pemakaian bahan kerja yang tidak cukup. Kekakuan bahan kerja itu sendiri tidak dapat menahan gaya pemotongan selama putaran, resulting in excessive deflection, which changes the center height of the turning tool and the workpiece (the workpiece is raised), resulting in a sudden increase in the depth of cut and tool gnawing. At this time, the workpiece should be clamped firmly, and the tailstock center can be used to increase the rigidity of the workpiece.
Metode pengaturan alat gewind umum meliputi potongan uji dan pengaturan otomatis dengan instrumen pengaturan alat. Anda dapat langsung menggunakan alat untuk menguji alat, atau menggunakan G50 untuk menetapkan titik nol bahan kerja, dan menggunakan pergeseran bahan kerja untuk menetapkan titik nol bahan kerja untuk pengaturan alat. Persyaratan pengaturan alat untuk pemrosesan gewind tidak terlalu tinggi, terutama pengaturan alat arah Z tidak memiliki pembatasan ketat, yang dapat ditentukan sesuai dengan persyaratan pemrosesan pemrograman.
Pemrograman dan Pemrosesan Gewind Biasa
Pada mesin bubut CNC saat ini, umumnya ada tiga metode pemrosesan untuk pemotongan gewind: metode potongan lurus G32, metode potongan lurus G92 dan metode potongan miring G76. Karena metode pemotongan yang berbeda dan metode pemrograman yang berbeda, kesalahan pemesinan juga berbeda. Kita harus menganalisis operasi dan penggunaan dengan hati-hati, dan berusaha memproses bagian presisi tinggi.
- Dengan metode potongan lurus G32, karena kedua sisi tepi pemotongan bekerja pada saat yang sama, gaya pemotongan besar dan pemotongan sulit, jadi kedua tepi pemotongan mudah aus selama pemotongan. Saat memotong gewind dengan jarak gigi yang lebih besar, karena kedalaman potongan lebih besar, blade aus lebih cepat, resulting in an error in the pitch diameter of the thread, but the processed tooth profile accuracy is higher, so it is generally used for small pitch thread processing. Since the cutting of the cutting tool is completed by programming, the processing procedure is long, and the cutting edge is easy to wear, so frequent measurement must be done during processing.
- Metode potongan lurus G92 menyederhanakan pemrograman dan meningkatkan efisiensi dibandingkan dengan perintah G32.
- Metode potongan miring G76, karena ini pemotongan satu sisi, tepi pemotongan mudah rusak dan aus, sehingga permukaan gewind yang diproses tidak lurus, sudut ujung alat berubah, dan akurasi profil gigi buruk. Namun, karena tepi pemotongan satu sisi bekerja, beban alat kecil, pembuang sekaran mudah, dan kedalaman potongan menurun. Oleh karena itu, metode pemrosesan ini umumnya cocok untuk pemrosesan gewind jarak gigi besar. Karena metode pemrosesan ini mudah untuk membuang sekaran dan kondisi pemrosesan tepi pemotongan lebih baik, metode pemrosesan ini lebih nyaman saat persyaratan akurasi gewind tidak tinggi. Saat memroses gewind presisi lebih tinggi, ini dapat difinishing dengan pemrosesan dua alat, pertama menggunakan metode pemrosesan G76 untuk putaran kasar, dan kemudian metode pemrosesan G32 untuk finishing. Tetapi perhatikan titik awal alat yang akurat, jika tidak mudah untuk gigitan secara acak dan menyebabkan bagian dibuang.
- Setelah pemrosesan gewind selesai, Anda dapat menilai kualitas gewind dengan mengamati profil gewind dan mengambil tindakan tepat waktu. Ketika puncak gewind tidak tajam, menambah jumlah potongan pemotong akan meningkatkan diameter besar gewind. Peningkatan ini tergantung pada plasticitas material. Ketika puncak gigi telah tajam, jika jumlah potongan pemotong ditambahkan, diameter besar akan berkurang proporsional. Menurut fitur ini, jumlah potongan gewind harus diperlakukan dengan benar untuk mencegah pembuangan.
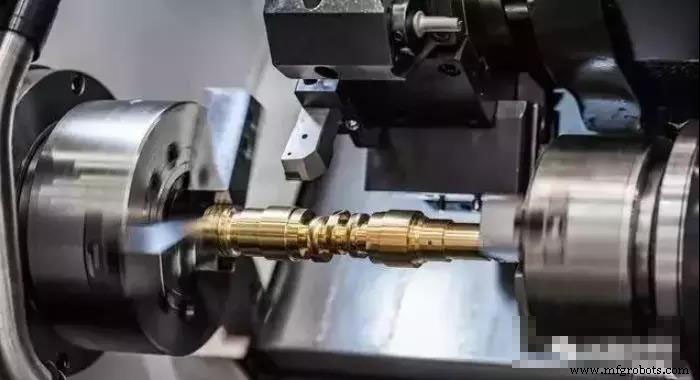
Deteksi Gewind Biasa
Untuk gewind standar umum, cincin gauges atau gauges stopper digunakan untuk mengukur. Saat mengukur gewind eksternal, jika cincin gauges “lebih besar” dari gewind baru saja disekrup, tetapi cincin gauges “pembatas” tidak disekrup, berarti gewind yang diproses memenuhi persyaratan, jika tidak tidak memenuhi syarat. Saat mengukur gewind internal, gunakan gauges stopper gewind dan ukur dengan cara yang sama. Selain pengukuran cincin gauges atau gauges stopper gewind, alat ukur lainnya juga dapat digunakan untuk mengukur diameter pitch gewind dengan mikrometer gewind, dan ketebalan pitch gewind trapesium dan diameter pitch cacing dengan penggaris ketebalan gigi. Pengukur jarum digunakan sesuai dengan tiga jarum. Metode pengukuran mengukur diameter pitch gewind.



