Mengatasi Masalah CNC Turn-Mill yang Tidak Beroperasi: Mengapa Terhenti & Cara Memperbaikinya
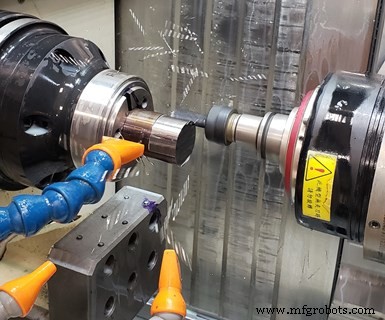
B-axis turn-mill kedua yang dibeli MoManTech saat ini tidak melakukan pekerjaan turning sama sekali, memproduksi berbagai komponen medis prismatik kompleks dari barstock. (Semua foto adalah milik MoManTech.)
Saya telah mengunjungi sejumlah bisnis pemesinan yang sangat canggih yang berlokasi di tengah-tengah hampa. Karena pembatasan perjalanan karena coronavirus, saya tidak mendapatkan kunjungan ke MoManTech — bengkel mesin presisi yang diprofil dalam cerita ini — yang berlokasi di Sheridan, Montana. Namun, “tengah-tengah hampa” tepatnya bagaimana pemilik Kirt Johnston menggambarkan lokasi bisnisnya.
Butuh lompat kepercayaan baginya dan keluarganya untuk sampai ke sana. Asal dari Indiana, ia telah naik tangga manajemen di produsen perangkat medis di Warsaw. Pada tahun 2003, berusia 31 tahun, ia sedang menyusun rencana untuk membeli perusahaan. Rencanya berubah setelah ia mendarat di rumah sakit karena stres terkait pekerjaan.
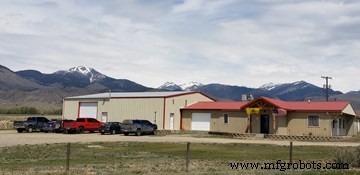
Kirt Johnston menarik diri dari Indiana untuk pindah keluarga ke Montana, di mana ia membeli bengkel mesin kecil. Ia segera menambahkan 4.000 kaki persegi ruang lantai ke gedung serta berbagai macam peralatan CNC yang lebih canggih.
Seringkali, ia mengetahui tentang bengkel mesin kecil di sebuah kota Montana berpenduduk 700 orang yang dijual oleh pemilik yang memiliki masalah kesehatan dan sedang mempertimbangkan pensiun. Bengkel 1.800 kaki persegi itu hanya memiliki beberapa knee mills dan tiga engine lathe. Namun ia berlokasi di atas tiga hektar tanah dengan pemandangan yang luar biasa. Singkat cerita, ia membeli bengkel itu dan pindah keluarganya ke sana, meninggalkan keamanan pekerjaan yang ada untuk ketidakpastian pengalaman baru ini.
Dan ketika saya bilang ia memindah keluarganya ke sana, ia memang demikian. Selama beberapa tahun, istri dan mitra bisnisnya, Michelle, dan dua laki-laki berusia 2 dan 5 tahun saat itu tinggal di apartemen 800 kaki persegi yang melekat pada bengkel.
Situasi sekarang sangat berbeda. Setelah pindah ke sana pada Juli 2004, Johnston memperluas bengkel sebesar 4.000 kaki persegi dan mulai menambahkan karyawan serta peralatan CNC yang lebih canggih, seperti mills, turning center, lathe Swiss-type, unit wire EDM dan turn-mill B-axis.
Turn-mill B-axis pertama MoManTech, dibeli pada tahun 2012, memungkinkan bengkel untuk mengejar pekerjaan medis yang lebih kompleks. Yang kedua juga demikian. Yang terakhir adalah mesin turn-mill S42ATM 9-axis QuickTech dengan subspindle dari Absolute Machine Tools, yang dipasang bulan Juli lalu. Mungkin yang paling menarik tentang mesin ini, yang dapat melakukan pekerjaan turning dan milling, adalah ia digunakan hanya untuk milling. “Saya tidak pernah memasang alat turning di dalamnya,” kata Johnston. Penggunaan mesin ini dengan cara ini memungkinkan bengkel untuk melakukan pergantian yang lebih cepat untuk 100 nomor bagian yang berbeda dalam dua keluarga bagian yang berjalan di seluruh mesin, sambil tetap membuka opsi untuk pekerjaan prismatik tambahan yang diproses dari barstock, jika pekerjaan itu hadir.
No Turning Back
MoManTech bersertifikat ISO 13485, spesialisasi dalam alat bedah untuk tulangan, trauma, sendi besar dan aplikasi gigi serta implan. Rentang kemampuan memungkinkan menjadi toko one-stop virtual untuk kebutuhan pelanggan medisnya. Selain kemampuan pemesinan yang beragam, bengkel memiliki proses sekunder dalam rumah seperti laser etching/marking, ultrasonic cleaning dan citric passivation. MoManTech juga memiliki printer 3D plastik dan logam yang digunakan terutama untuk membuat fixture yang digunakan di bengkel (lihat sidebar di bawah).
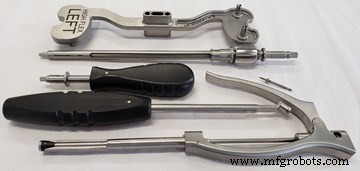
MoManTech memproses berbagai komponen untuk perangkat medis dan implan.
QuickTech S42ATM adalah pembelian peralatan modal terbarunya. Johnston menyebutkan harga dan ukuran yang kompak sebagai alasan besar untuk memilih model ini. Namun, dia juga menghargai bahwa ia memiliki subspindle C-axis penuh alih-alih perangkat clamping workpiece untuk backworking. Gerakan subspindle tiga sumbu juga berkontribusi pada ukuran kecil mesin, karena dapat bergerak di sumbu X di atas dan di bawah garis tengah bagian untuk memberikan akses yang lebih baik pada spindle milling B-axis ke bagian. B-axis memiliki motor 10.000 rpm, 3-hp dan rentang kerja 190° (±95° dari vertikal).
Mesin memiliki kapasitas bar 30-mm. Alih-alih menggunakan bar feeder, bar puller digunakan untuk membawa stock yang dipotong dalam panjang 3 kaki ke zona kerja. Ini lebih mengurangi jumlah ruang lantai yang diperlukan mesin.
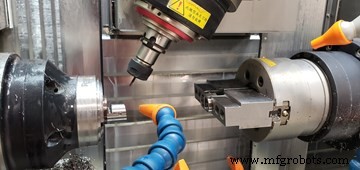
Alih-alih memiliki perangkat clamping bagian untuk backworking, turn-mill ini memiliki subspindle C-axis penuh.
Kedua spindle utama dan subspindle memiliki motor direct-drive 6.000 rpm, 5-hp. Mereka disinkronkan untuk memungkinkan transfer bagian yang akurat untuk operasi backworking. ATC memiliki 24 stasiun untuk menerima toolholder HSK-40T.
MoManTech saat ini menjalankan dua keluarga bagian di seluruh mesin ini. Salah satu adalah keluarga implan titanium dan yang lainnya adalah untuk perangkat medis stainless steel. Semua bagian memerlukan pemesinan lima sumbu (positioning, bukan full contouring) serta backworking. Ukuran batch typikal berkisar dari 5 hingga 25. Memproduksi bagian prismatik dari barstock silindris membuat penyiapan lebih mudah, dibandingkan dengan mill konvensional yang mungkin memerlukan fixturing khusus.
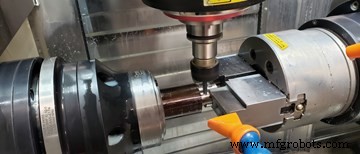
Untuk meminimalkan ruang lantai, turn-mill B-axis ini tidak memiliki bar feeder. Sebaliknya, barstock dipotong dalam panjang 3 kaki dan ditarik ke dalam zona kerja.
Johnston memanfaatkan kapasitas ATC untuk mempertahankan banyak alat standar yang digunakan untuk sebagian besar pekerjaan terpasang. Dengan cara ini, tidak perlu touch-off untuk alat yang umum digunakan tersebut, sehingga mengurangi waktu pergantian ke pekerjaan baru. Pergantian biasanya hanya memerlukan touch-off di akhir barstock untuk menetapkan lokasi kerja dan alat baru yang ditambahkan untuk pekerjaan baru. Absolute Machine Tools juga menciptakan custom macros untuk membawa work offsets dari spindle utama ke subspindle. Dengan cara ini, tool touch-off hanya diperlukan pada spindle utama.
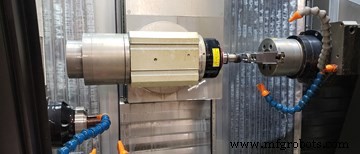
Custom macros memungkinkan work offsets dari spindle utama diterapkan ke subspindle. Oleh karena itu, tool touch-off hanya diperlukan pada spindle utama.
Pemesinan efektif bagian prismatik dari barstock memerlukan pemikiran tentang bagaimana bagian blok akan “diorientasikan” dalam volume barstock silindris. Johnston mencoba melakukan sebagian besar pemesinan di sisi spindle, meninggalkan fitur yang mudah untuk digenggam subspindle untuk backworking. Ini mungkin hanya memerlukan pemesinan pocket di rahang subspindle, alih-alih gripper custom. Sebagian besar bagian diproses lengkap dan bagian dikeluarkan dari subspindle ke dalam perangkat pengumpulan.
Lebih Banyak Pekerjaan di (Big Sky) Horizon?
Saat saya bicara dengan Johnston pada awal Mei, dia mengatakan bisnisnya tidak terpengaruh secara negatif oleh pandemi COVID-19. Anehnya, itu sebenarnya menawarkan kesempatan untuk menambah staf. Ia telah merekrut orang — satu waktu penuh dan dua waktu paruh dari kampus — yang kehilangan pekerjaan musim panas mereka. Plus, seiring operasi selektif resumed, mungkin bengkel dapat melihat lebih banyak pekerjaan terkait prosedur tersebut. Ini dapat mengarah pada pembelian mesin tambahan di masa depan. Dan, siapa tahu, mungkin turn-mill baru itu sebenarnya akan menjalankan pekerjaan yang memerlukan turning.
3D Printing in a Machine Shop
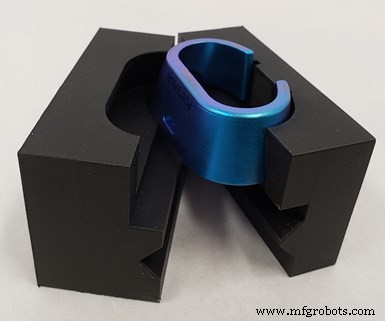
Fixture plastik reinforced fiberglass yang dicetak MoManTech ini digunakan untuk memegang bagian swarf-machined lima sumbu.
MoManTech memiliki dua printer 3D dari Markforged, satu unit yang mencetak plastik dan yang lainnya yang mencetak logam. Printer ini menggunakan proses fused-filament fabrication (FFF). Untuk pencetakan plastik, printer memanaskan material thermoplastic hingga dekat titik lelehnya dan mengeluarkannya melalui nozzle. Nozzle digerakkan di arah X dan Y di atas plate pembuatan untuk menciptakan bagian lapis demi lapis. Material dasar Onyx dari Markforged — nylon dicampur chopped carbon fiber — dikatakan 1,4x lebih kuat daripada ABS. Plus, bengkel dapat menambahkan lapis fiberglass, Kevlar atau carbon fiber untuk mencapai properti yang lebih kuat, tergantung pada aplikasi. Juga memungkinkan untuk menambahkan insert berthread logam. Untuk melakukan ini, pekerjaan cetak dihentikan pada waktu yang tepat, insert ditambahkan dan cetak melanjutnya, mengencapsulat insert ke dalam objek. Bengkel biasanya menggunakan printer ini untuk membuat perangkat fixturing plastik. Hampir semua fixture yang digunakan pada mesin laser marking MoManTech dicetak 3D dari material Onyx.
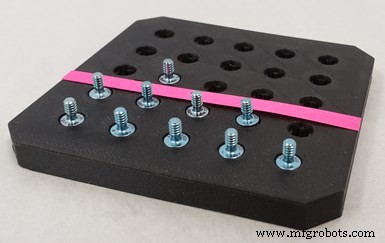
Fixture plastik ini yang dicetak untuk laser marker bengkel mencakup kunci untuk memastikan orientasi bagian yang tepat.
Unit Metal X digunakan untuk mencetak hard fixturing custom dari stainless steel 17-4 untuk memegang bagian kompleks pada mesin milling. Johnston mengatakan pencetakan hard fixturing membantu karena ia tidak perlu melepas seseorang dari mesin pemesinan produksi untuk memproses fixture. Fixture dapat dirancang dan kemudian dicetak (malam hari jika perlu) sehingga dapat digunakan hari berikutnya. Dan, mengingat geometri kompleks dari beberapa bagian yang perlu dipegang fixture tersebut, memproses fixture bisa menjadi tantangan, jika tidak mustahil bagaimanapun, kata Johnston.
Printer ini menggunakan dua gulungan material: satu memiliki serbuk logam dan agen pengikat di dalam encasement plastik. Yang kedua adalah serbuk keramik yang tertutup dalam plastik. Gulungan diusir melalui blok pemanas, memanaskan plastik hingga titik lelehnya dan mengumpannya melalui nozzle ekstrusi. Unit pertama menumpuk lapisan material keramik, yang digunakan untuk pelepasan bagian dari lembar cetak disposable yang diletakkan di atas tempat tidur unit oleh vacuum. Material keramik juga digunakan untuk menciptakan struktur support untuk logam, di mana diperlukan. Setelah pencetakan menggunakan gulungan stainless selesai, bagian kemudian disinter, melekatkan serbuk logam menjadi logam padat.



