Standar Pemeriksaan Las untuk Rangkaian Keselamatan Kendaraan Otomotif
Stakesnya tinggi untuk produsen yang memproduksi bagian otomotif. Pengemudi dan penumpang mobil bergantung pada kualitas las untuk bertahan di bawah kondisi yang dirancang. Satu kesalahan yang tidak terdeteksi selama proses pembuatan dapat membuat bisnis rentan atau lebih buruk, terutama ketika bagian yang bersangkutan adalah "kritikal keselamatan" untuk rangkaian.
Kursi mobil, misalnya, berada dalam kontak langsung dengan penumpang; oleh karena itu, las kursi dianggap kritikal keselamatan. Klasifikasi ini menentukan protokol tertentu sebelum produksi. Meskipun persyaratan OEM bervariasi, mereka cenderung konsisten dengan praktik industri dan diterapkan dengan perbedaan kecil tergantung pada bagian, pabrik, dan peralatan industri yang digunakan. Berikut adalah elemen dasar dari protokol:
Protokol Pre-Produksi
- Pengaturan Parameter - Membuat parameter las dan memverifikasi keabsahannya. Ini dapat dilakukan dengan memotong dan mencoret bagian las untuk memverifikasi penetrasi las (15-20%).
- Proses Rilis - Proses yang ditetapkan untuk merilis atau menyetujui produksi setelah di atas telah diverifikasi.
- Manajemen Perubahan - Perubahan variabel penting di luar batas tertentu memerlukan re-validasi melalui pengujian potong dan coret.
- Jaminan Kualitas - Bagian acak dapat dipilih dari produksi untuk potong dan coret dengan frekvensi yang ditetapkan oleh OEM.
Las robotik telah membantu meningkatkan kualitas bagian secara besar-besaran dengan selalu menempatkan las di lokasi yang sama dengan parameter las yang diprogram. Ketaatan terhadap prosedur di atas membantu menghasilkan produk las berkualitas. Produsen OEM otomotif telah fokus pada las kritikal keselamatan, dan ini telah menghasilkan tinjauan beberapa elemen utama:
Protokol Produksi
- Keamanan - Memverifikasi bahwa personel yang berkelayakan memiliki akses ke peralatan dan bahwa perubahan tidak dilakukan untuk berdampak negatif pada kualitas.
- Pemantauan Arc - Implementasi sistem pemantauan arc dapat membantu memverifikasi proses terkendali dan dapat mengurangi frekvensi pengujian destruktif. Pemantauan arc memverifikasi bahwa parameter las memenuhi batas yang ditetapkan. Luar batas ditandai untuk pemeriksaan lebih lanjut.
- Traceability - Lacak perubahan dan hasil las, dan mempertahankan kemampuan untuk mencatat tanggal, waktu, dan nomor serial di mana perubahan bagian telah terjadi.
Di Yaskawa Motoman, kami mengambil waktu untuk mempelajari persyaratan manufaktur dan traceability pelanggan kami. Selama bertahun-tahun, kami telah mengembangkan beberapa peningkatan perangkat lunak dan I/O pada pengontrol kami yang memungkinkan produsen untuk melakukan pemeriksaan las yang andal dan dapat dilacak.
Fungsi Keamanan
Fungsi Kata Sandi
Sistem keamanan standar dengan kata sandi global tingkat yang berbeda nyaman untuk beberapa teknisi untuk memelihara beberapa sel robot di dalam pabrik. Namun, kata sandi global berisiko dibagikan di antara personel pabrik, tanpa kontrol apa yang diubah dan oleh siapa.
Fungsi Kata Sandi pengontrol DX Yaskawa menciptakan basis data pengguna dengan kata sandi dan izin tingkat keamanan. Pengguna harus login untuk mengoperasikan robot; fungsi pencatatan akan mencatat nama pengguna dan perubahan yang dibuat.
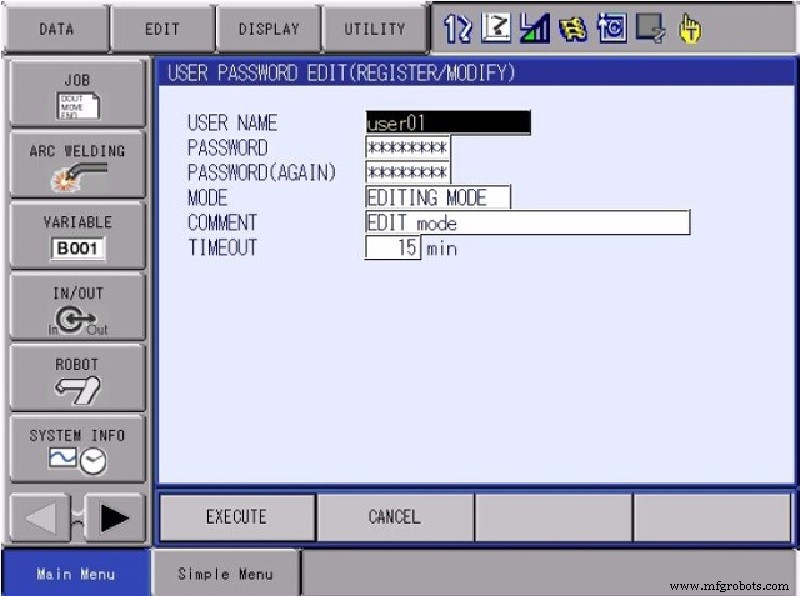
Perangkat lunak telah ditambahkan ke pengontrol DX200 untuk memungkinkan kontrol kata sandi jarak jauh oleh PLC. Insinyur kontrol dapat menerapkan logika untuk menggunakan kontrol berbasis pabrik/sel untuk secara jarak jauh mengelola pengguna dan login berdasarkan tanda pegawai atau sistem keamanan internal mereka.
Tingkat Keamanan
- Tingkat Operasi - Secara default, tingkat dasar ini memungkinkan siapa saja untuk memindahkan atau melangkah melalui program tetapi tidak mengubah titik atau pengaturan las apa pun.
- Tingkat Edit - Memungkinkan pengguna untuk membuat program dan mengubah pengaturan las, tetapi tidak mengizinkan akses ke parameter atau data tingkat lebih tinggi.
- Mode Manajemen - Memberikan akses penuh ke parameter dan fungsi pemeliharaan.
- Tingkat Keselamatan - Mengizinkan akses untuk menyiapkan dan mengelola batas kontrol andal dan logika keselamatan yang diterapkan dalam pengontrol DX (Unit Keselamatan Fungsional – FSU).
Apa yang diizinkan tingkat ini untuk dilakukan dan diakses oleh pengguna ditetapkan oleh sistem. Tingkat di mana manajemen mengontrol akses akan bervariasi menurut lokasi pabrik.
Fungsi Pencatatan
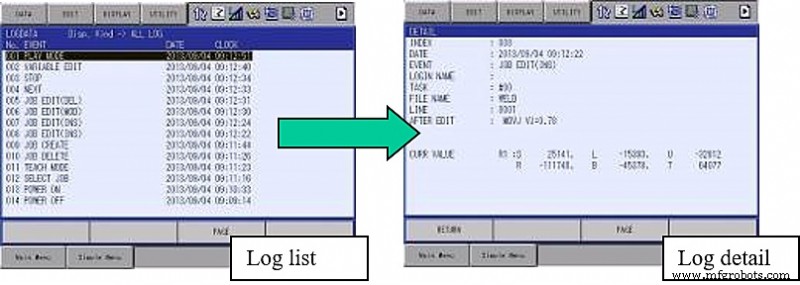
Banyak pengontrol robot baru dilengkapi dengan fungsi pencatatan standar yang mencatat perubahan yang dilakukan pada sistem menurut tanggal dan waktu. Misalnya, operator shift siang dapat melihat jika seseorang dari shift malam melakukan perubahan. Robot mempertahankan file lokal dari serangkaian perubahan terakhir, sehingga penyimpanan data secara rutin dapat mencatat log historis aktivitas pengguna. Robot juga dapat menggunakan Keamanan Kata Sandi, yang memerlukan pengguna untuk login untuk melakukan perubahan. Nama pengguna juga dicatat saat perubahan dilakukan.
Fungsi Edit Re-Teach Keselamatan
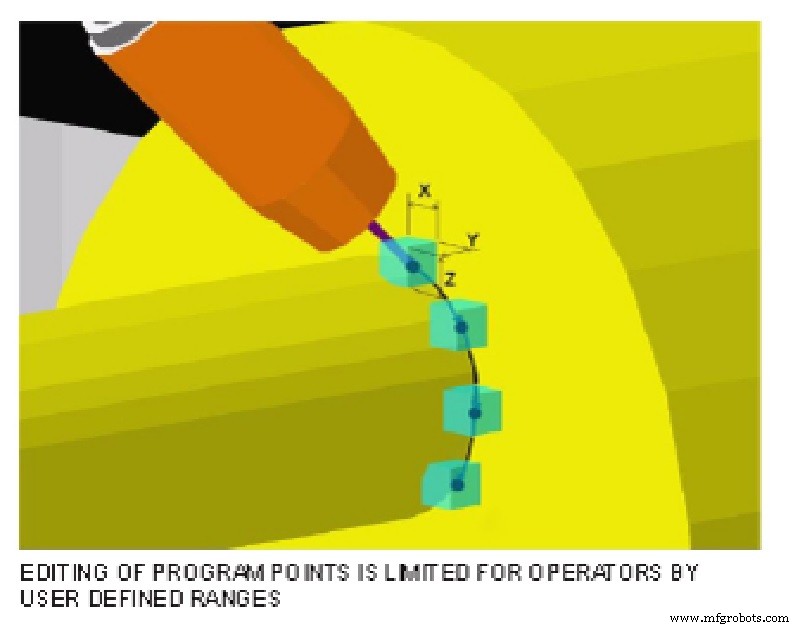
Tingkat Operasi tidak mengizinkan pengguna untuk mengubah titik program, tetapi beberapa perusahaan akan mengizinkan operator atau teknisi tingkat pertama untuk melakukan perubahan kecil untuk variasi bagian. Safety Re-Teach memungkinkan pengguna Tingkat Operasi untuk memodifikasi titik yang diprogram dalam rentang 3D yang ditetapkan oleh Mode Manajemen. Ini biasanya diatur ke beberapa milimeter, dan manajer dapat membatasi jumlah perubahan sudut untuk tongkat las atau sumbu eksternal. Pengguna Tingkat Operasi tidak dapat mengubah parameter las, sehingga variabel las penting tidak berubah. Ini menghindari pengujian destruktif berulang. Safety Re-Teach dapat diaktifkan oleh parameter dalam Mode Manajemen pada pengontrol DX apa pun.
Pemantauan Arc
Sebagai penyedia robot yang mengintegrasikan sistem las dan membangun pada sejarah joint venture dengan perusahaan las, Yaskawa Motoman memiliki pengalaman menyeluruh dengan pemantauan arc. Kami telah merancang antarmuka las kami untuk mendukung kemampuan pemantauan arc yang mungkin telah diintegrasikan oleh produsen sumber daya.
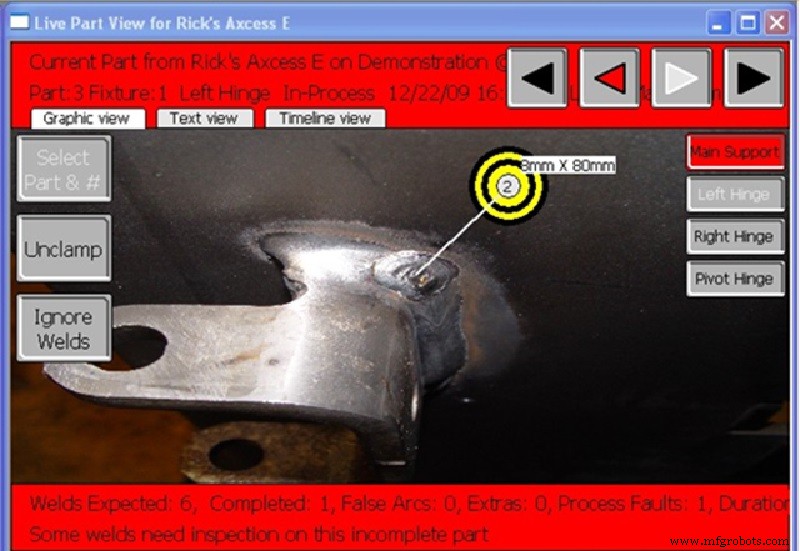
Fitur terintegrasi dari Miller Insight Centerpoint™ dan Lincoln Electric Production Monitoring™ dapat diakses dari teach pendant robot. WeldCube, dari Fronius, berkomunikasi secara langsung dengan sumber daya. Yaskawa dan Fronius bekerja untuk memiliki hasil pemantauan dilaporkan dalam bit status pengelasan.

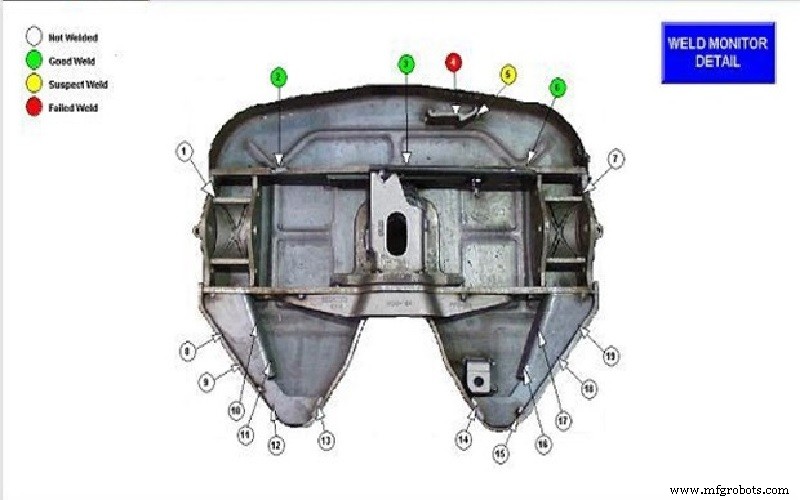
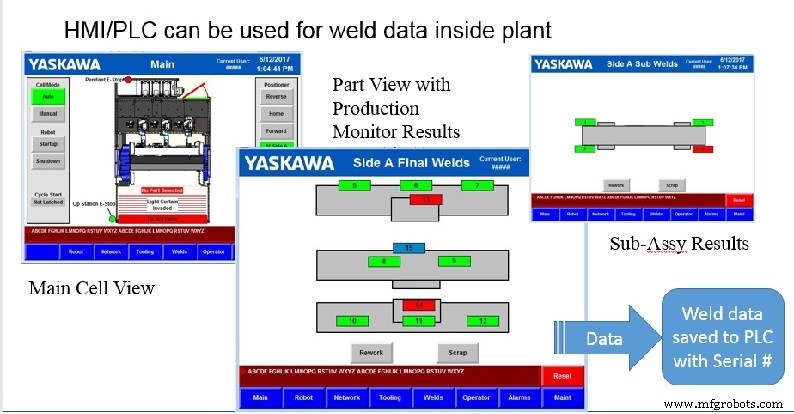
Tantangan untuk memenuhi tuntutan "kritikal keselamatan" juga melibatkan penyajian hasil las dari pemantauan arc sumber daya ke dalam format yang berguna. Format terbaik adalah untuk menyorot hasil pemantauan pada diagram bagian pada HMI sel robot. Dengan cara itu, operator stasiun las dapat dengan mudah mendeteksi ketidakteraturan dan bereaksi dengan cepat. Operator perlu memeriksa secara visual las yang ditandai sistem, dengan hasil pemantauan di luar rentang, untuk menilai apakah las tersebut sesuai atau tidak sesuai.
Sementara pengontrol robot dapat melaporkan status pemantauan arc secara lokal pada HMI, produsen sumber daya juga menawarkan perangkat lunak yang diriset untuk melaporkan hasil pemantauan arc secara jarak jauh, melalui komputer pribadi atau perangkat lunak berbasis cloud.
Miller Insight Centerpoint
Traceability
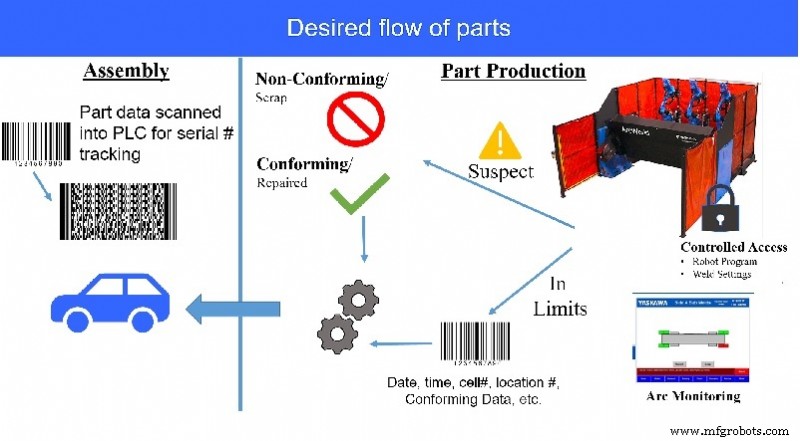
Produsen OEM otomotif tidak hanya meminta pemasok mereka untuk membuat bagian yang baik, mereka meminta mereka untuk menerapkan sistem kualitas untuk menyediakan "traceability" yang akan mengaitkan hasil las bagian dengan nomor serinya. Tujuannya adalah dapat melacak kembali ke titik dalam produksi ketika bagian diketahui sesuai jika bagian yang tidak sesuai terdeteksi.
Untuk membantu produsen memenuhi traceability, data pemantauan arc dari sumber daya las dan pengontrol robot, ditambah data spesifik bagian apa pun yang perlu diakses secara jarak jauh dan akhirnya dicatat dalam PLC, harus ditangkap dan dikaitkan dengan nomor serial bagian. Bagaimana menyelaraskan campuran data ini – dan kesulitan melakukannya – tergantung pada apa yang dapat diintegrasikan oleh produsen secara langsung, tanpa mengorbankan protokol keamanan internal.
Variabel String
Salah satu trik adalah menggunakan fungsi pembuatan variabel string dari pengontrol robot untuk membuat pengidentifikasi unik sebagai mekanisme pelacakan. Ada campuran variabel yang digunakan untuk menyimpan angka atau bahkan posisi, dan variabel ini berbeda berdasarkan format dan jumlah digit. Variabel string dapat berupa kombinasi karakter atau angka hingga 32 karakter panjang. Ini dapat dipanggil untuk menampilkan pesan pada pendant atau untuk tujuan lain.
Dalam kasus produksi otomotif, kami telah menggunakannya untuk berisi informasi nomor serial untuk bagian tertentu yang diproduksi. Insinyur kontrol dapat menggunakan komunikasi ethernet untuk "membaca" nilai dari PLC atau pembaca kode batang dan kami dapat melewatkannya ke perangkat lain.
I/O Bersamaan
Yaskawa Motoman menggunakan I/O Bersamaan (CIO) untuk melakukan kontrol logika terprogram dan berkomunikasi data antara robot dan sumber daya. Sementara digunakan untuk pengaturan las, ini juga dapat digunakan untuk melewati hasil pemantauan arc antara sumber daya dan robot. Untuk traceability, kami telah menggunakannya untuk menggabungkan hasil las untuk setiap lokasi las dan mengirimkannya, dengan nomor serial bagian, ke PLC pabrik untuk catatan bagian. Kami juga mengambil nomor serial bagian dan mengirimkannya ke mesin cap pin yang mengukir nomor serial pada bagian yang lolos pemantauan las.
Baru-baru ini, kami menyampaikan sistem yang akan mengambil data pemeriksaan las dari Lincoln Electric Production Monitor dan menyajikannya kepada operator dalam representasi grafis bagian. Ini akan menyorot, dalam hijau atau merah, hasil pemantauan di setiap lokasi las – berdasarkan berada di dalam atau di luar batas. CheckPoint™ monitoring (perangkat lunak eksternal) diriset untuk menyimpan data di Cloud. CIO memungkinkan akses langsung ke hasil Production Monitor sehingga dapat disajikan kepada operator saat bagian sedang diproduksi.
Implementasi
Penanganan data pemantauan las harus mempertimbangkan kontrol produksi, bersama dengan persyaratan pencatatan historis dan traceability. Data yang ditangkap seiring waktu digunakan secara berbeda di seluruh organisasi, dan kebutuhan ini harus dipertimbangkan untuk setiap peran di setiap langkah.
Sementara penggunaan data pemantauan las harus membuatnya mudah bagi operator di lantai untuk memverifikasi kualitas bagian, data historis dapat digunakan oleh personel pengawasan untuk mengelola rencana kualitas dan memecahkan masalah. Fitur keamanan membuat hampir mustahil untuk menyimpang dari protokol dan parameter yang ditetapkan, dan pemantauan arc memberikan indikasi grafis secara real-time dari las yang memerlukan pemeriksaan lebih lanjut.
Dengan PLC sebagai tujuan akhir, data las spesifik bagian dicatat, disimpan, dan dapat dilacak. Mungkin memerlukan sejumlah besar pekerjaan awal untuk mencapai harmonisasi data penuh; namun, hasilnya adalah pelanggan yang percaya diri dan kualitas yang ditingkatkan yang juga dapat membantu menjamin keberlangsungan operasi Anda.



