Proses Ekstrusi Aluminium: Dari Billet hingga Profil Jadi
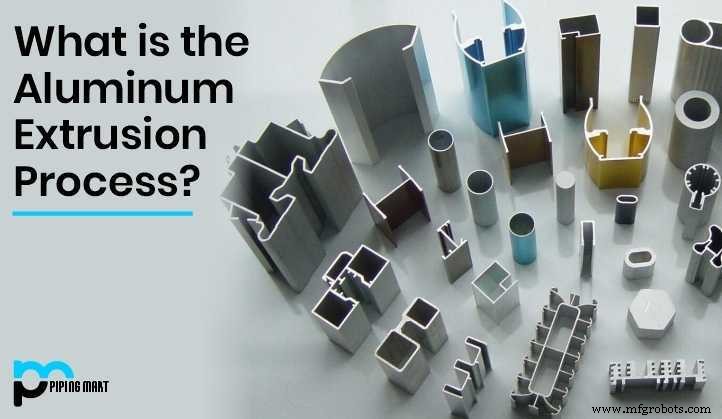
Proses ekstrusi aluminium mengubah billet padat menjadi profil panjang yang dibentuk dengan memanaskannya dan mendorongnya melalui die presisi.
Seperti menekan pasta gigi dari tabung, die ekstrusi menentukan bentuk akhir; mengubah die mengubah profil.
Ringkasan Langkah demi Langkah
1. Persiapan Die
Die ekstrusi dimesin dari baja H13, memastikan daya tahan di bawah tekanan tinggi. Die dipanaskan terlebih dahulu ke 450-500 °C untuk mempromosikan aliran merata dan mengurangi aus die.
2. Pra-pemanasan Billet
Billet aluminium berbentuk tabung bulat dipotong dari ingot besar dan dipanaskan ke 400-500 °C. Rentang suhu ini melemahkan logam tanpa melehkannya, menyediakan kerja yang optimal untuk ekstrusi.
3. Transfer ke Press
Billet yang dipanaskan ditempatkan dengan hati-hati dalam press ekstrusi, dilubangi untuk mencegah menempel, dan diamankan untuk siklus press.
4. Ekstrusi
Sistem hidrolik yang didorong air dapat memberikan gaya dari 100 t hingga 15.000 t, mendorong billet melalui die dan membentuk profil yang diinginkan saat keluar.
5. Quenching dan Pendinginan
Segera setelah keluar dari die, profil ditarik di sepanjang meja run-out dan didinginkan oleh pemercikan air atau kipas pendingin untuk menyegerakan bentuk sambil meminimalkan stres residual.
6. Pemotongan dan Pengurutan
Setelah profil mencapai suhu ruangan, ia dipotong ke panjang yang diperlukan dengan gergaji panas. Lengkungan yang tersisa dikoreksi pada meja pengurutan, memastikan produk akhir memenuhi toleransi dimensi.
7. Perawatan Panas Akhir
Potongan yang telah dipotong sering dioleh (T4, T5, atau T6) untuk mencapai properti mekanis yang diinginkan sebelum dikirim ke pelanggan.
Dengan kontrol yang ketat di setiap tahap—dari pemesinan die hingga perawatan panas akhir—proses ekstrusi kami menghasilkan profil aluminium berkualitas tinggi yang memenuhi spesifikasi yang paling menuntut.



